
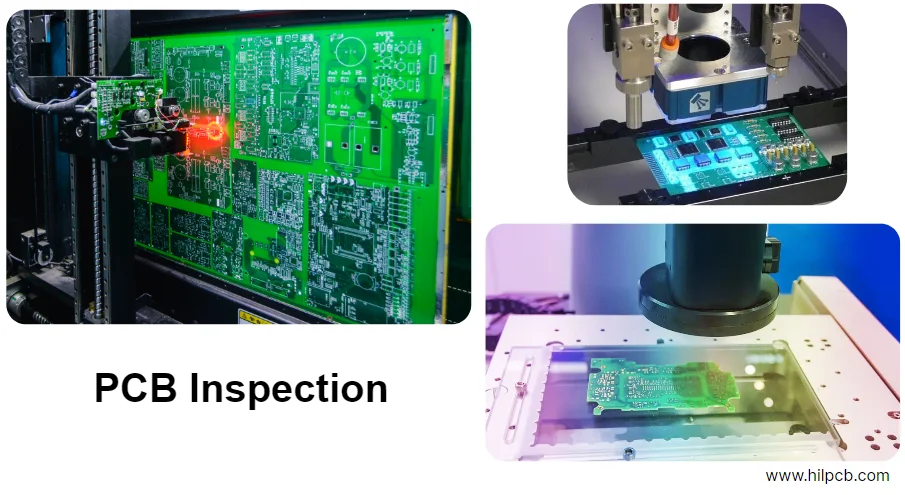
Zusammenfassung: Qualitätsziele und betriebliche Kennzahlen
Im heutigen Markt für elektronische Produkte mit hoher Geschwindigkeit und Zuverlässigkeit ist die Qualität der Herstellung und Montage von Leiterplatten (PCB) der Eckpfeiler, der über Erfolg oder Misserfolg eines Produkts entscheidet. Jede noch so kleine Fertigungsabweichung kann zu Ausfällen vor Ort führen und enorme finanzielle Verluste sowie Schäden am Ruf der Marke verursachen. Das Operational Excellence-Konzept von HILPCB zielt darauf ab, Qualität durch datengesteuerte Prozesskontrolle, fortschrittliche Qualitätswerkzeuge und einen DFX-Mechanismus (Design for Excellence) in enger Zusammenarbeit mit Kunden in jeden Aspekt des Designs zu integrieren, anstatt sich nur auf Endtests zu verlassen.
Dieses Weißbuch zielt darauf ab, das vollständige Qualitätsmanagementsystem von HILPCB systematisch darzulegen. Wir werden jeden kritischen Knotenpunkt von der Leiterplattenfertigung (Fabrication) über die Oberflächenmontagetechnik (SMT) bis hin zu umfassenden Tests und Rückverfolgbarkeit eingehend untersuchen. Der Kern dieses Artikels wird sich um AOI SPI Best Practices drehen und zeigen, wie wir modernste Ausrüstung wie 3D-SPI (Lötpasteninspektion) und 3D-AOI (Automatische Optische Inspektion) in Kombination mit SPC- (Statistische Prozesskontrolle) und CPK- (Prozessfähigkeitsindex) Analysen nutzen, um die hervorragenden Ziele einer First Pass Yield (FPY) > 99,5 % und eines CPK > 1,67 für kritische Prozesse zu erreichen.
Wir werden detaillierte Daten, Massenproduktionsfälle und eine DFM/DFT/DFR-Checkliste mit mehr als 35 Punkten verwenden, um Ihnen zu zeigen, wie HILPCB ein komplexes pcb manufacturing whitepaper in vorhersehbare, kontrollierbare und rückverfolgbare exzellente Fertigungspraktiken umwandelt, die Ihnen helfen, eine robuste yield improvement roadmap zu erstellen und letztendlich eine hohe Produktzuverlässigkeit und Wettbewerbsfähigkeit auf dem Markt zu erreichen.
Daten zur PCB-Leiterplattenfertigungskapazität
Die unbestückte Leiterplatte ist der Träger aller elektronischen Komponenten, und ihre Fertigungspräzision bestimmt direkt die elektrische Leistung und Zuverlässigkeit des Endprodukts. HILPCB verfügt über branchenführende Prozessfähigkeiten und stellt durch strenge Parameterkontrolle und kontinuierliche Geräte-Upgrades sicher, dass jede Leiterplatte den strengsten Designspezifikationen entspricht. Die folgende Tabelle zeigt die Kernfähigkeitsindikatoren unserer Schlüsselprozesse und relevante Massenproduktionsfälle.
| Prozessschritt (Process Step) | Kernfähigkeit (Core Capability) | Schlüsselkennzahl (Key Metric) | Massenproduktionsfall (Mass Production Case) |
|---|---|---|---|
| Innenlagen-Schaltkreis | Min. Leiterbahnbreite/-abstand | 2,5/2,5 mil (0,0635 mm) | 5G-Kommunikationsmodul, Hochgeschwindigkeits-Server-Mainboard |
| Lamination | Max. Lagenzahl / Materialtyp | 32 Lagen / Rogers, Megtron 6, FR4 High-Tg 180 | Luft- und Raumfahrt-Steuereinheit, Rechenzentrum-Switch |
| Mechanisches Bohren | Min. Lochdurchmesser / Aspektverhältnis | 0,15 mm / 16:1 | High-Density Interconnect (HDI) Board, medizinische Bildgebungsgeräte |
| Laserbohren | Min. Mikrolochdurchmesser | 0,075 mm (75 μm) | Smartphone-Mainboard, tragbare Geräte |
| Galvanik | Kupferdicke im Loch / Gleichmäßigkeit | Durchschnitt > 25 μm / > 90 % | Automobilelektronik-Steuereinheit (ECU), Industrienetzteil |
| Lötstopplack | Genauigkeit des Lötstoppstegs | ≥ 3 mil (0,076 mm) | BGA/CSP-Gehäusesubstrat, Unterhaltungselektronik |
| Oberflächenbehandlung | Typ / Dickenkontrolle | ENIG, ENEPIG, OSP, HASL / Au: 1-3 μ" | KI-Beschleunigerkarte, IoT-Sensor |
Fertigungsstärke: Full-Stack-Kontrolle vom Material bis zum fertigen Produkt
Die Fertigungskapazität von HILPCB spiegelt sich nicht nur in Grenzparametern wider, sondern auch in einem tiefen Verständnis und einer Kontrolle der gesamten pcb fabrication process steps. Wir bieten unseren Kunden professionelle surface finish selection tips und einen stackup documentation guide, um sicherzustellen, dass potenzielle Fertigungsrisiken bereits an der Designquelle vermieden werden und das beste Gleichgewicht zwischen Kosten und Leistung erreicht wird.
Qualitätswerkzeuge: Von der statistischen Kontrolle bis zum digitalen Dashboard
Passive Fehlererkennung kann die Anforderungen der modernen Fertigung nicht mehr erfüllen. Das quality system von HILPCB basiert auf einer Reihe von Qualitätswerkzeugen zur proaktiven Prävention und kontinuierlichen Verbesserung, die Prozessstabilität und Vorhersehbarkeit gewährleisten.
SPC (Statistical Process Control - Statistische Prozesskontrolle) Wir implementieren SPC-Überwachung für Schlüsselparameter wie galvanische Kupferdicke, Ätzbreite und Impedanz. Durch X-Bar- & R-Regelkarten werden Prozessschwankungen in Echtzeit verfolgt. Sobald ein Trend von den Kontrollgrenzen abweicht, gibt das System automatisch eine Warnung aus, und Ingenieure greifen sofort ein, um das Problem zu lösen, bevor Chargen von nicht konformen Produkten produziert werden.
CPK (Process Capability Index - Prozessfähigkeitsindex) CPK ist der Goldstandard zur Messung der Fähigkeit eines Prozesses, Spezifikationstoleranzen zu erfüllen. Wir setzen uns für alle kritischen Prozesse ein Ziel von CPK ≥ 1,67 (6-Sigma-Niveau), was bedeutet, dass die natürliche Abweichung des Prozesses weit geringer ist als der Toleranzbereich der Spezifikation, was eine extrem hohe Fertigungskonsistenz und Ausbeute gewährleistet. Beispielsweise ist unser Bohrpositionsgenauigkeits-CPK stabil über 1,7, was eine solide Grundlage für die BGA-Bestückung mit hoher Dichte bietet.
MSA (Measurement System Analysis - Messsystemanalyse) Präzise Entscheidungen hängen von zuverlässigen Daten ab. Wir führen regelmäßig Gage R&R-Analysen (Wiederholbarkeit und Reproduzierbarkeit) an allen Messgeräten wie AOI, SPI, Flying-Probe-Testern und Impedanztestern durch, um sicherzustellen, dass der Messfehler weniger als 10 % der Gesamttoleranz ausmacht, wodurch die Gültigkeit der
cpk spc-Analyse gewährleistet wird.8D (Eight Disciplines Problem Solving - 8D-Problemlösungsmethode) Wenn Qualitätsanomalien auftreten, initiieren wir einen strukturierten 8D-Prozess. Von der Bildung funktionsübergreifender Teams und der Definition von Problemen über die Umsetzung von Eindämmungsmaßnahmen, die Analyse der Grundursachen (Fischgrätendiagramm, 5-Why-Analyse) bis hin zur Formulierung und Überprüfung dauerhafter Korrekturmaßnahmen und deren Verbreitung wird sichergestellt, dass Probleme vollständig gelöst werden und nicht erneut auftreten.
Digitales Dashboard Wir bieten unseren Kunden ein sicheres Online-Portal, das den Produktionsfortschritt, die Online-Ausbeute, SPC-Regelkarten und FPY-Daten (First Pass Yield) in Echtzeit über ein digitales Dashboard anzeigt. Diese Transparenz ermöglicht es Kunden, den Qualitätsstatus ihrer Projekte vollständig zu erfassen, als wären sie vor Ort.
Qualitätswerkzeuge: Von der statistischen Kontrolle bis zum digitalen Dashboard
Die SMT-Montage ist das Glied mit der höchsten Konzentration von Defekten in der PCBA-Fertigung, wobei über 60 % der Defekte auf den Lotpastendruck zurückzuführen sind. Daher ist der Aufbau eines geschlossenen Inspektionskreislaufs mit SPI und AOI als Kern der Schlüssel zum Erreichen einer hohen Ausbeute. Die aoI spi best practices von HILPCB bedeuten nicht nur den Kauf fortschrittlicher Ausrüstung, sondern eine vollständige Methodik.
Best Practices für 3D SPI (Solder Paste Inspection)
- 100 % Vollinspektion: Wir führen eine 100 % 3D-Inspektion der Lotpaste auf jedem Pad durch und messen Volumen, Fläche, Höhe, XY-Versatz und Form. Dies ist weitaus zuverlässiger als die herkömmliche 2D-Inspektion und kann unzureichende oder übermäßige Lotpaste, die durch verstopfte Schablonenöffnungen, ungleichmäßigen Rakeldruck usw. verursacht wird, effektiv erkennen.
- Geschlossener Regelkreis (Closed-Loop Feedback): Unsere SPI-Ausrüstung kommuniziert in Echtzeit mit dem Lotpastendrucker. Wenn SPI einen systematischen Versatz beim Lotpastendruck erkennt (z. B. einen allgemeinen XY-Versatz), sendet es automatisch Korrekturbefehle an den Drucker, um eine dynamische Selbstheilung der Druckgenauigkeit zu realisieren und Defekte im Keim zu ersticken.
- Wissenschaftliche Toleranzeinstellung: Wir wenden keine "Einheits"-Toleranzstandards an. Basierend auf verschiedenen Komponententypen (z. B. 01005-Kondensatoren vs. 0,8 mm BGA) und Pad-Größen verwenden wir historische Daten und IPC-Standards, um differenzierte und wissenschaftlichere Toleranzen für die Lotpasteninspektion festzulegen, wodurch die Falschmeldungsrate (False Calls) erheblich reduziert wird.
Best Practices für 3D AOI (Automated Optical Inspection)
- Multi-Knoten-Inspektionsstrategie: Wir setzen 3D-AOI nach dem Reflow-Löten ein, was Standardpraxis ist. Bei Projekten mit hoher Dichte oder hohen Zuverlässigkeitsanforderungen fügen wir jedoch vor dem Reflow-Löten eine AOI-Inspektion hinzu, um Komponenten auf Fehlausrichtung, Polarität, fehlende Teile usw. zu überprüfen und zu vermeiden, dass diese Defekte nach dem Eintritt in den teuren Reflow-Ofen schwer zu reparieren sind.
- KI-gestützte Fehlererkennung: Herkömmliches AOI stützt sich auf komplexe, manuell eingestellte Parameter und weist eine hohe Falschmeldungsrate auf. Das 3D-AOI-System der neuen Generation von HILPCB integriert KI-Deep-Learning-Algorithmen. Durch das Lernen aus einer riesigen Menge von Fehlerbildern kann das System echte Fehler wie kalte Lötstellen, Grabsteineffekte und Pin-Verzug intelligenter und genauer identifizieren und gleichzeitig Pseudofehler wie Reflexionen auf Gutteilen und Siebdruckstörungen effektiv herausfiltern.
- Zentrales Programmbibliotheksmanagement: Die Inspektionsprogramme und Standards für alle Komponenten werden auf einem zentralen Server gespeichert. Wenn ein neues Projekt importiert wird, ruft das System automatisch die Standardbibliothek auf, um eine hohe Konsistenz der Inspektionsstandards zwischen verschiedenen Produktionslinien und Schichten sicherzustellen und Qualitätsschwankungen aufgrund menschlicher Programmierunterschiede zu beseitigen.
Ergänzung durch AXI (Automated X-ray Inspection)
Für Komponenten wie BGA, QFN und LGA, deren Lötstellen auf der Unterseite unsichtbar sind, ist AOI machtlos. In diesem Fall wird AXI zur letzten Verteidigungslinie der Qualitätssicherung. Unsere 2,5D/3D-AXI-Geräte können versteckte Defekte wie Kurzschlüsse, offene Schaltkreise, Head-in-Pillow-Effekte und Hohlräume (Voiding) in BGA-Lötbällen deutlich erkennen. Wir bieten eine detaillierte x ray inspection checklist und können auf Kundenwunsch Röntgenberichte für jedes BGA bereitstellen.
Fertigungsstärke: Dreifacher Schutz durch 3D SPI + 3D AOI + 3D AXI
HILPCB integriert 3D SPI, 3D AOI und 3D AXI, um ein dreidimensionales Fehlererkennungsnetzwerk aufzubauen, das den gesamten SMT-Prozess abdeckt. Dieses Netzwerk erfasst durch Datenverbindung nicht nur über 99,9 % der Fertigungsfehler, sondern leitet durch Datenanalyse auch die Prozessoptimierung rückwärts und bildet einen kontinuierlichen Verbesserungs-Qualitätsregelkreis. Dies ist unsere Kernkompetenz, um eine extrem hohe Direktdurchlaufrate zu erreichen.
Testabdeckung: Sicherstellen, dass jede Funktion wie erwartet ausgeführt wird
Die Perfektion des Herstellungsprozesses bedeutet nicht die Perfektion der Produktfunktion. Eine umfassende Teststrategie ist der einzige Weg, um zu überprüfen, ob das Produkt der Designabsicht entspricht. HILPCB arbeitet mit Kunden zusammen, um basierend auf der Komplexität und den Anwendungsszenarien des Produkts optimale Testpläne anzupassen, um die höchste test coverage und Kosteneffizienz zu erzielen.
| Testmethode (Test Method) | Beschreibung (Description) | Abdeckung (Coverage) | Typische gefundene Defekte (Typical Defects Found) |
|---|---|---|---|
| Flying Probe Test | Keine teuren Vorrichtungen erforderlich, Kontaktierung von Testpunkten durch bewegliche Sonden, geeignet für Prototypen und Kleinserien. | Strukturelle Defekte (Kurzschluss, offener Schaltkreis) | Leitungskurzschlüsse, offene Stromkreise, nicht verlötete Komponentenpins. |
| ICT (In-Circuit Test) | Verwendung einer Nagelbettvorrichtung, gleichzeitiger Kontakt aller Testpunkte, hohe Testgeschwindigkeit, geeignet für die Massenproduktion. | Strukturelle Defekte, Parameter auf Komponentenebene | Kurzschlüsse, offene Stromkreise, falsche Teile, fehlende Teile, falsche Komponentenwerte (Widerstand/Kapazität), verkehrte Dioden-/Transistorpolarität. |
| FCT (Functional Test) | Simulation der endgültigen Arbeitsumgebung und Benutzeroperationen des Produkts, Überprüfung, ob alle Funktionen der PCBA normal sind. | Funktionale Defekte | Leistungsmanagementmodul funktioniert nicht, Kommunikationsschnittstelle (USB/Ethernet) ausgefallen, Sensorwerte falsch, Softwarelogikprobleme. |
| Hipot-Test (Spannungsfestigkeitsprüfung) | Anlegen von Hochspannung zum Testen der Isolationsfestigkeit und der elektrischen Abstände des Produkts, ein wesentlicher Bestandteil der Sicherheitsprüfung. | Isolations- und Sicherheitsdefekte | Beschädigung der Isolationsschicht, unzureichende Kriechstrecke, unzureichende Spannungsfestigkeit von Komponenten. |
| Zuverlässigkeitstest (Reliability Test) | Simulation rauer Umgebungen durch Environmental Stress Screening (ESS), High Accelerated Life Testing (HALT) usw. | Potenzielle Frühausfalldefekte | Kalte Lötstellen, früher Ausfall von Komponenten, PCB-Delamination, stressbedingte Mikrorisse. |
Verbesserungspfad: Von Testdaten zur Roadmap für Ertragssteigerung
Tests sind nicht nur dazu da, "schlechte Produkte auszusortieren", sondern sind auch eine wertvolle Datenquelle. Das Testsystem von HILPCB ist tief in unsere Datenplattform integriert. Wir führen Pareto-Analysen zu Testfehlerdaten durch, lokalisieren Hauptdefektmuster und geben diese an den DFM/DFT-Link zurück. Diese datengesteuerte Feedback-Schleife bildet den Kern der yield improvement roadmap, die wir für unsere Kunden entwickeln, um ihnen zu helfen, den Ertrag und die Zuverlässigkeit ihrer Produkte in nachfolgenden Chargen kontinuierlich zu verbessern.
Rückverfolgbarkeitssystem: Vom Data Lake zur Visualisierung
Wenn Probleme auftreten, ist die schnelle und genaue Lokalisierung des Ausmaßes der Auswirkungen der Schlüssel zur Schadensbegrenzung. HILPCB hat ein traceability-System eingerichtet, das den gesamten Prozess durchläuft und für jede PCBA eine einzigartige "digitale Akte" erstellt.
- Identifizierung auf Einheitsebene: Jede einzelne PCB oder jeder Nutzen erhält zu Beginn der Produktion einen eindeutigen QR-Code oder eine Seriennummer.
- Datenerfassung im gesamten Prozess: An jeder Schlüsselstation vom PCB-Eingang, Lotpastendruck, Bestückung, Reflow-Löten bis hin zu AOI, ICT und FCT scannen Bediener oder Geräte automatisch den QR-Code, um Personal, Ausrüstung, Zeit, Materialchargen (z. B. spezifische Chargen von Chips, Widerständen) und Prozessparameter (z. B. Reflow-Temperaturkurven) und Testergebnisse des aktuellen Prozesses mit dieser eindeutigen ID zu verknüpfen.
- Zentraler Data Lake: Alle gesammelten Daten werden in Echtzeit in einen sicheren, zentralen Data Lake eingespeist. Dies bildet eine riesige und detaillierte Fertigungsdatenbank.
- Visualisierung und bidirektionale Rückverfolgbarkeit:
- Vorwärts-Rückverfolgbarkeit: Durch Eingabe der Materialchargennummer einer Komponente kann das System sofort alle PCBA-Seriennummern abfragen, die diese Materialcharge verwendet haben.
- Rückwärts-Rückverfolgbarkeit: Durch Eingabe der Seriennummer einer PCBA können Kunden über unser Online-Portal detaillierte Daten zu jedem Glied abfragen, das sie während des Produktionsprozesses durchlaufen hat, einschließlich der Bestückungsmaschine, die sie bestückt hat, der damaligen Reflow-Temperaturkurve, detaillierter Berichte von ICT-Tests usw.
Diese leistungsstarke Rückverfolgbarkeit ist nicht nur eine zwingende Anforderung für anspruchsvolle Branchen wie Medizin, Automobil sowie Luft- und Raumfahrt, sondern auch ein leistungsstarkes Werkzeug für uns, um Ursachenanalysen durchzuführen, Prozesse kontinuierlich zu optimieren und Kunden ultimative Transparenz und Vertrauen zu bieten.
DFM/DFT/DFR-Checkliste: Der Grundstein für Co-Design mit Kunden
Die erfolgreichsten Projekte entstehen aus der engen Zusammenarbeit zwischen Fertigung und Design. Wir ermutigen Kunden, frühzeitig in der Entwurfsphase mit unseren Ingenieuren zusammenzuarbeiten. Die folgende Checkliste ist der Kerninhalt unserer DFX-Überprüfung und soll Ihnen helfen, von Anfang an ein einfach zu fertigendes, einfach zu testendes und äußerst zuverlässiges Produkt zu entwickeln.
| Kategorie | Prüfpunkt (Checklist Item) | Begründung / Best Practice (Rationale / Best Practice) |
|---|---|---|
| DFM | Nutzen-Design | Bevorzugen Sie V-Cut, um Platz zu sparen, und verwenden Sie Stempellöcher für Platten mit zerbrechlichen Komponenten. Lassen Sie mindestens 5 mm Prozessrand an den Nutzenrändern. |
| DFM | Passermarke (Fiducial Mark) | Mindestens 3 pro Einzelplatine, 3 auf der Diagonale des Nutzenprozessrandes. Größe 1 mm, Lötstoppmaskenöffnung 2 mm, um eine präzise Positionierung der Bestückungsmaschine zu gewährleisten. |
| DFM | Komponentenabstand | Chip-Komponentenabstand > 0,5 mm, BGA-Abstand > 3 mm, um Nacharbeit und AOI-Inspektion zu erleichtern. |
| DFM | Komponentenausrichtung | Die Richtung von polaren Komponenten (Dioden, Elektrolytkondensatoren) sollte so konsistent wie möglich gehalten werden, um Bestückungsfehler zu reduzieren. |
| DFM | Via-Design | Vermeiden Sie das Platzieren von Vias direkt auf Pads (Via-in-Pad), es sei denn, es wird ein Harzfüllprozess verwendet, da dies sonst leicht zu Lotpastenverlust und kalten Lötstellen führen kann. |
| DFM | Pad-Design | Stellen Sie sicher, dass alle Komponenten-Pad-Größen den IPC-7351B-Empfehlungen entsprechen, insbesondere BGA NSMD (Non-Solder Mask Defined) Pads. |
| DFM | Lötstoppsteg | Zwischen den Pins von ICs mit engem Pinabstand (wie QFP) müssen sich Lötstoppstege (≥ 0,1 mm) befinden, um Kurzschlüsse während des Lötens zu vermeiden. |
| DFM | Siebdruck | Der Siebdruck sollte keine Pads oder Passermarken bedecken. Komponentenbezeichnungen sollten deutlich lesbar und Polaritätsmarkierungen eindeutig sein. |
| DFM | Lagenaufbau-Design (Stackup) | Stellen Sie einen vollständigen stackup documentation guide bereit, einschließlich Material, Lagendicke, Kupferdicke und Impedanzanforderungen, um Kommunikationszweideutigkeiten zu vermeiden. |
| DFM | Säurefallen (Acid Traps) vermeiden | Vermeiden Sie Leiterbahnenwinkel von weniger als 90 Grad, um zu verhindern, dass Ätzmittelrückstände offene Stromkreise verursachen. |
| DFM | Tränen (Teardrops) | Fügen Sie Tränen an der Verbindung zwischen Pad und Leiterbahn hinzu, um die Verbindungsfestigkeit zu erhöhen und das Risiko von Brüchen durch Bohrabweichungen zu verringern. |
| DFM | Abstand Kupfer zu Plattenkante | Der Abstand zwischen innerem/äußerem Kupfer und Plattenkante sollte mindestens 0,3 mm betragen, um Kurzschlüsse durch Kupferfreilegung beim Fräsen zu vermeiden. |
| DFT | Testpunktgröße (Test Point) | ICT-Testpunktdurchmesser ≥ 0,8 mm, Abstand ≥ 1,9 mm, um einen stabilen Sondenkontakt zu gewährleisten. |
| DFT | Testpunktverteilung | Testpunkte sollten gleichmäßig auf beiden Seiten der PCBA verteilt sein, um ein Verbiegen der Platte durch zu stark konzentrierte Sonden zu vermeiden. |
| DFT | Testpunktsauberkeit | Testpunkte dürfen keinen Siebdruck oder Lötstopplack aufweisen und nicht unter Komponenten platziert werden. |
| DFT | Herausführung kritischer Signale | Führen Sie alle kritischen Signale (Takt, Reset, Stromschienen) zu Testpunkten heraus, um das Debugging zu erleichtern. |
| DFT | JTAG/SWD-Schnittstelle | Für Designs mit MCU oder FPGA müssen Standard-JTAG- oder SWD-Debugging-/Programmierschnittstellen reserviert werden. |
| DFT | Stromversorgungsisolation | Ermöglichen Sie im Design die Isolierung verschiedener Stromdomänen durch Jumper oder 0-Ohm-Widerstände, um das schrittweise Einschalten und die Fehlerdiagnose zu erleichtern. |
| DFT | Programmierbare Komponenten | Stellen Sie sicher, dass alle Chips, die programmiert werden müssen (Flash, EEPROM), über zugängliche Programmierschnittstellen verfügen. |
| DFT | Vermeidung von Testpunkt-Wiederverwendung | Vermeiden Sie die direkte Verbindung von Testpunkten mit Hochfrequenz-Signalleitungen oder empfindlichen analogen Signalleitungen, um die Signalintegrität nicht zu beeinträchtigen. |
| DFR | Wärmemanagement-Design | Fügen Sie unter Hochleistungsgeräten thermische Vias (Thermal Vias) hinzu und verbinden Sie diese mit großflächigen Erdungskupferflächen. |
| DFR | Komponenten-Derating | Stellen Sie sicher, dass alle Komponenten (insbesondere Kondensatoren, Widerstände, MOSFETs) einem angemessenen Spannungs-, Strom- und Leistungs-Derating unterzogen wurden. |
| DFR | Via-Schutz | Verwenden Sie Lötstopplack, um Tented Vias vollständig abzudecken, um Oxidation und versehentliche Kurzschlüsse zu vermeiden. |
| DFR | Hochspannungsdesign | Halten Sie die Kriechstrecken- (Creepage) und Luftstreckenstandards (Clearance) der Sicherheitsanforderungen strikt ein. |
| DFR | Steckverbinderauswahl | Wählen Sie Steckverbinder mit Positionierungsstiften oder Verriegelungen, um die mechanische Festigkeit zu erhöhen und Kontaktprobleme durch Vibrationen zu vermeiden. |
| DFR | Materialauswahl | Wählen Sie basierend auf Arbeitstemperatur und Frequenz geeignete Plattenmaterialien (wie High-Tg FR-4), um eine Verschlechterung der PCB-Leistung bei hohen Temperaturen zu verhindern. |
| DFR | Entkopplungskondensator-Layout | Platzieren Sie Entkopplungskondensatoren so nah wie möglich an den Stromanschlüssen des ICs, um den bestmöglichen Filtereffekt zu erzielen. |
| DFR | ESD-Schutz | Fügen Sie ESD-Schutzvorrichtungen in der Nähe aller externen Schnittstellen (USB, HDMI, Antenne) hinzu. |
| DFR | Schutzbeschichtung (Conformal Coating) | Reservieren Sie für PCBAs, die in feuchten oder staubigen Umgebungen arbeiten müssen, Beschichtungsbereiche und nicht beschichtete Bereiche (z. B. Steckverbinder). |
| DFR | Vias unter BGA-Pads | Vias unter BGA-Pads müssen verstopft (plugged) werden, um Lotverlust unter BGA-Kugeln zu vermeiden. |
| DFR | Quarzoszillator-Layout | Der Quarzoszillator sollte so nah wie möglich an der MCU platziert werden, und es sollten keine Hochgeschwindigkeits-Signalleitungen darunter verlaufen, um Interferenzen zu reduzieren. |
| DFR | Schutz empfindlicher Signale | Verwenden Sie geerdete Abschirmleitungen, um Differenzpaare und empfindliche analoge Signale zu umgeben, um eine gute Signalintegrität zu gewährleisten. |
| DFR | Integrität der Stromversorgungsebene | Erhalten Sie die Integrität der Strom- und Masseebenen, vermeiden Sie deren Aufteilung in kleine Stücke durch Signalleitungen, was den Stromrücklaufpfad beeinträchtigt. |
| DFR | Mechanische Belastung | Vermeiden Sie die Platzierung zerbrechlicher Komponenten wie Keramikkondensatoren in Bereichen mit hoher Belastung wie Plattenkanten, Schraubenlöchern oder in der Nähe von Steckverbindern. |
| DFR | Kühlkörperinstallation | Reservieren Sie ausreichend Platz und Montagelöcher für Komponenten, die Kühlkörper benötigen, und stellen Sie sicher, dass der Boden eben ist. |
HILPCB Kooperationsfall und Handlungsaufforderung
Fallstudie: Herausforderungen und Durchbrüche eines Herstellers medizinischer Diagnosegeräte
Ein führendes Start-up für medizinische Geräte stieß bei der Entwicklung seiner neuen Generation tragbarer Ultraschalldiagnosegeräte auf einen Engpass. Das Kern-Mainboard war kompakt und integrierte mehrere BGA-Chips mit 0,4 mm Rastermaß und Tausende von 0201-Komponenten, was extrem hohe Anforderungen an Fertigung und Zuverlässigkeit stellte. Ihr vorheriger Lieferant hatte in der Prototypenphase eine Ausbeute von weniger als 85 % und konnte keine detaillierten Rückverfolgbarkeitsdaten liefern, die den Anforderungen ihrer FDA-Einreichung entsprachen.
Lösung und Ergebnisse von HILPCB:
- Frühzeitige intensive Zusammenarbeit: Zu Beginn des Projekts griffen unsere DFX-Ingenieure in das Design ein. Durch Anwendung unserer DFM/DFT-Checkliste empfahlen wir dem Kunden, 47 kritische ICT-Testpunkte hinzuzufügen und das Design der thermischen Vias im BGA-Bereich zu optimieren, wodurch die Testbarkeit und thermische Zuverlässigkeit von der Quelle an verbessert wurden.
- Verfeinerte Prozesskontrolle: Wir verwendeten 3D-SPI mit geschlossenem Regelkreis, um das Lotpastenvolumen des BGA streng zu kontrollieren, und setzten 3D-AOI ein, um jedes BGA zu 100 % zu inspizieren, um sicherzustellen, dass kein Head-in-Pillow-Effekt oder übermäßige Blasenbildung auftrat. Die
aoI spi best practicesim gesamten Prozess gewährleisteten eine hohe Konsistenz der Lötqualität. - Umfassende Tests und Rückverfolgbarkeit: Wir passten einen kombinierten ICT+FCT-Testplan für sie an und erreichten eine Fehlerabdeckung von über 98 %. Gleichzeitig stellten wir Rückverfolgbarkeitsberichte auf Einheitsebene bereit, die alle Informationen von Materialchargen bis hin zu kritischen Prozessparametern detailliert aufzeichneten und ihre strengen Anforderungen an Qualitätsdokumente vollständig erfüllten.
Ergebnis-Highlights: Von Ungewissheit zu vollständiger Kontrolle
Durch die enge Zusammenarbeit mit HILPCB steigerte der Kunde nicht nur die First Pass Yield (FPY) der PCBA von 85 % auf 99,6 %, sondern verkürzte auch die Markteinführungszeit um 6 Wochen. Noch wichtiger ist, dass sie vollständig transparente und rückverfolgbare Fertigungsdaten erhielten, die eine solide Garantie für die langfristige Zuverlässigkeit und Einhaltung von Vorschriften ihrer Produkte bieten.
Ihr nächstes hochzuverlässiges Produkt sollte auf demselben soliden Qualitätsfundament aufbauen. Hören Sie auf, mit der Ungewissheit der Fertigung zu kämpfen, und lassen Sie HILPCB Ihr vertrauenswürdiger Partner für operative Exzellenz werden.
Sind Sie bereit, die Qualität und Zuverlässigkeit Ihrer Produkte zu verbessern? Laden Sie jetzt Ihre Gerber- und BOM-Dateien hoch, um einen kostenlosen professionellen DFM/DFT-Analysebericht zu erhalten, und lassen Sie unsere Experten einen Qualitätssicherungsplan erstellen, der auf Ihre Bedürfnisse zugeschnitten ist.
Fazit
Zusammenfassend lässt sich sagen, dass dieser Artikel die Prozessfähigkeitsindizes, Ertragssteigerung, Qualitätswerkzeuge, Testabdeckung und Rückverfolgbarkeitspraktiken von AOI SPI Best Practices detailliert erläutert und DFM/DFT/DFR-Checklisten beifügt, um Kunden beim Aufbau von Kooperationsmechanismen zu unterstützen, mit dem Ziel, Teams dabei zu helfen, Risiken in Design, Material und Test systematisch zu kontrollieren. Solange die Checklisten und Prozessfenster in diesem Artikel befolgt werden und das DFM/DFA-Team von HILPCB frühzeitig einbezogen wird, können Prototypen und Massenproduktionslieferungen unter der Prämisse der Qualitätssicherung und Compliance beschleunigt werden.
Benötigen Sie Unterstützung bei Fertigung und Montage? Kontaktieren Sie HILPCB Turnkey Assembly oder SMT Assembly für DFM/DFT-Beratung.