
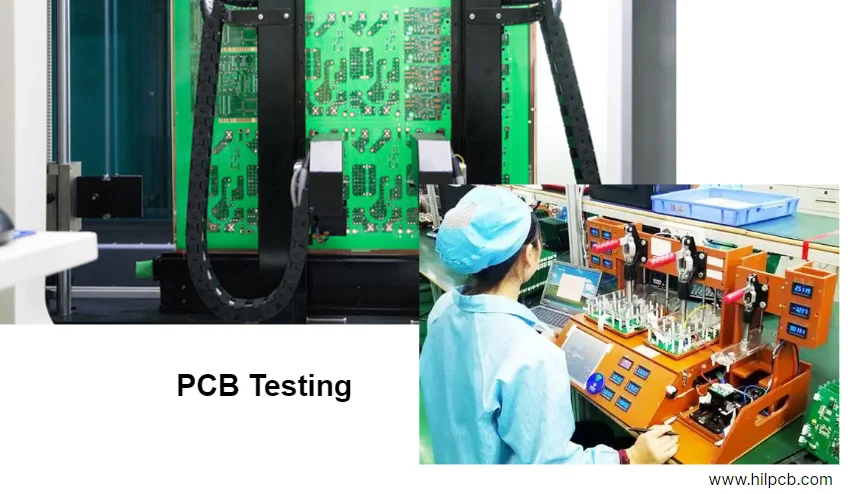
- Leiterplattentests sollten als mehrstufiger Verifikationspfad geplant werden und nicht als letztes Tor, wenn die Fertigung bereits abgeschlossen ist.
- Zuerst ist zu klären, ob das Produkt einen Elektrotest der Blankplatte, eine Bestückungsinspektion, ICT, einen Funktionstest, Röntgen oder eine Zuverlässigkeitsprüfung benötigt und welche Fehlerarten jede Methode erkennen soll.
- Eine starke Teststrategie verbindet das Fehlerrisiko mit der richtigen Teststufe, damit Teams einfache Fehler nicht übertesten und versteckte Probleme nicht übersehen.
- Viele Testlücken entstehen durch schwache DFT-Planung, eingeschränkten Prüfzugang, unklare Vorrichtungsziele oder den Versuch, jedes Problem mit nur einer Inspektionsmethode zu lösen.
- Prototypen- und Serienaufbauten sollten nicht automatisch von denselben Testannahmen ausgehen. Abdeckung, Vorrichtungskosten und Lernziele unterscheiden sich oft.
Leiterplattentest ist die Gesamtheit von Inspektions- und Verifikationsmethoden, mit denen bestätigt wird, dass eine PCB oder eine bestückte PCBA korrekt gefertigt, bestückt und validiert wurde. Ein guter Prüfplan kombiniert meist mehrere Methoden wie Elektrotest, optische Inspektion, In-Circuit-Test, Funktionsverifikation und Zuverlässigkeitsprüfung, weil keine Einzelmethode jede Fehlerart gleichermaßen gut abdeckt.
Inhalt
- Was beim Aufbau eines Leiterplattentestplans zuerst zu prüfen ist
- Tabelle der wichtigsten Teststrategie-Regeln
- Tabelle früher technischer Abwägungen
- Wie Blankplatten-, Bestückungs- und Funktionstests zusammenpassen
- Wie DFT, Prüfzugang und Vorrichtungsplanung die Abdeckung beeinflussen
- Was Prototypen- und Produktionsteams vor der Freigabe festlegen sollten
- FAQ
- Nächste Schritte
- Referenzen
- Autor und Prüfung
Was beim Aufbau eines Leiterplattentestplans zuerst zu prüfen ist
Leiterplattentests werden teuer und ineffektiv, wenn sie als späte Einzelaktivität behandelt werden. Der bessere Ansatz beginnt beim Fehlerrisiko: Was kann in der Fertigung schiefgehen, was in der Bestückung, was zeigt sich erst unter Spannung, und was braucht eine längerfristige Belastungsvalidierung.Die ersten Prüfpunkte sind meist:
- welche Ausfälle auf Ebene der Blankplatte am wahrscheinlichsten sind, etwa Unterbrechungen, Kurzschlüsse, Impedanzabweichungen, Maßfehler oder Fertigungsdefekte
- welche Ausfälle hauptsächlich aus der Bestückung stammen, etwa falsche Bauteile, Polaritätsfehler, Lötfehler oder Probleme an verdeckten Lötstellen
- welche Produktfunktionen unter Spannung, Kommunikation oder Last nachgewiesen werden müssen
- ob die Leiterplatte genügend Zugang für ICT, Boundary Scan, Flying Probe oder Debug-Messungen bietet
- ob der Aufbau ein schneller Prototyp, ein Pilotlauf oder eine Serienfreigabe ist, weil sich die richtige Abdeckung mit dem Ziel ändert
Für Teams, die den Fertigungsweg noch festlegen, ist es meist sinnvoller, das Testen mit der Planung von Leiterplattenprototypen, SMT-Bestückung und schlüsselfertiger Bestückung zu verbinden, statt Tests als isolierte Dienstleistung zu behandeln.
Tabelle der wichtigsten Teststrategie-Regeln
| Teststufe / Methode | Beste erste Anwendung | Warum sie wichtig ist | Wie die Eignung geprüft wird | Bei Fehlanwendung | | --- | --- | --- | --- | --- | | Elektrotest der Blankplatte | Unterbrechungen, Kurzschlüsse und Konnektivität vor der Bestückung | Erkennt Fertigungsfehler, bevor in der PCBA zusätzlicher Wert entsteht | Netzlisten- und Fertigungstestprüfung | Bestückungszeit wird an fehlerhaften Blankplatten verschwendet | | AOI | Sichtbare Bestückungsfehler nach Platzierung oder Reflow | Schnelles Screening auf Bauteilpräsenz, Polarität und viele Lötprobleme | Sichtbarkeit und Regelsatz prüfen | Verdeckte Fehler entgehen oder es entsteht trügerische Sicherheit | | Röntgen | Verdeckte Lötstellen wie bei BGA- und BTC-Gehäusen | Findet Fehler, die AOI schlecht erkennen kann | Gehäusemix und Risiko verdeckter Lötstellen prüfen | Kritische Lötprobleme werden übersehen | | ICT / Flying Probe | Strukturelle elektrische Verifikation bestückter Leiterplatten | Gut für Unterbrechungen, Kurzschlüsse, falsche Werte und viele Bestückungsfehler | Testzugang, Vorrichtungskosten und Volumen prüfen | Geringe Abdeckung oder teure späte Neukonstruktion | | Funktionstest | Reales Verhalten unter Spannung und Reaktion auf Systemebene | Bestätigt, dass die Leiterplatte funktioniert und nicht nur korrekt bestückt ist | Eingänge, Ausgänge, Firmware und Sollverhalten definieren | Strukturelle Fehler werden als Funktionsfehler fehlinterpretiert | | Zuverlässigkeits- / Belastungstest | Reserve, Ausdauer und umgebungsbedingte Risiken | Findet latente Risiken jenseits einer Raumtemperatur-Prüfung | Belastungsprofil mit Endanwendung abstimmen | Feldausfälle treten nach der Freigabe auf |Tabelle früher technischer Abwägungen
| Testwahl | Typisch stärker für | Wichtigste Abwägung | Was früh bestätigt werden sollte | | --- | --- | --- | --- | | ICT-Vorrichtung | Wiederholbare Serienabdeckung bei kurzer Testzeit | Höherer Vorrichtungsaufwand zu Beginn und Zugangsanforderungen | Volumen, Knotenzugang, erwartete Wiederverwendung | | Flying Probe | Kleinere Stückzahlen und flexible Abdeckung ohne Sondervorrichtung | Längere Testzeit und geringerer Durchsatz | Prototypenmenge und Zeitbudget | | AOI-zuerst-Strategie | Schnelles visuelles Screening häufiger Bestückungsfehler | Begrenzte Sicht auf verdeckte Lötstellen und elektrisches Verhalten | Bauteilsichtbarkeit und Regelqualität | | Funktionslastige Strategie | Produktverhalten und Firmware-Interaktion | Schwach beim Isolieren einfacher struktureller Bestückungsfehler | Ob weiterhin ICT oder andere Strukturprüfungen nötig sind |Wie Blankplatten-, Bestückungs- und Funktionstests zusammenpassen
Die nützlichsten Testpläne verlangen nicht von einer Methode, alles zu leisten. Sie setzen jede Methode dort ein, wo sie am stärksten ist.Drei Ebenen sind meist entscheidend.
1. Verifikation der Blankplatte
Vor der Bestückung sollte die Leiterplatte auf Konnektivität und Fertigungsrichtigkeit geprüft werden. Auf dieser Stufe sollten Unterbrechungen, Kurzschlüsse und bestimmte Impedanz- oder Maßprobleme abgefangen werden, bevor Bauteilkosten und Bestückungszeit hinzukommen.
2. Bestückungsverifikation
Nach Platzierung und Reflow lautet die zentrale Frage, ob die Leiterplatte korrekt bestückt wurde. AOI, Röntgen, ICT und Flying Probe erfüllen hier unterschiedliche Rollen und sollten nach Gehäusemix, Prüfzugang und Produktionsvolumen gewählt werden, nicht aus Gewohnheit.
3. Validierung unter Spannung und Umweltbedingungen
Eine strukturell korrekte Leiterplatte kann trotzdem ausfallen, sobald Spannung, Firmware, Lasten, Kommunikation oder Umgebungsstress hinzukommen. Funktions- und Zuverlässigkeitstests sollten deshalb den realen Einsatzfall abbilden und nicht bei visueller oder struktureller Freigabe enden.
Wie DFT, Prüfzugang und Vorrichtungsplanung die Abdeckung beeinflussen
Gute Testabdeckung beginnt im Design. Wenn die Leiterplatte keinen nutzbaren Prüfzugang, eine schwache Steckverbinderstrategie oder verdeckte Netze unter dichten Bauteilen hat, wird die Testplanung zu einer Kette von Kompromissen.Die häufigsten Prüfpunkte sind:
- ob kritische Netze, Versorgungen, Takte und Schnittstellen tatsächlich sicher erreichbar sind
- ob der Zugang für ICT oder bewegliche Tastnadeln bereits im Platinenentwurf berücksichtigt wurde und nicht erst nach Abschluss des Routings
- ob das Produkt BGAs, QFNs oder andere Gehäuse mit verdeckten Lötstellen enthält, die Röntgen benötigen
- ob die Teststrategie strukturelle Fehler klar von Firmware- oder Systemverhaltensproblemen trennt
Wenn das Produkt in eine abgestimmte Fertigung und Bestückung geht, sollten Prüfungen mit SMT-Bestückung, schlüsselfertiger Bestückung, dem Gerber-Viewer und dem BOM-Viewer Teil desselben Freigabeflusses sein.
Was Prototypen- und Produktionsteams vor der Freigabe festlegen sollten
Der richtige Prüfplan hängt davon ab, was der Aufbau nachweisen soll. Prototypenplatinen dienen oft dem Designlernen, während Serienplatinen effizientes und wiederholbares Screening benötigen.Eine praxisnahe Freigabe-Checkliste enthält meist:
- Aufbauziel definiert
Festlegen, ob der Aufbau für Design-Debug, Pilot-Prozessvalidierung oder Serienfreigabe gedacht ist. - Abdeckungszuordnung eingefroren
Dokumentieren, welche Testmethode welchen Fehlermodus erkennt, statt sich auf Annahmen zu verlassen. - Prüfzugang und Vorrichtungspfad geprüft
Bestätigen, ob ICT, Flying Probe oder Funktionsvorrichtungen für Leiterplatte und Volumen realistisch sind. - Inspektionsgrenze definiert
Festlegen, wo AOI endet, wo Röntgen erforderlich ist und was elektrisch verifiziert werden muss. - Revisions- und Datenkontrolle abgestimmt
BOM, Firmware, Testgrenzen und Bestückungsrevision synchron halten, damit Fehler über mehrere Aufbauten sauber vergleichbar bleiben.
FAQ
Was sollte man in einem Leiterplatten-Testplan zuerst entscheiden?
Entscheiden Sie zuerst, welche Fehlerarten auf jeder Stufe am wahrscheinlichsten auftreten: Bare Board, Bestückung, Verhalten unter Spannung und Langzeitbelastung. Das zeigt meist, welche Prüfmethoden wirklich nötig sind.
Reicht AOI für Leiterplattentests aus?
Nein. AOI ist für viele sichtbare Bestückungsfehler nützlich, ersetzt aber weder elektrische Verifikation noch die Prüfung verdeckter Lötstellen oder die Funktionsvalidierung.
Wann ist ICT besser als Flying Probe?
ICT ist meist besser für wiederholte Serienabdeckung und schnelleren Durchsatz, wenn die Leiterplatte genügend Zugang bietet und die Vorrichtungskosten gerechtfertigt sind. Flying Probe ist oft besser für kleinere Stückzahlen oder flexiblere Prototypenarbeit.
Warum reicht Funktionstest allein nicht aus?
Weil Funktionstest Verhalten bestätigen kann, ohne klar zu isolieren, welcher strukturelle Fehler die Störung verursacht hat. Er wirkt am besten zusammen mit früheren Strukturprüfungen.
Was sollte vor einem Pilotaufbau eingefroren werden?
Frieren Sie das Aufbauziel, die Testabdeckungszuordnung, die Zugangsstrategie, den Inspektionspfad und die konkret verwendeten Revisionen von BOM, Firmware und Testgrenzen ein.
Nächste Schritte
Wenn Sie einen Leiterplatten-Testplan aufbauen, ist der nützlichste nächste Schritt meist, jede wahrscheinliche Fehlerart der Teststufe zuzuordnen, die sie am effizientesten erkennt.HILPCB kann diesen Prozess unterstützen durch:
- Planung von Leiterplattenprototypen für frühe Validierungsaufbauten
- Abstimmung von SMT-Bestückung und schlüsselfertiger Bestückung, wenn strukturelle und funktionale Verifikation koordiniert bleiben müssen
- Prüfungen mit dem Gerber-Viewer und dem BOM-Viewer, um die Freigabereife zu verbessern
- Unterstützung bei schnellen Leiterplattenfertigungen, wenn Testerkenntnisse schnell in den nächsten Spin zurückfließen sollen
- Angebot anfragen, wenn Ihre Fertigungs-, Bestückungs- und Testhinweise zur Prüfung bereit sind
Referenzen
- [Keysight overview of in-circuit test systems](https://www.keysight.com/us/en/products/in-circuit-test-systems.html) - [Keysight Whitepaper: ICT and FCT integration](https://www.keysight.com/us/en/assets/3124-1417/white-papers/A-Unified-Approach-to-In-Circuit-Testing-ICT-and-Functional-Test-FCT-Integration.pdf) - [Keysight Application Note: In-circuit testplans](https://www.keysight.com/us/en/assets/3126-1341/application-notes/In-Circuit-Testplans.pdf) - [IPC-A-610 Endorsement Program](https://www.ipc.org/ipc-610-acceptability-electronics-assemblies-endorsement-program) - [IPC certifications overview](https://www.ipc.org/ipc-certifications)Autor und Prüfung
Autor: HILPCB Engineering-Content-TeamGeprüft von: HILPCB Team für Testtechnik und NPI-Prüfung
Zuletzt aktualisiert: 2026-04-08