
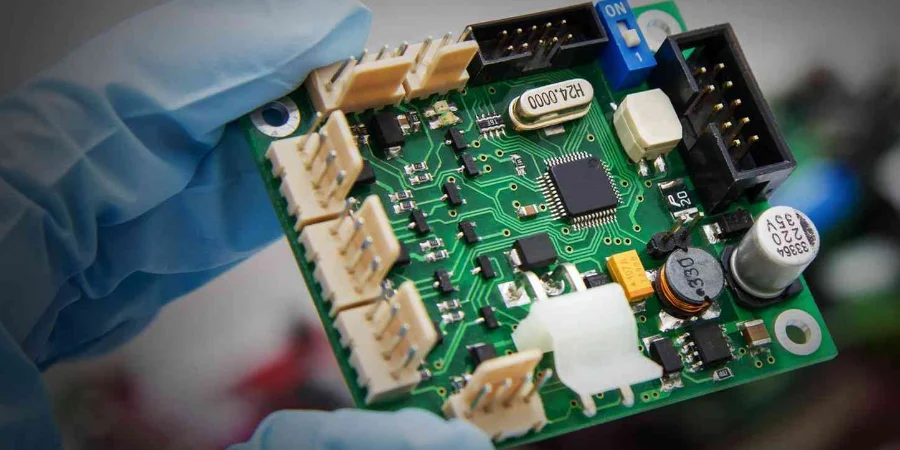
In 800G-, 1.6T- und noch schnelleren Data-Center-Netzwerken werden Optical Modules häufig zum Engpass für Performance und Reliability. In QSFP-DD- oder OSFP-Formfaktoren sind High-Speed DSP, Laser Driver, TIA, Laser (EML/VCSEL) und Mikro-Optik hochintegriert – auf engstem Raum. Diese Integrations- und Leistungsdichte verschärft die Anforderungen an PCB-Design und Manufacturing massiv. In diesem Kontext ist First Article Inspection (FAI) nicht mehr nur Dimensions- und BOM-Check, sondern eine umfassende Systemvalidierung von Optik, Elektrik und Thermik – der entscheidende Gatekeeper vom Prototype zur Serienfertigung.
Aus Sicht eines Opto-Electro Co-Design Engineers analysiert dieser Beitrag den FAI-Flow für Data-Center Optical-Module-PCBs. Im Fokus: High-Speed SI, präzises Optical Coupling, Thermal Management und Standards Compliance. Sie sehen, wie eine erfolgreiche FAI die Basis für QSFP-DD module PCB quality legt und die Stabilität des gesamten Data-Centers absichert.
Kern der FAI: opto-elektrische Co-Validierung statt klassischer PCB-Inspektion
Traditionelle FAI prüft Dimensions, Stackup, Hole Accuracy und BOM. Für Optical Modules ist das nur die Basis. Eine moderne First Article Inspection (FAI) muss Electrical, Optical, Thermal und Mechanical Performance als untrennbares System validieren.
FAI muss daher verifizieren:
- Electrical (SI/PI): Ist das PAM4 Eye geöffnet? Passt die Channel Insertion Loss zum Budget? Ist Power Noise im Limit?
- Optical: Erreicht das Laser-to-Fiber Coupling die Zielwerte? Ist Optical Output Power stabil?
- Thermal: Bleiben DSP/Driver/TIA bei Full Load unter ihren Junction Limits? Funktionieren Heat Paths wie geplant?
- Mechanical & Compliance: Sind Assembly-Toleranzen zwischen PCB, Cage, Connector und Heatsink kontrolliert? Erfüllt das Modul QSFP-DD module PCB compliance, inkl. CMIS Management Interface?
Nur diese Systemvalidierung deckt tiefe Design-/Material-/Prozessprobleme früh auf und verhindert Serien-Desaster.
Driver und TIA/LA: Bandbreite, Stabilität und Power-Isolation der High-Speed Signal Chain
Die Signal Chain beginnt am Tx Driver und endet am Rx TIA/LA. Die Analog-Performance entscheidet direkt über die „Sehkraft“ des Moduls.
- Tx: Der Driver wandelt PAM4 vom DSP in Modulationsstrom für EML/VCSEL. In der FAI müssen Eye-Diagrams direkt am Driver-Output gemessen werden (Eye Height/Width, Linearität, SNR). Impedanzkontrolle, Via-Design (z. B. Backdrill) und Fan-out-Layout nahe dem Driver sind entscheidend.
- Rx: TIA wandelt Photodiode-Strom in Spannung, LA verstärkt/formt. TIA ist extrem power-noise-sensitiv – kleine Ripple kann Signale überdecken. FAI muss PDN-Impedanz und Noise Spectrum am TIA-Supply messen. Für TIA/LA receiver board quick turn ist das besonders wichtig, um Schwachstellen schnell zu finden.
- Power-Isolation: Zwischen Tx/Rx sowie Digital (DSP) und Analog (Driver, TIA/LA) müssen Supplies isoliert werden, damit Digital Noise nicht einkoppelt. FAI nutzt Spectrum Analysis, um Rail-to-Rail Crosstalk zu prüfen und Isolation Bands, Plane Splits und Filter zu verifizieren.
FAI Fokus: High-Speed Analog Front-End verifizieren
- Eye-Validierung: Eye Tests am Driver-Output und – falls möglich – am TIA-Input, um PAM4 Amplitude und Timing Margin sicherzustellen.
- Power-Noise-Analyse: Noise an Driver- und TIA/LA-Pins mit High-Bandwidth Scope oder Spectrum Analyzer messen und PDN gegen Chip-Specs verifizieren.
- Bandwidth & Jitter: S-Parameter Messung (VNA) plus Jitter-Decomposition zur Bestätigung von Bandbreite und Jitter-Budget.
- Crosstalk: Inter-Channel Crosstalk bei gleichzeitiger Aktivität benachbarter Channels bewerten und gegen Threshold prüfen.
EML/VCSEL Coupling: präzise Ausrichtung und Toleranzkontrolle im Optical Path
Optisches Coupling zwischen Laser und Faser erfolgt im µm- bis Sub-µm-Bereich. Das stellt höchste Anforderungen an Dimensional Stability und Mechanical Accuracy.
- OSA Base / Soldering: EML/VCSEL sind meist in einer Optical Sub-Assembly (OSA) gekapselt und per BGA/LGA auf das Main PCB gelötet. In der FAI prüft man per 3D X-Ray Voids, Coplanarity und Alignment. Schon geringe Tilt/Shift verursachen große Coupling Loss.
- CTE Matching: PCB-CTE sollte möglichst nahe am OSA-Base-Material (Keramik/Metall) liegen. CTE Mismatch erzeugt Stress bei Temperature Cycling, führt zu Solder Fatigue oder physischem OSA-Drift. FAI simuliert das per Thermal Cycling und überwacht Optical Power Stability – entscheidend für OSFP 800G transceiver board assembly Reliability.
- Tolerance Stack Analysis: PCB Flatness, OSA Pad Accuracy und Cage Dimensions addieren sich zur finalen Ausrichtung von LC/MPO Connector zur internen Optik. FAI nutzt CMM, um kritische Dimensionsketten zu messen und Spec-Compliance zu bestätigen.
QSFP-DD/OSFP Cage und Thermal Design gemeinsam optimieren
Bei >20 W Modul-Power wird Thermal Management zum Kern. Das PCB ist Teil des Heat Paths.
- Heat Path Design: Wärme von DSP/Driver fließt über Thermal Vias und Kupferflächen in das Gehäuse und weiter in den Heatsink. FAI misst unter Full Load Temperaturverteilungen (IR-Kamera, Thermocouples), validiert Heat Conduction und findet Hotspots.
- Cage/Heatsink Interface: PCB Thickness, Outline und Flatness bestimmen den Kontakt zu Cage/Heatsink. FAI prüft, ob Thermal Pads/TIM korrekt komprimieren und Low Thermal Resistance entsteht. QSFP-DD module PCB quality zeigt sich hier in strenger Toleranz- und Flatness-Kontrolle.
- Airflow/Environment: FAI Thermal Tests im Windkanal emulieren reale Switch/Server-Bedingungen. Durch Variation von Airflow und Ambient lässt sich Thermal Margin über Boundary Conditions bewerten.
HILPCB Manufacturing Capability: solide Basis für Optical Modules
| Capability | Technische Spezifikation | Wert für Optical Modules |
|---|---|---|
| Materialauswahl | Rogers, Megtron, Tachyon u. a. als [High Speed PCB Materials](/products/high-speed-pcb) | Low-Loss PAM4 Channels für 800G/1.6T. |
| CTE Control | Low-CTE Materialien und Hybrid-Lamination | Reduziert Stress Mismatch mit Optical Assemblies und erhöht Long-Term Coupling Reliability. |
| Toleranzkontrolle | Laser Drilling, ±5% Impedance Control, striktes Thickness/Flatness Management | Sichert High-Speed Differential Performance und präzise Cage/Heatsink-Assembly. |
| Thermal-Lösungen | Via Copper Fill, Embedded Copper Blocks, Heavy Copper | Effiziente vertikale Wärmeabfuhr und niedrigere Chip-Temperaturen. |
PAM4 Channel: gemeinsame Validierung von SI/PI/EMI
PAM4 verdoppelt die Bitrate gegenüber NRZ, reduziert aber die Toleranz gegenüber Noise und Channel Impairments. Entsprechend muss die PAM4-FAI umfassend sein.
- SI: Kern ist die VNA-Messung der Channel S-Parameter vom Connector bis zu Package Pads (IL/RL). Ergebnisse müssen mit Simulation präzise übereinstimmen – sonst droht Eye Closure.
- PI: PAM4 verlangt stabile Voltage Reference. Unter Worst-Case Patterns (z. B. alle Lanes 00→11) muss Voltage Droop im Limit bleiben. Präzise SMT Assembly ist nötig, damit Decaps wie geplant wirken.
- EMI: High-Speed Radiation ist Haupt-EMI-Quelle. FAI umfasst EMI-Scanning in der Anechoic Chamber, um FCC/CE zu erfüllen – relevant für QSFP-DD module PCB compliance. Plane Integrity, Shielding und Connector Grounding sind entscheidend.
CPO: neue FAI-Herausforderungen für low-loss Co-packaged optics baseboard
Mit 3.2T/s und darüber werden Grenzen pluggable Module sichtbarer. Co-packaged Optics (CPO) platziert Optical Engines nahe am ASIC und verkürzt elektrische Wege, um Power und Latency zu senken.
Das erzeugt die low-loss Co-packaged optics baseboard: große Abmessungen, viele Lagen, und zugleich Ultra-High-Speed Electrical und präzise Optical Interconnects (z. B. Waveguides).
Neue FAI-Challenges:
- Opto-Electrical Integration: FAI misst nicht nur elektrisch, sondern auch optisch – Waveguide Loss, Grating Coupler Efficiency und Interconnect Quality (z. B. HBI) zwischen Optical Engine und ASIC.
- Ultra-Scale PDN: Versorgung für ASIC mit Hunderten Cores plus viele Optical Engines macht PDN extrem komplex. FAI validiert Supply Stability und Thermal Distribution bei kilo-amp-level currents.
- Material/Process Limits: low-loss Co-packaged optics baseboard erfordert Top-Tier Ultra-Low-Loss-Materialien und Ultra-Precision Manufacturing. FAI ist das finale Urteil. HILPCB hat umfangreiche Erfahrung mit Premium-Materialien wie Rogers PCB und unterstützt CPO-Entwicklung.
HILPCB Assembly Advantages: Optical-Module-Innovation beschleunigen
- One-Stop Service: von PCB-Fertigung bis [Prototype Assembly](/products/small-batch-assembly) – verkürzt R&D-Zyklen für Programme wie TIA/LA receiver board quick turn.
- Precision Placement: 01005, High-Density BGA und Optical Components – wichtig für OSFP 800G transceiver board assembly.
- Engineering Support: DFM/DFA-Feedback mit Verständnis für opto-elektrische Co-Design-Risiken, um Yield früh zu verbessern.
- Flexible Volumes: vom FAI-Prototype bis zum Pilot Run – flexibel und effizient.
Fazit: FAI ist Pflicht für High-Performance Optical Modules
Für moderne Data-Center Optical Modules geht First Article Inspection (FAI) weit über klassische PCB-Inspektion hinaus. Es ist eine komplexe, interdisziplinäre System-Engineering-Aufgabe – die entscheidende Brücke zwischen Simulation/Design Intent und Serienfertigung. Eine erfolgreiche FAI validiert PCB-Qualität und die Performance/Reliability des gesamten opto-elektro-thermischen Systems.
Ob für heutige QSFP-DD module PCB quality oder kommende low-loss Co-packaged optics baseboard: strenge, umfassende FAI ist unverzichtbar. Sie deckt Designfehler, Materialprobleme und Prozessdrift früh auf und spart R&D-Zeit sowie Rework-Kosten. Mit einem Partner wie HILPCB – mit Verständnis für Co-Design und One-Stop PCB + Precision Assembly – erhöhen Sie Ihre Erfolgschancen im High-Speed Optical Interconnect.
Häufig gestellte Fragen
Warum ist FAI für Rechenzentrums-Optikmodule und CPO-Hardware so wichtig?
Weil diese Produkte extrem schnelle elektrische Kanäle, empfindliche optische Pfade, enge thermische Grenzen und sehr kleine Fertigungstoleranzen zusammenbringen. Die FAI ist der erste Schritt, bei dem diese Annahmen auf echter Hardware und nicht nur in der Simulation überprüft werden.
Warum müssen optische Ausrichtung und elektrische Performance gemeinsam validiert werden?
Ein High-Speed-Optikmodul funktioniert nur dann stabil, wenn optische Kopplung, Signalintegrität, Stromversorgung und Montagegenauigkeit zusammenspielen. Wird nur eine Seite betrachtet, bleiben systemische Probleme oft bis spät im Projekt verborgen.
Warum sind Käfig-, Steckverbinder- und Thermiktoleranzen in der FAI so relevant?
Mechanische Passung und Wärmeverhalten beeinflussen Einfügedämpfung, Steckzuverlässigkeit, Kühlleistung und Langzeitstabilität direkt. Die FAI zeigt, ob das Modul auch mit realen Käfigen, Steckverbindern, Kühlkörpern und Fertigungstoleranzen noch innerhalb der Zielwerte bleibt.
Wie reduziert eine frühe FAI das Risiko bei High-Speed-Interconnect-Produkten?
Sie deckt Layoutfehler, Materialschwankungen, Montagedrift und Schnittstellenprobleme auf, bevor Pilotserie oder Volumenfertigung anlaufen. Dadurch verkürzen sich Debug-Zyklen und teure Nacharbeiten in fortgeschrittenen Optikprogrammen werden vermieden.