
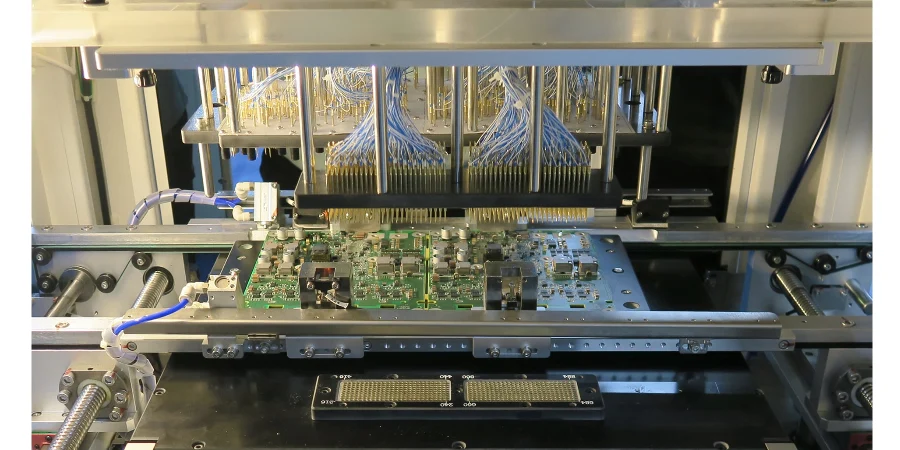
Fixture design (ICT/FCT): mmWave- und Low-Loss-Interconnect-Herausforderungen bei 5G/6G-Kommunikations-PCBs beherrschen
Mit der Entwicklung von 5G Richtung 6G wandern Kommunikationsbänder in rasantem Tempo in mmWave‑ und sogar sub‑THz‑Bereiche. Als mmWave‑Antenna Engineer wissen wir: Damit steigt die Komplexität von PCB‑Design und Manufacturing exponentiell. Phasenkohärenz in Array‑Antennen, Beamforming‑Genauigkeit und Link‑Loss‑Kontrolle stellen extrem strenge Anforderungen an das PCB. In diesem Kontext ist Fixture design (ICT/FCT) kein isolierter Produktionsschritt mehr, sondern ein zentraler End‑to‑End‑Sicherungsmechanismus über den gesamten Lebenszyklus – von Prototype bis Volume Production. Ein gutes Test‑Fixture‑Design ist entscheidend, damit mmWave‑PCB‑Performance stimmt, Yield steuerbar bleibt und Kosten planbar sind.
Aus Sicht eines mmWave‑Antenna Engineers erläutert dieser Artikel die besonderen Herausforderungen und Kerntechniken von Fixture design (ICT/FCT) für 5G/6G‑Kommunikations‑PCBs. Wir zeigen, wie präzise Fixtures Amplituden‑/Phasenkonsistenz in Phased Arrays verifizieren, die Signal Integrity von High‑Speed‑Interconnect schützen und sich mit Boundary-Scan/JTAG sowie Traceability/MES verzahnen – für einen nahtlosen Übergang von NPI EVT/DVT/PVT in die Serienfertigung.
Warum stoßen klassische ICT/FCT-Fixtures bei mmWave an Grenzen?
Bei klassischen Low‑Frequency‑PCB‑Tests übernehmen ICT (In‑Circuit Test) und FCT (Functional Circuit Test) Fixtures vor allem mechanische Positionierung und elektrische Verbindung. Sobald jedoch Frequenzen in den mmWave‑Bereich (30–300 GHz) gehen, wird jedes physikalische Detail „vergrößert“ und zum dominanten Einflussfaktor der Signalqualität. Konventionelle Fixture‑Design‑Annahmen brechen schnell.
Erstens sind Parasitics nicht mehr vernachlässigbar. Kleine Induktivitäten von Pogo Pin‑Probes, Impedance‑Discontinuities im Fixture‑Routing und Reflections an Connector‑Interfaces verursachen bei mmWave starke Dämpfung und Verzerrung. Messergebnisse spiegeln dann nicht die echte DUT‑Performance wider – und gute Boards werden fälschlich als Fail bewertet.
Zweitens wird EM‑Crosstalk deutlich kritischer. Auf 5G/6G‑PCBs liegen dichte Antennen‑Arrays, Feed‑Netzwerke und digitale Control‑Leitungen eng beieinander. Fehlen Shielding und sauberes Grounding im Fixture, können interne Control‑Leitungen in den mmWave‑Signalpfad koppeln und die Messgenauigkeit ruinieren.
Drittens ist Test‑Environment‑Konsistenz schwer sicherzustellen. mmWave‑Signale reagieren extrem empfindlich: kleine Temperaturänderungen verschieben Material‑Dk und damit die Phase. Ein grob ausgelegtes FCT‑Fixture kann keine stabile, kontrollierte Umgebung (Temperatur, Power) bereitstellen – fatal für Beamforming‑Stabilitäts‑Tests. In NPI EVT/DVT/PVT verlangsamt ein „unsicheres“ Fixture die Entwicklung und erhöht Debug‑Kosten deutlich.
Signal Integrity im Fixture Design: RF-Aspekte von Probe bis Interconnect
Um mmWave‑Tests zu beherrschen, muss Fixture design (ICT/FCT) von „Mechanik‑Tool“ zu „RF‑Komponente“ wechseln. Jedes Teil des Fixtures ist Teil des Messkanals und braucht strikte SI‑Auslegung.
1. Auswahl von Probes und Interfaces Klassische Pogo Pins brechen im mmWave‑Bereich ein. Stattdessen kommen RF‑Coax‑Probes wie GSG (Ground‑Signal‑Ground) zum Einsatz. Diese erreichen bis zu 110 GHz Bandbreite und liefern stabile 50Ω‑Anpassung – mit minimalen Reflections am Kontaktpunkt. Die richtige Probe ist der erste Schritt zu reproduzierbaren Ergebnissen.
2. Interne Fixture‑Interconnects Das Fixture‑Routing ist genauso wichtig wie der DUT. Nutzen Sie Low‑Loss‑RF‑Substrates – z. B. über HILPCB Rogers PCB – für interne Interconnect‑Boards. Mit professionellen Impedance‑Tools Geometrie exakt kontrollieren und Discontinuities (Vias, Corners) optimieren, um SI‑Probleme zu vermeiden.
3. Calibration und De-embedding Auch mit Top‑Design verursachen Fixture und Cables Loss und Phase Shift. Per VNA kalibrieren und ein S‑Parameter‑Modell via TRL (Thru‑Reflect‑Line) oder LRM (Line‑Reflect‑Match) aufbauen. Beim Testen per De‑embedding den Fixture‑Einfluss herausrechnen, um echte DUT‑Performance zu erhalten. Das ist besonders wichtig für First Article Inspection (FAI), weil diese Ergebnisse als Referenz für Design‑ und Prozess‑Freigabe dienen.
mmWave-Probe vs. klassische Probe: Performance-Vergleich
| Kriterium | Klassische Federprobe (Pogo Pin) | mmWave-Coax-Probe (RF Probe) |
|---|---|---|
| Frequenzbereich | < 6 GHz | DC to 110 GHz+ |
| Insertion Loss | Hoch, steigt stark mit Frequenz | Sehr niedrig (< 0.5 dB @ 40 GHz) |
| Impedance Control | Schwach, große Discontinuities | Präzise (50 ± 1 Ω) |
| Reproduzierbarkeit | Mittel | Sehr gut |
| Kosten | Niedrig | Hoch |
Phased-Array-Feed und Phase-Shifting: Wie beeinflusst Layout die Fixture-Testgenauigkeit?
Bei Phased‑Array‑Antenna‑PCBs ist das Kernziel der FCT die Verifikation der Beamforming‑Fähigkeit – also ob Amplitude und Phase jedes Antennenelements präzise steuerbar sind. Das setzt höhere Anforderungen an Fixture design (ICT/FCT).
1. Testzugang zum Feed-Netzwerk Egal ob Series Feeding oder Corporate Feeding: Das Fixture muss an geeigneten Nodes ein- und auskoppeln. Dafür ist enge Zusammenarbeit mit PCB‑Layout‑Engineers nötig, um RF‑zugängliche Test Pads vorzusehen. Das Pad‑Design selbst ist kritisch: Impedance Match und minimale Parasitics sind Pflicht.
2. Mehrkanal-Synchron-Test Ein Phased Array hat oft Dutzende bis Hunderte Kanäle. Für bessere Test‑Effizienz benötigt das FCT‑Fixture häufig Multi‑Channel Synchronous Test. Das bedeutet Switch‑Matrix sowie Power Split/Combine‑Netzwerke im Fixture – und deren Amplitude/Phase‑Konsistenz muss besser sein als die des DUT.
3. Koordination aus Digital Control und RF Test Beamforming hängt von digital gesteuerten ICs (Phaseshifter, Attenuator etc.) ab. Das Fixture muss nicht nur saubere RF‑Signale liefern, sondern via SPI/I2C mit den Control‑ICs auf dem DUT kommunizieren, um Beam States zu setzen. Hier spielt Boundary-Scan/JTAG eine wichtige Rolle: Mit integriertem JTAG kann die Testsoftware interne Register ohne zusätzliche Probes ansteuern, Digital‑Logik verifizieren und dynamische RF‑Messungen mit dem VNA kombinieren. Diese HW/SW‑Co‑Test‑Methode ist zentral für effiziente Phased‑Array‑Validierung.
Thermal Management und Power Integrity: das “Logistik”-Thema im FCT-Fixture
RF Front‑End Modules (FEM) in 5G/6G Base Stations und Endgeräten haben hohe Leistungsaufnahme – besonders bei Full‑Power Functional Tests – und erzeugen viel Wärme. Wenn Heat nicht effizient abgeführt wird, sinkt RF‑Performance oder es kommt zu dauerhaften Schäden.
1. Aktive Kühlung im Fixture Ein professionelles FCT‑Fixture braucht ein effizientes Kühlsystem: Custom Heatsinks, die eng an kritische DUT‑Chips koppeln, Fans oder sogar Liquid‑Cooling. Das Fixture sollte die reale Kühlumgebung der Anwendung nachbilden, damit Messergebnisse valide sind.
2. PDN Design mmWave‑PAs sind extrem sensitiv auf Power‑Cleanliness und Dynamik. Das Fixture‑PDN muss mit Low‑ESR‑Caps sowie kurzen, breiten Power‑Paths stabile, low‑noise DC liefern und die großen Transient‑Ströme beim Senden abfangen. Instabile Power verschlechtert Phase Noise und beeinflusst Messgrößen wie EVM.
3. Bezug zur Fertigung Thermal‑ und Power‑Themen zeigen auch, wie wichtig Advanced Manufacturing ist. Beispiel: Low-void BGA reflow. Voiding unter BGA Balls reduziert Heat‑Conduction und elektrische Verbindung zwischen Chip und PCB. Ein PCB mit gutem Low-void BGA reflow verhält sich in FCT‑Thermal‑Stress‑Tests stabiler und besteht eher. Damit testet das Fixture nicht nur das Design, sondern auch die Qualität des gesamten Flows inkl. turnkey assembly.
Reminder: zentrale Punkte im FCT-Fixture-Design
- RF-Pfad hat Priorität: RF‑Signalwege im Fixture immer als Top‑Priorität betrachten – kürzester Pfad und bestes Impedance Match.
- Thermal Simulation zuerst: Vor Mechanik‑Design Thermal‑Simulation durchführen; DUT‑Temperaturanstieg prognostizieren und Kühlung daraus ableiten.
- Power Quality ist Basis: Dediziertes, validiertes Power‑Modul für das Fixture nutzen, um Failures durch Supply Noise zu vermeiden.
- Mechanische Präzision ist Pflicht: Alignment‑Genauigkeit im µm‑Bereich, damit Probes Test Pads reproduzierbar treffen.
Automation und Data Traceability: Traceability/MES in ICT/FCT integrieren
In moderner Elektronikfertigung ist Test nicht nur „Sorting“, sondern auch „Monitoring“ und „Improvement“. Die Integration von Fixture design (ICT/FCT) mit MES maximiert den Nutzen von Testdaten.
1. Automatische Erfassung von Testdaten ATE steuert das FCT‑Fixture und führt komplexe Sequenzen aus. Jede Messung – Pass/Fail oder detaillierte S‑Parameter, EVM, ACLR usw. – wird automatisch erfasst.
2. Kernrolle von Traceability/MES Jedes PCB erhält eine eindeutige Seriennummer. Traceability/MES verknüpft diese ID mit allen Produktions‑ und Testdaten. Bei FCT werden Daten in Echtzeit hochgeladen und mit Materiallot, Bestückungsmaschine, Reflow‑Profil usw. gebunden.
3. Data-driven Quality Improvement Diese Traceability erzeugt großen Mehrwert, z. B.:
- Yield monitoring: Pass‑Rate am FCT in Echtzeit überwachen und bei Abfällen sofort alarmieren.
- Fault diagnosis: Wenn ein Batch Phasen‑Offsets zeigt, hilft Traceability/MES beim schnellen Root‑Cause‑Trace: Chip‑Lot (Phaseshifter) oder Fertigungstoleranzen (z. B. Trace‑Width).
- Process optimization: Korrelation von Testdaten mit Prozessparametern zur kontinuierlichen Optimierung. Beispiel: Low-void BGA reflow‑Parameter vs. FCT‑gemessene Chip‑Temperatur, um das optimale Reflow‑Profil zu finden.
Diese integrierte Teststrategie stellt sicher, dass Quality Control von Engineering‑Validation in NPI EVT/DVT/PVT bis zur Serienfertigung datenbasiert erfolgt.
Von FAI bis Serie: Wie Fixture Design den NPI-Erfolg absichert
NPI ist die kritischste und zugleich fragilste Phase. Eine saubere Teststrategie und passendes Fixture design (ICT/FCT) sind der Schlüssel.
1. Die Rolle von First Article Inspection (FAI) First Article Inspection (FAI) ist eine strikte Validierung des ersten Pilot‑Builds. Das FAI‑Fixture muss der höchste Präzisions‑„Golden Standard“ sein, weil die Messwerte als Benchmark für Design‑ und Prozessfreigabe dienen. Das Fixture muss neben elektrischer Performance auch mechanische Maße prüfen, damit Fertigungstoleranzen zum Design passen.
2. Fixture-Evolution über NPI EVT/DVT/PVT
- EVT (Engineering Validation Test): Fokus auf Flexibilität und Debug; zusätzliche Access Points für Probing/Fault Isolation. Integration von Boundary-Scan/JTAG ist besonders wertvoll.
- DVT (Design Validation Test): Fixture nähert sich der Serienform; Verifikation der Performance‑Stabilität unter Umweltbedingungen (Temperatur). Thermal und Mechanical Reliability werden zentral.
- PVT (Production Validation Test): Fixture ist stabilisiert und nahe am Serien‑Fixture. Ziel: Small‑Batch‑Stabilität/Yield; Test‑Throughput und Automation stehen im Fokus.
Bei High-Frequency PCB‑Entwicklungen versteht HILPCB die unterschiedlichen NPI‑Bedürfnisse. Unsere Prototype Assembly Services liefern nicht nur Boards – wir helfen, die Teststrategie von EVT bis PVT zu planen und Fixture‑Design mit Iterationen zu synchronisieren, um Time‑to‑Market zu verkürzen.
🛠️ Implementierungsroute für den NPI-Fixture-Lebenszyklus
Von EVT‑Konzeptvalidierung bis Volume‑Maintenance: Fixture‑GR&R (Repeatability/Reproducibility) auf Mass‑Manufacturing‑Standard bringen.
Mit Hardware Engineering eine DFT (Design for Testability) Review durchführen. Critical Nets Coverage, Test Point (TP) Spacing und Poka‑Yoke‑Interface‑Requirements definieren.
RF Link-Loss Compensation und Probe‑Alignment simulieren. Für Power‑Boards Heat‑Flow analysieren und Forced‑Air oder Heatsinks auslegen, um Throttling durch Temperature Rise zu vermeiden.
Erstes Golden Unit Fixture fertigen. Probe‑Kontaktwiderstand, Reflection (S‑Parameter) und Locator‑Pin‑Genauigkeit strikt verifizieren, damit das Fixture keine externen Störungen in den DUT einbringt.
GR&R (Gauge R&R) Tests auf der Pilot‑Line durchführen. Dispersion über Wiederholungen analysieren und Test Script sowie UPH (Units per Hour) optimieren.
Plan für Probe Counting und periodische Kalibrierung definieren. Probe‑Wear und Mechanical Fatigue überwachen, Fixture‑History‑Log pflegen und Traceability über den gesamten Prozess sicherstellen.
Fazit
In der 5G/6G‑mmWave‑Welle hat sich Fixture design (ICT/FCT) von einem unterstützenden Tool zu einer Disziplin entwickelt, die RF Engineering, Thermodynamics, Precision Mechanics und Data Science verbindet. Es ist nicht mehr das „Ende“ des Entwicklungsprozesses, sondern ein zentraler Quality‑Assurance‑Hub über den gesamten Lifecycle.
Für mmWave‑Antenna‑PCBs bedeutet ein gutes Fixture‑Design: Amplitude/Phase je Element präzise verifizieren, Beamforming sicherstellen; unter realistischen Loads Thermal Stability und Power Integrity bewerten; und Testdaten nahtlos in Traceability/MES integrieren, um kontinuierliche Quality Improvement zu treiben. Von strikter First Article Inspection (FAI) bis effizientem Screening in Volume Production ist Fixture design (ICT/FCT) essenziell.
Ein Partner wie HILPCB – mit Expertise in High‑Frequency‑PCB‑Manufacturing und tiefem Verständnis für Test‑ und Assembly‑Challenges – kann entscheidend sein. Wir bieten One‑Stop Support von Design Optimization und Material Selection bis zur finalen Test‑Validation, damit Ihre Advanced Products mit maximaler Qualität und Reliability in den Markt gehen.
Häufig gestellte Fragen
Warum ist Fixture-Design für 5G- und 6G-Kommunikationsboards so wichtig?
Weil mmWave- und andere Hochfrequenzprodukte extrem empfindlich auf Signalverluste, mechanische Toleranzen und Wiederholbarkeit reagieren. Ein gutes Fixture sorgt dafür, dass der Testaufbau das echte Produktverhalten abbildet und keine zusätzlichen Verfälschungen einbringt.
Warum müssen Amplitude, Phase und Beamforming bereits im Fixture berücksichtigt werden?
Bei Antennenarrays und Beamforming-Hardware können schon kleine Fixture-Fehler die Messergebnisse verfälschen. Das Fixture muss RF-Pfade stabil halten, reproduzierbare Kontakte sichern und genaue Vergleiche zwischen Kanälen und Baugruppen ermöglichen.
Warum spielen Thermik und Power Integrity beim Testen mit Fixtures eine so große Rolle?
Hochfrequenz-Kommunikationsboards erzeugen oft viel Wärme und benötigen stabile Versorgung, damit sich das HF-Verhalten nicht verschiebt. Wenn das Fixture thermisch oder elektrisch instabil ist, stimmen die Messwerte nicht mit dem realen Betrieb überein.
Warum sind Kalibrierung, MES-Anbindung und Rückverfolgbarkeit für Produktions-Fixtures wichtig?
Produktions-Fixtures liefern nicht nur Gut/Schlecht-Urteile, sondern auch Daten zu Drift, Yield und Langzeitstabilität des Prozesses. Kalibrierhistorie und MES-gestützte Testdaten helfen, Qualitätsprobleme schneller zu erkennen und gezielt zu beheben.