
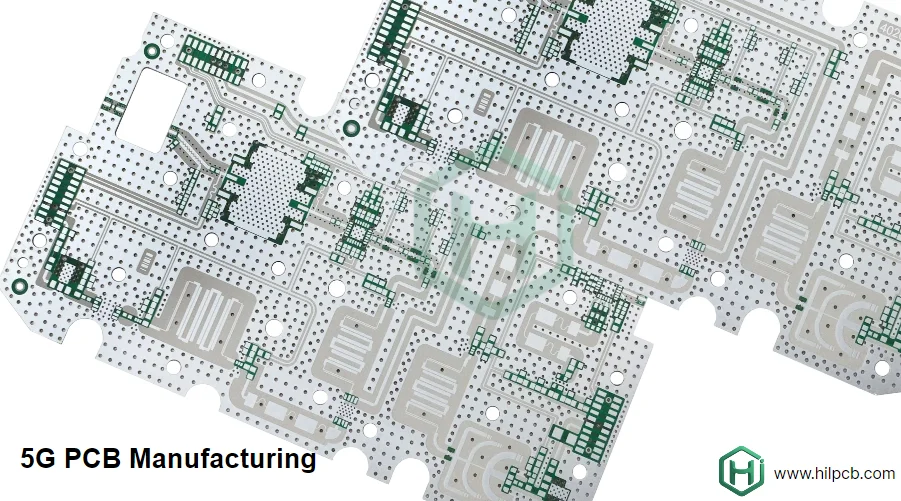
Mit der Entwicklung der Kommunikationstechnologie von 5G zu 6G sind die Betriebsfrequenzen in den Millimeterwellen- (mmWave) und sogar Sub-Terahertz-Bereich (sub-THz) vorgedrungen. Dies stellt PCB, die RF-Frontends, Basisbandverarbeitung und Hochgeschwindigkeitsverbindungen tragen, vor beispiellose Herausforderungen: geringere Übertragungsverluste, strengere Impedanzkontrolle und komplexere heterogene Integration. Vor diesem Hintergrund können herkömmliche Testmethoden den doppelten Anforderungen an Präzision und Flexibilität in den Phasen Forschung und Entwicklung, Prototyping und Kleinserienproduktion kaum noch gerecht werden. Die Flying probe test-Technologie ist dank ihrer vorrichtungsfreien und hochpräzisen Eigenschaften zum zentralen Mittel für die Validierung der elektrischen Leistung und Signalintegrität dieser hochmodernen Kommunikations-PCB geworden. Es handelt sich nicht nur um einen einfachen Durchgangstest, sondern um ein entscheidendes Werkzeug für die tiefgehende Analyse von S-Parametern, die Lokalisierung von Impedanzfehlanpassungen und die Validierung komplexer Verbindungen, was eine unverzichtbare Garantie für die erfolgreiche Entwicklung von Millimeterwellenschaltungen bietet.
Flying Probe Test vs. herkömmliche ICT/FCT: Abwägung zwischen Flexibilität und Präzision
Im Bereich des PCB-Tests sind In-Circuit-Tests (ICT) und Funktionstests (FCT) die gängigen Optionen für die Massenproduktion, wobei sie auf teure Nadelbettadapter mit langen Entwicklungszyklen angewiesen sind. Für 5G/6G-Prototypenplatinen mit schnellen Iterationszyklen und kleinen Stückzahlen ist dieses Modell jedoch unzureichend.
Der Kernvorteil des Flying probe test liegt in seiner „vorrichtungsfreien“ Eigenschaft. Er verwendet mehrere unabhängig bewegliche Sonden, die unter präziser Steuerung durch Softwareprogramme direkt Testpunkte, Pads oder Bauteilpins auf der PCB kontaktieren, um elektrische Messungen durchzuführen. Dieser Ansatz bringt mehrere revolutionäre Vorteile mit sich:
- Extreme Flexibilität: Das Ändern eines Testprogramms ist weitaus schneller und kostengünstiger als das Neudesign und die Herstellung einer physischen Vorrichtung. Dies ist entscheidend für die Forschung und Entwicklung von Hochfrequenzschaltungen, die häufige Designänderungen erfordern.
- Hervorragende Zugangsfähigkeit: Mit zunehmender Bauteilgehäuse- (wie BGA, LGA) und Leiterbahndichte steigen die Schwierigkeit und die Platzkosten für die Bereitstellung von ICT-Testpunkten für jedes Netz drastisch an. Flying Probes können winzige Pads oder sogar Vias direkt kontaktieren und lösen so das Problem der Testbarkeit bei Designs mit hoher Dichte.
- Hochpräzise Messung: Flying-Probe-Testsysteme können hochpräzise Messgeräte wie Netzwerkanalysatoren (VNA) integrieren, um S-Parameter-Messungen direkt an Übertragungsleitungen durchzuführen, was mit herkömmlichen ICT schwer zu realisieren ist.
Im Gegensatz dazu haben auf Nadelbetten basierende Fixture design (ICT/FCT)-Lösungen zwar einen absoluten Vorteil bei der Testgeschwindigkeit einzelner Platinen, erfordern jedoch enorme Vorabinvestitionen und bieten eine geringe Flexibilität. Sobald sich das Design ändert, kann die gesamte Vorrichtung unbrauchbar werden. Daher sollten Teststrategien in verschiedenen Phasen des Produktlebenszyklus unterschiedliche Schwerpunkte haben: In der F&E- und Prototypenphase sollte Flying probe test für eine tiefgehende Validierung und Fehlerbehebung bevorzugt werden; beim Übergang in die Massenproduktion sollte dann auf kundenspezifisches Fixture design (ICT/FCT) umgestellt werden, um maximale Testeffizienz zu erreichen. Darüber hinaus kann für komplexe digitale Logikteile der Boundary-Scan/JTAG-Test mit dem Flying-Probe-Test zusammenarbeiten, um eine umfassende Abdeckung digitaler Schnittstellen und Verbindungen zwischen Chips zu erreichen.
De-Embedding-Methodik: Anwendungsgrenzen von TRL, LRM und SOLT beim Sondentest
Im Millimeterwellenbereich führt jede Testausrüstung (einschließlich Kabel, Adapter und Sonden selbst) nicht vernachlässigbare parasitäre Effekte ein, die die tatsächliche Leistung des Prüflings (DUT) verfälschen. Um präzise S-Parameter des DUT zu erhalten, müssen die Einflüsse des Testsystems durch „De-Embedding“-Techniken aus den Messergebnissen entfernt werden. Die Genauigkeit des Flying probe test hängt weitgehend von der Genauigkeit der gewählten De-Embedding-Methode ab.
SOLT (Short-Open-Load-Thru): Dies ist die klassischste Kalibrierungsmethode, die auf einem Satz genau bekannter Standards (Kurzschluss, Leerlauf, 50Ω-Last und Durchgang) beruht. Das Prinzip ist einfach und die Anwendbarkeit breit. Die Realisierung hochwertiger planarer Open- und Load-Standards auf einer Sondenstation ist jedoch äußerst anspruchsvoll, insbesondere im Millimeterwellenbereich, was ihre Anwendung bei hochpräzisen Tests auf Wafer- oder PCB-Ebene einschränkt.
TRL (Thru-Reflect-Line): Die TRL-Kalibrierung ist nicht auf ideale Laststandards angewiesen, sondern verwendet einen Durchgang (Thru), einen hochreflektierenden Standard (normalerweise Leerlauf oder Kurzschluss) und eine Übertragungsleitung (Line) bekannter Länge. Diese Methode eignet sich hervorragend für planare Übertragungsleitungsumgebungen wie Microstrip und koplanare Wellenleiter und ist daher die erste Wahl für Hochfrequenz-Flying probe test. Sie kann die Referenzebene sehr genau an die Sondenspitze verschieben und so die Leistung der Verbindungskanäle auf der PCB präzise extrahieren.
LRM (Line-Reflect-Match): Als Variante von TRL verwendet LRM eine Übertragungsleitung, eine hohe Reflexion und eine angepasste Last als Standards. In bestimmten Szenarien bietet es Vorteile gegenüber TRL.
Die Wahl der Methode hängt von der Testfrequenz, dem Substrattyp und den verfügbaren Kalibrierstandards ab. Für high-frequency PCB, die extreme Präzision erfordern, werden oft spezielle TRL-Kalibrierstrukturen auf der PCB entworfen, um die Genauigkeit des De-Embeddings sicherzustellen.
Vergleich der De-Embedding-Kalibrierungsmethoden
| Kalibrierungsmethode | Kernvorteile | Haupt-Herausforderungen | Flying Probe Anwendbarkeit |
|---|---|---|---|
| SOLT | Starke Vielseitigkeit, Industriestandard | Planare Standards (insb. Open/Load) im mmWave-Band nicht ideal | Geeignet für mittlere bis niedrige Frequenzen, begrenzte Genauigkeit bei hohen Frequenzen |
| TRL | Extrem hohe Genauigkeit in planarer Umgebung, keine ideale Last erforderlich | Erfordert präzise Line-Standards auf dem DUT-Substrat | Beste Wahl für mmWave-PCB-Tests |
| LRM | Variante von TRL, unempfindlich gegenüber Line-Länge | Erfordert hochwertigen Match-Load-Standard | Bevorzugte Lösung für bestimmte Anwendungsszenarien |
Sondenstation und Vorrichtungsdesign: Kontrolle von Übergangseffekten und Gewährleistung der Messwiederholbarkeit
Eine erfolgreiche Flying probe test-Messung hängt nicht nur von fortschrittlichen VNAs und Kalibrierungsalgorithmen ab, sondern noch mehr von der mechanischen Präzision des Sondenstationssystems und der Qualität der „Übergangsstruktur“ (Transition), die zwischen der Sonde und dem PCB-Pad gebildet wird.
Sondenauswahl und Übergangseffekte Für Millimeterwellensignale werden üblicherweise Mikrowellensonden in GSG- (Ground-Signal-Ground) oder GSSG-Konfiguration (Ground-Signal-Signal-Ground) verwendet. Die Spitzen dieser Sonden sind präzise konstruiert, um die charakteristische Impedanz von Koaxialkabeln (typischerweise 50Ω) zu simulieren und so Reflexionen am Kontaktpunkt zu minimieren. Der Übergangsbereich von der Sondenspitze zur PCB-Microstrip oder zum koplanaren Wellenleiter bleibt jedoch eine Hauptquelle für Impedanzdiskontinuitäten. Der Schlüssel zur Kontrolle dieses Bereichs liegt in:
- Sondendruckkontrolle: Zu geringer oder zu hoher Druck beeinträchtigt die Kontaktstabilität und die Impedanzanpassung. Moderne Flying-Probe-Systeme verfügen über eine geschlossene Druckregelung, um die Repeatability (Wiederholbarkeit) jedes Kontakts sicherzustellen.
- Ausrichtungsgenauigkeit: Die Sonde muss präzise in der Mitte des Pads landen; jede Abweichung verändert die elektromagnetische Feldverteilung im Übergangsbereich und führt zu Messfehlern.
- Pad-Design: Die Testbarkeit sollte bereits in der PCB-Designphase berücksichtigt werden, indem Pad-Muster entworfen werden, die zur Sondenkonfiguration passen, um einen glatten Impedanzübergang zu erreichen.
Kontrolle der Wiederholbarkeit Die Wiederholbarkeit der Messung ist ein zentraler Indikator für die Bewertung der Leistung des Testsystems. Beim Flying probe test bedeutet dies, dass die Ergebnisse beim mehrmaligen Anheben und Absenken der Sonde zur Messung sehr konsistent sein sollten. Dies stellt nicht nur die mechanische Stabilität der Sondenstation auf die Probe, sondern hängt auch eng mit der Fertigungsqualität der PCB selbst zusammen. Beispielsweise beeinflussen die Ebenheit und Dickengleichmäßigkeit der Oberflächenbehandlung (wie ENIG, ENEPIG) direkt die Stabilität des Kontaktwiderstands. Ebenso beeinflussen im SMT assembly-Prozess die Druckqualität der Lotpaste und die Bestückungsgenauigkeit der Bauteile die elektrischen Eigenschaften der endgültigen Testpunkte.
Validierung der S-Parameter-Konsistenz: Kombinierte Auswirkungen von Bandbreite, Bias und Temperatur
Bei 5G/6G-Kommunikationssystemen müssen passive Verbindungen (wie Übertragungsleitungen, Vias, Koppler) und aktive Bauteile (wie Verstärker, Schalter) auf der PCB über eine große Bandbreite, verschiedene Arbeitsvorspannungen (Bias) und weite Temperaturbereiche hinweg eine konsistente Leistung beibehalten. Flying probe test bietet eine effektive Methode, um diese Leistung auf Platinenebene (on-board) zu validieren.
- Einfluss der Bandbreite: 5G/6G-Signale haben eine extrem große Bandbreite. S-Parameter-Messungen müssen den gesamten Bereich von niedrigen Frequenzen bis zur Zielbetriebsfrequenz und sogar höheren Harmonischen abdecken. Dies erfordert, dass das Testsystem (VNA, Kabel, Sonden) selbst über einen ausreichenden Dynamic Range (Dynamikbereich) und Bandbreite verfügt.
- Integration des Bias-Netzwerks: Beim Testen aktiver Bauteile muss eine DC-Vorspannung bereitgestellt werden, ohne den RF-Signalpfad zu stören. Dies wird normalerweise durch die Integration eines Bias-Tees erreicht. In einem Flying-Probe-Testaufbau ist die saubere Einführung des Bias-Netzwerks in den Sondenpfad ein technisches Detail, das sorgfältig entworfen werden muss.
- Temperatureinfluss: Die Dielektrizitätskonstante (Dk) und der Verlustfaktor (Df) von PCB-Materialien ändern sich mit der Temperatur, was die Impedanz und den Verlust von Übertragungsleitungen direkt beeinflusst. Für high-speed PCB, die in Umgebungen wie Außenbasisstationen eingesetzt werden, sind S-Parameter-Tests bei hohen und niedrigen Temperaturen entscheidend. Dies erfordert normalerweise die Kombination der Sondenstation mit einem thermischen Spannfutter (Thermal Chuck) oder einer Klimakammer, um die reale Arbeitsumgebung zu simulieren.
Millimeterwellen-PCB-Leistungs-Dashboard
Einfügedämpfung (S21)
-1.5 dB @ 40GHz
Zielwert: < -1.8 dB
Rückflussdämpfung (S11)
-25 dB @ 40GHz
Zielwert: < -20 dB
Impedanz TDR
50.2 Ω ± 1.5%
Zielwert: 50 Ω ± 2%
Kombination von optischen und elektrischen Tests: Synergiestrategie von AOI/X-Ray und Flying Probe
Ein hochwertiges PCB-Produkt erfordert ein mehrdimensionales Sicherungssystem. Der Flying probe test ist hervorragend geeignet, um Abweichungen in der elektrischen Leistung zu erkennen, kann jedoch deren physikalische Ursachen nicht einsehen. Daher muss er mit optischen und Röntgeninspektionstechniken kombiniert werden, um einen vollständigen Qualitätsregelkreis zu bilden.
- SPI/AOI/X-Ray inspection spielen im Produktionsprozess die Rolle von „Wächtern“. SPI (Lotpasteninspektion) sichert die Qualität des „Rohmaterials“ für das Löten; AOI (Automatische Optische Inspektion) prüft nach dem SMT assembly auf falsche, fehlende oder verdrehte Bauteile sowie das Aussehen der Lötstellen; X-Ray kann Bauteile durchdringen und versteckte Defekte wie Hohlräume (Voids) oder Brückenbildung unter BGA, QFN usw. prüfen.
Der Wert dieser Synergiestrategie liegt darin: Wenn der Flying probe test eine Unterbrechung in einem Netz meldet, kann das AOI-Bild zeigen, dass an dieser Stelle ein Bauteil fehlt oder eine kalte Lötstelle vorliegt. Wenn der Flying-Probe-Test einen Kurzschluss zwischen benachbarten Pins feststellt, kann das X-Ray-Bild enthüllen, dass dies durch Lötkugeln oder Lötbrücken unter einem BGA verursacht wurde. Diese schnelle Verknüpfung von elektrischen Phänomenen mit physikalischen Defekten verkürzt den Zyklus der Fehlerdiagnose und Prozessverbesserung erheblich. Ob komplexes SMT assembly oder traditionelles THT/through-hole soldering, nur die Integration dieser Prüfmethoden gewährleistet die hohe Zuverlässigkeit des Endprodukts. Der Fertigungsprozess von HILPCB integriert SPI/AOI/X-Ray inspection tiefgehend und bietet eine solide Qualitätsbasis für nachfolgende elektrische Tests.
Lokalisierung und Behebung von Konsistenzfehlern: Von S-Parametern zu physikalischen Ursachen
Wenn die S-Parameter-Messergebnisse des Flying probe test die Designvorgaben nicht erfüllen, beginnt die eigentliche Herausforderung erst: Wie lokalisiert man schnell die Ursache des Problems? Dies erfordert eine starke Analysefähigkeit, um Messdaten mit der physikalischen Struktur zu verknüpfen.
Datenanalyse-Tools
- Smith-Diagramm (Smith Chart): Sie ist das „Stethoskop“ des Hochfrequenzingenieurs. Durch Beobachtung der Bahn des S11-Parameters im Smith-Diagramm kann intuitiv beurteilt werden, ob die Impedanzfehlanpassung kapazitiv oder induktiv ist, wodurch auf mögliche physikalische Ursachen geschlossen werden kann (z. B. führt ein Via zusätzliche Induktivität ein, ein Pad zusätzliche Kapazität).
- Zeitbereichsreflektometrie (TDR): Durch inverse Fourier-Transformation der S11-Daten im Frequenzbereich erhält man TDR-Ergebnisse, die wie ein Radar die Impedanzänderungen an jedem Punkt des Übertragungspfades anzeigen. Wenn an einer Stelle eine plötzliche Impedanzänderung auftritt, zeigt die TDR-Wellenform deutlich einen Peak oder ein Tal an, dessen Position direkt dem Fehlerpunkt auf der physikalischen Verbindung entspricht, wie z. B. Steckverbinder, Vias oder fehlerhafte Lötstellen.
Ursachenverfolgung und Behebung Sobald die ungefähre physikalische Position des Fehlers mittels TDR lokalisiert ist, kann die Grundursache durch Kombination von Designdateien und physikalischer Überprüfung ermittelt werden.
- Designprobleme: Falsche Berechnung der Leiterbahnbreite, unsachgemäßes Via-Design (z. B. fehlende Masse-Vias), Diskontinuität der Referenzebene usw.
- Fertigungsabweichungen: Über- oder Unterätzung der Leiterbahnen führt zu Änderungen der Leiterbahnbreite, ungleichmäßige Dicke der dielektrischen Schicht während des Laminierprozesses usw. Diese Probleme sind besonders kritisch bei Rogers PCB, die spezielle Materialien verwenden.
- Montagedefekte: Schlechtes Löten, wie z. B. kalte Lötstellen, führt zu erhöhten Verlusten, oder zu viel Lot verändert die Pad-Kapazität. Ob SMT assembly oder THT/through-hole soldering, die Prozesskontrolle ist entscheidend.
HILPCB bietet nicht nur fortschrittliche Testdienstleistungen an, sondern unser Ingenieurteam unterstützt Kunden auch bei tiefgehenden Fehleranalysen und bietet umfassende Vorschläge zur Behebung, von der Designoptimierung bis zur Prozessanpassung, um sicherzustellen, dass Ihr prototype assembly-Projekt schnell iteriert und erfolgreich ist.
Wichtige Punkte zur Behebung von Konsistenzfehlern
- Datengestützte Entscheidungsfindung: Nutzen Sie TDR und Smith-Diagramme vollständig für eine präzise Lokalisierung, um blindes Raten zu vermeiden.
- Design-Fertigungs-Synergie: Enge Kommunikation mit dem PCB-Hersteller (wie HILPCB), um zu bestätigen, ob die Fertigungstoleranzen innerhalb der Designgrenzen liegen.
- Fokus auf Übergangsstrukturen: Überprüfen Sie schwerpunktmäßig Steckverbinder, Vias, Sonden-Pads und alle Positionen, an denen sich die Impedanz ändern könnte.
- Verifizierung durch kleine Iterationsschritte: Führen Sie nach der Umsetzung der Korrekturen sofort eine neue Runde des Flying probe test zur Verifizierung durch, um einen schnellen Regelkreis zu bilden.
Fazit
Im Zuge der rasanten Entwicklung der 5G/6G-Kommunikationstechnologie hat sich das PCB von einem einfachen Bauteilträger zu einem entscheidenden Faktor für die Systemleistung entwickelt. Der Flying probe test ist mit seiner unvergleichlichen Flexibilität und hohen Präzision zu einem mächtigen Werkzeug geworden, um die Herausforderungen von Millimeterwellen und verlustarmen Verbindungen zu meistern. Er ist nicht nur ein Kernwerkzeug zur Validierung von Designs, zum Debuggen von Prototypen und zur Sicherung der Qualität von Kleinserien, sondern auch eine Brücke zwischen Design, Fertigung und Montage.
Eine erfolgreiche Teststrategie erfordert die organische Kombination von Flying probe test mit Prozesskontrollmitteln wie SPI/AOI/X-Ray inspection sowie Boundary-Scan/JTAG und Fixture design (ICT/FCT) in der Massenproduktionsphase. Durch präzise De-Embedding-Kalibrierung, strenge Kontrolle der Übergangseffekte des Testsystems und tiefgehende Interpretation der S-Parameter-Daten können wir elektrische Leistungsprobleme auf ihre physikalischen Ursachen zurückführen und so eine effiziente Produktiteration und -optimierung erreichen. HILPCB widmet sich der Bereitstellung von One-Stop-Lösungen von der Hochfrequenz-PCB-Fertigung über die Präzisionsmontage bis hin zur tiefgehenden Testvalidierung, um gemeinsam mit Ihnen die Herausforderungen zukünftiger Kommunikationstechnologien zu bewältigen und die perfekte Umsetzung Ihrer innovativen Designs sicherzustellen.
Häufige Fragen
Warum eignet sich Flying Probe besonders gut für 5G/6G-Prototypen?
Weil keine dedizierten Prüfadapter nötig sind, Änderungen per Software schnell umgesetzt werden und dichte Pads oder Vias direkt erreichbar bleiben – ideal für kleine, schnell iterierende Entwicklungsserien.
Beschränkt sich Flying Probe nur auf Open-/Short-Prüfung?
Nein. In Kombination mit VNA oder TDR kann das Verfahren auch Impedanz, Einfügedämpfung, Rückflussdämpfung und weitere elektrische Kenngrößen absichern.
Welche Fehler treten bei mmWave-Leiterplatten besonders häufig auf?
Typisch sind Diskontinuitäten an Vias und Steckverbindern, montagebedingte Geometrieabweichungen, zu hohe Einfügedämpfung und Impedanzfehler mit verschlechterter Reflexion.
Kann Flying Probe AOI, Röntgen oder ICT/FCT ersetzen?
Nicht vollständig. Flying Probe ist vor allem ein frühes elektrisches Validierungswerkzeug, während AOI und Röntgen physische Defekte sichtbar machen und ICT/FCT in der Serie stärker ist.