
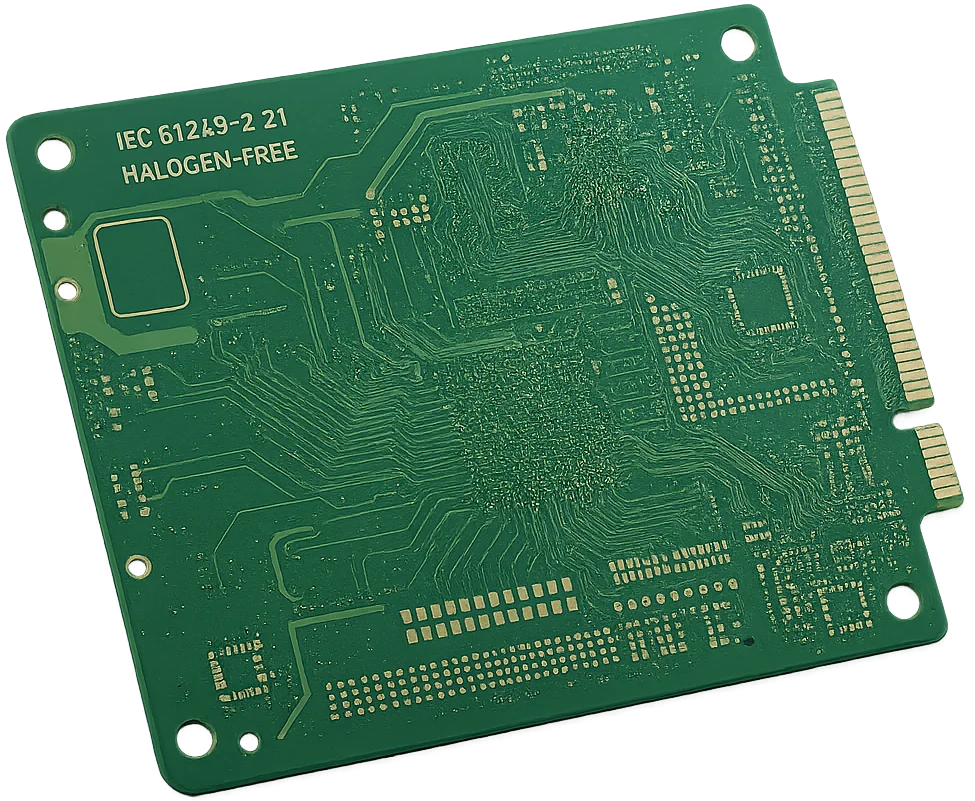
Halogenfreie PCB-Materialien müssen die vorgeschriebenen chemischen Grenzwerte einhalten, ohne die elektrischen, mechanischen oder verarbeitungstechnischen Anforderungen an die Baugruppe zu beeinträchtigen. Die bloße Einstufung als „halogenfrei“ garantiert weder minimale Hochfrequenzverluste noch Feuchtigkeitsresistenz oder einen unkritischen Laminierzyklus. Entwicklungs- und Beschaffungsteams müssen den genauen Schichtaufbau von Laminat und Prepreg freigeben und festlegen, welche Bestandteile der Baugruppe die Konformitätserklärung umfasst.
Die Anforderung an halogenfreie Elektronik beschränkt sich oft nicht auf die unbestückte Leiterplatte, sondern schließt Bauelemente, Klebstoffe, Lötmaterialien und Kabel ein. Für Fertigungsanfragen nutzen Sie bitte unsere Fertigung für halogenfreie Leiterplatten; die folgenden 22 Fachfragen widmen sich der Material- und Lagenaufbaufreigabe vor Auftragserteilung.
22 Fragen und Antworten zur Material- und Lagenaufbaufreigabe
1. Was bedeutet „halogenfrei“ bei Leiterplattenmaterialien?
Die Anforderung begrenzt üblicherweise den Massenanteil von Chlor und Brom, statt die Abwesenheit jedes einzelnen Halogenatoms zu versprechen. Die veröffentlichte Definition von Renesas, die Renesas der IEC 61249-2-21 zuordnet, legt für Chlor und Brom jeweils weniger als 900 ppm und für ihre Summe weniger als 1.500 ppm fest. Das entspricht 0,09 %, 0,09 % und 0,15 % nach Masse.
Der öffentliche Anwendungsbereich der IEC 61249-2-21:2003 betrifft nicht halogenierte, mit gewebtem E-Glas verstärkte Epoxidharz-Kupferkaschierungen mit 0,05–3,2 mm Dicke. Damit wird nicht automatisch jedes Material einer fertigen Baugruppe zertifiziert. Legen Sie die genauen Grenzwerte, das maßgebliche Dokument samt Ausgabe, den Materialumfang, das Prüfverfahren und die Berichtsvorgaben in der Einkaufsspezifikation fest.
2. Beweist RoHS-Konformität, dass eine PCB halogenfrei ist?
Nein. Die RoHS-Übersicht der Europäischen Kommission nennt zehn beschränkte Stoffe, darunter PBB und PBDE. Diese bezeichneten bromierten Stoffe sind nicht gleichbedeutend mit Grenzwerten für die Gesamtgehalte an Chlor und Brom. Eine RoHS-Erklärung ersetzt keine Erklärung zum Halogengehalt; umgekehrt gilt das ebenfalls.
Behandeln Sie RoHS, gegebenenfalls erforderliche REACH-Unterlagen, kundenspezifische Stoffbeschränkungen und Anforderungen an die Entflammbarkeit als getrennte Abnahmepunkte. UL 94 V-0 beschreibt die Entflammbarkeit unter festgelegten Prüfbedingungen und ist keine Analyse der chemischen Zusammensetzung. Die Eignung für bleifreie Montage ist eine weitere, eigenständige technische Anforderung.
3. Für welche Teile der Leiterplatte sind Erklärungen erforderlich?
Legen Sie zuerst den gelieferten Gegenstand fest. Eine Anforderung an das Basismaterial kann Laminat und Prepreg umfassen. Für eine fertige unbestückte Leiterplatte können zusätzlich Lötstoppmaske, Kennzeichnungsdruck, Via-Füllharz, Bondfolien und verbleibende Klebstoffe relevant sein. Eine Anforderung auf PCBA-Ebene kann Bauteilgehäuse, Lötmaterialien, Beschichtungen, Steckverbinder und Drahtisolierungen einschließen.
Ordnen Sie jede Erklärung oder jeden Prüfbericht einem benannten Material und einem Revisionsstand zu. Ein Rohlaminatbericht weist nicht die chemische Zusammensetzung einer später aufgebrachten Lötstoppmaske nach. Verdünnen Sie den Materialgehalt nicht rechnerisch über die Masse der gesamten Baugruppe einschließlich Kupfer, Aluminium oder Bauteilen, sofern die maßgebliche Spezifikation diese Probenahme nicht ausdrücklich vorsieht.
4. Was sollte ein aussagekräftiger Prüfbericht zum Halogengehalt enthalten?
Fordern Sie die geprüfte Produktidentität, eine Probenbeschreibung, Probenvorbereitung und Analyseverfahren, die gemessenen Chlor- und Bromwerte, deren Summe, Berichtsgrenzen, das Prüflabor und das Berichtsdatum an. Legen Sie in der Qualitätsvereinbarung den Bezug zur Fertigungscharge und Auslöser für Wiederholungsprüfungen fest. Eine Erklärung für eine Produktfamilie und die Prüfung der gelieferten Charge sind unterschiedliche Nachweisarten.
Bei Anwendung der strengen Grenzwerte aus Frage 1 besteht eine Probe mit 820 ppm Chlor und 810 ppm Brom zwar jede Einzelgrenze, überschreitet mit der Summe von 820 + 810 = 1.630 ppm jedoch den Gesamtgrenzwert. Ein Bericht, der nur „jeweils unter 900 ppm“ angibt, lässt diese Entscheidung offen. Für Ergebnisse nahe einem Grenzwert ist außerdem der vereinbarte Umgang mit der Messunsicherheit erforderlich; ein pauschaler „bestanden“-Vermerk genügt nicht.
5. Sind halogenfreie Materialien herkömmlichem FR-4 immer überlegen?
Nein. FR-4 und halogenfrei beschreiben unterschiedliche Materialeigenschaften; ein glasfaserverstärkter Epoxidharztyp kann zu beiden Kategorien gehören. Die thermischen, elektrischen und mechanischen Eigenschaften hängen von der konkreten Rezeptur, dem Aufbau und der Verarbeitung ab. Aus der chemischen Bezeichnung allein lassen sich weder ein höheres Tg noch ein niedrigeres Df, geringere Feuchteaufnahme oder größere Sprödigkeit ableiten.
Als konkretes Beispiel nennt das am 4. Januar 2024 datierte TerraGreen-Datenblatt von Isola eine Familie halogenfreier Laminate und Prepregs mit den folgenden typischen Eigenschaften. Es sind Hersteller-Referenzwerte, keine Spezifikationen für jeden verfügbaren Glas-/Harzaufbau.
| Eigenschaft | Veröffentlichter typischer Wert | Verfahren |
|---|---|---|
| Tg | 200 °C | DSC, IPC-TM-650 2.4.25C |
| Td | 390 °C bei 5 % Gewichtsverlust | TGA, IPC-TM-650 2.4.24.6 |
| Dk bei 2, 5 und 10 GHz | 3,44 | IPC-TM-650 2.5.5.5 |
| Df bei 2 GHz | 0,0033 | Bereskin-Streifenleitung |
| Df bei 5 und 10 GHz | 0,0032 | Bereskin-Streifenleitung |
| Feuchteaufnahme | 0,05 % | IPC-TM-650 2.6.2.1A |
Dieses Beispiel zeigt auch, weshalb die pauschale Regel „halogenfrei nimmt mehr Feuchtigkeit auf“ für die Auswahl ungeeignet ist. Vergleichen Sie die vorgesehenen Typen mit vergleichbaren Verfahren und Konditionierungen. Tg und Td sind weder zulässige Dauerbetriebstemperaturen noch ein Ersatz für die thermische Qualifizierung der fertigen Leiterplatte.
6. Welche Dk- und Df-Daten sollte ein Impedanzmodell verwenden?
Verwenden Sie Daten, die zum Laminat oder zur ausgehärteten Prepreg-Konstruktion, zur Frequenz, zum Verfahren und zum Modellzweck passen. Dokumentieren Sie Glasgewebe, Harzgehalt, Pressdicke, Kupferprofil, Leiterbahngeometrie und Bezugsebenen. Ein Datenblattwert kann für eine Vorauswahl hilfreich sein, ohne bereits das konstruktionsspezifische Designmodell darzustellen.
Fragen Sie, wie das Modell mit einer repräsentativ gefertigten Struktur korreliert wurde. Ein bestandener TDR-Impedanzcoupon belegt für sich weder den dielektrischen Verlust noch die Einfügedämpfung des vollständigen Kanals. Für die Bestimmung von Ausbreitung oder Verlusten sind ein geeignetes Testvehikel, eine Kalibrierung und ein Extraktionsverfahren erforderlich. VNA- oder geeignete TDR/TDT-Messungen müssen mit ihren Fixtures und Bezugsebenen interpretiert werden.
7. Wie wirken sich Harzgehalt und Kupferbelegung auf den Stackup aus?
Prepreg füllt beim Laminieren die geätzte Kupfertopografie und bildet zugleich das Dielektrikum zwischen den Lagen. Harzgehalt, Glasgewebe, Kupferhöhe und -verteilung, Fließverhalten sowie Pressbedingungen beeinflussen die Enddicke. Die nominelle Prepreg-Bezeichnung allein legt das fertige Dielektrikum nicht fest.
Verwenden Sie die Pressaufbaudaten des Fertigers und prüfen Sie den Harzbedarf in kupferreichen und kupferarmen Bereichen. Ein einfacher glas-/harzgewichteter Dk-Mittelwert kann eine Mischung veranschaulichen, ist aber kein universell validiertes Feldlösermodell. Mehr Fließverhalten löst zudem nicht automatisch jedes Füllproblem: Zu starker Harzfluss kann harzarme Stellen hinterlassen oder die vorgesehene Dicke verändern.
8. Verursacht halogenfreie Chemie Glasgewebe-Skew?
Glasgewebe-Skew entsteht durch unterschiedliche elektrische Weglängen in der lokalen Glas-/Harzkonstruktion und Geometrie. Das Phänomen ist nicht auf halogenfreie Materialien beschränkt. Prüfen Sie das konkrete Glasgewebe und verfügbare Spread-Glass-Optionen, die Führung und Ausrichtung des Paars, dessen Länge sowie das Timing-Budget.
Ein bestimmter Leiterbahnwinkel oder eine Glasgewebenummer ist kein universelles Gegenmittel. Bei knappem Skew-Budget sollten Sie die geplante Konstruktion und das Layout durch Simulation oder repräsentative Messungen vergleichen. Berücksichtigen Sie Vias, Steckverbinder und Bauteilgehäuse, bevor Sie einen Timingfehler dem Laminat zuschreiben.
9. Können halogenfreie Materialien mit einem HF-Kern hybrid laminiert werden?
Unter Umständen. Die freigegebene Kombination muss jedoch alle beteiligten Kerne, Prepregs oder Bondfolien sowie die Fertigungsfolge abdecken. Prüfen Sie Aushärtungskompatibilität, Harzfluss, Maßänderung, Haftung, Bohren/Desmear und Wärmeausdehnung. Ein ähnlicher CTE allein weist keine Kompatibilität nach.
Muss die fertige Leiterplatte eine chemische Anforderung erfüllen, darf ein nicht freigegebener Innenkern nicht deshalb unberücksichtigt bleiben, weil die Außenlagen halogenfrei sind. Holen Sie Erklärungen für den festgelegten Materialumfang und die technische Freigabe für den Mischaufbau ein. Ein bekannter HF-Markenname belegt weder chemische Konformität noch einen fertigbaren Hybridaufbau.
10. Kann ein allgemeiner FR-4-Laminierzyklus übernommen werden?
Beginnen Sie mit den Verarbeitungshinweisen des gewählten Materiallieferanten und validieren Sie anschließend das konkrete Design und den Fabrikprozess. „Halogenfrei“ bezeichnet keinen einheitlichen Aushärtezyklus. Der Isola-TerraGreen-Leitfaden kennzeichnet seine Empfehlungen ausdrücklich als Ausgangswerte, die an Design und Umgebung des Fertigers angepasst werden müssen.
Die Prozessfreigabe sollte Produkttemperatur, Aufheizrate, Druck, Vakuum, Aushärtezeit und Abkühlbedingungen sowie Enddicke, Harzfüllung und Nachweise der Materialleistung dokumentieren. Ein Rezeptname ohne kontrolliertes Material und kontrollierten Aufbau ist keine ausreichende Änderungslenkung.
11. Müssen Kerne, Prepreg und fertige Leiterplatten gleich gebacken werden?
Nein. Prepreg enthält teilweise polymerisiertes Harz; das Laminat ist bereits ausgehärtet. Wird ein Trocknungszyklus für Innenlagen oder fertige Leiterplatten auf Prepreg angewendet, kann sich der Zustand ändern, der dessen späteren Fluss und Aushärtung bestimmt. Verwenden Sie die materialspezifischen Handhabungshinweise des Lieferanten statt einer pauschalen Vorgabe von 120 °C für 4–8 Stunden.
Der am 4. Januar 2024 datierte TerraGreen-Verarbeitungsleitfaden unterscheidet beispielsweise diese Phasen:
| Material und Phase | Veröffentlichte Vorgabe | Abgrenzung |
|---|---|---|
| Prepreg-Lagerung | Bei höchstens 23 °C und unter 50 % relativer Feuchte lagern; versiegelte Packungen vor dem Öffnen angleichen lassen | Dient Lagerung und Kondensationskontrolle, ist keine Ofentrocknung |
| Geöffnetes Rest-Prepreg | In der Originalverpackung mit frischem Trockenmittel wiederverschließen; TerraGreen-Prepreg nicht vakuumieren | Gilt für die Vorgabe dieses Materials |
| Innenlagen nach Bondverbesserung | Als Trocknungsempfehlung mindestens 30 Minuten bei 100 °C oder höher, besonders für bleifreie Verarbeitung | Kein Backzyklus für Prepreg oder fertige Leiterplatten |
| Fertige Leiterplatten nach Öffnen des Feuchtigkeitsschutzbeutels | Unter den angegebenen Werkstattbedingungen unter 30 °C/60 % RH innerhalb von 168 Stunden verarbeiten | Gilt für die Handhabungsbedingungen dieses Leitfadens, nicht für jede Laminatfamilie |
Leiterplattenfertiger und Bestücker müssen Feuchtehistorie, Oberfläche, Lagerung und Trocknungsplan für den konkreten Fall abstimmen. Trocknen zur Feuchteentfernung und Tempern zum Abbau von Maßspannungen sind unterschiedliche Vorgänge. Keiner davon ist allein wegen der Halogenfreiheit vorzuschreiben.
12. Müssen Bohren und Desmear immer mit aggressiveren Einstellungen erfolgen?
Nein. Bohrungsgeometrie, Vorschub, Schnittgeschwindigkeit, Trefferzahl, Stapelhöhe, Glasaufbau, Kupfer und Aushärtezustand wirken zusammen. Eine pauschale Anweisung, die Spindeldrehzahl zu erhöhen oder das Desmear zu verlängern, kann bei einem bestimmten Material die Bohrungswand beschädigen oder Harzrückgang verursachen.
Qualifizieren Sie die Einstellungen anhand des Verarbeitungshinweises für das gewählte Produkt, der Empfehlungen von Werkzeug- und Chemielieferanten sowie tatsächlicher Nachweise zu Bohrungswand und Metallisierung. Prüfen Sie die kleinsten und die Löcher mit dem höchsten Aspektverhältnis, die von der Qualifizierung abgedeckt werden. Änderungen müssen rückverfolgbar bleiben; eine einzige „halogenfreie“ Parameterbibliothek deckt nicht automatisch jede Type ab.
13. Füllt hochfließendes Prepreg HDI-Mikrovias?
Der Harzfluss des Prepregs füllt beim Laminieren die vorgesehene Topografie zwischen den Lagen. Er ersetzt nicht die spezifizierte Metallisierung und Füllung von Mikrovias. Ein kupfergefülltes Laser-Mikrovia benötigt eigene Kontrollen für Bohren, Reinigen, Galvanisieren/Füllen und Zuverlässigkeit.
Unterscheiden Sie im Prüfplan Laminierhohlräume, Harzmangel, Hohlräume in der Via-Füllung und Verbindungsfehler. Lage und Mechanismus unterscheiden sich. Schliffe müssen die betreffende Struktur und Prozessstufe repräsentieren; die Abnahme richtet sich nach Zeichnung und geltender Leistungsspezifikation.
14. Wie sind Impedanztoleranzen zu bewerten?
Legen Sie Zielwert, Toleranz, Prüfstruktur, Methode und Stichprobenumfang vor der Fertigung fest. Ein Ziel von 50 Ω mit ±5 % Toleranz ergibt beispielsweise einen Abnahmebereich von 47,5–52,5 Ω. Messwerte von 46 Ω und 54 Ω liegen außerhalb dieses Bereichs; eine Messwertspanne zwischen diesen Endpunkten bedeutet nicht, dass jeder Coupon der Charge ausgefallen ist.
Bevor Sie das Modell ändern, untersuchen Sie tatsächliche Leiterbahnbreite und Kupferdicke, Dielektrikumsdicke, Materialaufbau und Messaufbau. Falls eine geänderte Geometrie nötig ist, muss sie im Änderungsprozess für Fertigungsdaten freigegeben werden. Eine Materialcharge unterstützt die Rückverfolgbarkeit, ersetzt aber nicht die Kontrolle von Aufbau- und Prozessstreuungen.
15. Weist eine Halogenfrei-Erklärung CAF-Beständigkeit nach?
Nein. Das Risiko leitfähiger anodischer Filamente hängt von Material, Glas-/Harzgrenzflächen, Bohrungswandvorbereitung, Abständen, Feuchte, Spannung und Dauer ab. Fordern Sie CAF-Daten des Lieferanten mit Probengeometrie, Konditionierung, Temperatur/Feuchte, Spannung, Prüfdauer und Fehlerdefinition an.
Ein Test bei 85 °C/85 % relativer Feuchte mit angelegter Spannung beschreibt nur einen Teil eines Prüfplans. Er begründet weder ein allgemeingültiges Abnahmekriterium noch weist er die Leistung bei anderer Geometrie nach. Die Qualifizierung auf Baugruppenebene sollte kritische Abstände und den Produktionsprozess abbilden, besonders nach Änderungen an Material oder Bohren/Desmear.
16. Welche thermischen und mechanischen Prüfungen gehören zur Qualifizierung?
Berücksichtigen Sie zunächst Montage-/Nacharbeitsbelastungen und Produktlasten; wählen Sie dann Nachweise für die erwarteten Ausfallmechanismen. Reflow-Simulation, thermische Belastung mit Widerstandsüberwachung, Schliffe und Haftungsprüfungen beantworten unterschiedliche Fragen. Ein Programm mit −40 °C bis +125 °C und 1.000 Zyklen ist ein Beispiel, das durch eine Projektanforderung begründet werden muss, keine allgemeine IPC- oder Halogenfrei-Qualifizierung.
Legen Sie für jede Prüfung Probenaufbau, Vorkonditionierung, Messintervalle, Ausfallkriterien und Berichtsumfang fest. Ein höheres Tg oder ein niedrigerer angegebener Z-Achsen-CTE garantiert nicht unabhängig davon die Ermüdungslebensdauer galvanisierter Bohrungen. Prüfen Sie den gesamten Stackup und die Verbindungsgeometrie.
17. Erfordert halogenfreies Material eine andere Oberflächenveredelung?
Wählen Sie die Oberfläche nach Lötbarkeit, Lagerung, Kontaktverschleiß, Drahtbonden, freiliegender HF-Geometrie und Montageprozess. Die chemische Einstufung des Substrats erfordert nicht automatisch ENIG, OSP oder eine andere Oberfläche und beweist auch keine schlechte Haftung einer bestimmten Beschichtung.
Untersuchen Sie bei Fehlern die tatsächliche Kupfervorbehandlung, die Chemie der Oberfläche, den Beschichtungszustand und den Lötprozess. Prüfen Sie, ob verbleibende organische Materialien in den Erklärungsumfang des Kunden fallen. Die Qualifizierung des Oberflächenprozesses ist getrennt vom Halogengehaltsnachweis des Laminats zu führen.
18. Wie lassen sich Kupferbalance und Verzug kontrollieren?
Betrachten Sie Lagensymmetrie, Kupferverteilung, Dielektrikumsaufbau, Panelgeometrie, Montagegewicht und thermische Historie gemeinsam. Kupferergänzungen können neben der Fertigungsbalance auch Impedanz, Kapazität und Strompfade beeinflussen und benötigen deshalb eine Designfreigabe.
Legen Sie fest, wie und wann Wölbung/Verwindung oder Ebenheit der bestückten Baugruppe gemessen werden und welche Abnahmeanforderung gilt. Eine allgemeine Angabe „unter 0,75 %“ beschreibt nicht jede Bedingung für fertige Leiterplatten und bestückte Baugruppen. Bauteil- und Koplanaritätsgrenzen des Bestückers können eine andere Kontrolle erfordern als die Messung einer unbestückten Platine.
19. Ist Backdrilling oberhalb von 28 Gb/s zwingend erforderlich?
Nein. Die Entscheidung hängt von Modulation, tatsächlicher Datenrate, Kanalbandbreite, Via-Geometrie, Lagenanschluss, Reststub und zulässigem Verlust-/Reflexionsbudget ab. Die Halogenchemie ist nicht der Auslöser.
Modellieren oder messen Sie den Übergang und vergleichen Sie Alternativen wie eine andere Lagenzuordnung, Blindvias oder Backdrilling. Geben Sie betroffene Bohrungen, Eintrittsseite, Durchmesser des zweiten Bohrschritts, Zieltiefenbereich und Reststub-Anforderung an. Der Fertiger muss die Tiefentoleranz am realen Stackup bewerten; ein pauschaler Sicherheitsabstand von 5–7 mil ist kein freigegebener Grenzwert.
20. Was ist bei Flex-, Starrflex- und doppelseitigen Leiterplatten zusätzlich zu beachten?
Auch für eine halogenfreie doppelseitige PCB sind Erklärungen zum gewählten Materialumfang erforderlich; falls gefordert, schließen sie Lötstoppmaske oder Druckfarbe ein. Bei Flex und Starrflex sind zudem Flexlaminat, Coverlay, Klebstoff und Bondply zu benennen. Ein klebstofffreier Aufbau beseitigt eine Klebstoffgrenzfläche, beweist aber nicht, dass alle übrigen Materialien die chemische Anforderung erfüllen.
Chemische Nachweise sind getrennt von der dynamischen Biegequalifizierung zu behandeln. Biegeleben hängen von Kupfer, Gesamtdicke, Leiterbahngeometrie, Coverlay sowie Bewegung und Umgebung ab. Die Starrflex-Stackup-Prüfung behandelt Konstruktion und Bewegungsnachweise für verschiedene Bereiche. Aus „Polyimid“ oder „klebstofffrei“ darf kein Halogenstatus abgeleitet werden.
21. Wie wird eine halogenfreie Aluminium-Metallkern-PCB spezifiziert?
Benennen Sie das wärmeleitende Dielektrikum, die Kupfer-Leiterlage, den Aluminiumsockel und alle weiteren Materialien im chemischen Geltungsbereich des Kunden. Der Aluminiumsockel weist nicht die Chemie des Isoliermaterials oder der Lötstoppmaske nach. Fordern Sie eine produktspezifische Erklärung für das Dielektrikum und die vollständige Materialliste an.
Wärmeleitfähigkeit, Dielektrikumsdicke, Isolationsfestigkeit, Haftung und der vollständige Wärmeweg bleiben eigenständige Auswahlkriterien. Senden Sie für die Metallkern-PCB-Fertigung Verlustleistung, Isolationsanforderungen, Leiterplattenaufbau und Angaben zur thermischen Schnittstelle zusammen mit der Anfrage nach Materialnachweisen. Ein chemischer Konformitätsnachweis legt keine zulässige Betriebstemperatur fest.
22. Was sollte ein Lieferant halogenfreier CEM-3-Leiterplattenmaterialien bereitstellen?
Fordern Sie die genaue Hersteller-Type und Konstruktion, eine ausdrückliche Halogengehalts-Erklärung, die anwendbare Materialspezifikation, thermische und elektrische Daten, Dicken-/Kupferoptionen und die erforderlichen Fertigungsnachweise an. Die Bezeichnung „CEM-3“ allein bestätigt weder Halogenfreiheit noch verfügbare Verarbeitung oder Gleichwertigkeit mit einem freigegebenen FR-4-Aufbau.
Vergleichen Sie das vollständige Angebot: Materialbeschaffung, Werkzeuge, Fertigung, Erstmusterprüfung, wiederkehrende Berichte und Änderungslenkung. Aus der chemischen Kategorie folgt kein fester Materialaufschlag oder Liefertermin. Geben Sie Alternativen erst frei, wenn sie sowohl den chemischen Geltungsbereich als auch die technischen Anforderungen erfüllen.
Materialbestand, Stackup-Engineering und Fertigungsoptionen bei HILPCB
HILPCB führt Dutzende gängige halogenfreie Materialien, darunter High-Speed-, Hochfrequenz- und High-Tg-Klassen von Shengyi, ITEQ, Panasonic und weiteren Herstellern. Für verfügbare Materialien enthält die HILPCB Material Library gemessene Breitband-Dk-/Df-Daten. Materialtyp, Revision, Verfügbarkeit und Messmethode sind für das konkrete Projekt zu bestätigen.
Für die Stackup-Simulation setzt HILPCB Polar Si9000 und Ansys HFSS zusammen mit Fertigungserfahrung ein. HILPCB unterstützt eine geschlossene Validierungsschleife von der Simulation über die Produktion bis zum Impedanzcoupon-Test und stellt dafür End-to-End-Datenunterstützung bereit. Ziel ist eine gute Korrelation zwischen Simulation und gefertigter Struktur; sie ist kein garantierter Messerfolg. Dafür sind ein repräsentativer Aufbau, das Coupon-Design, Messverfahren und Bezugsebenen maßgeblich. Für Hybrid-Stackups lassen sich kleine Laminier-Versuche mit HILPCB abstimmen, bevor Material- und Prozesskompatibilität projektspezifisch freigegeben wird.
Zur Fertigung gehören mechanisches Präzisionsbohren, Laserbohren und Plasma-Desmear für anspruchsvolle beziehungsweise spröde Materialien sowie Hochtemperaturpressen mit kontrollierter Temperatur-Rampe für halogenfreie und komplexe Hybrid-Stackups. Je nach vereinbartem Prüfplan stehen TDR-Impedanzmessungen, IST-Zuverlässigkeitsprüfungen und VNA-S-Parameter-Messungen zur Verfügung; die Prüfmethode und Abnahmekriterien sind im Projekt festzulegen.
Weitere Informationen: halogenfreie Leiterplatten, Hochfrequenz-Leiterplatten und High-Speed-Leiterplatten.
Stackup-Prüfliste und RFQ-Nachweise
| Freigabefrage | Zu dokumentierende und freizugebende Angaben | Abnahmeverantwortung |
|---|---|---|
| Welche Materialien umfasst die chemische Anforderung? | Materialliste, Grenzwerte, maßgebliches Dokument/Ausgabe, Stichprobenbasis und Berichtsregeln | Kunden-Compliance/Einkauf |
| Was wird gefertigt? | Benannte Kern-/Prepregtypen, Glas-/Harzaufbau, Kupferfolie und gepresster Stackup | Design/Fertiger |
| Bildet das elektrische Modell den Aufbau ab? | Dk-/Df-Quellen und -Verfahren, Geometrie, Impedanz-/Verlustgrenzen und Prüfplan | Elektrik/Signalintegrität |
| Ist der Prozess für diesen Aufbau qualifiziert? | Lagerung, stufenspezifische Trocknung, Laminieren, Bohren/Desmear und Verbindungsnachweise | Fertiger/Qualität |
| Übersteht die Leiterplatte Montage und Einsatz? | Projektspezifischer Qualifizierungsplan für thermische, Feuchte-, mechanische und weitere Belastungen | Montage/Produktrisiko |
| Welche Änderungen sind ohne neue Freigabe zulässig? | Freigegebene Alternativen, Benachrichtigungsregeln, Abweichungsbefugnis und Auslöser für Wiederholungsprüfungen | Kunden-/Lieferantenqualität |
Senden Sie Fertigungsdaten, vorgeschlagenen Stackup, freigegebene Materialliste, Mengen und Lieferanforderungen über die PCB-Angebotsanfrage. Fügen Sie den chemischen Geltungsbereich und die geforderten Berichte bei, statt nur „halogenfrei“ anzugeben. Die Multilayer-PCB- und Starrflex-PCB-Fertigungswege von HilPCB bilden den Ausgangspunkt; angebotene Materialien, Prozessmachbarkeit und Nachweispaket sind im Projektangebot zu bestätigen.