
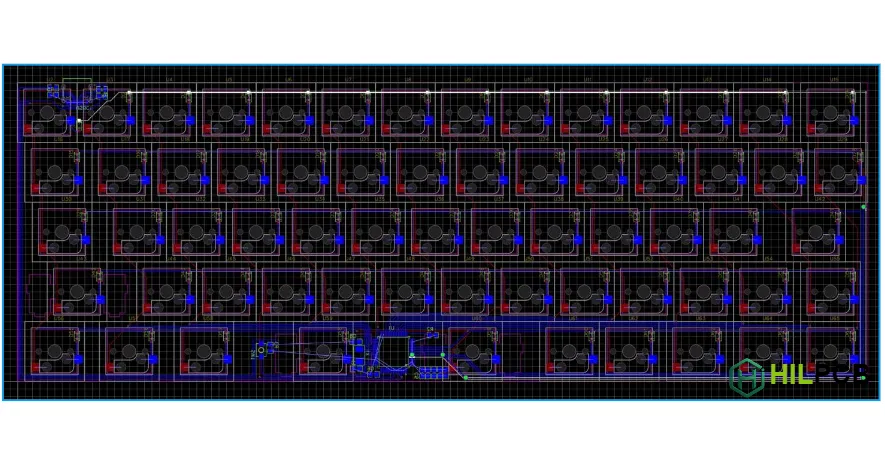
Individuelle mechanische Tastaturen basieren auf gut gestalteten PCBs, die Switch‑Kompatibilität, Layout‑Flexibilität und Firmware‑Funktionen bestimmen. Dieser Leitfaden führt durch den gesamten Designprozess – von Architekturentscheidungen bis zur Fertigung – und gibt praxisnahe Empfehlungen für kosteneffiziente und zuverlässige Keyboard‑Builds.
HILPCB unterstützt Keyboard‑Projekte vom Einzelprototyp bis zur Group‑Buy‑Serienfertigung – mit Fertigungsfähigkeiten sowohl für Standard‑Keyboard‑Designs als auch für fortgeschrittene, hochdichte Anwendungen.
In diesem Leitfaden
- PCB-Architekturoptionen
- Mikrocontroller-Auswahl
- Schalter-Footprint-Design
- Matrixschaltung und Dioden
- USB-Schnittstellen-Design
- RGB-Beleuchtung umsetzen
- Designregeln und Fertigung
PCB-Architekturoptionen
Die grundlegende Architekturentscheidung beeinflusst Haltbarkeit, Kosten, Fertigungskomplexität und die Flexibilität bei der USB‑Port‑Positionierung. Wer die Trade‑offs versteht, wählt den richtigen Ansatz passend zu Projektzielen und Budget.
Single-PCB-Designs montieren den USB‑Steckverbinder direkt auf der Haupt‑Switch‑Platine. Das reduziert die Bauteilanzahl, vereinfacht die Montage und senkt die Kosten – ideal für Budget‑Keyboards, Prototypen und Designs, bei denen Einfachheit Priorität hat. Der Nachteil: Einsteck‑/Aussteckkräfte wirken direkt auf die Hauptplatine und können die Langzeitzuverlässigkeit bei intensiver Nutzung beeinträchtigen.
Daughterboard-Designs trennen den USB‑Steckverbinder auf eine kleine Zusatzplatine aus, die per JST‑SH‑Kabel oder FFC‑Bandkabel mit der Hauptplatine verbunden wird. Diese Entkopplung schützt die Switch‑Matrix vor mechanischem Stress, ermöglicht flexible USB‑Port‑Positionierung (Bottom‑Mount, Side‑Mount oder zentriert) und erlaubt Redesigns der Hauptplatine ohne Änderungen am USB‑Interface. Premium‑Custom‑Keyboards nutzen diesen Ansatz häufig trotz zusätzlicher Kosten und Komplexität.
Formfaktor-Standards
Etablierte Formfaktoren definieren Abmessungen, die die Kompatibilität mit Gehäusen, Plates und Keycaps sicherstellen:
- Full-size (104–108 Tasten): ~440×140 mm, inkl. Nummernblock und Funktionstastenreihe
- TKL/Tenkeyless (87–88 Tasten): ~360×140 mm, ohne Nummernblock
- 75% (82–84 Tasten): ~330×140 mm, kompakte Anordnung mit Funktionstastenreihe
- 65% (66–68 Tasten): ~315×105 mm, ohne Funktionstastenreihe, mit Pfeiltasten
- 60% (61–64 Tasten): ~285×95 mm, beliebtestes Custom‑Format
- 40% (40–48 Tasten): ~230×80 mm, stark layer‑abhängig
Das 60%-Format dominiert die Custom‑Keyboard‑Community dank des großen Ökosystems kompatibler Komponenten. Der universelle Tastenabstand von 19,05 mm (0,75") stellt herstellerübergreifende Kompatibilität sicher.
Strategien zur Bauteilplatzierung werden in Keyboard PCB Layout beschrieben.
Mikrocontroller-Auswahl
Der Mikrocontroller bestimmt Firmware‑Kompatibilität, Funktionsumfang, verfügbare I/O‑Pins und Kosten. Die Entscheidung beeinflusst nicht nur, was die Tastatur kann, sondern auch Community‑Support, Dokumentationslage und die Entwicklungsfreundlichkeit.
ATmega32U4 ist weiterhin der Klassiker: Native USB‑HID‑Unterstützung ohne externe Interface‑ICs, 26 GPIO‑Pins (für die meisten Layouts ausreichend) und umfassender QMK/VIA‑Support mit jahrelanger Community‑Dokumentation. Einschränkungen sind 32 KB Flash (limitiert komplexe RGB‑Animationen und umfangreiche Makros) sowie zunehmend schwierige Verfügbarkeit in Engpasszeiten.
STM32F072/F103 bringt 32‑bit ARM Cortex‑M‑Architektur mit mehr I/O‑Pins, deutlich mehr Flash/RAM für fortgeschrittene Features und höherer Rechenleistung. Der F072 bietet Native USB; beim F103 ist für USB‑Timing ein externer Quarz nötig. QMK‑Support ist mittlerweile reif, was STM32 zu einer sehr guten Wahl für feature‑reiche Designs macht.
RP2040 ist eine moderne, starke Option: Dual‑Core ARM Cortex‑M0+, 30 GPIO‑Pins, programmierbare I/O‑Blöcke (PIO) – ideal zum Ansteuern adressierbarer LEDs ohne CPU‑Overhead – sowie gute Verfügbarkeit und wettbewerbsfähige Preise. Dank gutem QMK‑Support ist er für neue Designs besonders attraktiv.
Wesentliche Zusatzschaltungen
Unabhängig von der MCU‑Wahl erfordert zuverlässiger Betrieb passende Support‑Schaltungen:
- Quarz/Resonator: 16 MHz für ATmega32U4, 8 MHz für STM32F072 – erforderlich für präzises USB‑Timing
- Abblockkondensatoren: 100 nF Keramik an jedem VCC‑Pin plus 10 µF Bulk‑Kondensator nahe dem Power‑Eingang – so nah wie möglich an den MCU‑Pins platzieren
- Reset-Schaltung: 10 kΩ Pull‑Up‑Widerstand, optional ein Taster für Bootloader‑Entry in der Entwicklung
- Programmier-Header: ISP für ATmega, SWD für STM32/RP2040 – Firmware‑Recovery, falls USB‑Bootloader ausfällt
- Spannungsregelung: 3,3‑V‑LDO, wenn die MCU eine niedrigere Spannung als 5‑V‑USB benötigt
Schalter-Footprint-Design
Schalter‑Footprints müssen mechanische Switches aufnehmen, elektrische Anschlüsse bereitstellen und optionale Features wie Hot‑Swap‑Sockel und LEDs unterstützen. Cherry‑MX‑kompatible Footprints haben sich als universeller Standard etabliert und werden von Cherry, Gateron, Kailh, Durock, JWK und vielen weiteren Herstellern genutzt.
Der Standard‑MX‑Footprint beinhaltet ein 4,0‑mm‑Zentralloch zur Ausrichtung des Switch‑Gehäuses sowie zwei 1,27‑mm‑Metall‑Pin‑Löcher mit 6,35 mm horizontalem Abstand. Diese Maße sind nicht verhandelbar – schon kleine Abweichungen verhindern das Einsetzen oder führen zu Klemmen beim Betätigen.
Fünf-Pin-Switches (PCB-mount) ergänzen zwei Kunststoff‑Ausrichtpins, die 1,7‑mm‑Löcher benötigen. Wenn diese vorgesehen werden, sind plateless Builds möglich, bei denen die PCB allein die Switches trägt – nützlich für bestimmte Gehäusedesigns und zur Reduktion der Build‑Komplexität.
Hot‑Swap‑Sockel sind für Enthusiasten‑Keyboards praktisch Standard. Kailh‑Sockel werden auf der PCB‑Unterseite über 2,55‑mm‑Quadratpads im 6,35‑mm‑Raster montiert und sitzen 1,8 mm unterhalb der PCB – die Gehäuse‑Clearance sollte vor Festlegung geprüft werden. Mill‑Max‑Sockel (0305/7305‑Serie) werden in Durchkontaktierungen eingesetzt und ermöglichen Hot‑Swap‑Funktionalität mit Standard‑Footprints.
Universelle Footprints, die alle Optionen kombinieren (MX‑Pins, PCB‑Mount‑Pins, Hot‑Swap‑Pads, LED‑Positionen, Dioden‑Pads), erlauben ein PCB‑Design für mehrere Build‑Konfigurationen – maximale Flexibilität für Group‑Buy‑Projekte.
Detaillierte Spezifikationen finden Sie in Keyboard PCB Layout.
Kurzreferenz: Tastaturmatrix
Matrixschaltung und Dioden
Matrixschaltungen reduzieren die I/O‑Anforderungen drastisch: Eine 61‑Tasten‑Tastatur nutzt eine 8×8‑Matrix und benötigt nur 16 MCU‑Pins statt 61 (74% Reduktion). Die MCU scannt, indem sie Zeilen nacheinander auf LOW zieht und Spalten einliest; gedrückte Switches ziehen ihre Spalte auf LOW und signalisieren damit einen Tastendruck an dieser Schnittstelle.
Ghosting tritt auf, wenn drei Tasten, die ein Rechteck bilden, gleichzeitig gedrückt werden – Strom fließt über unerwünschte Pfade und eine vierte Taste wird fälschlich erkannt. Diese grundlegende Einschränkung würde ohne Gegenmaßnahme bestimmte Tastenkombinationen blockieren.
Dioden pro Switch lösen Ghosting, indem sie Strom nur in eine Richtung fließen lassen. Bei korrekt bestückten Dioden erreicht die Tastatur N‑Key Rollover (NKRO) – jede beliebige Tastenkombination wird korrekt erkannt. Deshalb besitzt jede hochwertige mechanische Tastatur eine Diode pro Switch.
Es gibt zwei Standardkonfigurationen: COL2ROW (Kathode zur Zeile, QMK‑Default) und ROW2COL (Kathode zur Spalte). Beide funktionieren gleich gut – wählen Sie nach Routing‑Praktikabilität, aber stellen Sie sicher, dass die Firmware‑Konfiguration exakt zur Hardware passt.
Gängige Diodenoptionen: 1N4148 (Through‑Hole) für Handlöten, 1N4148W (SOD‑123) für Standard‑SMT, 1N4148WS (SOD‑323) für kompakte Layouts, BAV70 Dual‑Diode (SOT‑23) für zwei Switches pro Gehäuse.
Umfassende Theorie in Keyboard Matrix Design. Details zur Ausrichtung in Keyboard Diode Direction.
USB-Schnittstellen-Design
USB Type‑C ist der Standard‑Steckverbinder moderner Tastaturen: reversible Verbindung, robustes mechanisches Design und breite Kompatibilität. Eine saubere Implementierung sorgt für zuverlässige Enumeration an unterschiedlichen Host‑Systemen.
USB 2.0 Full Speed (12 Mbps) bietet weit mehr Bandbreite, als eine Tastatur benötigt. Kritisch ist die Signalintegrität: D+/D‑ als Differenzialpaar mit 90 Ω Zielimpedanz routen, Längenabgleich innerhalb ±2 mm, Gesamtlänge < ~100 mm. Serienwiderstände (22 Ω) nahe der MCU unterstützen das Impedanz‑Matching.
USB Type‑C im Detail: Jeder CC‑Pin benötigt einen 5,1‑kΩ Pull‑Down‑Widerstand für Device‑Mode‑Signalisierung. Ergänzen Sie einen VBUS‑Abblockkondensator nahe dem Stecker. Den Shield über einen 1‑MΩ‑Widerstand an GND anbinden, um einen ESD‑Pfad zu schaffen, ohne Ground‑Loops zu erzeugen.
ESD-Schutz ist essenziell – Tastaturen sind im Alltag erheblichen elektrostatischen Entladungen ausgesetzt. TVS‑Diodenarrays (USBLC6‑2, TPD2EUSB30 oder ähnlich) sollten so nah wie möglich am USB‑Stecker platziert werden, um Spannungstransienten zu klemmen, bevor sie die MCU erreichen.
RGB-Leistungsbudget (60-Tasten-Beispiel)
RGB-Beleuchtung umsetzen
Per‑Key‑RGB ist inzwischen ein erwartetes Feature, erhöht aber die Designkomplexität deutlich – insbesondere bei der Stromversorgung. Wer die Grenzen versteht, vermeidet frustrierendes Debugging.
WS2812B- und SK6812‑LEDs integrieren Controller und RGB‑Elemente und benötigen unabhängig von der LED‑Anzahl nur eine Datenleitung. Jede LED kann bei Full‑White bis zu 60 mA ziehen, im typischen Mischbetrieb sind es meist 15–20 mA. Ein 60‑Tasten‑Board könnte bei Full‑White theoretisch 3,6 A ziehen – über 7× das USB‑2.0‑Limit von 500 mA.
Praxistaugliche Lösungen: Die meisten Tastaturen begrenzen die Helligkeit per Firmware (30–50% Maximum), um im USB‑Power‑Budget zu bleiben. Einige Designs nutzen USB Power Delivery‑Negotiation für höhere Ströme oder bieten einen separaten 5‑V‑Eingang für echte Full‑Brightness‑Builds.
LED-Position: South‑Facing (unterhalb des Switch‑Zentrums) ist mit allen Keycap‑Profilen (inkl. Cherry) kompatibel. North‑Facing leuchtet Legenden besser aus, kann aber bei bestimmten Switch/Keycap‑Kombinationen mit Cherry‑Profil interferieren.
Leiterbahnbreiten bei 1 oz Kupfer: Signaltraces (100 mA) benötigen ~0,2 mm; 500‑mA‑Power ~0,5 mm; 1‑A‑RGB‑Trunks ~1,0 mm. Nutzen Sie eine Stern‑Topologie ab dem USB‑Eingang, um Spannungsabfall zu minimieren.
Berechnungen und Routing‑Hinweise in Keyboard PCB Trace Routing.
Designregeln und Fertigung
Erfolgreiche Keyboard‑PCB‑Fertigung erfordert Designregeln, die zu Anforderungen und Herstellerfähigkeiten passen. Wer den Zusammenhang zwischen Designentscheidungen und Kosten versteht, kann sein Projekt besser optimieren.
Empfohlene Designregeln für Tastaturen
Keyboard‑PCBs sind im Vergleich zu High‑Speed‑Digitaldesigns relativ einfach. Konservative Designregeln reduzieren Kosten und erhöhen den Yield:
- Trace/Space: 6/6 mil (0,15 mm) ist für die meisten Tastaturen komfortabel und breit unterstützt. 8/8 mil (0,2 mm) bietet zusätzliche Reserve. Unter 5/5 mil bringt bei Keyboard‑Designs selten Vorteile und erhöht die Fertigungskosten.
- Via Drill: 0,3 mm ist Standard und kosteneffizient. Kleinere Vias (0,2 mm, 0,15 mm) sind möglich, aber für typisches Keyboard‑Routing unnötig.
- Via Pad: mindestens 0,6 mm bei 0,3‑mm‑Bohrung sorgt für ausreichenden Annular Ring.
- Copper-to-Edge: 0,3 mm Abstand verhindert freiliegendes Kupfer beim Fräsen.
Standard-Spezifikationen für Keyboard-PCBs
Die meisten Keyboards nutzen diese kosteneffizienten Standardparameter:
- Lagen: 2‑lagig (für nahezu alle Keyboard‑Designs ausreichend)
- Dicke: 1,6 mm (Standard, kompatibel mit den meisten Cases)
- Kupfergewicht: 1 oz Standard; 2 oz vorteilhaft für RGB‑lastige Designs
- Oberflächenfinish: HASL (günstig) oder ENIG (plane Pads ideal für Hot‑Swap, professioneller Look)
- Lötstoppmaske: viele Farben möglich; Schwarz beliebt für Premium‑Optik
HILPCB Fertigungsfähigkeiten
HILPCB bietet Fähigkeiten, die typische Keyboard‑Anforderungen übertreffen – für Standarddesigns ebenso wie für fortgeschrittene Anwendungen:
- Minimum Trace/Space: 2/2 mil (50 µm) – für High‑Density‑Designs; Standard‑Keyboards sollten aus Kostengründen 6/6 mil oder größer nutzen
- Standard Trace/Space: 3/3 mil (75 µm) zum Standardpreis
- Via Drill: 0,15 mm Laser‑Minimum, 0,3 mm mechanischer Standard
- Layer Count: 2–64 Lagen mit ±15–25 µm Registriergenauigkeit
- Impedanzkontrolle: ±5% mit TDR‑Verifikation für USB und andere kontrollierte Impedanztraces
- Quick-Turn: 24–48 Stunden für Standard‑2‑Lagen‑Builds
Die vollständige Dateigenerierung finden Sie in Keyboard PCB Gerber Files.
Warum HILPCB für Keyboard-Projekte
HILPCB unterstützt Keyboard‑Designer von den ersten Prototypen bis zur Serienfertigung:
Prototyp-Services: Quick‑Turn‑Fertigung ermöglicht schnelle Iterationen. Mehrere Lötstoppfarben zur optischen Abstimmung. Small batch assembly bestückt MCU, Dioden, Hot‑Swap‑Sockel und alle SMT‑Komponenten. Eine DFM‑Vorabprüfung verhindert Probleme, bevor gefertigt wird.
Produktions-Services: Volume manufacturing hält konsistente Qualität über Group‑Buy‑Mengen. SMT assembly von einfacher Diodenbestückung bis zur vollständigen turnkey assembly inklusive Test und Programmierung.
Reichen Sie Ihr Keyboard‑Design zur Fertigungsprüfung und Angebotserstellung ein – unser Team gibt Feedback speziell für Keyboard‑Anwendungen.