
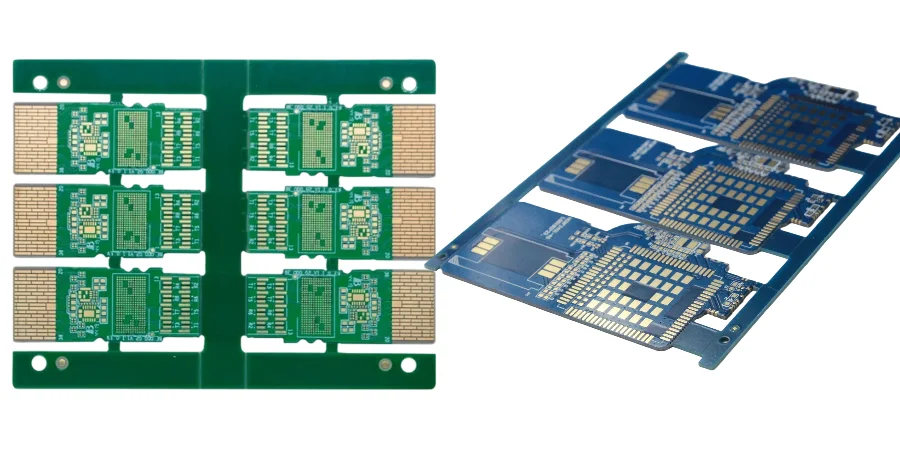
Potting/encapsulation: optisch-elektrische Co-Design- und Thermal-Power-Challenges bei Data-Center-Optical-Module-PCBs
Während Data Center in rasantem Tempo in Richtung 800G und sogar 1.6T gehen, stehen Optical Modules als „Herz“ des Netzwerks vor neuen PCB-Design- und Manufacturing-Challenges. Als Engineer mit Fokus auf TEC Control und Thermal Management weiß ich: In einem winzigen MSA Form Factor muss Optik, Elektrik, Thermik und Mechanik perfekt zusammenspielen. In diesem Kontext ist Potting/encapsulation weit mehr als physischer Schutz—es ist eine Kernentscheidung, die Thermal Performance, Signal Integrity und Long-Term Reliability direkt beeinflusst. Von präziser SMT assembly bis zur finalen Performance-Validierung ist jeder Schritt eng mit der Encapsulation-Strategie verbunden; kleine Fehler können zu katastrophalen Ausfällen führen. Dieser Beitrag erklärt die Rolle von Potting/encapsulation im gesamten Lifecycle einer Optical-Module-PCB und wie dabei High-Speed, Thermal Power und Mechanical Stress ausbalanciert werden.
Kernwert von Potting/encapsulation: Thermal–Electrical Co-Optimization statt nur „Schutz“
Traditionell dient Potting/encapsulation als mechanische Abstützung sowie Feuchte- und Vibrationsschutz. In modernen High-Speed-Optical-Modules ist die Funktion deutlich erweitert: Das Encapsulant wird Teil des Thermal Paths und der EM-Umgebung, und Material/Prozess entscheiden über Erfolg oder Scheitern.
Aus thermischer Sicht muss das Compound (typisch Epoxy, Silicone oder Polyurethan) hohe Thermal Conductivity liefern, um Wärme von Laser (LD), Driver IC und DSP in das Gehäuse zu leiten. Ein häufiger Fehler ist, nur auf den k-Wert zu schauen und Cure Shrinkage sowie CTE zu ignorieren. Bei CTE-Mismatch zwischen Encapsulant, PCB-Laminate, Chips oder Optik (TOSA/ROSA) entstehen bei Temperaturanstieg oder Thermal Cycling große Spannungen—bis hin zu Solder-Joint-Cracks, Optical Misalignment oder Chip-Substrate-Bruch.
Bei HILPCB betrachten wir Encapsulation-Material früh als aktives „Functional Component“. Basierend auf Power Density, Layout und Ziel-Temperaturbereich wählen wir Materialien mit gutem CTE-Match und starker Thermal Performance. So führt SMT assembly nicht zu neuen Failure Modes durch das Potting, sondern zu mehr Strukturstabilität und besserem Thermoverhalten.
Potting/encapsulation unter MSA-Formfaktor-Zwängen: Design und Thermal Management
MSA Form Factors wie QSFP-DD und OSFP setzen enge Größenlimits. In diesem Raum müssen PCB Layout, Component Stacking und Heat Dissipation maximal optimiert sein. Potting/encapsulation wird zur millimetergenauen Operation: Potting-Zonen, Materialmenge und Flow Control im Cure bestimmen den Yield.
Thermal Management ist hier die größte Herausforderung. Wärme muss über einen definierten Pfad abgeführt werden: Chip → TIM1 → Substrate → TIM2/Encapsulant → Housing → Heatsink. Das Encapsulant spielt dabei die Rolle von TIM2. Entstehen Bubbles oder voids, bilden sich lokale Hotspots mit stark erhöhten Junction Temperatures—Performance sinkt, Lifetime schrumpft.
Für High-End-Module ist Vacuum Potting daher Standard. Dispensing und Curing im Vakuum minimieren eingeschlossene Luft und sorgen für konsistente Thermal Paths. In NPI EVT/DVT/PVT nutzen wir Thermal Imaging und Finite Element Analysis (FEA), um Potting-Strategien zu simulieren und zu verifizieren. Durch Iterationen früh in NPI EVT/DVT/PVT stellen wir sicher, dass selbst bei 85°C Case Temperature die Junction Temperatures kritischer Bauteile im sicheren Bereich bleiben.
Chart: Thermal Performance gängiger Encapsulation-Materialien
| Materialtyp | Thermal Conductivity (W/m·K) | CTE (ppm/°C) | Use Case |
|---|---|---|---|
| Thermally Conductive Epoxy | 1.5 - 5.0 | 25 - 50 | Encapsulation für High-Power DSP/Driver IC |
| Thermally Conductive Silicone | 0.8 - 3.0 | 150 - 300 (flexibel) | Stress-Buffer für Optik (TOSA/ROSA) |
| Low-Dk Polyurethan | 0.5 - 1.2 | 60 - 100 | Lokales Potting nahe High-Frequency-Signalregionen |
Interpretation: Materialauswahl ist ein Trade-off. High-thermal Epoxy hat oft höheren CTE und passt in Chip-Hot-Zonen; flexibles Silicone schützt fragile Optik besser und opfert etwas Thermal Performance für Stress Relief.
Signal Integrity: dielektrische Eigenschaften von Potting/encapsulation
Mit Lane-Rates von 112G PAM4 bis 224G wird SI zum zentralen Design-Thema. Jedes Material rund um Leiterbahnen beeinflusst Impedanz und Transmission Loss. Potting/encapsulation ist keine Ausnahme: Dk und Df verändern Microstrip/Stripline-Impedanz und erhöhen Insertion Loss.
In Potting-Zonen nahe High-Speed Differential Pairs müssen daher spezielle Low-Dk/Low-Df Compounds eingesetzt werden. Falsches Material führt zu Impedance Mismatch, Reflections und Eye Closure und treibt BER über die Spezifikation. In der Designphase nutzen wir 3D EM Simulation und modellieren die dielektrischen Eigenschaften des Encapsulants im Kanalmodell. Das erfordert enges Zusammenspiel von Design und Manufacturing—z. B. durch Auswahl geeigneter high-speed PCB Materialien bei HILPCB.
In der Fertigung wird Flying probe test meist vor dem Potting durchgeführt, um Opens/Shorts zu entdecken—denn nach Potting ist Rework nahezu unmöglich. Umfassende elektrische Verifikation vor Encapsulation ist daher ein Schlüssel zu hoher Final Yield.
Prozessintegration: von SMT assembly bis Encapsulation
Potting/encapsulation ist kein isolierter Prozessschritt, sondern eng mit dem gesamten Manufacturing Flow verknüpft. Eine erfolgreiche Encapsulation-Strategie beginnt im PCB Design, zieht sich durch SMT assembly und wird durch strenge Inspection abgesichert.
Typischer Ablauf:
- SMT Assembly: Alle SMT Bauteile werden präzise auf die PCB gelötet.
- Inspection/Verification: SPI/AOI/X-Ray inspection prüft Solder-Joint-Qualität. Besonders bei BGA und bottom-terminated Parts ist X-Ray unverzichtbar (Hidden Defects wie Weak Joints, Bridging oder Voids).
- Cleaning: Vor Potting muss die PCBA gründlich gereinigt werden, um Flux Residues und Kontamination zu entfernen (Adhesion!).
- Lokales Potting/Encapsulation: Präzises Dispensing bringt definierte Materialmengen in Zielbereiche ein.
- Curing: Curing im Ofen mit streng kontrollierter Temperatur/Zeit.
- Final Assembly/Inspection: In manchen Designs werden Through-Hole Connectoren oder Mechanikteile nach dem Potting montiert. Dann ist Selective wave soldering entscheidend: gezielte Pin-Lötung ohne Einfluss auf die ausgehärtete Potting-Region.
Währenddessen liefert SPI/AOI/X-Ray inspection wichtige Process-Control-Daten. X-Ray prüft nicht nur BGA Lötstellen, sondern kann auch nach Potting interne Voids sichtbar machen und damit direktes Feedback für Prozessoptimierung liefern. HILPCB integriert SMT assembly mit Encapsulation und Inspection, um nahtlose Übergaben zu gewährleisten.
HILPCB Capability: Precision Encapsulation & Inspection
- Precision Dispensing: Microliter-genaue Dosierung und Unterstützung komplexer 3D-Profile für konsistente Materialmengen.
- Vacuum Potting: Voids auf Branchen-Spitzenwerte (<1%) reduzieren—mehr Thermal Performance und Reliability.
- In-line 3D X-Ray: Für BGA Analyse und Non-Destructive Tomography pottierter Baugruppen zur Defektlokalisierung.
- Integrated Process Control: SMT, Cleaning, Potting, Curing und Final Test in einem MES—end-to-end Traceability.
CMIS / Management Interface Reliability und Potting/encapsulation
Optical Modules werden über Management Interfaces wie I2C/MDIO und CMIS „smart“. Hosts lesen Temperatur, Power, Tx/Rx Optical Power, führen Diagnostics aus und konfigurieren Module. Das basiert auf EEPROM und MCU auf der PCB.
Im Potting/encapsulation Prozess müssen diese sensiblen Bereiche besonders geschützt werden: Flow und Cure Shrinkage können Stress auf Fine-Pitch Pins ausüben und Verbindungen schwächen. Außerdem darf die Chemie das Package nicht angreifen.
Traceability ist ebenfalls kritisch: Serial Number, Calibration Data und Supplier-Infos liegen im EEPROM. Diese Daten müssen vor dem Potting in einer Programming Station geschrieben werden; danach ist das EEPROM permanent versiegelt. Deshalb wird vor dem Potting in der Regel ein letzter Flying probe test oder Functional Check durchgeführt, um I2C/MDIO Kommunikation und EEPROM-Programmierung zu verifizieren. Dieses „Last Confirmation“ verhindert, dass fehlerhafte Einheiten im Modul eingeschlossen werden.
Verifikation und Test im NPI: konsistente Performance nach dem Potting
Ein zuverlässiges Potting/encapsulation entsteht nicht in einem Schritt—es wird in NPI EVT/DVT/PVT (Engineering/Design/Production Validation Test) iterativ verifiziert.
- EVT: Materialauswahl und Basisprozess. Kleine Lots, erste Thermal Cycling und High/Low Temperature Storage, Bewertung von CTE Match und Adhesion. SPI/AOI/X-Ray inspection analysiert frühe Solder- und Encapsulation-Qualität.
- DVT: härteste Phase. Reliability Tests nach Potting: HAST, Vibration/Shock sowie tausende Temperature Cycles (-40°C bis 85°C). Ziel: potting-bedingte Failure Modes wie Delamination, Cracks oder Stress-Drift sichtbar machen.
- PVT: nach Design Freeze: Production Readiness. Pilot Builds, Überwachung von Dispense Volume/Cure Profile und Prozessfähigkeit (Cpk), um hohe Konsistenz in der Serie zu sichern.
Über NPI EVT/DVT/PVT hinweg ermöglicht HILPCB’s prototype assembly schnelle Iteration und beschleunigt Time-to-Market.
Assembly Advantage: End-to-End Reliability
Bei HILPCB führen wir Potting nicht nur aus—wir liefern eine komplette Reliability-Lösung. Unser Engineering-Team arbeitet früh mit Kunden zusammen, definiert Encapsulation-Strategien, nutzt Simulation zur Vorhersage thermo-mechanischer Stressverteilungen, validiert im strikten NPI Prozess und überwacht jedes Detail mit umfassender Inspection. Von PCB-Materialauswahl bis zum Final Functional Test stellen wir sicher, dass Potting/encapsulation Performance erhöht statt Risiken zu erzeugen.
Compatibility und Long-Term Reliability: der finale Test der Encapsulation
Der Wert eines Optical Modules zeigt sich in Compatibility mit Host-Systemen und stabiler Langzeitfunktion. Eine saubere, validierte Potting/encapsulation Strategie ist dafür grundlegend.
Gutes Potting hilft, Performance Drift in komplexen Data-Center EMI- und Thermal-Umgebungen zu vermeiden. Es reduziert Coupling von internen HF-Schaltungen zu externem Noise und stabilisiert Signal Quality. Zudem schützt es vor Performance-Schwankungen durch Feuchtewechsel und Micro-Vibration.
In manchen Designs werden nach dem Potting noch große Through-Hole Parts (z. B. Power Connectoren) montiert. Dann ist präzise Wärmeführung in Selective wave soldering entscheidend: lokale Peak Temperatures dürfen keine sekundären Spannungen oder Schäden an benachbarten Potting-Zonen erzeugen. Das erfordert saubere Profilierung und Masking-Tool-Design. Diese Prozessdetails bilden zusammen die Basis für 5–7 Jahre stabile Lebensdauer. Ein geeigneter high-thermal PCB ist dafür ein wichtiger erster Schritt.
Fazit
Potting/encapsulation hat in modernen Data-Center Optical Modules die Rolle von „physischem Schutz“ längst überschritten. Es ist interdisziplinär: Materials Science, Thermodynamics, Electromagnetics und Precision Manufacturing greifen ineinander. Als Thermal-Power-Engineer bin ich überzeugt: Nur wenn Encapsulation als Kernsäule—gleichrangig zu Chip Selection und PCB Layout—behandelt wird, lassen sich optisch-elektrische Co-Design- und Thermal-Power-Challenges wirklich beherrschen.
Von rigoroser Verifikation in NPI EVT/DVT/PVT, über nahtlose Integration in SMT assembly, bis zur umfassenden Nutzung von SPI/AOI/X-Ray inspection—jeder Schritt stärkt die Basis für Encapsulation-Qualität. Für Anbieter, die im Markt erfolgreich sein wollen, ist ein Partner wie HILPCB mit One-Stop Service von Design Support bis High-Volume Manufacturing entscheidend. Eine erfolgreiche Potting/encapsulation Strategie wird am Ende zu besserer Performance, längerer Lifetime und höherem Kundenvertrauen.
Häufig gestellte Fragen
Warum ist Potting oder Encapsulation bei optischen Modulen mehr als nur physischer Schutz?
Weil es auch EMI-Verhalten, thermische Pfade, mechanische Spannungen und die langfristige Signalstabilität beeinflusst. In dichter optoelektronischer Hardware wird Encapsulation damit Teil des Performance-Designs.
Welche Langzeitrisiken muss Encapsulation adressieren?
Es geht um Feuchtigkeitseinfluss, Vibrationsverhalten, Stress auf empfindliche Bauteile und Performance-Drift über Jahre. Sowohl Materialwahl als auch Prozessqualität entscheiden darüber, ob das Modul stabil bleibt.
Warum bleiben Post-Potting-Prozesse wie Selective Wave Soldering relevant?
Weil bestimmte Through-Hole-Teile oder Power-Connectoren erst nach dem Haupt-Potting montiert werden können. Lokale Wärmeeinträge und Tooling müssen dann so kontrolliert werden, dass bereits vergossene Zonen nicht beschädigt werden.
Was sollte vor dem Serienstart validiert sein?
Validiert werden sollten Kompatibilität, Thermal-Performance, Prozesswiederholbarkeit und Langzeitzuverlässigkeit unter realistischen Systembedingungen. Erst dann wird aus einer Materialwahl eine belastbare Volumenstrategie.