
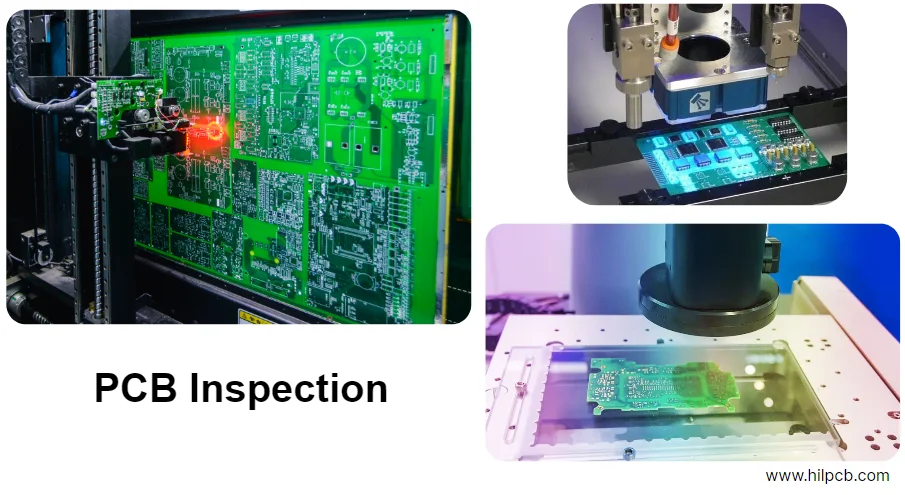
Executive Summary: Qualität wird entwickelt – und produziert
In High-Reliability-Branchen wie Automotive, Medizintechnik, Industrial Automation und Aerospace kann ein einzelner PCB-Failure systemische Risiken und hohe wirtschaftliche Schäden verursachen. Qualität ist daher nicht nur eine Eigenschaft des Endprodukts, sondern ein Systemthema über Design, Manufacturing, Test und Supply Chain hinweg. Die HILPCB-Philosophie lautet: Exzellente Qualität entsteht durch präzise Prozesskontrolle und kontinuierliche Verbesserung.
Dieses Playbook zeigt, wie HILPCB Quality in messbare Kennzahlen übersetzt: datengetriebene Fertigungsfähigkeit, moderne Quality Tools, umfassende Teststrategie und End-to-End-Traceability. Im Fokus steht der Aufbau und die Umsetzung einer Reliability Test Matrix PCB – nicht nur als Testplan, sondern als zentrale Brücke zwischen Kundenanforderungen, Designspezifikation und Fertigungsrealität.
Unsere Zielwerte (über Industry Benchmark):
- FPY (First Pass Yield): > 99,5%
- CPK (Process Capability Index): > 1,67 (6-Sigma-Niveau)
- Customer Complaint Rate (PPM): < 100
Mit diesem Framework wird aus Zielwerten ein wiederholbarer Prozess – als belastbare Manufacturing- und Quality-Basis für Ihr nächstes High-Reliability-Projekt.
Manufacturing Capability: Präzise Prozesse sind das Fundament
Qualität startet mit Kontrolle in jedem Fertigungsschritt. Von Materialauswahl bis Surface Finish arbeitet HILPCB mit klar definierten Prozessfenstern. Die Tabelle fasst zentrale PCB fabrication process steps und Capability-Indikatoren zusammen – die physische Basis für zuverlässige Produkte.
HILPCB Core Manufacturing Capability Matrix
| Prozessschritt | Schlüsselparameter | HILPCB Spezifikation | Typische Serien-Anwendungen |
|---|---|---|---|
| Lamination | Max. Layer / Board Thickness | 48L / 12mm | Server-Motherboards, Communication Backplanes |
| Drilling | Min. mechanisch / Laser | 0,15mm / 0,075mm | HDI, IC-Substrate-nahe Designs |
| Imaging/Etching | Min. Trace / Space | 2,5mil / 2,5mil (0,0635mm) | RF-Module, Medical Sensors |
| Solder Mask | Solder-Mask-Dam | ≥ 0,05mm | 0,4mm Pitch BGA/QFP |
| Surface Finish | Finish-Typen | ENIG, ENEPIG, OSP, HASL (Lead-free), Immersion Sn/Ag | Szenarioabhängig (siehe DFM-Checkliste) |
| Impedance Control | Control Accuracy | ±5% (typ.), ±3% (Limit) | 5G Antennen, High-Speed Data Center |
| Special Processes | Blind/Buried, Back-drill, PoP | High Aspect Ratio (18:1), Controlled-Depth Drilling | Compact Electronics, Network Switches |
| Materials | High-Frequency/High-Speed | Rogers, Taconic, Isola, Megtron 6/7 | mmWave Radar, Autonomous ECU |
Diese Daten sind Commitment – nicht nur Marketing. Hinter jedem Parameter läuft SPC in Echtzeit, damit der Prozess stabil im kontrollierten Fenster bleibt.
Quality Tools: Von Daten zu Insights – Continuous Improvement
Wenn Manufacturing Capability das Skelett ist, sind Quality Tools das Nervensystem. Das HILPCB QMS kombiniert klassische Statistik mit digitaler Fertigungssteuerung zu einem Closed-Loop-Verbesserungssystem.
SPC (Statistical Process Control) Realtime-SPC auf kritischen Parametern (z. B. Copper Thickness, Etch Rate, Lamination Temperature). Control Charts (X-bar, R-chart) erkennen Abweichungen früh – bevor sie zu Defekten werden.
CPK (Process Capability Index) CPK bewertet, wie gut ein Prozess die Spezifikation trifft. Unser internes Ziel CPK > 1,67 steht für geringe Streuung und gutes Centering – Kernindikator für ein stabiles
quality system.MSA (Measurement System Analysis) Regelmäßige Gage R&R-Studien sichern die Messgüte von AOI, X-Ray, Flying-Probe etc., damit Entscheidungen auf belastbaren Daten basieren.
8D (Eight Disciplines Problem Solving) Strukturierter 8D-Flow: Team, Problemdefinition, Containment, Root Cause (Fishbone, 5-Why), Korrekturmaßnahmen und Wirksamkeitscheck – zur nachhaltigen Fehlervermeidung.
Digitale Quality Dashboards Shopfloor-Dashboards für FPY, OEE, SPC-Alarme u. a. schaffen Transparenz und fördern eine Quality-Kultur über alle Rollen hinweg.
SMT/Assembly Capability & Defect Control
In der PCBA-Phase entstehen neue Reliability-Risiken. HILPCB SMT-Linien arbeiten nach IPC-A-610 Class 2/3 und minimieren Defekte über fein abgestimmte Prozesskontrollen.
Key Process Control Points
Solder Paste Printing
- Stencil Design (
smt stencil design tutorial): Aperture-Optimierung (Aspect Ratio, Area Ratio), Stencil Thickness und Fertigung (Laser, Electropolish) passend zu Package und Pad Geometry – für konsistente Paste Deposits. - 3D SPI (Solder Paste Inspection): 100% 3D-SPI für Volume/Area/Height/Offset – verhindert soldering defects (insufficient solder, bridging, cold joints) bereits an der Quelle.
- Stencil Design (
Reflow Soldering
- Profile Optimization (
reflow profile basics): Produktspezifisches Reflow Profile via Multi-Channel Thermocouples (BGA center, mixed-thickness zones). So passen Preheat/Soak/Reflow/Cooldown zur Paste- und Component-Spec – reduziert Thermal Shock und Defekte wie Head-in-Pillow.
- Profile Optimization (
Inspection
- Multi-Stage AOI: AOI vor/nach Reflow für Placement-Fehler (missing, reversed, skew, tombstoning) und Joint-Appearance.
- X-Ray (
x ray inspection checklist): Für BGA/QFN/LGA 100% 2.5D/3D X-Ray. Diex ray inspection checklistumfasst Voiding (<25%), shorts/opens, ball size/shape und Alignment – für zuverlässige Hidden Joints.
Test Coverage: Eine vollständige Reliability Test Matrix PCB
Testing ist das finale Quality Gate, aber kein einzelnes Verfahren garantiert langfristige Reliability. HILPCB definiert gemeinsam mit Kunden eine mehrstufige, multidimensionale Reliability Test Matrix – als Blueprint für test coverage.
HILPCB Reliability Test Matrix Framework
| Stage | Method | Purpose & Coverage | Key Metrics | Example Products |
|---|---|---|---|---|
| Fabrication | E-Test | 100% Open/Short/Net Connectivity. | Netlist Match = 100% | All PCBs |
| AOI | Trace/Solder Mask/Legend Cosmetic Defects. | Detection Rate > 99% | All PCBs | |
| TDR | Controlled Impedance Verification. | Impedance/Tolerance | Comms, Server | |
| Assembly | ICT / Flying Probe | Values, Opens/Shorts, Solder Faults. | Value, Node Voltage | High-Density Volume |
| Boundary-Scan (JTAG) | Connectivity without physical probes. | Chain Integrity | BGA/FPGA Boards | |
| System | FCT | Validate full PCBA function in use-like conditions. | Pass/Fail, Performance | All PCBAs |
| Hipot | Insulation strength & electrical safety. | Leakage, Insulation R | Power, Medical | |
| Reliability | TCT | Temperature change robustness. | Cycles, Failure Mode | Automotive, Outdoor |
| Vibration/Shock | Mechanical stress simulation. | G, Frequency, Duration | Industrial, Aerospace | |
| HALT | Early weakness exposure in design stage. | Operating/Destruct Limits | NPI | |
| HASS | Screen latent defects in production. | Stress Profile/Time | High Reliability |
Collaboration Path
Keine “one-size-fits-all” Tests. HILPCB Engineers analysieren mit Ihrem Team FMEA und mappen die kritischsten Risiken in die Matrix – für maximale Risikokontrolle bei optimalen Kosten.
Traceability: Vom Data Lake zur “digitalen ID” jedes Bauteils
Wenn Probleme auftreten, zählt schnelle Root-Cause-Lokalisierung. HILPCB nutzt ein End-to-End-traceability-System und erstellt für jede PCBA eine vollständige digitale Historie.
- Unique ID: QR/Serial von Panel bis Einzelboard und kritischen Components (CPU, Memory) via Laser/Label.
- Data linking (MES):
- Material: PCB lot, Component vendor/lot/date code, MSL Management.
- Process: SMT program, XY, Reflow profile, SPI/AOI/X-Ray images & data.
- Test: ICT/FCT logs & results.
- People/Equipment: operator ID, equipment ID, timestamps.
- Data lake & visualization: Scan → komplette Lifecycle-Daten in Sekunden. Unterstützt RCA und ermöglicht gezielte Recalls bis auf Batch/Line/Time Window.
DFM/DFT/DFR Checkliste: Qualität ins Design integrieren
Die effektivste Quality Control beginnt im Design. HILPCB setzt auf frühe Zusammenarbeit und ein integriertes DFM/DFT/DFR-Guideline-Set zur Reduktion von Manufacturing-, Test- und Reliability-Risiken.
HILPCB Design Collaboration Checklist (≥35 Items)
| Category | Checkpoint | Recommendation | Risk if ignored |
|---|---|---|---|
| DFM | Material selection | Tg + Dielectric Properties passend zu Data Rate, Temperatur und Cost wählen. | Poor SI; Delamination. |
| Stackup design | Symmetrisch/balanced; zu viele Prepreg-Typen vermeiden. | Warpage; Impedance out of spec. | |
| Copper balance | Innen/Außen copper gleichmäßig; extreme copper/no-copper vermeiden. | Warpage; uneven etch. | |
| Via-in-Pad | Resin plug + copper fill/planarization für BGA bevorzugen. | Voids; paste loss. | |
| Panelization | V-Cut/mouse-bites; rails (≥5mm), tooling holes, fiducials. | SMT-line issues; unstable clamping. | |
| Component spacing | IPC-gerechte Abstände für placement/solder/inspection/rework. | Interference; bridging; AOI false calls. | |
| BGA pad design | NSMD; 80–85% des ball diameter. | Low joint strength; opens. | |
| Silkscreen clarity | Line width > 6mil, height > 30mil; pads frei halten. | Polarity/refdes unclear. | |
| Solder mask dam | ≥4mil zwischen fine-pitch pins. | Bridging/shorts. | |
Surface finish selection (surface finish selection tips) |
ENIG für BGA/HF; OSP für Cost; HASL für THT. | Solderability issues; cost; signal loss. | |
| Gold fingers | Chamfer 30°/45°; keine routing/vias im finger area. | Insertion issues; connector damage. | |
| Thermal relief | Thermal relief für pads an großen planes. | Cold joints. | |
| Hole tolerance | Press-fit ±2mil; non-press-fit ±3mil. | Insertion/connectivity issues. | |
| Slots | Keine zu kleinen Router Bits; length > 2× width. | Higher cost; tool break. | |
| DFT | Test points | Critical nets TPs; dia ≥ 0,8mm; pitch ≥ 1,27mm; weg von tall parts. | ICT/flying probe gaps. |
| TP distribution | Gleichmäßig verteilen; keine Cluster. | Fixture difficulty; probe stress. | |
| JTAG | TAP access für JTAG devices. | Limited BGA testability. | |
| Power isolation | Domains separat power/isolieren können. | Fault isolation hard. | |
| Programmable devices | ISP interface vorsehen. | Offline programming cost. | |
| Mechanical compatibility | TPs weg von press areas/high parts. | Fixture build risk; damage. | |
| Test firmware | BIST/diagnostics implementieren. | High ATE dependency. | |
| TP labeling | TPs klar beschriften. | Slower debug. | |
| Analog testability | Buffer/driver für analog signals. | Noisy/inaccurate measurement. | |
| DFR | Derating | 80%-Regel für key parts (caps, resistors, MOSFET). | Reduced lifetime. |
| Thermal design | Thermal vias + copper spreading unter hot parts. | Overheat, failures. | |
| HV isolation | Creepage/Clearance nach Norm. | Safety/cert failure. | |
| ESD | TVS & protection at interfaces. | Port failures. | |
| Via reliability | Via-in-pad nur filled; stress concentration vermeiden. | Via cracks. | |
| Plane integrity | Reference planes kontinuierlich; splits vermeiden. | SI/EMC issues. | |
| Decaps | Nah an pins; short/wide path. | Power noise. | |
| Crystal | Nah an MCU; no routing under; GND guard. | Start-up/frequency drift. | |
| Conformal coating | No-coat zones; sharp pins vermeiden. | Adhesion/contact issues. | |
| Mechanical stress | Heavy parts fixieren; stress areas vermeiden. | Cracks under shock. | |
| Moisture | Low-absorption materials; protection in humid use. | Insulation/reliability issues. | |
| Serviceability | Wear-out parts easy replace. | Higher repair cost. |
HILPCB Case Study: Von “Firefighting” zu “Fire Prevention”
Customer background: Ein führender Industrial-Automation-Hersteller hatte in der Pilotserie eines neuen Controllers ~15% random failures – Launch-Risiko.
Challenge: Non-deterministische Symptome (Comms drop, data acquisition errors). Der bisherige Supplier bot nur Basic FCT und fand keine tieferen Reliability-Ursachen.
HILPCB solution:
- Joint diagnosis: DFM/DFR/DFT-Analyse zeigte zu geringe Impedance-Margin auf High-Speed-Nets sowie Thermal-Risiko am kritischen BGA.
- Tailored
Reliability Test Matrix PCB:- TDR impedance testing + 100% bare-board screening.
- 3D X-Ray inspection mit Fokus auf BGA voiding/coplanarity.
- Temperature cycling + functional combined test zur reproduzierbaren Fehlerauslösung.
- Process + design optimization:
- Lamination optimiert: Impedance Control von ±10% auf ±5%.
- Thermal vias unter BGA empfohlen und Reflow Profile (
reflow profile basics) angepasst.
Results: Final test yield auf 99,7% gesteigert; seit SOP keine vergleichbaren Feldfehler. Der Kunde integrierte die DFM/DFR-Checkliste in den Design-Flow – weg von reaktivem “firefighting”.
Bereit für eine robuste Quality-Basis? Kontaktieren Sie unsere Engineers für eine kostenlose DFM-Analyse und eine kundenspezifische Reliability Test Matrix.
Fazit
Dieser Beitrag zeigt reliability test matrix pcb Best Practices über Prozessfähigkeit, Yield, Quality Tools, Test Coverage und Traceability – plus DFM/DFT/DFR-Checkliste für strukturiertes Risikomanagement in Design, Material und Test. Mit frühzeitiger Einbindung des HILPCB DFM/DFA-Teams beschleunigen Sie Prototyping und Serienanlauf bei gleichbleibend hoher Qualität und Compliance.
Für Manufacturing & Assembly Support: HILPCB Turnkey Assembly oder SMT Assembly für DFM/DFT-Empfehlungen.
Häufig gestellte Fragen
Was ist eine Reliability Test Matrix in der PCB-Fertigung?
Sie ist eine strukturierte Zuordnung von Risiken, Tests, Abdeckung und Akzeptanzkriterien über Design, Materialien, Prozesse und Produktverhalten hinweg. Ziel ist es, Reliability systematisch statt reaktiv zu verifizieren.
Warum hilft eine Reliability Test Matrix der Manufacturing Quality?
Weil sie potenzielle Ausfallrisiken mit konkreten Tests und Prozesskontrollen verbindet. So lassen sich Validierungen priorisieren, Ergebnisse vergleichbar machen und Schwachstellen vor Feldfehlern erkennen.
Welche Arten von Tests gehören typischerweise dazu?
Häufig enthalten sind thermische, mechanische, elektrische, Umwelt-, Prozessfähigkeits- und Inspektionsprüfungen. Die genaue Mischung richtet sich nach Produkt und Risiko, sollte aber Design- und Fertigungsrealität gleichermaßen abdecken.
Wie verbessert die Matrix zukünftige Projekte?
Wenn sie mit DFM-, DFT- und DFR-Feedback verknüpft wird, lernt das Team aus jedem Build. Damit verschiebt sich der Fokus von reaktivem Troubleshooting hin zu früher Prävention in Design und Produktionsplanung.