
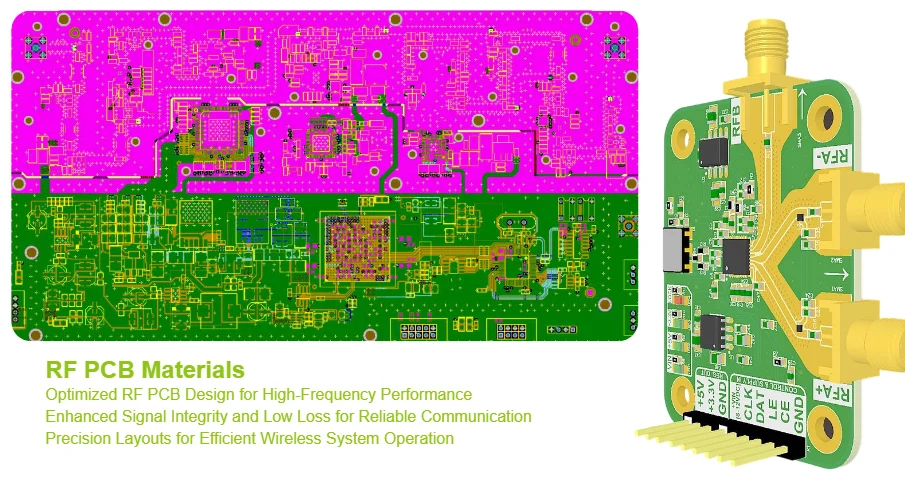
Mit der Entwicklung von 5G hin zu Millimeterwellen-Frequenzbändern (mmWave) und der Erforschung von 6G-Technologien haben die Leistungsanforderungen an das HF-Frontend (RF Front-End) ein nie dagewesenes Niveau erreicht. Vor diesem Hintergrund ist RF front-end low noise PCB manufacturing nicht mehr nur eine einfache Leiterplattenfertigung, sondern eine umfassende Ingenieursdisziplin, die Materialwissenschaft, elektromagnetische Feldtheorie, Präzisionsfertigung und Mikrowellenmesstechnik integriert. Als Ingenieur für Mikrowellenmesstechnik weiß ich genau, dass vom Design bis zum Endprodukt jede winzige Abweichung in jedem Glied zu einem katastrophalen Abfall der Systemleistung führen kann. Insbesondere bei HF-Frontend-Modulen mit hoher Integration, niedriger Rauschzahl (NF) und hoher Linearität ist die Leiterplatte selbst ein entscheidender Bestandteil der Systemleistung. Dieser Artikel analysiert aus der Perspektive der Messtechnik tiefgehend Kernelemente wie De-Embedding-Techniken, Vorrichtungen und Sonden, S-Parameter-Konsistenz, OTA-Tests und Fehlerlokalisierung, um praktische Anleitungen für die Bewältigung der Herausforderungen von 5G/6G zu bieten.
De-Embedding-Methoden: Anwendungsgrenzen und Fehler von TRL, LRM, SOLT
Im Mikrowellenfrequenzband führen alle Steckverbinder, Übertragungsleitungen oder Testvorrichtungen (Fixture) ihre eigenen elektrischen Eigenschaften ein und "verschmutzen" so unsere Bewertung der wahren Leistung des zu testenden Geräts (DUT). Das Kernziel der De-Embedding-Technologie besteht darin, diese parasitären Effekte durch einen präzisen Kalibrierungsprozess (Calibration) mathematisch zu entfernen und die reinen S-Parameter (S-parameter) des DUT zu extrahieren.
Vergleich der Kalibrierungsmethoden
SOLT (Short-Open-Load-Thru): Dies ist die traditionellste Kalibrierungsmethode, die auf genau definierten Kurzschluss-, Leerlauf-, Last- und Durchgangsstandards beruht. Sie ist in Koaxialsteckverbinder-Umgebungen sehr ausgereift, aber auf planaren PCB-Schaltungen ist die Herstellung idealer Leerlauf- (Randkapazität) und Laststandards (keine parasitäre Induktivität/Kapazität), die eine große Bandbreite abdecken, äußerst schwierig, insbesondere im Millimeterwellenbereich, was ihre Genauigkeit einschränkt.
TRL (Thru-Reflect-Line): Die TRL-Kalibrierung ist der Goldstandard für Messungen an planaren Schaltungen. Sie verlässt sich nicht auf eine ideale Last, sondern verwendet einen "Durchgang (Thru)", einen Standard mit hoher Reflexion (normalerweise Leerlauf oder Kurzschluss, Reflect) und eine "Übertragungsleitung (Line)" bekannter Länge als Kalibrierstandards. Die Herstellungskonsistenz dieser Standards auf der Leiterplatte ist weitaus höher als die von SOLT-Standards, daher kann TRL eine extrem hohe Messgenauigkeit bieten. Ihr Hauptnachteil ist, dass die Arbeitsbandbreite durch die Länge des Line-Standards (normalerweise 1/4 Wellenlänge) begrenzt ist und mehrere Line-Standards erforderlich sind, um eine große Bandbreite abzudecken.
LRM (Line-Reflect-Match): Als Variante von TRL ist LRM in bestimmten Szenarien vorteilhafter. Es verwendet ebenfalls eine Übertragungsleitung und einen Reflexionsstandard, ersetzt jedoch den "Durchgang" durch eine "angepasste (Match)" Last. Diese Last muss nicht ideal 50 Ohm sein, muss aber an beiden Testanschlüssen genau gleich sein, was bei bestimmten Designs mit guter Symmetrie der Vorrichtung einfacher zu erreichen ist.
In der Phase des RF front-end low noise PCB prototype ist die Wahl von TRL für eine präzise Gerätemodellierung entscheidend. In der Phase der RF front-end low noise PCB mass production, obwohl möglicherweise ein vereinfachter Testablauf verwendet wird, muss die Festlegung der Testgrenzwerte (Test Limit) auf Daten basieren, die aus Präzisionsmessungen wie TRL in der frühen Phase gewonnen wurden.
Sondenstationen und Vorrichtungen: Übergangseffekte und Wiederholbarkeitskontrolle
Testvorrichtungen und Sonden (Probe) sind die physische Brücke zwischen dem Vektornetzwerkanalysator (VNA) und dem PCB-DUT, und ihre Leistung bestimmt direkt die Obergrenze der Messergebnisse. Eine schlechte Vorrichtung reicht aus, um das beste Chip- oder PCB-Design mittelmäßig erscheinen zu lassen.
Übergangseffekte und Optimierung
Der Übergangsbereich vom Koaxialkabel zur planaren PCB-Übertragungsleitung (wie Mikrostreifenleitung oder koplanarer Wellenleiter) ist ein kritischer Engpass für die Signalintegrität. Im Millimeterwellenbereich verursacht jede winzige Impedanzdiskontinuität starke Reflexionen und Modenumwandlungen, was zu einer erhöhten Einfügungsdämpfung (Insertion Loss) und einer Verschlechterung der Ebenheit innerhalb des Bandes führt. Eine zentrale Herausforderung bei RF front-end low noise PCB manufacturing besteht darin, hochpräzise Anschlusspads (Launch Pad) zu entwerfen und herzustellen. Dies erfordert in der Regel eine Feinoptimierung mithilfe von 3D-Elektromagnetik-Simulationssoftware, um einen glatten Impedanzübergang von den Anschlusspins zu den PCB-Leiterbahnen zu gewährleisten. Beispielsweise kann die Verwendung von verlustarmen Materialien wie Rogers PCB Übertragungsverluste erheblich reduzieren, aber ihre genauen Dielektrizitätskonstanten (Dk) und Verlustfaktorwerte (Df) müssen in das Simulationsmodell eingegeben werden, um die Konsistenz zwischen Simulation und tatsächlicher Fertigung sicherzustellen.
Wiederholbarkeitskontrolle (Repeatability)
Die Wiederholbarkeit von Messungen ist ein zentraler Indikator für die Stabilität des Testsystems. Wenn in der Produktionslinie die Ergebnisse jeder Messung aufgrund geringfügiger Änderungen der Vorrichtung springen, ist eine Beurteilung der Ausbeute der Produktionslinie unmöglich. Der Schlüssel zur Verbesserung der Wiederholbarkeit liegt in:
- Mechanische Toleranzen: Die Positionierstifte und Klemmstrukturen der Vorrichtung müssen eine extrem hohe Bearbeitungsgenauigkeit aufweisen, um sicherzustellen, dass die Position und der Kraftzustand der zu testenden Platine jedes Mal hochgradig konsistent sind.
- Anzugsmoment des Steckverbinders: Verwenden Sie einen Drehmomentschlüssel, um Koaxialsteckverbinder festzuziehen, um Änderungen der Kontaktimpedanz durch unterschiedliche Anzugsmomente zu vermeiden.
- Sondenkontakt: Bei Wafer-Level- oder On-Board-Sondentests müssen der Kontaktdruck der Sonde (Contact Force), die Ausrichtungsgenauigkeit (Alignment) und der Verschleißzustand der Sondenspitze streng überwacht werden.
Ob für den RF front-end low noise PCB quick turn Service in der Forschung und Entwicklung oder für die Massenproduktion, die Einrichtung eines strengen Wartungs- und Kalibrierungsvalidierungsprozesses für Vorrichtungen ist der Grundstein für die Gewährleistung der Messqualität.
Tabelle 1: Vergleich verschiedener Test-Schnittstellenlösungen
| Schnittstellentyp | Anwendbare Frequenz | Vorteile | Herausforderungen | Hauptanwendung |
|---|---|---|---|---|
| Koaxialsteckverbinder (z. B. 1,85 mm) | DC - 67 GHz | Robust, langlebig, gute Wiederholbarkeit, standardisiert | Löten erforderlich, großer Platzbedarf auf PCB, komplexes Design des Übergangsbereichs | Modultests, Systemverbindung |
| Platinenkantenverbinder (Edge Launch) | DC - 110 GHz | Wiederverwendbar, kein Löten, bequem für schnelle Tests | Empfindlich gegenüber PCB-Dicke und Ausrichtungstoleranzen der Metallschichten | F&E-Validierung, Schnelltests von Prototypen |
| GSG/GS-Sonde (Probe) | DC - 220+ GHz | Extrem hohe Frequenz, direkter Kontakt mit Chip oder Übertragungsleitung, geringe parasitäre Effekte | Spitze verschleißt leicht, hohe Anforderungen an die Bediengenauigkeit, Sondenstation erforderlich | Wafer-Level-Test (On-Wafer), Chip-Charakterisierung |
S-Parameter-Konsistenz: Einfluss von Bandbreite, Vorspannung und Temperatur
S-Parameter sind der "Fingerabdruck" von HF-Geräten, aber dieser Fingerabdruck ändert sich mit den Testbedingungen. Die Sicherstellung der S-Parameter-Konsistenz bedeutet, dass wir alle Variablen streng kontrollieren müssen, die das Ergebnis beeinflussen könnten.
Testbandbreite und Dynamikbereich: 5G/6G-Signale haben eine extrem große Bandbreite. Beim Testen beeinflussen die Frequenzeinstellung des VNA, die Zwischenfrequenzbandbreite (IF Bandwidth) und die Anzahl der Scanpunkte die Testergebnisse. Eine schmalere Zwischenfrequenzbandbreite kann das Grundrauschen senken und den Dynamikbereich (Dynamic Range) verbessern, erhöht jedoch die Scanzeit. Beim Testen von Geräten mit hoher Isolation muss sichergestellt werden, dass der Dynamikbereich des VNA ausreicht, um schwache S12-Signale genau zu messen.
Vorspannung aktiver Geräte: Rauscharme Verstärker (LNA) und Leistungsverstärker (PA) im HF-Frontend sind aktive Geräte, deren S-Parameter stark von der DC-Vorspannung (Spannung und Strom) abhängen. Beim Testen muss ihnen über ein Bias-Netzwerk (Bias-Tee) eine stabile, reine Gleichstromversorgung zugeführt werden. Jedes Rauschen der Stromversorgung oder instabile Arbeitspunkte modulieren direkt auf das HF-Signal und führen zu verzerrten Messergebnissen, wie z. B. Verstärkungsschwankungen oder parasitären Schwingungen.
Temperaturdrift und Kompensation: Die Leistung von Halbleiterbauelementen und PCB-Materialien ändert sich mit der Temperatur. Beispielsweise nimmt die Verstärkung eines Verstärkers mit steigender Temperatur ab, und die Dielektrizitätskonstante von PCB-Materialien driftet ebenfalls (Temperaturdrift). Für temperaturempfindliche Anwendungen wie Außenbasisstationen oder hochdichte data-center RF front-end low noise PCB sind Hoch- und Niedertemperatur-Zyklustests unerlässlich. Durch Messungen in einer Klimakammer können Leistungsdaten des Geräts über den gesamten Arbeitstemperaturbereich gewonnen werden, die als Grundlage für das Design der Temperaturkompensation auf Systemebene dienen. Beim Design von hochzuverlässigen High-Speed PCB müssen diese Umweltfaktoren berücksichtigt werden.
Millimeterwellen-OTA-Test und Validierungsablauf in der Absorberkammer
Wenn die Frequenz in das Millimeterwellenband eintritt und Antenne und HF-Schaltung hochgradig integriert sind (z. B. Antenna-in-Package, AiP), können herkömmliche leitungsgebundene Tests (Conducted Test) die Systemleistung nicht mehr vollständig bewerten. Zu diesem Zeitpunkt werden Tests über die Luftschnittstelle (Over-the-Air, OTA) zum ultimativen "Richter".
OTA-Tests werden normalerweise in einer Absorberkammer (Anechoic Chamber) durchgeführt, deren Innenwände mit absorbierendem Material ausgekleidet sind, um einen freien Raum ohne elektromagnetische Wellenreflexionen zu simulieren.
Schlüsselindikatoren für OTA-Tests
- Strahlungsdiagramm (Radiation Pattern): Messung der Strahlungsintensität der Antenne in alle Raumrichtungen, um zu überprüfen, ob ihre Richtwirkung den Entwurfserwartungen entspricht.
- Äquivalente isotrope Strahlungsleistung (EIRP): Ein Maß für die Stärke des vom Sender in Richtung des Hauptstrahls gesendeten Signals.
- Gesamtstrahlungsleistung (TRP): Die vom Sender in alle Raumrichtungen abgestrahlte Gesamtleistung.
- Äquivalente isotrope Empfindlichkeit (EIS): Ein Maß für die Fähigkeit des Empfängers, schwache Signale in Richtung des Hauptstrahls zu empfangen.
Validierungsablauf
Der OTA-Testablauf ist komplex und streng und umfasst in der Regel:
- Systemkalibrierung: Kalibrierung von Testantennen, Pfadverlusten und Positionierungssystemen.
- DUT-Ausrichtung: Präzise Platzierung des zu testenden Geräts auf dem Drehtisch des Positionierungssystems.
- Datenerfassung: Steuerung der Drehtischrotation und synchrone Erfassung von Leistungsdaten aus allen Winkeln.
- Daten-Postprozessing: Verarbeitung der erfassten Daten zu Ergebnissen wie Strahlungsdiagrammen, EIRP/EIS.
Für RF front-end low noise PCB prototype sind OTA-Tests das einzige Mittel, um die kollaborative Arbeitsleistung von Antenne und HF-Verbindung zu überprüfen, und ihre Ergebnisse bestimmen direkt, ob das Produkt die Anforderungen des Kommunikationsprotokolls erfüllen kann.
📡 Vollständiger Implementierungsablauf für OTA (Over-the-Air) Standardtests
Ausrichtung an den 3GPP/CTIA Teststandards, Sicherstellung, dass das Hintergrundrauschen der Absorberkammer (Anechoic Chamber) den Anforderungen entspricht. Konfiguration von Automatisierungsskripten, Vorwärmen und Kalibrieren von Testsonden und Signalquellen.
Befestigung des zu testenden Geräts (DUT) auf einer Polystyrolhalterung mit niedriger Dielektrizitätskonstante (Low-Dk). Einstellung des 3D-Drehtisches, um sicherzustellen, dass das Strahlungszentrum der Antenne mit dem Zentrum der Ruhezone (Quiet Zone) der Kammer übereinstimmt.
Verwendung der Substitutionsmethode (Substitution Method) unter Einsatz einer Standard-Referenzantenne zur Messung des Gesamtleistungsverlusts in der Signalkette und bei der Freiraumübertragung, Festlegung des Messbasis-Kompensationswerts.
Durchführung mehrdimensionaler (Theta & Phi) Rotationsmessungen. Synchrone Aufzeichnung der Empfangsempfindlichkeit (TIS) oder Sendeleistung (TRP) unter verschiedenen Polarisationsrichtungen, Erfassung kleinster Signalschwankungen.
Umfassende Analyse der Rohdaten nach Pfadverlustkompensation. Generierung von 3D-Strahlungsdiagrammen, Extraktion von EIRP/ERP-Extremwerten, Überprüfung, ob das Produkt die Netzzugangsanforderungen der Betreiber erfüllt.
"Von der Umgebungskalibrierung bis zur 3D-Modellierung stellen wir sicher, dass alle OTA-Testdaten eine nachvollziehbare wissenschaftliche Präzision aufweisen."
Lokalisierung von Konsistenzfehlern und Korrekturstrategien
Wenn die Testergebnisse nicht den Designspezifikationen oder Industriestandards entsprechen, ist die schnelle und genaue Lokalisierung der Problemursache der Schlüssel zum Projekterfolg. Dies erfordert eine tiefe Korrelationsanalyse zwischen Messdaten und Designsimulation.
Werkzeugkasten zur Fehlerlokalisierung
- Zeitbereichsreflektometrie (TDR): Durch Senden eines Stufenimpulses an die Übertragungsleitung und Beobachtung des reflektierten Signals kann TDR S11- (Rückflussdämpfung) Informationen im Frequenzbereich in eine Impedanzkurve im Zeitbereich umwandeln. Dies ermöglicht uns, wie bei einem Radar, genau zu lokalisieren, an welcher Stelle auf der PCB-Leiterbahn (z. B. Vias, Lötstellen, Biegungen) eine Impedanzdiskontinuität aufgetreten ist.
- Smith-Diagramm (Smith Chart): Es stellt komplexe S-Parameter-Daten grafisch dar und hilft erfahrenen Ingenieuren, den Anpassungszustand der Schaltung (induktiv oder kapazitiv) schnell zu beurteilen und so die Debugging-Richtung der Anpassungsschaltung zu steuern.
- Vergleich zwischen Simulation und Messung: Überlagern und Vergleichen der gemessenen S-Parameter mit den elektromagnetischen Simulationsergebnissen. Wenn zwischen beiden signifikante Unterschiede bestehen, deutet dies normalerweise auf folgende Probleme hin:
- Fertigungstoleranzen: Die tatsächliche Leiterbahnbreite, Dielektrikumsdicke oder Dielektrizitätskonstante stimmt nicht mit dem Designwert überein.
- Modellfehler: Das Simulationsmodell berücksichtigt bestimmte parasitäre Effekte nicht, wie z. B. Oberflächenrauheit, parasitäre Kapazität von Pads usw.
- Komponentenunterschiede: Die Leistung der tatsächlich verwendeten Komponenten (z. B. Kondensatoren, Induktivitäten) stimmt nicht mit ihrem Datenblatt überein.
Korrekturstrategien
Sobald das Problem lokalisiert ist, werden die Korrekturmaßnahmen gezielter. Wenn beispielsweise die Reflexion im Übergangsbereich des Steckverbinders zu groß ist, muss das Pad-Design neu optimiert werden; wenn die Einfügungsdämpfung den Standard überschreitet, muss möglicherweise ein Plattenmaterial mit geringerem Verlust ausgetauscht oder der Leiterbahnpfad optimiert werden. Bei der Bearbeitung von RF front-end low noise PCB low volume Projekten sind schnelle Iterations- und Validierungsfähigkeiten entscheidend. Die Zusammenarbeit mit einem erfahrenen Hersteller wie HILPCB ermöglicht den Zugang zu wertvollen Empfehlungen zur Herstellbarkeit (DFM) und die schnelle Validierung der Auswirkungen von Designänderungen in der Prototypenmontage-Phase. Für RF front-end low noise PCB low volume und Massenproduktion ist die Einrichtung eines standardisierten Fehleranalyseprozesses die grundlegende Garantie für die kontinuierliche Verbesserung der Produktausbeute und -qualität.
Fazit
Zusammenfassend lässt sich sagen, dass RF front-end low noise PCB manufacturing eine äußerst anspruchsvolle Systemtechnik ist, die Design, Materialien, Fertigung und Tests eng miteinander verbindet. Als Ingenieure für Mikrowellenmesstechnik befinden wir uns an einer Schlüsselposition, um die Endergebnisse dieser komplexen Kette zu validieren. Durch den kompetenten Einsatz fortschrittlicher De-Embedding-Techniken wie TRL, die feine Kontrolle der Wiederholbarkeit von Vorrichtungen und Sonden, die umfassende Berücksichtigung von Betriebsbedingungen wie Vorspannung und Temperatur sowie die Nutzung von OTA-Tests und systematischen Fehlerdiagnoseprozessen können wir sicherstellen, dass jede Leiterplatte die strengen Leistungsindikatoren der 5G/6G-Ära erfüllt. Ob es sich um die Prototypenentwicklung von RF front-end low noise PCB quick turn oder die stabile Lieferung von RF front-end low noise PCB mass production handelt, ein tiefes Verständnis und eine strikte Umsetzung der Messwissenschaft sind der einzige Weg zum Erfolg.
Häufige Fragen
Warum kann eine falsche Kalibriermethode die Aussage eines Millimeterwellen-Tests verfälschen?
Weil TRL, LRM und SOLT jeweils andere Annahmen über Fixture-Struktur, Frequenzbereich und Fehlermodell treffen. Wenn Methode und Messaufbau nicht zusammenpassen, stammt die scheinbare Leistungsabweichung oft von der Referenzebene und nicht von der PCB selbst.
Warum machen Sonden, Fixtures und Übergänge RF-Messergebnisse so instabil?
Diese Elemente bringen eigene Parasitics und Wiederholfehler mit. Im Millimeterwellenbereich reicht schon eine sehr kleine mechanische Veränderung, um die S-Parameter sichtbar zu verschieben, deshalb muss die gesamte Fixture-Kette wie ein Teil des Messsystems ausgelegt und kontrolliert werden.
Warum reicht ein einzelner Test bei Raumtemperatur und nur einem Bias-Punkt nicht aus?
Weil Gain, Noise Figure und Matching mit Bias, Versorgung und Temperatur wandern können. Eine Leiterplatte, die an einem Arbeitspunkt unauffällig wirkt, kann im realen thermischen und elektrischen Fenster des Produkts bereits außerhalb der Zielwerte liegen.
Wo sollte die Fehlersuche beginnen, wenn Konsistenztests scheitern?
Zuerst muss Messkettenfehler von Fertigungsstreuung und Bauteiltoleranz getrennt werden. TDR, Smith-Chart-Analyse und Overlays aus Simulation und Messung sind meist der schnellste Weg, um zu erkennen, ob Fixture, Fertigungsprozess oder das eigentliche RF-Design die Ursache ist.