
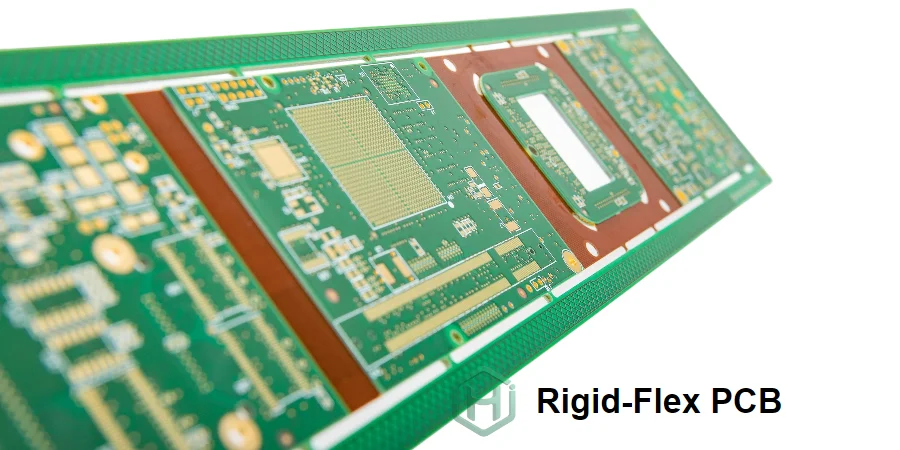
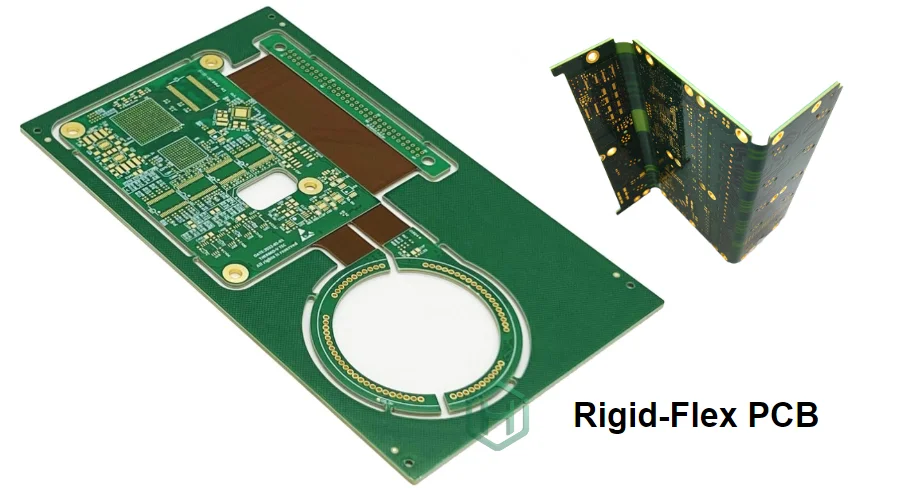
Rigid-Flex-Leiterplatten kombinieren starre Bereiche für die Bauteilmontage mit flexiblen Schaltungen für die 3D-Führung und können so Steckverbinder einsparen und Platz schaffen. Vergleichen Sie die gesamte mechanische Beanspruchung, Prüfbarkeit und das Reparaturkonzept, bevor Sie einen Zuverlässigkeitsvorteil gegenüber Kabel-und-Steckverbinder-Verbindungen behaupten.
Eine erfolgreiche Rigid-Flex-Produktion erfordert mehr als „starr + flexibel“ – sie hängt von der Prozesskontrolle in der Übergangszone, der Materialauswahl, zuverlässigkeitsorientiertem Design-Know-how und Validierungstests ab, um die Dauerhaftigkeit unter realen Einsatzbedingungen sicherzustellen.
Für ein HILPCB-Rigid-Flex-Angebot geben Sie bitte die geplanten Starr-/Flexbereiche, den Lagenaufbau, die Versteifungen, die Impedanzanforderungen und die Biegebeanspruchung frei. Klären Sie für die konkrete Anwendung den angebotenen Aufbau, den Bestückungsumfang, die Qualifizierungsnachweise und den Zeitplan des liefernden Werks ab.
Zuverlässige Starr-Flex-Übergänge in komplexen Baugruppen
Starr-Flex-Übergangszonen sind kritische Spannungskonzentrationsbereiche, in denen mechanische Diskontinuitäten unter Biegung, Vibration oder Temperaturwechseln Ausfallrisiken erzeugen. Eine unzureichende Übergangsgestaltung verursacht Brüche der Kupferbahnen, Delamination der Abdeckfolie und Ausfälle von Plated-Through-Holes, die sich als intermittierende Verbindungen oder vollständige Unterbrechungen zeigen. Reduzieren Sie diese Risiken durch Übergangsgeometrie und Prozessvalidierung; weder ein Design-Review noch ein einzelner Schliff beweisen die Lebensdauer.
Prüfen Sie die Übergangszeichnungen mit dem Hersteller – einschließlich Randgeometrie der starren Bereiche, Flexlagen-Austritte, Abdeckfolien-/Klebstoffabschluss, Versteifungen und Sperrbereiche.
Zentrale Techniken für die Übergangszuverlässigkeit
Allmähliche Steifigkeitsübergänge: Gestufte Versteifungsdesigns oder sich verjüngende starre Abschnitte erzeugen einen allmählichen Steifigkeitswechsel statt einer abrupten Diskontinuität, verteilen die Spannung auf größere Flächen und reduzieren Spannungsspitzen in Rigid-Flex-PCB für die Luft- und Raumfahrt.
Teardrop-Pad-Verstärkung: Pad-Bahn-Übergänge mit Teardrop-Geometrie (statt senkrechter Verbindungen) können abrupte Geometriewechsel zwischen Pad und Leiterbahn reduzieren; sie beseitigen weder Dehnung noch belegen sie eine Lebensdauer. Halten Sie Pad-Merkmale bei Bedarf außerhalb der aktiven Biegung.
Via-Platzierungsoptimierung: Definieren Sie Via- und Bauteil-Sperrbereiche an Starr-Flex-Übergängen mit dem gewählten Hersteller. Der erforderliche Abstand hängt von Lagenaufbau, Übergangsgeometrie, Kupferaufbau und Biegebedingungen ab; keine 50-mil-Regel ist universell ausreichend.
Coverlay-Verlängerung in starre Zonen: Legen Sie Abschluss und Überlappung von Coverlay und Klebstoff mit dem gewählten Lagenaufbau und Hersteller fest. Eine feste Überlappung von 50–100 mil ist keine universelle Regel; überschüssiger Klebstoff oder Dicke können metallisierte Löcher und lokale Dehnung beeinflussen.
Tiefgesteuertes Fräsen: Zerspanung mit Tiefenkontrolle kann einen Flexbereich freilegen oder eine Kavität in einem freigegebenen Aufbau bilden. Definieren Sie Stopplagen, Restmaterial und Inspektion; dieser Schritt ersetzt nicht die erforderliche Rigid-Flex-Laminier- und Bonding-Sequenz.
Abstimmung der Wärmeausdehnung: Die Auswahl starrer und flexibler Materialien mit ähnlichen Wärmeausdehnungskoeffizienten (CTE) minimiert Spannungen durch differentielle Ausdehnung während Bestückung und Betrieb über industrielle Temperaturbereiche.
Validierungstests der Übergangszone
Beschleunigte Lebensdauertests mit Biegezyklen (eine festgelegte Biegungsanzahl, verifiziert unter definiertem Radius, Kupfer und Umgebung), Temperaturwechseln (Temperaturen, Haltezeiten und Zyklenzahlen nach Anwendung und Qualifizierungsplan) sowie mechanischem Schock/Vibration validieren die Integrität der Übergangszone für Rigid-Flex-PCB für Medizinprodukte und Luft- und Raumfahrtanwendungen. Legen Sie Schliffpositionen sowie etwaige Haftungs- oder Biegeprüfungen fest. Ein Schliff zeigt die lokal geprüfte Konstruktion und Fehler; er kann nicht die Abwesenheit jedes künftigen Risskeims beweisen.
Beherrschung der Lagenaufbau-Komplexität in mehrlagigen Rigid-Flex-Designs
Mehrlagige Rigid-Flex-PCB vereinen die Komplexität der starren Multilayer-Stackup-Technik und des Flexlagenmanagements und fügen Übergangszonen-Aspekte hinzu. Der Lagenaufbau bestimmt Signalintegrität, Fertigbarkeit, Kosten und mechanische Zuverlässigkeit in starren und flexiblen Abschnitten und erfordert sorgfältige Optimierung.
Legen Sie Funktionen und Anzahl der Lagen in starren und flexiblen Bereichen, Bonding- und Verbindungssequenzen, elektrische Anforderungen und mechanische Randbedingungen gemeinsam fest. Leiten Sie keinen verfügbaren Lagenzahlbereich aus dem Anwendungsetikett ab.
Zentrale Stackup-Techniken
Selektive Lagen-Flexübergänge: Nicht alle Lagen müssen biegen – die strategische Auswahl, welche Lagen in Flexbereiche übergehen, optimiert mechanische Zuverlässigkeit und Routing-Effizienz in kundenspezifischen Rigid-Flex-PCB-Lösungen; nicht genutzte Lagen enden in den starren Abschnitten.
Symmetrischer Flexaufbau: Ein ausgewogener Kupfer- und Dielektrikumsaufbau kann das Verzugsrisiko senken, doch dynamisches Biegen kann eine andere neutrale-Achsen-Anordnung erfordern. Prüfen Sie das Dimensionsverhalten und die Bestückungsunterstützung für den tatsächlichen Aufbau.
Schichtenoptimierung in starren Abschnitten: Standardprinzipien des Multilayer-Stackup-Designs (kontrollierte Impedanz, Stromverteilung, Signalintegrität) gelten für starre Abschnitte und nutzen bewährte starre PCB-Technologien innerhalb fortschrittlicher Rigid-Flex-PCB-Technologie-Aufbauten.
Klebstoff- vs. klebstofffreie Flexfolien: Ein klebstofffreier Aufbau kann die Dicke reduzieren und eine Klebstoffgrenzfläche entfernen. Vergleichen Sie die genannten Materialien, den Kupfertyp, die Verarbeitung und die qualifizierte Biegebeanspruchung; allein garantiert das keine überlegene Ermüdungslebensdauer für jeden Aufbau.
Versteifungsintegrationsstrategie: FR4-, Polyimid- oder Metallversteifungen stabilisieren Bauteilmontagebereiche und Steckverbinder und lassen die festgelegten Flexzonen frei; die Versteifungsplatzierung wird während des Stackup-Designs für die mechanischen Anforderungen von Rigid-Flex-PCB für die Luft- und Raumfahrt geplant.
Auswahl der Via-Technologie: Wählen Sie Durchkontaktierungen, Blind- oder Buried-Vias für die freigegebenen Lagerverbindungen und den Aufbauprozess. Halten Sie Vias außerhalb aktiver Biegebereiche; die Lage in einem Flexmaterial macht ein Via nicht für wiederholte Biegung geeignet.
Stackup-Dokumentation und -Validierung
Eine detaillierte Stackup-Dokumentation mit Materialspezifikationen, Dielektrikumsdicken, Kupfergewichten und Übergangszonen-Querschnitten unterstützt Fertigungsausführung und Qualitätsverifikation. Klären Sie, wer Impedanzmodellierung, thermo-mechanische Analyse und physische Verifikation durchführt. Die Simulation unterstützt eine Stackup-Entscheidung, validiert aber nicht die Betriebsleistung einer ungebauten Baugruppe.
Optimierung der mechanischen Flexibilität in dynamischen Rigid-Flex-Anwendungen
Während Rigid-Flex-PCB dreidimensionale Gehäuseintegration ermöglichen, erfordern Anwendungen mit dynamischem Biegen (Scharniergeräte, Wearables, rotierende Baugruppen) einen festgelegten Biegeradius, Bewegung, Zyklenzahl, Geschwindigkeit und Umgebung sowie anschließend repräsentative physische Dauertests. Unzureichendes mechanisches Design verursacht vorzeitige Ausfälle durch Ermüdung, Kriechen oder spannungsinduzierte Delamination.
Legen Sie mechanische und elektrische Abnahmekriterien gemeinsam fest, einschließlich der Überwachung auf intermittierende Verbindungen während der Bewegung statt nur einer Durchgangsprüfung nach dem Biegen.
Zentrale mechanische Designtechniken
Berechnung und Einhaltung des Biegeradius: Bestimmen Sie den Biegeradius aus dem fertigen Aufbau, der Kupfer-/Coverlay-/Klebstoffkonstruktion, der neutralen Achse, statischer oder dynamischer Beanspruchung und Lieferantenregeln. Prüfen Sie die eingebaute 3D-Bewegung und Dehnung, nicht nur Dicke und Lagenzahl.
Zugentlastung im Flexbereich: Dedizierte Flexlängen zwischen den starren Abschnitten verhindern Überbeanspruchung, indem sie ausreichend Material für die Biegung bereitstellen, ohne die elastischen Grenzen des Materials zu erreichen – entscheidend für die Lebensdauer hochzuverlässiger Rigid-Flex-PCB.
Unterscheidung dynamischer vs. statischer Flex: Für Flexabschnitte mit wiederholter Biegung (dynamisches Biegen mit niedrigeren Spannungsgrenzen) gelten andere Regeln als für einmalige Einbaubiegung (statisches Biegen mit höherer Spannung) – so wird der Rigid-Flex-PCB-Fertigungsservice anwendungsspezifisch optimiert.
Kupferrasterung in Flexzonen: Gerastertes Kupfer kann die Steifigkeit senken, verändert aber Impedanz, Rückstrompfade, Schirmung und Stromtragfähigkeit. Entwerfen Sie das Muster gemeinsam mit Signal-/Leistungsanforderungen; gehen Sie nicht von elektrischer Äquivalenz zu einer massiven Ebene aus.
Bauteilplatzierungsbeschränkungen: Halten Sie Bauteile, Pads und Vias aus aktiven Biegezonen fern. Bauteile dürfen angemessen unterstützte, nicht biegende Flexbereiche belegen; unterscheiden Sie diese vom bewegten Bereich.
Orientierung der Flexschaltung: Führen Sie die Leiterbahnen sanft durch die vorgesehene Biegung, vermeiden Sie abrupte Breiten-/Richtungswechsel im bewegten Bereich und verhindern Sie unbeabsichtigte Verwindungen oder Randkerben. Prüfen Sie die gesamte Einbaubewegung, nicht nur eine flache Zeichnung.
Mechanische Validierung und Prüfung
Die Finite-Elemente-Analyse (FEA) simuliert die Spannungsverteilung beim Biegen und identifiziert vor der Prototypenfertigung hochbelastete Zonen, die neu ausgelegt werden müssen. Physische Prüfungen wie Biegedauerzyklen, Einbauspannungssimulation und beschleunigte Alterung validieren das mechanische Design für regulatorische Einreichungen von Rigid-Flex-PCB für Medizinprodukte. Bewahren Sie Modellannahmen, Probenaufbau, Biegegeometrie, Überwachung und Ausfallkriterien auf; ein Modell oder eine beschleunigte Exposition ist kein universeller Lebensdauernachweis.
Sicherung der Signalintegrität über starre und flexible Abschnitte
Hochgeschwindigkeitssignale, die Starr-Flex-Übergänge durchlaufen, sehen Impedanzsprünge durch Materialwechsel, Referenzebenenübergänge und Via-Übergänge zwischen den Abschnitten. Ohne sorgfältiges Design verursachen diese Sprünge Reflexionen, Timingfehler und Signaldegradation und beeinträchtigen die Systemleistung.
Modellieren Sie die starren und flexiblen Geometrien, Rückstrompfade und Übergänge gemeinsam gegen das tatsächliche Schnittstellenbudget; prüfen Sie das Ergebnis mit geeigneten Coupons und Messungen am bestückten Pfad.
Zentrale Techniken des Signalintegritätsmanagements
Impedanzkontinuität über Übergänge: Leiten Sie Single-Ended- oder Differenzialziele aus der Schnittstellenspezifikation ab; 50 Ω und 100 Ω sind weder universelle Ziele noch austauschbare Modi. Passen Sie die Geometrie an Dielektrikum und Referenzaufbau jedes Abschnitts an und korrelieren Sie Modellierung und TDR, wo vorgegeben.
Referenzebenenmanagement: Durchgehende Masseflächen in Flexabschnitten oder eng gekoppelte Massebahnen stellen Rückstrompfade für Hochgeschwindigkeitssignale bereit – essenziell für mehrlagige Rigid-Flex-PCB-Designs mit USB-, Ethernet- oder Videoschnittstellen.
Via-Übergangsoptimierung: Kürzere Via-Stubs und optimierte Via-Geometrie reduzieren parasitäre Kapazität und Induktivität an Übergängen – kritisch für Multi-Gigabit-Signale in High-Speed-PCB-Anwendungen.
Routing-Disziplin für Differenzialpaare: Nutzen Sie Kopplung, Intra-Pair-Skew, Lane-Timing und Rückstromgrenzen aus dem tatsächlichen Kanaldesign; engere Kopplung oder gleiche physische Längen allein belegen keine Konformität.
Abstimmung der Dielektrizitätskonstante: Verwenden Sie im Impedanzmodell die tatsächlichen Dielektrikumseigenschaften, Dicken und Kupfergeometrien jedes Abschnitts. Die Abstimmung des nominalen Dk allein stimmt die Impedanz nicht ab; passen Sie Routing-/Referenzgeometrie an und analysieren Sie den Übergang.
Übersprechmanagement: Bewerten Sie Abstand, parallele Lauflänge und Referenzgeometrie; sie reduzieren die Kopplung, eliminieren sie aber nicht. Platzieren Sie Masse-Vias außerhalb der aktiven Biegung und verifizieren Sie den gesamten Übergang.
Signalintegritätsvalidierung
S-Parameter-Messung, Augendiagrammanalyse und Compliance-Tests validieren die elektrische Leistung gegenüber Schnittstellenspezifikationen. Klären Sie Coupon-Geometrie, De-Embedding-/Referenzbedingungen, zugängliche Teststrukturen und gelieferte Berichte. Diese können gegebenenfalls eine Medizin- oder Luftfahrt-Verifikationsakte unterstützen; sie sind keine FDA-Zulassung, keine DO-254-Design-Assurance und keine vollständige Gerätequalifizierung.
HILPCB bietet kundenspezifische Starflex-Leiterplattenlösungen von einfachen Prototypen bis zu komplexen mehrlagigen Starflex-Aufbauten mit mehreren flexiblen Bereichen, Verstärkungen und Abschnitten mit kontrollierter Impedanz. Wir unterstützen Luft- und Raumfahrt-, Medizin-, Industrie- und Konsumanwendungen mit Rapid Prototyping und skalierbarer Starflex-Leiterplattenmontage für die Serienproduktion.
Bei HILPCB liefert Starflex-Leiterplattenprototypenservice funktionelle Starflex-Baugruppen in 10-14 Tagen mit kompletter Prozessfidelität zu Produktionsmethoden, ermöglicht schnelle mechanische Validierung und elektrisches Testen für Entwicklung kundenspezifischer Starflex-Leiterplattenlösungen.
- Materialverfügbarkeit: Inventar von Standard-Starflex-Materialien und Klebstoffsystemen ermöglicht sofortigen Produktionsstart ohne Materialbeschaffungsverzögerungen für Reaktionsfähigkeit des Starflex-Leiterplattenfertigungsservice.
Für Starflex-Leiterplatten-OEM-Lieferantenpartnerschaften konsolidiert Turnkey-Montage Bauteilbeschaffung, Starflex-Fertigung, Verstärkerintegration, Montage und Test unter einheitlichem Projektmanagement. Diese Integration nützt besonders komplexen Baugruppen, wo Materialauswahl, Fertigungsprozesse und Montagemethoden koordiniert sein müssen, um Ausbeuteverlust oder Zuverlässigkeitsprobleme in Hochzuverlässigkeits-Starflex-Leiterplattenfertigung zu verhindern.
Starflex-Leiterplatten ermöglichen kompakte 3D-Verpackung, höhere Zuverlässigkeit durch Reduzierung von Verbindungen und Gewichtsersparnis für tragbare und Luft- und Raumfahrtprodukte. HILPCB bietet End-to-End-Starflex-Leiterplattenunterstützung – Engineering-Anleitung, Fertigung, Prototyping und Montage – skaliert glatt von Konzept zu Serienproduktion.
Entwicklungsbeschleunigung mit dem Rigid-Flex-PCB-Prototyping-Service
Rigid-Flex-Designs umfassen komplexe dreidimensionale mechanische Integration; Prototyping ist daher für Passformverifikation, Flexzonenvalidierung und die Entwicklung des Bestückungsprozesses vor Werkzeuginvestitionen unerlässlich. Planen Sie den Prototyping-Zeitplan aus Materialbeschaffung, Stackup-Freigabe, Werkzeugbau, Fertigung, Bestückung und den vereinbarten Prüfungen.
Bestätigen Sie den zugesagten Prototyp-Liefermeilenstein, nachdem Dateien, Materialien und Tests freigegeben sind. Dokumentieren Sie Unterschiede zwischen Prototyp- und Serienprozessen und bewerten Sie, ob eine erneute Validierung nötig ist.
Zentrale Rapid-Prototyping-Fähigkeiten
Beschleunigter sequentieller Aufbau: Ein gestraffter Laminierplan und Parallelprozesse verkürzen die Kalenderzeit für komplexe mehrlagige Rigid-Flex-PCB-Aufbauten ohne Abstriche bei Qualität und Zuverlässigkeit.
Design-for-Manufacturing-Review: Eine fachkundige mechanische und elektrische Analyse innerhalb von 24–48 Stunden nach Prüfung von Stackup und Fertigungsanforderungen erkennt Rigid-Flex-spezifische Designprobleme (Übergangszonenverletzungen, Biegeradius-Bedenken, Stackup-Machbarkeit) vor Fertigungsstart – für Effizienz im Rigid-Flex-PCB-Prototyping-Service.
Flexible Mindestmengen: Vereinbaren Sie Prototypmenge und Rüst-/Nutenkosten mit dem Lieferanten; hier wird weder ein universeller MOQ von 5–10 Stück noch ein Kostenvorteil behauptet.
Materialverfügbarkeit: Prüfen Sie tatsächlichen Bestand, Lagerfristen, freigegebene Ersatzmaterialien und Beschaffungstermine; ein Standard-Stackup garantiert keine sofortige Materialverfügbarkeit.
Dreidimensionale Passformprüfung: Physische Prototypen ermöglichen Einbautests, Steckverbinder-Ausrichtungsprüfung und Flexzonenvalidierung, die virtuell nicht möglich sind – für Rigid-Flex-PCB für Medizinprodukte und kompakte Elektronik.
Entwicklung des Bestückungsprozesses: Ein kombinierter Rigid-Flex-PCB-Bestückungsservice mit Prototypenfertigung validiert Versteifungsanbringung, Bauteilplatzierung auf starren Abschnitten und Handhabungsverfahren vor der Serienfertigung.
Vorteile der Entwicklungsgeschwindigkeit
Schnelles Rigid-Flex-Prototyping kommt besonders Produkten zugute, bei denen mechanische Verpackungsinnovation die Wettbewerbsposition differenziert und die 3D-Integration die Produktmachbarkeit bestimmt. Planen Sie Iterationen um Freigabe- und Nachweisbedarf, statt einen garantierten Quickturn-Service anzunehmen; Formfaktor- und Zuverlässigkeitsanforderungen können sich in der Entwicklung ändern.

Professioneller Rigid-Flex-PCB-Bestückungsservice
Rigid-Flex-Baugruppen stellen besondere Anforderungen jenseits reiner Starr- oder Flexbestückung: Die Schaltungen brauchen während der Bauteilplatzierung Unterstützung, thermische Profile müssen unterschiedliche thermische Massen der Abschnitte berücksichtigen, und Versteifungen verlangen präzise Platzierung und Klebung. Ohne spezialisierte Fähigkeiten leidet die Rigid-Flex-Bestückung unter schlechter Ausbeute und Zuverlässigkeitsproblemen.
Bestätigen Sie vor der Bestellung Bestückungsunterstützung, Versteifungsklebung, Feuchtehandhabung, gemessene Reflow-Profile und Inspektion für den tatsächlichen Aufbau.
Fortschrittliche Rigid-Flex-Bestückungsfähigkeiten
Kundenspezifische Bestückungsvorrichtungen: Ein Träger oder eine geeignete Vakuumvorrichtung kann den nicht-planaren Aufbau während der Platzierung stützen; qualifizieren Sie Klemmung, Lösen und lokale Unterstützung, um Schäden bei der SMT-Bestückung komplexer Formen zu begrenzen.
Versteifungsklebe-Kompetenz: Präzise Ausrichtung und druckkontrolliertes Aufkleben bringen FR4- oder Polyimidversteifungen mit Acryl- oder Epoxidklebstoffen vor der Bauteilbestückung an – kritisch für mehrlagige Rigid-Flex-PCB mit Bauteil-Stützbereichen.
Mehrzonen-Reflow-Profilierung: Maßgeschneiderte Temperaturprofile, die die unterschiedliche thermische Masse starrer und flexibler Abschnitte berücksichtigen, gewährleisten vollständiges Lötreflow ohne Substratschädigung bei Rigid-Flex-PCB für Luft- und Raumfahrtbaugruppen.
Feinraster-Bauteilfähigkeit: Hochpräzise Platzieranlagen sollten für die geforderten Feinrasterbaugruppen und dichten Passivarrays auf starren Abschnitten verifiziert werden, wobei empfindliche Flexbereiche in kundenspezifischen Rigid-Flex-PCB-Lösungen schonend behandelt werden.
Steckverbinder-Bestückungszuverlässigkeit: Für Rigid-Flex-Substrate optimierte THT-Bestückungsprozesse gewährleisten robuste Lötverbindungen an Verbindern – kritisch für die Zuverlässigkeit von Rigid-Flex-PCB für Medizinprodukte.
Conformal Coating und Verguss: Selektive Beschichtung schützt starre Abschnitte bei erhaltener Flexzonenflexibilität, wo qualifiziert. Vergusssteifigkeit, Aushärteschrumpf und Reparaturgrenzen müssen bewertet werden; halten Sie den bewegten Bereich frei von inkompatiblem starrem Verguss.
Turnkey-Fertigungsintegration
Für Partnerschaften mit einem Rigid-Flex-PCB-OEM-Lieferanten bündelt Turnkey-Bestückung Bauteilbeschaffung, Rigid-Flex-Fertigung, Versteifungsintegration, Bestückung und Prüfung unter einheitlichem Projektmanagement. Diese Integration kommt besonders komplexen Baugruppen zugute, bei denen Materialauswahl, Fertigungsprozesse und Bestückungsmethoden koordiniert werden müssen, um Ausbeuteverluste oder Zuverlässigkeitsprobleme in der hochzuverlässigen Rigid-Flex-PCB-Fertigung zu vermeiden.
Rigid-Flex-PCB-Lösungen für Luft- und Raumfahrt- sowie Verteidigungsanwendungen
Luftfahrt- und Verteidigungselektronik verlangt Rigid-Flex-PCB für die Luft- und Raumfahrt mit extremer Zuverlässigkeit, Überlebensfähigkeit in rauen Umgebungen, Gewichtsreduktion und Leistungsvalidierung zur Unterstützung der Lufttüchtigkeitszulassung. Diese Anwendungen rechtfertigen die Premium-Rigid-Flex-Technologie durch Systemvorteile wie weniger Verbindungsausfälle, vereinfachte Montage und bessere Wartbarkeit.
Rigid-Flex-Fertigung und -Bestückung für die Luftfahrt sollten dem Projektqualitätsplan, dokumentierter Materialauswahl, Übergangszonen-Designregeln und Rückverfolgbarkeit folgen. Jede AS9100-Zertifizierung, DO-254-Design-Assurance-Rolle oder Raumfahrtqualifikation muss vor der Behauptung unabhängig verifiziert werden.
Luftfahrt-Rigid-Flex-Anwendungen
Avioniksysteme: Flugsteuerrechner, Navigationssysteme und Kommunikationsgeräte nutzen mehrlagige Rigid-Flex-PCB, vermeiden Kabelbaumkomplexität und senken Gewicht bei höherer Zuverlässigkeit in sicherheitskritischen Anwendungen.
Satellitenelektronik: Flugtaugliche Rigid-Flex-Baugruppen erfordern projektspezifische Bewertung von Vibration, Thermovakuum, Ausgasung und Strahlung. Setzen Sie keine Standardbiegung oder Temperaturwechsel mit einer qualifizierten Lebensdauer im Orbit gleich.
Militärsysteme: Taktische Kommunikationsgeräte, Waffensysteme und am Soldaten getragene Elektronik setzen kundenspezifische Rigid-Flex-PCB-Lösungen ein, die robuste Verbindungen unter extremen Umgebungen ermöglichen und zugleich Größe und Gewicht tragbarer Systeme minimieren.
Unbemannte Luftfahrzeuge (UAV): Kompaktelektronik für Drohnen und autonome Luftfahrzeuge nutzt Rigid-Flex-Technologie für dreidimensionale Integration in aerodynamischen Gehäusen; wirtschaftliche Rigid-Flex-PCB-Kosten unterstützen kommerzielle Drohnenmärkte.
Qualitäts- und Zertifizierungsunterstützung für die Luftfahrt
Fordern Sie für die Luftfahrtbeschaffung aktuelle, bereichsangepasste Qualitätszertifikate, Materialqualifizierungsunterlagen und die geforderte Chargenrückverfolgbarkeit an. Eine Luftfahrt- oder Verteidigungs-Qualitätssystemzertifizierung lässt sich nicht aus einer allgemeinen Rigid-Flex-Produktseite ableiten.
Ermöglichung kosteneffizienter Rigid-Flex-Lösungen
Obwohl die Rigid-Flex-Technologie Systemvorteile bietet, bleibt die Kostenkontrolle für wettbewerbsfähige Produkte entscheidend. Professionelle Hersteller helfen Kunden, den Gesamtwert durch Designzusammenarbeit zu optimieren und Kostensenkungspotenziale zu identifizieren, ohne Zuverlässigkeit oder Leistung zu beeinträchtigen.
Vergleichen Sie die angebotenen Fertigungs- und Bestückungskosten mit Steckverbinder-/Kabel-, Montage-, Prüf-, Ausschuss- und Reparaturkosten für den tatsächlichen Bau; aus der Technologie folgt kein universeller Niedrigstkosten-Lieferant.
Zentrale Kostenoptimierungsstrategien
Designvereinfachung: Weniger Flexbereiche, geringere Lagenzahl in Flexabschnitten und Standardmaterialien, wo ausreichend, senken Komplexität und Kosten gegenüber überdimensionierten Designs in kundenspezifischen Rigid-Flex-PCB-Lösungen.
Selektiver Rigid-Flex-Einsatz: Rigid-Flex nur dort, wo die Mechanik es erfordert, und konventionelle starre Platinen mit Flexschaltungen, wo ausreichend, optimieren die Kosten des Rigid-Flex-PCB-Fertigungsservice.
Nutzung von Standard-Stackups: Bewährte Rigid-Flex-Stackup-Konfigurationen reduzieren Engineering-Aufwand und ermöglichen schnellere Durchlaufzeiten gegenüber kundenspezifischer Stackup-Entwicklung für jedes Projekt.
Optimierung der Nutzennutzung: Ein effizientes Rigid-Flex-Layout mit maximaler Nutzenausnutzung senkt Materialverschwendung und Stückkosten – besonders bei kleineren Baugruppen im Rigid-Flex-PCB-Prototyping-Service und in der Pilotfertigung.
Mengenskalenpreise: Die Amortisation von Rüst- und Werkzeugkosten über Produktionsmengen verbessert die Wirtschaftlichkeit deutlich; transparente Preise über Mengenstaffeln unterstützen die Geschäftsplanung.
Bestückungsintegration: Turnkey-Bestückung kann Verantwortung bündeln, aber vergleichen Sie das Gesamtangebot, Prüfverantwortung und Nacharbeitsbedingungen, statt davon auszugehen, dass alle Lieferantenmargen oder -kosten entfallen.
Total-Cost-of-Ownership-Wert
Über den Stückpreis hinaus können weniger Steckverbinder Kontaktzahl und Montageaufwand senken. Integriertes Rigid-Flex kann Reparatur oder Austausch auch verteuern. Vergleichen Sie Ausbeute, Prüfzugang, Montage, Ersatzteile und Feldaustausch an derselben Systemgrenze, bevor Sie niedrigere Gesamtkosten behaupten.
Fazit
Rigid-Flex-Konstruktion kann Bauteilunterstützung und dreidimensionale Verbindung vereinen. Geben Sie Stackup, Übergangsdetails, fertige Biegekonstruktion, Bewegungsanforderungen und Bestückungs-/Prüfplan gemeinsam frei. Bestätigen Sie den Leistungsumfang des liefernden Werks und bewahren Sie repräsentative mechanische und elektrische Nachweise auf; weniger Steckverbinder allein beweisen weder Produktzuverlässigkeit noch Projekterfolg.