
Selective wave soldering: 5G/6G PCB mmWave- und low-loss interconnect challenges
Mit der Evolution von 5G Richtung 6G steigen Frequenzen (mmWave), Throughput und Anforderungen an Latenz. Für eCPRI/O-RAN RU Interfaces und Clock Sync bedeutet das PCB‑seitig harte Constraints: SI, Parasitics, Thermal und Power Integrity. In diesem Umfeld ist Selective wave soldering ein Schlüsselprozess für Mixed‑Technology PCB Assembly und reproduzierbare mmWave‑Performance.
Der Beitrag erklärt Selective wave soldering im 5G/6G PCB Manufacturing, den Einfluss auf High‑Q Filter Assembly und wie DFM/DFT/DFA review die Skalierung über NPI EVT/DVT/PVT absichert.
Mixed-Technology: warum Selective wave soldering entscheidend ist
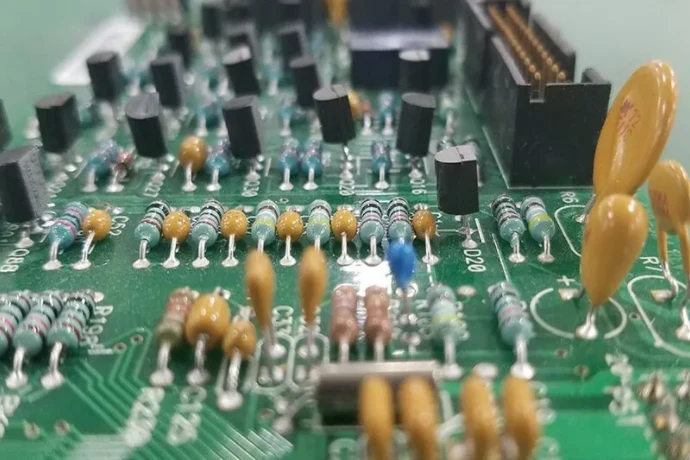
5G/6G RU PCBs kombinieren BGA/QFN ICs via SMT assembly und kritische THT‑Bauteile (Power Connectors, Cavity Filters, Inductors) via THT/through-hole soldering. Full Wave Soldering ist wegen Heat‑Sensitives (BAW/SAW, Clock) nicht praktikabel. Selective wave soldering lötet lokal über eine programmierbare Mini‑Nozzle nur die THT‑Joints.
Vorteile:
- Minimierte Thermal Stress, schützt mmWave‑Bereiche auf high-frequency PCB.
- Flexibel in dichten Layouts (Nozzle/Path Planning).
- Hohe Konsistenz (Time/Temp/Solder Volume), wichtig für NPI EVT/DVT/PVT.
High‑Q Filter, Parasitics und Rejection: Soldering als Performance‑Variable
Filter/Duplexer bestimmen SNR und Interference‑Robustness. Parasitics aus Solder Joints (L/C) wirken bei GHz‑Bereichen stark; manuelles Löten erzeugt Variationen. Selective wave soldering stabilisiert Joint‑Geometrie, Ground Paths und vermeidet Bridges—damit bleiben S-parameter näher an der Erwartung (insb. auf Rogers PCB).
Impact auf RF Filter Performance
| Metric | Manual / full wave | Selective Wave Soldering |
|---|---|---|
| Center frequency shift | Größer, inkonsistent | Sehr klein, reproduzierbar |
| Insertion Loss | Kann steigen (Joint Issues) | Minimiert durch stabile Joints |
| Rejection | Leidet bei schlechten GND/Bridges | Stabiles Grounding, hohe Rejection |
| Consistency | Niedrig | Hoch |
DFM/DFT/DFA review: Selective wave soldering bereits im Design optimieren
Wichtige Review‑Punkte in NPI EVT/DVT/PVT:
- Keep‑out Zones für Nozzle Clearance.
- Pallet/Fixierung (Material, Öffnungen, Thermal Verhalten).
- Thermal Mass Balancing (Thermal Relief Pads, Preheat/Solder Time).
- DFT: Test Points vs. Pallet/Access, Fixture design (ICT/FCT).
HILPCB prototype assembly integriert DFM/DFA früh.
Insertion Loss / Rejection / Group Delay: RF‑Performance über Solder Quality stabilisieren
- Insertion Loss: stabile, IPC‑A‑610 Class 3‑fähige Joints minimieren Kontaktwiderstand/IMC‑Risiken.
- Rejection: sauberes Grounding, keine Bridges.
- Group Delay Consistency: weniger parasitic Streuung → stabilere Phase (eCPRI).
Solder Quality vs. RF Metrics
Insertion loss
Low-quality joints: higher resistance
High-quality joints: stable amplitude
Rejection
Poor grounding: coupling paths
Reliable ground: higher rejection
Group delay consistency
Parasitic variation: phase mismatch
Consistent joints: stable phase
Fixture design (ICT/FCT) und Selective wave soldering gemeinsam planen
Pallet und Test Fixture müssen koordiniert werden: Space Conflicts, Test‑Point Accessibility und Dual‑Side Complexity. Ein starker Turnkey Assembly Provider synchronisiert Soldering/Test Teams früh.
De-embedding & S-parameter Consistency Validation
S‑Parameter Messungen enthalten Fixture/Probe/Cable‑Einfluss. TRL/LRM De-embedding benötigt Calibration Structures auf der PCB. Validierung:
- Golden Baseline (hand soldered) + Smith Chart,
- Batch via Selective wave soldering,
- Statistical Analysis,
- Trace-back von Prozessparametern.
S-parameter Consistency Validation
- 1. Calibration structures: TRL/LRM integrieren.
- 2. Golden baseline: Referenzboards messen.
- 3. Batch assembly: statistische Samples via Selective wave soldering.
- 4. Automated measurement: Probe Station + VNA.
- 5. Data analysis: Distribution vs. Baseline.
- 6. Process optimization: Closed‑Loop Improvement.
Fazit
Für 5G/6G ist Selective wave soldering keine Option, sondern Kerntechnologie für Mixed‑Technology RF Boards: Performance, Reliability und Repeatability. Von DFM/DFT/DFA review über Prozesskontrolle bis Fixture design (ICT/FCT) und S‑parameter Validierung—alles greift ineinander, um Design Intent in Hardware zu übersetzen.
Häufig gestellte Fragen
Warum ist Selective Wave Soldering für 5G- und 6G-mmWave-Boards wichtig?
Solche Boards kombinieren oft dichte SMT-RF-Strukturen mit Through-hole-Steckverbindern, Abschirmungen oder Power-Bauteilen, die trotzdem robuste Lötstellen brauchen. Selective Wave Soldering ermöglicht lokalisierte Wärmeeinbringung und schützt damit empfindliche Hochfrequenzbereiche.
Kann die Konsistenz der Lötstelle die RF-Performance wirklich beeinflussen?
Ja. Unterschiede in Lotgeometrie, Parasiten und Anschlussausbildung können Impedanz, Einfügedämpfung und Phasenverhalten verändern. Bei Multi-Gigahertz-Verbindungen sind solche Assembly-Abweichungen oft messbar und teilweise kritisch.
Warum müssen Fixture Design und RF-Validierung gemeinsam betrachtet werden?
Weil Lötpaletten, Freifenster und Testfixtures direkt beeinflussen, was auf der finalen Leiterplatte gefertigt und gemessen werden kann. Eine gemeinsame Planung verhindert späte Konflikte zwischen Fertigbarkeit und RF-Testabdeckung.
Was sollte vor dem Hochlauf eines selective-gelöteten 5G/6G-Produkts verifiziert werden?
Geprüft werden sollten Lötstellen-Reproduzierbarkeit, S-Parameter-Konstanz, Stabilität des Prozessfensters und die Kompatibilität mit nachgelagerten ICT- oder FCT-Prüfungen. Entscheidend ist der Nachweis, dass die RF-Leistung auch in der realen Produktion erhalten bleibt.