
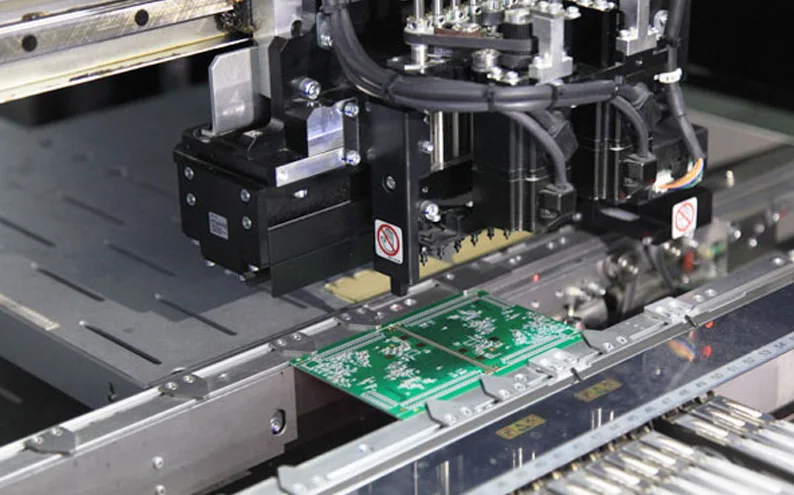
Die Oberflächenmontagetechnologie (SMT) Montage hat die Elektronikfertigung revolutioniert und ermöglicht die Produktion kompakter, leistungsstarker elektronischer Geräte. Das Erreichen einer Null-Defekt-Produktion erfordert einen systematischen Ansatz zur Prozessoptimierung, Qualitätskontrolle und kontinuierlichen Verbesserung.
SMT-Prozessübersicht
Wichtige Prozessschritte
- Lotpastendruck
- Komponentenbestückung
- Reflow-Löten
- Inspektion und Prüfung
- Nacharbeit und Reparatur
Lotpastendruck-Optimierung
Schablonendesign-Überlegungen
- Öffnungsverhältnis: 0,66 für optimale Pastenfreigabe
- Schablonendicke: 100-150μm für Feinpitch-Komponenten
- Öffnungsform: Abgerundete Rechtecke für verbesserte Freigabe
- Stufenschablonen: Für gemischte Komponentenhöhen
Druckparameter
Rakelgeschwindigkeit: 10-25 mm/sec
Rakeldruck: 2-4 kg/cm
Trenngeschwindigkeit: 0,1-3,0 mm/sec
Druckspalt: 0-0,1mm (Kontaktdruck)
Pastenvolumenkontrolle
- Zielvolumen: 50-80% der Pad-Fläche × Schablonendicke
- Volumenkonsistenz: ±10% über die Platine
- Pastenhöhe: 75-125% der Schablonendicke
Komponentenbestückungs-Exzellenz
Bestückungsgenauigkeitsanforderungen
- Feinpitch-Komponenten: ±25μm (3σ)
- Standardkomponenten: ±50μm (3σ)
- BGA-Komponenten: ±75μm (3σ)
Visionssystem-Optimierung
- Hochauflösende Kameras (5-10μm Pixelgröße)
- Fortschrittliche Beleuchtungssysteme
- Mustererkennungsalgorithmen
- Echtzeit-Bestückungsverifikation
Zuführermanagement
- Komponentenverifikation: Automatische Teilenummer-Prüfung
- Spleißerkennung: Kontinuierliche Bandüberwachung
- Bestandsverfolgung: Echtzeit-Komponentenverbrauch
- Feuchtigkeitskontrolle: Trockenlagerung und Backprotokolle
Reflow-Löt-Meisterschaft
Temperaturprofil-Entwicklungsprozess
Temperaturprofil-Zonen
- Vorheizzone: 150-180°C, 60-120 Sekunden
- Thermisches Einweichen: 150-200°C, 60-120 Sekunden
- Reflow-Zone: Spitzentemperatur, 10-30 Sekunden
- Kühlzone: <6°C/Sekunde Abkühlrate
Kritische Parameter
- Spitzentemperatur: Tpeak = Tmelt + 20-40°C
- Zeit über Liquidus: 45-90 Sekunden
- Aufheizrate: 1-3°C/Sekunde
- Abkühlrate: 2-6°C/Sekunde
Fortschrittliche Profiling-Techniken
- Komponentenspezifische Profile: Optimiert für kritische Komponenten
- Platinenspezifische Optimierung: Thermische Masse-Überlegungen
- Echtzeit-Überwachung: Kontinuierliche Profilverifikation
- Statistische Prozesskontrolle: Profilkonsistenz-Verfolgung
Qualitätskontrollsysteme
Automatische Optische Inspektion (AOI)
Pre-Reflow AOI
- Lotpastenvolumen und -position
- Komponentenvorhandensein und -orientierung
- Polaritätsverifikation
- Grabstein-Erkennung
Post-Reflow AOI
- Lötstellen-Qualitätsbewertung
- Brücken- und Unterbrechungserkennung
- Komponentenausrichtungsverifikation
- Lötzinn-Mangel/Überschuss-Erkennung
In-Circuit-Test (ICT)
- Elektrische Kontinuität: Unterbrechungs- und Kurzschlusserkennung
- Komponentenwert-Verifikation: Widerstands-, Kapazitätsmessungen
- Funktionstest: Grundlegende Schaltkreisfunktion
- Boundary-Scan: Digitale IC-Prüfung
Röntgeninspektion
- BGA-Lötstellen-Inspektion: Versteckte Lötstellen-Qualität
- Hohlraumanalyse: Lötzinn-Hohlraum-Prozentsatz
- Lötzinnvolumen-Messung: Dreidimensionale Lötstellen-Analyse
- Komponenteninterne Inspektion: Interne Defekterkennung
Statistische Prozesskontrolle (SPC)
Wichtige Kontrollparameter
- Lotpastendruckvolumen: Cpk > 1,33
- Bestückungsgenauigkeit: Positionsabweichungsüberwachung
- Reflow-Temperatur: Spitzentemperaturvariation
- Defektrate: Defekte pro Million Gelegenheiten (DPMO)
Datensammlung und -analyse
- Echtzeit-Datenerfassung: Alle Prozessparameter
- Trendanalyse: Langzeit-Leistungsüberwachung
- Kontrollkarten: Prozessstabilitätsverifikation
- Fähigkeitsstudien: Prozessfähigkeitsbewertung
Defektpräventionsstrategien
Häufige Defekte und Prävention
- Brückenbildung: Schablonendesign und Pasteneigenschaften optimieren
- Grabstein: Thermisches Design und Bestückungskraft ausbalancieren
- Kalte Lötstelle: Reflow-Profil optimieren
- Hohlräume: Paste und Pad-Design verbessern
Vorbeugende Wartung
- Gerätekalibrierung: Regelmäßige Genauigkeitsverifikation
- Reinigungsverfahren: Kontaminationsprävention
- Verschleißteile-Austausch: Vorbeugende Ersetzung
- Umgebungskontrolle: Temperatur- und Feuchtigkeitsmanagement
Kontinuierliche Verbesserungsmethoden
Six-Sigma-Methodik
- Definieren: Problem und Ziele klären
- Messen: Baseline-Leistung etablieren
- Analysieren: Grundursachen identifizieren
- Verbessern: Lösungen implementieren
- Kontrollieren: Verbesserungen aufrechterhalten
Lean-Manufacturing-Prinzipien
- Wertstrom-Mapping: Verschwendung identifizieren
- 5S-Management: Arbeitsplatzorganisation
- Kanban-System: Pull-Produktion
- Kaizen: Kontinuierliche kleine Verbesserungen
Industrie 4.0 Integration
Intelligente Fertigungsmerkmale
- IoT-Konnektivität: Gerätevernetzung
- Big-Data-Analyse: Vorausschauende Wartung
- Künstliche Intelligenz: Automatische Defektklassifizierung
- Digitaler Zwilling: Virtuelle Prozessoptimierung
Digitale Transformation
- MES-Systeme: Manufacturing Execution Systems
- Rückverfolgbarkeit: Vollständige Produkthistorie
- Echtzeit-Überwachung: Sofortiges Leistungsfeedback
- Cloud-Integration: Fernüberwachung und -steuerung
Umwelt- und Nachhaltigkeitsüberlegungen
Grüne Fertigungspraktiken
- Bleifreies Löten: RoHS-Compliance
- Energieeffizienz: Reduzierter Stromverbrauch
- Abfallreduzierung: Lean-Prinzipien
- Recycling: Materialrückgewinnung
Regulatorische Compliance
- RoHS-Richtlinie: Gefährliche Substanzen
- REACH-Verordnung: Chemikalienregistrierung
- ISO 14001: Umweltmanagementsystem
- WEEE-Richtlinie: Elektronikschrott
Zukünftige Trends und Technologien
Aufkommende Technologien
- Miniaturisierung: Kleinere Komponenten
- Flexible Elektronik: Biegbare Schaltkreise
- 3D-Integration: Vertikale Stapelung
- Heterogene Integration: Verschiedene Technologien
Marktanforderungen
- 5G-Kommunikation: Hochfrequenz-Anforderungen
- Künstliche Intelligenz: Rechenleistung
- Internet der Dinge: Konnektivität
- Elektromobilität: Leistungselektronik
Fazit
SMT-Montage-Exzellenz erfordert:
- Systematischen Ansatz: Umfassende Prozesskontrolle
- Kontinuierliche Überwachung: Echtzeit-Qualitätsfeedback
- Datengetriebene Entscheidungen: Statistikbasierte Verbesserung
- Technologieinvestition: Fortschrittliche Ausrüstung und Systeme
Bei Highleap PCB sind wir der SMT-Montage-Exzellenz verpflichtet und liefern unseren Kunden null-defekte, hochqualitative elektronische Produkte.
Entdecken Sie unsere SMT-Montagefähigkeiten und erfahren Sie, wie wir Ihnen helfen können, Fertigungsexzellenz zu erreichen.
Häufige Fragen
Was ist die eigentliche Grundlage für SMT-Assembly-Exzellenz?
Entscheidend ist nicht eine einzelne Maschine, sondern ein stabil beherrschter Prozess von Wareneingang, Druck, Bestückung, Reflow, Inspektion und Ausführung auf der Linie. Ohne sauberes Prozessfenster lassen sich niedrige Fehlerraten nicht dauerhaft halten.
Warum wird datengetriebene Steuerung in der SMT-Fertigung immer wichtiger?
Schwankungen bei Ausbeute, Anlagenzustand und Fehlermustern müssen sichtbar gemacht werden, damit Teams schneller zu den Ursachen kommen. Wenn SPI-, AOI-, Reflow- und Rückverfolgbarkeitsdaten verbunden sind, verkürzt sich der Verbesserungszyklus deutlich.
Welche Branchen sind am stärksten auf hohe SMT-Prozesskontrolle angewiesen?
Automotive, Medizintechnik, Industrieelektronik, hochzuverlässige Kommunikationstechnik und dichte Consumer-Produkte profitieren besonders davon. Je komplexer und kritischer das Produkt, desto größer ist der Nutzen einer engen Prozessführung.