
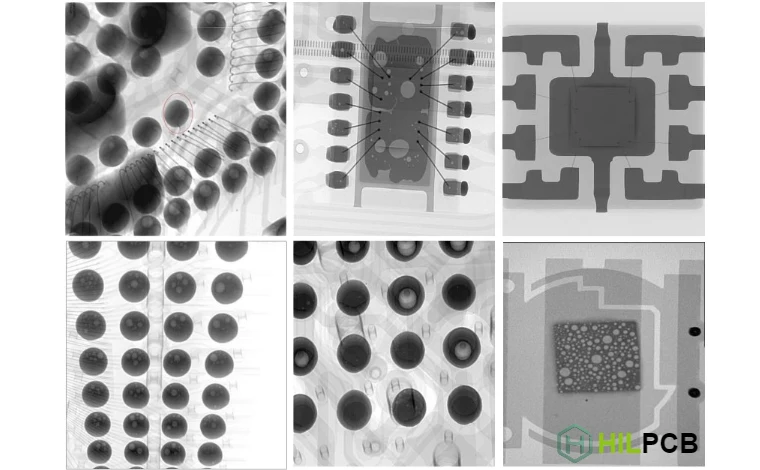
Mit der Evolution von 5G hin zu 6G verschieben sich die Frequenzen in den Millimeterwellenbereich (mmWave) und sogar in sub-THz-Domänen. Dadurch entstehen bislang unbekannte Anforderungen an PCB-Design und Fertigung. In diesem Umfeld ist ein starkes und präzises Qualitätskontrollsystem entscheidend—und SPI/AOI/X-Ray inspection (Solder Paste Inspection / Automated Optical Inspection / Röntgeninspektion) ist eine zentrale Säule. Es ist längst nicht mehr nur eine Endkontrolle, sondern ein datengetriebener Absicherungsmechanismus über den gesamten Lebenszyklus von Design-Validierung bis Serienfertigung—damit jede PCB mit High-Speed-Signalen auch unter harten Bedingungen verlustarme und hochzuverlässige Interconnects erreicht. Bei komplexen Hybrid-Laminationen (Hybrid Stack-up) mit Rogers/PTFE-RF-Materialien und FR-4 entscheidet das Zusammenspiel dieser drei Inspektionstechnologien oft über Erfolg oder Misserfolg.
DFM/DFT/DFA review: mmWave-PCB-Manufacturability von Anfang an absichern
In jeder modernen PCB-Fertigung gilt: Prävention schlägt Nacharbeit. Ein umfassendes DFM/DFT/DFA review (Design-for-Manufacturing/Test/Assembly-Review) ist das Fundament für erfolgreiche mmWave-Projekte. Ziel ist es, vor dem Design-Freeze alle Risiken zu identifizieren und zu eliminieren, die Yield, Performance oder Zuverlässigkeit beeinträchtigen könnten. Für 5G/6G geht der Fokus deutlich über klassische PCBs hinaus.
Erstens ist die Materialauswahl zentral. Low-Dk/Df-Materialien wie Rogers und Teflon (PTFE) bieten hervorragende elektrische Eigenschaften, unterscheiden sich mechanisch jedoch stark von Standard-FR-4. PTFE ist beispielsweise relativ weich; beim Bohren können leichter Smear, Ausfransungen und raue Lochwände entstehen—mit direktem Einfluss auf die Metallisierung. Im DFM/DFT/DFA review prüfen wir, ob Bohrparameter und Lochaufbereitung (z. B. Plasma-Desmear) zum Materialset passen.
Zweitens muss das Review die Stack-up-Details betrachten. In Hybrid-Stack-ups können Unterschiede im CTE (Coefficient of Thermal Expansion) während der Laminierung Spannung aufbauen und zu Warp oder Delamination führen. DFM-Reviews nutzen Simulationen, um diese Risiken zu prognostizieren und Press Cycle sowie Resin Flow zu optimieren.
Drittens definiert das Review die Basis für die nachgelagerte SPI/AOI/X-Ray inspection. Min-Pad-Größen, Lötstopp-Öffnungstoleranzen und BGA-Land-Designs aus der DFM-Phase beeinflussen direkt SPI-Parameter und die AOI-Defekterkennung. Ein hochwertiges DFM/DFT/DFA review ist damit der Startpunkt des gesamten NPI-Prozesses und schafft die Grundlage für NPI EVT/DVT/PVT, damit Design-Intent zuverlässig in ein robustes physisches Produkt überführt wird.
Hybrid Stack-up: Herausforderungen und Inspektionsstrategie
Um Performance und Kosten optimal auszubalancieren, setzen 5G/6G-Kommunikationsprodukte (z. B. AAU-Basisstations-Antennen) häufig auf Hybrid-Stack-ups. Dabei werden hochperformante RF-Materialien (z. B. Rogers PCB) für Außenlagen mit mmWave-Signalen und kostengünstigeres FR-4 für Innenlagen mit Digital- und Power-Signalen kombiniert. Diese „Mischung“ bringt jedoch spezielle Fertigungs- und Inspektionsherausforderungen mit sich.
Lagenregistrierung: Unterschiedliche Materialien haben unterschiedliche Ausdehnungs-/Schrumpfraten während der Laminierung—das führt zu Registrier-Offsets. Schon kleine Offsets können Via-zu-Innerpad-Verbindungen verschlechtern und die Impedanzkontinuität stören. X-Ray-Inspektion ist hier essenziell: Sie durchdringt Multilayer-PCBs, misst die Innenlagen-Registrierung präzise und liefert Prozess-Feedback in Echtzeit.
Via Plating-Qualität: Bohren durch PTFE/FR-4-Übergänge erfordert extrem präzise Kontrolle. Kleine Änderungen bei Werkzeugverschleiß, Drehzahl oder Vorschub können Smear verursachen und die Kupferhaftung reduzieren. Neben Microsectioning kann hochauflösende X-Ray-Inspektion auch nicht-destruktiv die Via-Uniformität und latente Defekte über große Losgrößen bewerten.
Press-Window-Control: Hybrid-Lamination hat ein enges Prozessfenster. Temperatur, Druck und Zeit müssen exakt kontrolliert werden, um sichere Bindung zu erzielen und Delamination/Voids zu vermeiden. Mit integriertem Traceability/MES lassen sich Press-Kurven pro Board dokumentieren und mit X-Ray-Funden korrelieren—für kontinuierliche Prozessoptimierung.
Materialeigenschaften im Vergleich: RF-Materialien vs. Standard-FR-4
| Parameter | Rogers/PTFE-Materialien | Standard-FR-4-Materialien |
|---|---|---|
| Dielektrizitätskonstante (Dk) @10GHz | 2.2 - 3.6 (stabil) | 4.2 - 4.8 (frequenzsensitiv) |
| Loss Factor (Df) @10GHz | 0.0009 - 0.004 | ~0.020 |
| CTE (Coefficient of Thermal Expansion) | höher und anisotrop | niedriger und relativ homogen |
| Bearbeitungsaufwand | hoch (weich; Spezialprozesse nötig) | niedrig (Standardprozesse) |
Kupferrauheit und Weave Effect: versteckte Killer für mmWave-Signal Integrity
Im mmWave-Band dominieren physikalische Effekte, die bei niedrigeren Frequenzen oft vernachlässigt werden—insbesondere Copper Roughness und Weave Effect.
Copper Roughness: Durch Skin Effect fließt Strom bei mmWave fast ausschließlich in einer sehr dünnen Oberflächenschicht. Ist die Kupferoberfläche rau, verlängert sich der effektive Strompfad und der ohmsche Verlust (Insertion Loss) steigt. Deshalb werden bei High-End-High-speed PCB häufig VLP- oder Profile-Free-Kupferfolien eingesetzt. AOI stellt hier sicher, dass Leiterbahnbreite und Kantenqualität nach dem Ätzen innerhalb der Spezifikation liegen—denn Breitenvariation und Rauheit wirken zusammen und erzeugen Impedanzsprünge und zusätzliche Reflektionen.
Weave Effect: FR-4 besteht aus Glasfasergewebe und Harz. Glas (Dk ≈ 6) und Harz (Dk ≈ 3) unterscheiden sich stark. Läuft eine Leiterbahn über einem Glasbündel (Weave) oder über einem harzreichen Gap, ändert sich das effektive Dk, was lokale Impedanzschwankungen und Phasengeschwindigkeitsunterschiede auslöst—bis hin zu Skew. Designer nutzen Spread Glass oder routen in einem Winkel. SPI/AOI/X-Ray inspection kann das Gewebe nicht direkt „sehen“, aber AOI misst die Leiterbahnbreite sehr präzise—ein Schlüsselparameter zur Kompensation. Für echte Impedanzkontrolle müssen diese Mikroeffekte berücksichtigt werden; Tools wie der Online-Impedanzrechner von HILPCB unterstützen eine saubere Modellierung im Design.
Low-void BGA reflow: maximale Zuverlässigkeit für High-Density-Interconnects
5G/6G-Chips wie FPGA, ASIC oder RF-Transceiver nutzen häufig Fine-Pitch-BGA-Gehäuse mit hoher Pinzahl. Die Zuverlässigkeit dieser Verbindungen ist kritisch—und Voids in BGA-Lötstellen gehören zu den größten Risiken. Voids reduzieren Wärmeleitung und mechanische Festigkeit: bei hoher Leistung drohen Hotspots, bei Vibration oder Temperaturzyklen frühe Ausfälle.
Low-void BGA reflow ist eine Systemaufgabe, bei der SPI/AOI/X-Ray inspection unverzichtbar ist.
SPI (Solder Paste Inspection): Erste Schutzlinie gegen Voids. 3D SPI misst Volumen, Fläche, Höhe und Versatz der Paste pro Pad. Sowohl zu viel als auch zu wenig Paste kann Voids begünstigen. Mit SPC lassen sich Druckfehler (z. B. Stencil-Clogging, falscher Rakeldruck) früh erkennen und korrigieren—Grundlage für Low-void BGA reflow.
X-Ray Inspection: Finale Verifikation der Ergebnisse. Da BGA-Lötstellen unter dem Bauteil liegen, ist X-Ray die einzige non-destruktive Methode zur internen Prüfung. 2.5D/3D AXI erkennt Bridging, Head-in-Pillow und weitere Defekte und berechnet den Void-Anteil je Ball—inklusive Abgleich mit IPC-Limits. Diese Daten sind entscheidend für das Optimieren der Reflow-Kurve (z. B. Vakuumzeitpunkt und -dauer bei Vacuum Reflow).
Durch die Integration von SPI- und X-Ray-Daten in Traceability/MES entsteht eine lückenlose Traceability von der Pastenapplikation bis zur finalen Lötstellenqualität—als starker Qualitätsnachweis für SMT assembly.
📊 Zusammenhang zwischen BGA-Voids und Zuverlässigkeit
Basierend auf IPC-A-610 und IPC-7095 wird die Langzeitzuverlässigkeit über den Void-Flächenanteil bewertet.
Hohe Reliability mit sehr guter Thermal-Fatigue-Lebensdauer—geeignet für Aerospace, Automotive und Medical-Core-Boards.
Reduzierter Querschnitt—Risiko für Überhitzung und Rissbildung bei hohem Strom oder starker Vibration.
Über den IPC-Class-2/3-Grenzwerten—hohes Risiko für Non-Wet-Open oder frühe Zufallsausfälle.
Inspektions-Closed-Loop und Daten-Traceability über NPI EVT/DVT/PVT
NPI ist ein systematischer Weg vom Prototyp bis zur Serie und wird typischerweise in EVT, DVT und PVT unterteilt. SPI/AOI/X-Ray inspection erfüllt in jeder Phase unterschiedliche Ziele und bildet zusammen einen datengetriebenen Quality-Closed-Loop.
EVT (Engineering Validation Test): Verifiziert Machbarkeit und Grundfunktion. Kleine Stückzahlen, aber tiefe Analyse. X-Ray wird genutzt, um erste Muster detailliert zu prüfen (BGA-Joint-Formation, Hybrid-Stack-up-Registrierung usw.). AOI-Programme werden initial erstellt und getuned. Alle Daten fließen als physisches Feedback in das DFM/DFT/DFA review und unterstützen Design-Iterationen.
DVT (Design Validation Test): Validiert Spezifikationen und Performance. Stückzahlen steigen, Prozesse stabilisieren sich. SPI/AOI werden feinjustiert, um Coverage zu erhöhen und False Calls zu reduzieren. X-Ray überwacht kritische Prozesse (z. B. BGA-Soldering). Hier ist die Korrelation von Inspektionsdaten mit FCT besonders wichtig, um die Schlüsselvariablen in der Fertigung zu identifizieren.
PVT (Production Validation Test): Letzte Stufe vor Serienstart—Validierung von Linienfähigkeit und Prozessstabilität. SPI/AOI/X-Ray inspection ist vollständig in den Prozess integriert; Daten werden in Echtzeit in Traceability/MES eingespeist, um SPC-Charts zu erzeugen und Yield/Defekttrends zu überwachen. Ein erfolgreicher PVT markiert die Readiness für High-Volume/High-Quality. Der Daten-Closed-Loop über NPI EVT/DVT/PVT sichert den stabilen Übergang von Design zu Fertigung.
Advanced Processes für komplexe Through-holes und Mixed Assembly
Moderne 5G/6G-Kommunikationsboards tragen nicht nur RF- und High-Speed-Digital-Signale, sondern integrieren auch Power-Module, Steckverbinder und andere Through-hole-Bauteile. Mixed SMT+THT erhöht die Anforderungen an Prozesse und Inspektionsabdeckung.
Selective wave soldering: Bei High-Density-Boards mit wenigen Through-hole-Bauteilen würde konventionelles Wave Soldering bereits bestückte SMT-Komponenten (insbesondere BGA) erneut thermisch belasten. Selective wave soldering nutzt eine bewegliche Mini-Solder-Nozzle, um nur definierte Lötstellen zu löten—mit engerem Prozessfenster und hohem Kontrollbedarf. AOI und X-Ray sind entscheidend, um Fillet-Füllung, Bridging und Through-hole-Fill gemäß IPC zu verifizieren.
Backdrill (Backdrill): Backdrilling entfernt ungenutzte Via-Stubs, die Reflektionen auslösen und bei mmWave die SI massiv verschlechtern. Die Tiefenkontrolle ist kritisch: zu flach bleibt Stub, zu tief beschädigt Nutzlagen. X-Ray ist eine der effektivsten Methoden, die Backdrill-Tiefe non-destruktiv zu validieren, indem die Rest-Stub-Länge geprüft wird.
Diese Prozesse unterstreichen die Rolle von SPI/AOI/X-Ray inspection als integrierte Inspektionsplattform. Ob SMT oder THT, Oberfläche oder Innenstruktur—dieses Trio liefert umfassendes Qualitätsmonitoring und unterstützt komplexe Turnkey PCBA.
HILPCB Kernvorteile in Assembly & Inspection
- ✅ End-to-End-Inspektionsabdeckung: von 3D SPI und Inline AOI bis 3D AXI—vollständige Überwachung von Printing, Placement und Soldering.
- ✅ Fortschrittliche Prozesskompetenz: tiefes Know-how in Low-void BGA reflow, Selective wave soldering und präzisem Backdrilling—für komplexe Mixed-Assembly.
- ✅ Datengetriebene Entscheidungen: ein starkes Traceability/MES konsolidiert alle Inspektionsdaten für NPI EVT/DVT/PVT und kontinuierliche Verbesserung in der Serie.
- ✅ Expert-Level-DFM-Support: erfahrene Engineers liefern professionelles DFM/DFT/DFA review, um Risiken früh zu vermeiden und Kosten zu optimieren.
Fazit
Auf dem Weg von 5G zu 6G sind PCBs nicht mehr nur Bauteilträger—sie sind das Fundament der Systemperformance. Die mmWave-Ära erfordert verlustarme Interconnects und hohe Integration, und das gelingt nur durch konsequente Zusammenarbeit von Design, Materialwahl, Fertigung und Assembly. SPI/AOI/X-Ray inspection ist dabei das „Auge“ und „Gehirn“: Es liefert nicht nur Pass/Fail, sondern Lifecycle-Daten und echte Prozess-Insights.
Von DFM/DFT/DFA review zur Risikovermeidung, über Prozessvalidierung und Iteration in NPI EVT/DVT/PVT, bis zur präzisen Überwachung von Low-void BGA reflow und Selective wave soldering ist dieses Inspektions-Trio unverzichtbar. Durch die tiefe Integration mit Traceability/MES maximiert HILPCB den Wert von SPI/AOI/X-Ray inspection—und stellt sicher, dass jede 5G/6G-Kommunikations-PCB exzellente Performance und „rock-solid“ Reliability erreicht.
Häufige Fragen
Warum reicht AOI allein für die Qualitätsbewertung einer 5G- oder 6G-Kommunikations-PCB nicht aus?
Weil AOI vor allem sichtbare Oberflächenzustände bewertet. Viele Defekte, die mmWave-Performance und Langzeitzuverlässigkeit bedrohen, sitzen in BGA-Lötstellen, unter Gehäusen oder in komplexen Durchsteckstrukturen und brauchen deshalb zusätzlich SPI und Röntgen.
Warum ist ein reflow-Prozess mit geringer Void-Rate bei BGAs in dieser Produktklasse so wichtig?
Voids schwächen nicht nur die mechanische Robustheit, sondern auch den thermischen Pfad. Bei dichten, leistungsstarken Kommunikationsbauteilen führt schlechter Wärmeabfluss unter dem Package schnell zu höherem Temperaturstress und früherer Alterung.
Warum brauchen auch Backdrilling und selektives Wellenlöten einen starken Inspektions-Loop?
Weil beide Prozesse enge Fenster und teure Nacharbeitsfolgen haben. Ein kleiner Fehler beim Backdrill kann einen schädlichen Stub hinterlassen oder Ziel-Lagen verletzen, während selektives Wellenlöten ohne saubere Prozess- und Prüfdaten leicht zu Füll- oder Wärmeschäden führt.
Warum sollten NPI-Teams Inspektionsdaten in Traceability- und MES-Systeme einbinden?
Weil EVT, DVT und PVT nur dann wirklich wertvoll sind, wenn schnell sichtbar wird, ob ein Problem aus Design, Material oder Prozess stammt. Verknüpfte SPI-, AOI-, Röntgen- und elektrische Ergebnisse verkürzen diesen Lernzyklus erheblich.