
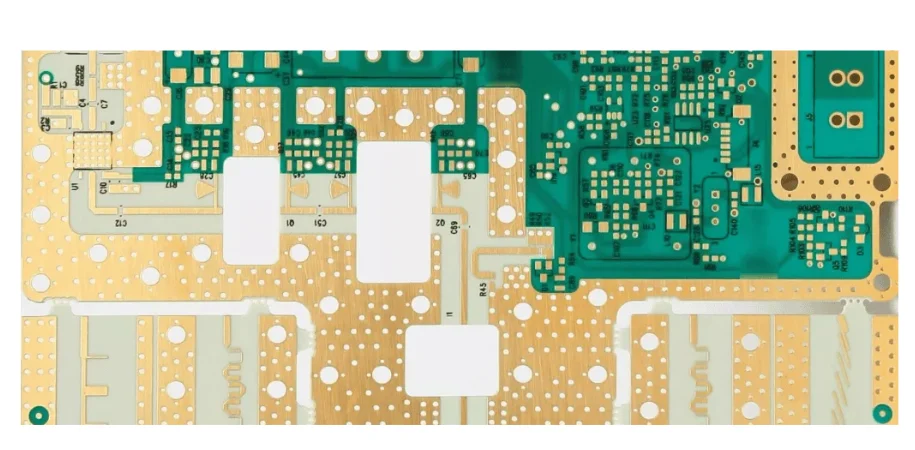
На частотах в несколько ГГц выбор ламината зависит от длины канала, допустимых потерь, геометрии, меди и требований к окружающей среде; обычный FR-4 не становится автоматически непригодным. Производство PTFE-плат позволяет выпускать платы с малыми потерями, если выбор материалов, проектирование и технологические процессы согласованы между собой.
Печатные платы из PTFE могут обеспечивать низкие диэлектрические потери, но армирование, наполнитель, медь и связующие слои определяют итоговую конструкцию. Определите СВЧ-бюджет и механические требования до выбора марки материала или технологического процесса.
Содержание
- Почему PTFE-платы важны для высокочастотных систем
- Выбор материалов для производства PTFE-плат
- Проектирование с учётом технологичности (DFM): обеспечение успеха
- Технологический процесс производства PTFE-плат
- Выбор подходящего производителя PTFE-плат
- Применение PTFE-плат
- Заключение
Почему PTFE-платы важны для высокочастотных систем
Там, где диэлектрические потери или стабильность ограничивают СВЧ-канал, подходящий PTFE-ламинат может дать преимущества по сравнению с выбранной конструкцией на FR-4:
- Низкие диэлектрические потери: PTFE-ламинаты заметно снижают затухание сигнала, что критично для сохранения целостности сигнала в СВЧ- и микроволновых системах.
- Стабильность по частоте: отдельные ламинаты на основе PTFE могут демонстрировать низкую диэлектрическую дисперсию в заданном диапазоне частот. Значения Dk, Df, температуру и метод испытаний уточняйте в даташите конкретной марки материала.
- Работа на частотах в ГГц: важны и диэлектрические, и проводниковые потери. Ламинаты на основе PTFE снижают диэлектрические потери, а профиль меди, финишное покрытие и геометрия проводников влияют на проводниковые потери.
- Стойкость к внешним воздействиям: электрические СВЧ-свойства сами по себе не доказывают пригодность для спутниковой или аэрокосмической техники. Проверяйте КЛТР, прочность соединений, газовыделение, вибростойкость и термоциклирование для указанного PTFE-ламината и сборки.
При передаче в производство изучите объём процессов для Teflon-плат и руководство по подтверждению качества печатных плат вместе с маркой материала, стекапом и требованиями к контролю.
Выбор материалов для производства PTFE-плат
Правильный выбор PTFE-материала критичен для достижения наилучших характеристик. Вот наиболее распространённые варианты и их преимущества:
| Конструкция PTFE | Электрический выбор | Технологический аспект | Пример данных по потерям | Проверка применимости |
|---|---|---|---|---|
| Стеклоармированный PTFE | Тип армирования важен: случайно ориентированные микроволокна отличаются от тканого стекла | Обращение, размерная стабильность и сверление зависят от марки | RT/duroid 5880: типовой Df 0.0009 на 10 ГГц, направление Z, кондиционирование C24/23/50, IPC-TM-650 2.5.5.5 | Моделируйте фактическую медь, толщину и СВЧ-геометрию; универсального потолка в 20 ГГц нет |
| PTFE с керамическим наполнителем | Наполнитель может изменять Dk, потери и расширение | Квалифицируйте механообработку, подготовку отверстий и соединение для данной марки | RT/duroid 6002: типовой Df 0.0012 при 10 ГГц/23°C, направление Z, IPC-TM-650 2.5.5.5 | Оценивайте электрические и механические требования совместно |
| Неармированный PTFE | Выбирайте фактическую плёнку или ламинат, а не абстрактное заявление о «минимальных потерях» | Мягкость и расширение усложняют совмещение и многослойную конструкцию | Используйте данные конкретной марки; гарантии Df на всё семейство нет | Подтвердите технологическую и механическую реализуемость заданной конструкции |
Числовые примеры взяты из даташита RT/duroid 5870/5880 и даташита RT/duroid 6002. Это типовые значения ламината, а не предельные значения спецификации и не вносимые потери готовой платы.
Ключевые вопросы производителю:
- Какие марки ламинатов вы держите и каковы их фактические значения Dk/Df на целевых частотах?
- Какие типы медной фольги применяются? (Very-Low-Profile, Reverse-Treated?)
- Каков опыт производителя с PTFE-стекапами, металлизацией переходных отверстий и адгезией диэлектрика?
Зафиксируйте в производственном выпуске выбранную марку, толщину диэлектрика, медную фольгу, связующую систему и применимые электрические данные.
Проектирование с учётом технологичности (DFM): обеспечение успеха
Именно на этапе DFM многие проекты PTFE-плат либо успешны, либо проваливаются. Ключевые моменты:
- Контроль импеданса и точность стекапа: смоделируйте заданный стекап и готовую геометрию меди, затем согласуйте целевые значения импеданса, допуски и измерения на тест-купонах.
- Медная фольга и обработка поверхности: выбирайте тип фольги, шероховатость и адгезию совместно с поставщиком ламината; меньший профиль может снизить проводниковые потери, но влечёт компромиссы.
- Проектирование переходных отверстий и устранение неиспользуемых участков переходных отверстий: оценивайте длину этих участков и переходы относительно СВЧ-бюджета; применяйте обратное сверление или глухие/скрытые переходные отверстия там, где моделируемая выгода оправдывает конструкцию.
- Целостность обратного пути: обеспечьте непрерывность и хорошее сшивание земляных/опорных слоёв.
- Гибридные стекапы: СВЧ-слои из PTFE можно комбинировать с FR-4, если совместимы соединение, расширение, толщина диэлектрика и полный цикл прессования; экономия зависит от проекта.
- Термические и механические аспекты: армирование и наполнитель меняют расширение и жёсткость; подбирайте режимы сверления, поддержки и соединения под указанную конструкцию.
Зафиксируйте решения DFM в утверждённом стекапе и таблице отверстий: марки ламината и бондплая, готовая геометрия диэлектрика и меди, типы отверстий, маршрут активации/металлизации и требования к купонам. Тогда производство и анализ первого изделия оценивают одну и ту же конструкцию.
Технологический процесс производства PTFE-плат
Производство PTFE начинается с заданного фольгированного ламината, а не с универсального рецепта приклейки чистого PTFE к меди. Формирование и травление схемы, сверление, активация, металлизация и многослойное соединение должны следовать квалифицированной последовательности для данной конструкции.
- Подготовка материала и поверхности: сохраняйте идентификацию, состояние меди и подготовленную поверхность диэлектрика; различайте подготовку к многослойному соединению и активацию стенок отверстий.
- Сверление и подготовка отверстий: контролируйте износ инструмента, отвод стружки и поддержку. Не исходите из того, что цикл удаления эпоксидного смаза уберёт PTFE-смаз лепесткового типа.
- Активация и металлизация: применяйте обработку поставщика ламината с выбранным процессом проводящего зародышевого слоя, затем — заданное наращивание меди.
- Многослойное соединение: выбирайте совместимые связующие слои и подходящий цикл давления, температуры, выдержки и охлаждения. Одно вакуумное содействие не обеспечивает соединение без пустот.
- Внешние слои, покрытие и подготовка к монтажу: завершите формирование схемы, маску и заданное финишное покрытие. Отдельно оценивайте паяемость, возможный процесс проволочной сварки и проводниковые СВЧ-потери; ENIG, OSP или иммерсионное серебро не являются универсально идеальными.
- Контроль и электрическая проверка: определите микрошлифы, проверку целостности/изоляции, импеданс-купоны и при необходимости измерения VNA вносимых/обратных потерь. Квалификация по воздействию окружающей среды охватывает фактическое воздействие, а не доказывает все условия миссии.
Технологические контроли по маркам материалов
Руководство Rogers по изготовлению RT/duroid 5870/5880 различает сверлильный мусор и приставший PTFE-смаз. Для этих марок предпочтительна натриевая обработка; плазма рассматривается вместе с прямой металлизацией, а не как универсальная замена перед химической медью. Рецепт удаления смаза O₂/CF₄ или значение отслаивания медной фольги не является общим критерием адгезии стенок отверстия.
| Этап | Технологический контроль | Сохраняемые подтверждения |
|---|---|---|
| Подготовка поверхности | Активация, совместимая с маркой и металлизацией; защита подготовленной поверхности | Квалификация обработки и последующее покрытие металлизацией |
| Прессование | Давление/температура, выдержка и охлаждение под конкретный связующий материал | Утверждённый цикл прессования, совмещение и контроль линии соединения |
| Сверление | Геометрия инструмента, износ, поддержка и отвод стружки | Состояние отверстий и размерные записи |
| Гальванизация | Проводящий зародышевый слой и наращивание меди, совместимые с активированной поверхностью | Покрытие, толщина и заданные подтверждения надёжности межсоединений |
| Финишное покрытие | Покрытие, соответствующее требованиям монтажа/контакта и СВЧ-потерям | Состав/толщина покрытия и применимая оценка паяемости или проволочной сварки |
| Проверка | Заданные микрошлифы, электрические испытания, TDR и опциональное покрытие VNA | Результаты, привязанные к утверждённой конструкции и методу испытаний |
Руководство по изготовлению RT/duroid 6002/6006/6010 в разделе о многослойности показывает, почему 175–185°C не является универсальным окном прессования PTFE: там указаны 275–290°C для связующей плёнки FEP и 220–230°C для плёнки 3001, каждая со своими заданными условиями давления, выдержки и охлаждения. Это справочные примеры для данных клеевых систем, а не взаимозаменяемые производственные установки и не заявление о текущей доступности материалов. Последующая обработка также должна оставаться совместимой с выбранной связующей системой.
Для гибридной платы Teflon/PTFE проверяйте каждую PTFE-основу, FR-4-препрег или другой связующий слой отдельно. Обработка стенок отверстий и межслойное соединение — разные технологические решения; не переносите один рецепт активации на все интерфейсы соединения.
Выбор подходящего производителя PTFE-плат
Квалифицированный производитель PTFE-плат должен иметь:
- Опыт в производстве высокочастотных и СВЧ-плат.
- Опыт работы с современными PTFE-ламинатами и высокоточными методами изготовления.
- Определённое покрытие TDR/СВЧ-испытаний с компетентными собственными или внешними лабораториями и прослеживаемыми отчётами.
- Применимую сертификацию системы менеджмента качества, охватывающую фактическую площадку и работы поставщика; сама сертификация не квалифицирует материал, плату или конечную аэрокосмическую аппаратуру.
Производитель без такого опыта может привести к дорогостоящим задержкам, низкому выходу годных и снижению характеристик.
Применение PTFE-плат
Отдельные PTFE-конструкции применяются в СВЧ- и высокоскоростных приложениях, включая:
- Спутниковая связь: оценивайте диэлектрические потери в трактах питания и межсоединений СВЧ с учётом тепловых и механических требований полезной нагрузки.
- Аэрокосмические системы и полезные нагрузки: проверяйте целостность соединений, расширение и заданные воздействия среды вместе с СВЧ-конструкцией.
- Радарные системы и военные СВЧ-модули: сравнивайте потери и фазовое поведение в антенных питателях, фильтрах и трактах распределения СВЧ.
- Оборудование mmWave-связи: моделируйте профиль меди, покрытие и переходы вместе с диэлектрическими потерями; замена только ламината может оставить доминирующие потери неизменными.
- Высокоскоростные линии передачи данных: используйте фактическую скорость линии, модуляцию, длину и бюджет канала для сравнения PTFE-конструкции с другими вариантами с малыми потерями.
- Точное измерительное оборудование: определите передающие структуры и опорные плоскости измерений, необходимые для оценки СВЧ-тракта.
- Платы с малыми потерями: распределите бюджет потерь между диэлектрическими, проводниковыми и переходными составляющими до выбора конструкции.
Пригодность зависит от готового канала, термомеханической конструкции и плана квалификации; ни скорость передачи данных, ни название приложения не предписывают PTFE.
Заключение
Выпускайте PTFE-платы с указанным ламинатом и связующей системой, готовой геометрией, подготовкой отверстий и маршрутом металлизации, а также согласованным планом контроля и СВЧ-испытаний. Сохраняйте технологические записи и доказательства первого изделия для фактической конструкции. Низкий Df ламината поддерживает СВЧ-бюджет, а обратные пути, медь, переходы, соединение и поведение в среде определяют, соответствует ли готовая плата своим требованиям.