
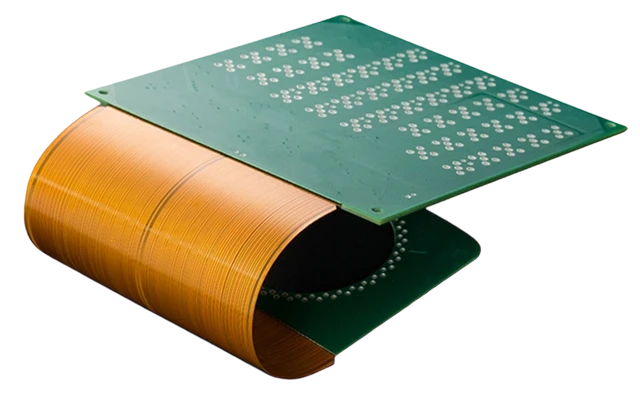
在工业机箱或手持设备外壳内连接多块印刷电路板,是机电设计中一道经典的两难题:究竟是沿用传统线束与排线将离散刚性PCB互连,还是把它们集成为一整块三维刚柔结合板?几十年来,线束凭借低廉的初始工装成本和标准化的现货连接器一直是默认选择。然而,现代工业自动化、机器人、航空电子与医疗设备正面临日益严苛的体积限制、多轴冲击工况与千兆级数据速率,离散布线的物理短板被彻底暴露出来。
离散线束虽然把前期非重复性工程(NRE)工装费用压到最低,却会带来可观的下游成本:笨重的对插连接器、整机装配阶段的手工走线人工,以及振动环境下针脚的微动腐蚀。与之相对,刚柔结合电路板将刚性FR-4区段与柔性聚酰亚胺臂直接融为一体,可将封装体积压缩 $60% - 75%$,互连总重最多降低 $60%$。从全生命周期成本(TCO)口径看,消除手工布线人工和对插连接器硬件所节省的费用,通常在产量达到 $200$ 至 $1,000$ 台区间时即可抵消更高的前期工装投入。
量化工程对比矩阵
下表从机械封装、高速电气性能、装配人工与生命周期成本四个维度,对比离散线缆线束与一体化刚柔结合组件。
| 架构参数 | 离散线束+连接器方案 | 一体化刚柔结合PCB系统 | 机电工程影响 |
|---|---|---|---|
| 封装体积包络 | 大(需为对插针座、锁扣、弯折余量留出空间) | 小(节省 $60% - 75%$ 机箱内部体积) | 刚柔结合可实现超薄、低矮的产品外壳 |
| 整件装配重量 | 重(导线绝缘层、笨重连接器、金属背壳) | 超轻(互连总质量减少 $40% - 60%$) | 对航空电子、便携医疗设备与无人机载荷至关重要 |
| 互连可靠性(MTBF) | 中等(存在针脚微动腐蚀、压接脱出风险) | 极高(零焊点/压接失效界面) | 刚柔结合耐受持续高G冲击与多轴振动 |
| 阻抗控制精度 | 差(导线间距变化导致 $\pm 15% - 30%$) | 精密($\pm 5% - 7%$ 严格控制) | PCIe、USB 3.2、LVDS 及高速 MIPI 摄像头的硬性要求 |
| 串扰与EMI屏蔽 | 不稳定(屏蔽尾线削弱高频衰减) | 稳定(实心网格地或集成银膜屏蔽) | 刚柔结合消除地弹与射频辐射 |
| 前期工装投入(NRE) | 极低(简单压接治具约 $$0 - $500$) | 中高(CAM与激光成型治具约 $$1,500 - $3,500$) | 5台级一次性原型场景下线束财务风险更低 |
| 单台装配人工 | 高(手工走线、插接、扎带捆扎 $5 - 15\text{ 分钟}$) | 几乎为零(直接落位装机 $< 30\text{ 秒}$) | 量产场景下刚柔结合带来巨额人工节省 |
| 人为错接风险 | 中等(存在插针交叉或端子锁扣不到位风险) | 零(导体网络以铜箔物理刻蚀固化) | 免去下游电气测试中的排查排障 |
| 现场维护/更换 | 容易(拔插即可单独更换某块子板) | 困难(更换任一区段须整体换板) | 线束支持受损传感器模块的模块化更换 |
高速信号完整性与受控阻抗
随着工业微处理器、机器视觉相机与运动控制器转向多吉比特数据接口(如千兆以太网、PCIe Gen 3/4、USB 3.2 Gen 2、MIPI CSI-2),板间布线的电气特性变得举足轻重。
       离散线束:阻抗不受控
       ==============================================
         (导线 1:信号)      (导线 2:地)
               ○                      ○
                <── 间距随位置变化 ──>
       - 介质间距沿线缆路径不断变化
       - 阻抗在 70 Ω 至 130 Ω 之间波动
       - 引发反射、抖动与眼图闭合

       刚柔结合带状线:精密受控阻抗
       ====================================================
       ═══════════════════════════════════════════════════  <- 网格地层
       ───────────────────────────────────────────────────  <- 聚酰亚胺介质 (Er = 3.4)
       [ 走线 1 (S+) ]    [ 走线 2 (S-) ]                  <- 差分对 (W, S)
       ───────────────────────────────────────────────────  <- 聚酰亚胺介质
       ═══════════════════════════════════════════════════  <- 网格地层
       - 微细蚀刻线宽 (W) 与间距 (S)
       - 精密阻抗匹配至 100 Ω ± 7%
       - 连续参考地消除共模射频噪声
离散线束为何劣化高速信号:
- 特性阻抗($Z_0$)失控: 在离散排线或成束单芯线中,任一信号线与其回路地导体之间的物理距离会随线束在机箱内扭转、弯折而不断变化。这导致沿线阻抗持续不连续,引发高频信号反射与边沿劣化。
- 连接器桩线寄生: 线束必须在两端PCB上安装通孔或贴片针座。连接器接触针脚、内部冲压端子几何形状与焊点共同构成容性与感性不连续点,在 $1\text{ GHz}$ 以上显著劣化信号。
- 刚柔结合的优势: 刚柔结合PCB让差分走线从A板驱动IC出发,穿越柔性聚酰亚胺臂,直达B板接收IC,全程无任何机械断点、过孔桩线或连接器转接。
全生命周期成本(TCO)与盈亏平衡建模
仅凭裸PCB采购单价来评判刚柔结合与线束方案,会得出失真的结论。完整的TCO模型必须计入连接器BOM成本、手工装配人工、测试费用以及现场缺陷返修损耗。
       累计生产成本 ($)
          ▲
          │                                  / 离散线束系统
          │                                 /  (人工与连接器BOM更高)
          │                                /
          │                               /
          │                              /
          │       盈亏平衡点            /
          │              ▼             /
          │             ┌───┐         /
          │            /     \       /
          │           /       \     /
          │          /         \   /
          │         /           \ /  刚柔结合一体化PCB
          │        /             X   (前期NRE较高,人工近零)
          │       /             / \
          │      /             /   \
          │     /             /     \
          │    /             /       \
          └────┴────────────┴─────────┴────────────────► 累计产量
               0           350       1000
TCO数学表达式
$$\text{TCO}{\text{线束}}(N) = \text{NRE}{\text{线束}} + N \times \left[ \text{Cost}{\text{PCBs}} + \text{Cost}{\text{线束}} + 2 \times \text{Cost}{\text{连接器}} + (T{\text{装配}} \times R_{\text{人工}}) + (P_{\text{缺陷}} \times C_{\text{返工}}) \right]$$
$$\text{TCO}{\text{刚柔结合}}(N) = \text{NRE}{\text{工装}} + N \times \left[ \text{Cost}{\text{刚柔结合}} + (T{\text{落位}} \times R_{\text{人工}}) \right]$$
案例测算:三板式工业机箱系统
设想一套工业自动化控制器,由主处理器板、I/O接口板与前板显示器组成,通过两条16芯总线互连。
| 成本项 | 架构A:3块刚性PCB + 2条线束 | 架构B:一体化三段刚柔结合PCB |
|---|---|---|
| 前期NRE与工装 | $$300$(标准治具) | $$2,200$(激光成型治具、真空压合夹具) |
| 裸板制造成本 | $$36.00$($3\times$ 独立4层FR-4板,单价 $$12$) | $$68.00$(单块4层刚柔结合板,含2条柔臂) |
| 互连器件BOM | $$14.00$($4\times$ 板端针座 + $2\times$ 定制压接线束) | $\mathbf{$0.00}$(零连接器) |
| 装配与走线人工 | $$12.50$(技师装配 $10\text{ 分钟}$,时薪 $$75/\text{hr}$) | $\mathbf{$1.25}$(落位装机 $1\text{ 分钟}$,时薪 $$75/\text{hr}$) |
| 检验与错接返工 | $$3.50$(统计缺陷率 $2.5%$ 需追线排查) | $\mathbf{$0.10}$(裸板测试 $100%$ 自动网络表校验) |
| 单台净生产成本 | $\mathbf{$66.00}$ / 套 | $\mathbf{$69.35}$ / 套 |
盈亏平衡分析:
- $50$ 台时: 架构A总成本 $$3,600$;架构B总成本 $$5,667$。(因NRE更低,线束更便宜)。
- $566$ 台时: 两者总成本持平(约 $$37,600$)。
- $2,500$ 台时: 架构A成本 $$165,300$;架构B账面成本 $$175,575$,但若计入机箱小型化、货运体积缩减以及连接器微动售后归零等因素,刚柔结合的全生命周期系统成本反而更低。
混合策略:何时两种互连并用
在复杂工业机械、医疗推车与通信机柜中,最优工程方案往往是在混合分区架构中让两种技术各司其职:
        ┌─────────────────────────────────────────────────────────────┐
        │                    加固型工业机箱                              │
        │                                                             │
        │    ┌───────────────┐     刚柔结合臂          ┌───────────────┤
        │    │   主控PCBA    ├════════════════════════╡  传感器PCBA   │
        │    │  (运算处理)  │  (高速与动态弯折)      │  (可折动)    │
        │    └───────┬───────┘                        └───────────────┘
        │            │                                                │
        │            │ 内部针座                                        │
        │            ▼                                                │
        │    ┌────────────────┐                                       │
        │    │ 注塑包覆        │   <--- 可拆卸外部线束                   │
        │    │ 线缆组件        │        (承载动力与外部I/O)            │
        │    └───────┬────────┘                                       │
        └────────────┼────────────────────────────────────────────────┘
                     ▼
             外部设备 / 动力源
架构分区准则:
- 内部高密度折动互连用刚柔结合: 凡需要绕机箱结构折弯、跨越机械铰链(如显示屏转轴或机器人腕部),或承载多吉比特差分信号而针座过于笨重、会引入信号反射的内部板间互连,优先采用刚柔结合。
- 外部大功率长距离走线用注塑线束: 大电流($> 15\text{A}$)、超过 $1\text{ 米}$的传输距离,以及伸出机箱连接外部传感器、工业电网或操作面板的线缆,应采用坚固的注塑线缆组件,以满足模块化拆装与现场可维护性要求。
互连架构选型判据
在工装冻结前敲定机械封装与电气分配方案时,请对照以下六项判据评估:
| 设计维度 | 倾向刚柔结合的阈值 | 倾向线束的阈值 |
|---|---|---|
| 板间内部间距 | 板间净距 $< 15\text{ mm}$ 且需紧密折角 | 机箱宽敞,布线净距 $> 25\text{ mm}$ |
| 互连针脚密度 | 密集细间距数字板间 $> 30$ 芯 | 低密度电源或模拟连接($\le 12$ 芯) |
| 信号数据速率 | 差分速率 $> 500\text{ Mbps}$ 或上升沿 $< 1\text{ ns}$ | 低频I/O($< 10\text{ MHz}$)、直流电源或常规传感器信号 |
| 动态机械弯折 | 跨铰链往复运动($> 100,000$ 次循环) | 仅装机一次性折弯的静态布线 |
| 产量规模 | 计划产量 $> 500$ 台(摊薄前期NRE工装) | 小批量原型、一次性测试装置($< 100$ 台) |
| 现场维护策略 | 一体化密封组件;按整机模块级更换 | 要求现场单独更换子板 |
如需叠层建模、DFM评估或完整整机集成,请将机械包络与原理图提交至 HILPCB刚柔结合工程中心,或查阅我们的整机组装服务。如需定制硬件架构评审,请联系工程应用团队。
刚柔结合板与线束架构常见问题
1. 为什么刚柔结合板在高振动应用中比线束更可靠?
离散线束依赖插入塑料连接器壳体的机械压接触点与PCB针脚对插。在持续多轴振动下(如汽车发动机舱或航天发射工况),这些机械接触点会发生微动腐蚀(微观磨损使基底金属暴露氧化)与端子疲劳。刚柔结合电路彻底消除了每一处机械压接、焊杯与对插界面,铜导体连续地穿过实心聚酰亚胺介质层,在剧烈冲击振动下不会产生接触电阻尖峰。
2. 产量达到多少时刚柔结合板比线束更划算?
经济平衡点通常在 $200$ 至 $1,000$ 台之间,具体取决于连接器针脚数与装配复杂度。线束的初始工装费虽低($$0 - $500$,刚柔结合为 $$1,500 - $3,500$),但它需要为每块板配备昂贵的对插连接器,并且每台要消耗 $5$ 至 $15\text{ 分钟}$的人工装配与测试工时。随着产量爬坡,刚柔结合近零装配人工的即插即用优势会迅速抵消其较高的前期工装与制板费用。
3. 刚柔结合相比线缆线束能省下多少重量与体积?
一体化刚柔结合电路板通常可减少互连总体积 $60%$ 至 $75%$,互连总质量降低 $40%$ 至 $60%$。节省来源于取消了笨重的塑料连接器壳体、机械锁扣机构、端子背壳、厚重的PVC/橡胶线皮,以及手工走线插接所必需的冗余线长。
4. 高速差分信号能走线束吗?
高速信号固然可以借助专用双轴或屏蔽双绞(STP)线束传输,但会显著抬高成本并引入笨重连接器。普通离散排线或非屏蔽单芯线对地的介质间距不受控,特性阻抗剧烈漂移($70\ \Omega - 130\ \Omega$),造成信号反射、时序抖动与电磁辐射。刚柔结合基板提供平面微细蚀刻传输线,阻抗精度受控($\pm 5% - 7%$)且参考地连续,在超过 $1\text{ Gbps}$ 的接口上优势明显。
5. 选择刚柔结合而非线束有哪些缺点?
刚柔结合电路的主要缺点包括:
- 前期NRE更高: 治具、CAM编程与激光成型夹具需要更高的初始投入($$1,500 - $3,500$)。
- 现场可维护性受限: 一体化刚柔结合的任一功能区段在现场损坏后,通常须整体更换;线束则允许技师拔插更换单块故障子板。
- 长距离限制: 刚柔结合适用于机箱内约 $500\text{ mm}$ 以内的走线;超过 $1\text{ 米}$的长跨距或机柜间外部布线,线束仍然经济得多。