
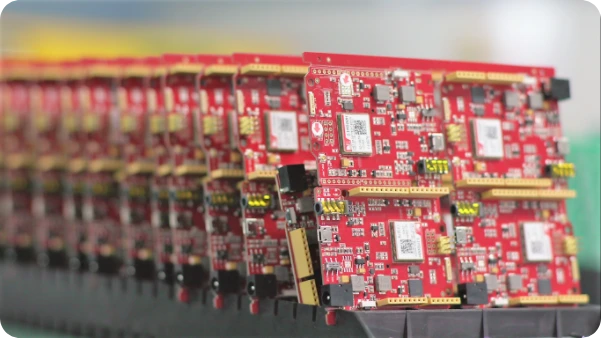
在新产品导入(NPI)阶段执行快速表面贴装(SMT)贴片,需要在紧张的项目排程与严格的零缺陷质量管控之间取得平衡。随着工业与商业电子组件不断集成高密度微型BGA(0.4 mm - 0.5 mm间距)、超微型无源器件(0201 与 01005)以及多焊盘底部端子元件(QFN、DFN、MOSFET),制程波动的容差空间被急剧压缩。生产良率的经验分析表明,超过 65% 的贴片缺陷——桥连、锡珠、立碑与开路焊点——都直接源于锡膏印刷工序。
在完整的一站式PCBA贴片模式下,制造伙伴管理端到端的供料与贴装链条:裸板制造、授权渠道的元器件采购、精密激光钢网加工、自动贴片、多温区回流焊以及自动光学与X射线检测。为了确保首次样机点亮顺利过渡到批量生产,工程师必须管控钢网面积比、设计分区接地方孔以在IPC-A-610 Class 3下抑制BGA空洞,并在批量投产前执行自动化首件检验(FAI)。
| 工艺变量 | 标准商业SMT(IPC Class 2) | 高可靠NPI SMT(IPC Class 3) | 主要工艺控制手段 |
|---|---|---|---|
| 钢网最小面积比(AR) | ≥ 0.66(标准激光切割钢片) | ≥ 0.66(纳米涂层或电铸钢片) | IPC-7525锡膏转移效率计算 |
| BGA / BTC焊点空洞率上限 | ≤ 25% 焊球投影总面积 | ≤ 15% 空洞总面积(单个空洞 ≤ 10%) | 3D AXI斜视计算机断层成像 |
| 元件数值验证 | 目检抽检对照BOM | 首块板 100% 自动LCR电桥测试 | 自动首件测试仪对照CAD网表 |
| 元件采购可追溯性 | 商业分销库存 | 100% 授权代理分销并附CoC | AS6081 / IDEA-STD-1010防伪规程 |
| 回流焊气氛控制 | 环境空气对流回流 | 氮气(N2)惰性吹扫(O2 < 500 ppm) | 润湿增强与金属间化合物控制 |
SMT钢网设计、开孔缩减与面积比矩阵
锡膏从钢网开孔转移到PCB铜焊盘的过程受表面张力与流体动力学支配。要实现完整的锡膏释放,锡膏与铜焊盘之间的附着力必须大于锡膏砖与开孔内壁之间的摩擦剪切力。
       IPC-7525 钢网开孔转移平衡
       ===========================================
       焊盘表面附着力 (L x W) > 侧壁摩擦力 2*(L + W)*T

       面积比 (AR)   = (L x W) / [ 2 x (L + W) x T ]  >= 0.66
       宽厚比        = W / T                           >= 1.50
按元件族划分的钢网厚度与开孔尺寸
| 元件封装 | 最小间距 / 焊盘宽度 | 钢网厚度(T) | 推荐开孔几何 | 目标面积比(AR) | 钢网工艺建议 |
|---|---|---|---|---|---|
| 0805 / 1206 无源件 | ≥ 1.27 mm 间距 | 125 μm - 150 μm(5 - 6 mil) | 1:1 焊盘匹配(不缩减) | ≥ 0.90 | 标准激光切割不锈钢 |
| 0402 无源件 / SOIC | 0.50 mm 焊盘宽度 | 120 μm(4.7 mil) | 面积缩减 10%;长圆角 | ≥ 0.75 | 激光切割不锈钢 |
| 0201 无源件 / 0.5mm QFP | 0.25 mm 焊盘宽度 | 100 μm(4.0 mil) | 面积缩减 15%;圆角 | ≥ 0.68 | 激光切割+电抛光 |
| 01005 超微型 | 0.15 mm 焊盘宽度 | 75 μm - 80 μm(3.0 mil) | 圆角矩形;缩减 20% | ≥ 0.66 | 电铸或纳米涂层钢片 |
| 0.5 mm 间距 BGA | 0.28 mm 圆形焊盘 | 100 μm(4.0 mil) | 圆形开孔缩减 10% | ≥ 0.70 | 激光切割+聚合物纳米涂层 |
| 0.4 mm 间距 BGA / WLCSP | 0.22 mm 圆形焊盘 | 80 μm(3.2 mil) | 方孔带圆角 | ≥ 0.66 | 高精度电铸 / 纳米涂层 |
| QFN 裸露散热焊盘 | 3.0 mm - 6.0 mm 方形 | 100 μm - 120 μm | 窗口格栅(35% - 50% 掏空) | ≥ 1.20 | 交叉网格筋条(0.2 mm 桥接) |
       实心散热焊盘(高空洞率与焊料浮件)       窗口式分区开孔(推荐)
       ==================================================    ============================================
       ┌────────────────────────────────────────────────┐    ┌──────────────┬──────────────┬────────────┐
       │                                                │    │   锡膏砖     │   锡膏砖     │  锡膏砖    │
       │                                                │    ├──────────────┼──────────────┼────────────┤
       │             实心 100% 锡膏印刷                  │    │   锡膏砖     │   锡膏砖     │  锡膏砖    │
       │                                                │    ├──────────────┼──────────────┼────────────┤
       │                                                │    │   锡膏砖     │   锡膏砖     │  锡膏砖    │
       └────────────────────────────────────────────────┘    └──────────────┴──────────────┴────────────┘
       - 困住助焊剂挥发溶剂                                  - 开放筋条通道让溶剂气体逸出
       - 导致元件滑移与焊盘倾斜                              - 防止锡珠;空洞率保持 < 15%
纳米涂层钢网为何提升NPI首过良率
标准激光切割不锈钢开孔的切边存在激光脉冲割缝造成的微观条纹。锡膏会粘附在这些微沟槽上,使细间距开孔的锡膏转移效率降到 70% 以下。
- 施加永久性含氟聚合物或有机膦酸酯纳米涂层(2 - 4 μm),形成接触角 >110° 的疏水疏油表面。
- 纳米涂层阻止锡膏颗粒粘附侧壁,将转移效率提升至 >90%,消除细间距焊盘间的锡膏桥连,并把钢网底面擦拭周期从每 3 块板延长到每 15 块板。
IPC-A-610下的BGA与BTC焊点空洞抑制
焊点空洞是焊点内部被困住的气泡。少量小空洞属正常现象,但BGA(球栅阵列)与BTC(底部端子元件/QFN)焊点中的过量空洞会降低机械剪切强度、加速热循环下的疲劳开裂,并削弱向PCB内部接地层的导热能力。
       BGA焊点空洞限值(IPC-A-610 / IPC-7095)
       ==============================================
       Class 1(一般消费级):   <= 30% 焊球总面积空洞
       Class 2(专用商用级):   <= 25% 焊球总面积空洞
       Class 3(高可靠级):     <= 15% 焊球总面积空洞
       汽车 / 引擎舱应用:       <= 10% 焊球总面积空洞
焊点空洞的根因与工艺对策
| 根本原因 | 物理机理 | SMT纠正性工程措施 |
|---|---|---|
| 浸润保温时间不足 | 助焊剂溶剂载体在到达液相线前未完全挥发;被困气体在焊料熔化时膨胀 | 延长回流保温区(150°C - 190°C)至 75 - 90 秒,确保助焊剂充分排气 |
| 峰值回流温度过高 | 助焊剂载体在过热(T > 255°C)时化学分解并碳化,产生过量含碳气体 | 对标准SAC305无铅合金,将峰值回流温度限制在 238°C - 245°C |
| 盘中微孔未封盖 | BGA焊盘内钻出的微孔在锡膏回流时把空气困在焊球下方 | 强制采用盘中孔树脂塞孔电镀盖帽(VIPPO / IPC-4761 Type VII):环氧填孔+平面铜盖 |
| 锡膏氧化 | 锡膏粉过期或暴露于高环境湿度(>60% RH);金属氧化物释放氧气 | 严格执行 24 h 钢网上锡膏寿命限制;锡膏在 2°C - 10°C 储存;开封前室温回温 4 h |
| 润湿气氛不佳 | 大气中的氧重新氧化熔融焊料表面,阻碍气泡逸出 | 回流炉在氮气(N2)惰性气氛下运行,氧含量控制在 < 500 ppm |
SAC305无铅回流曲线优化窗口
       温度 (°C)
          ▲
      250 ┼───────────────────────────────┐ 峰值温度: 240°C - 248°C
          │                              / \
      217 ┼───────────────── 液相线 ────/───\── TAL: 50s - 70s
          │                 ┌──────────┘     \
      190 ┼────────────────/                  \
          │   预热区      │   热浸润区        │ 冷却区
      150 ┼───────────────┘  60s - 90s        │ -2°C/s 至 -4°C/s
          │  升温斜率: 1°C-3°C/s              │
       25 ┼───────────────────────────────────┴──────────────► 时间 (s)
          0               60                 150             220
- 升温至浸润段(25°C → 150°C): 斜率 1.0°C - 2.5°C/s。受控升温防止锡膏飞溅及对陶瓷片式电容的热冲击。
- 热浸润段(150°C → 190°C): 时长 60 - 90 秒。是均衡大型IC本体与小型无源件热容差的关键窗口。
- 液相线以上时间(TAL,>217°C): 时长 50 - 75 秒。保证金属间化合物(IMC)正常形成(Cu6Sn5,厚度 1.0 μm - 2.5 μm),同时避免脆性金属间化合物过度生长。
首件检验(FAI)验证流程
在快速SMT制造中,不验证第一块贴装板就直接跑整批,一旦某个贴片料站装错或某个极性反置,将造成灾难性的批量报废。
**首件检验(FAI)**规程要求:第一块板过完回流炉后停线,直到全部电气与机械判据对照工程文件验证通过为止。
       首件检验(FAI)验证流程
       ====================================================
       [ 阶段 1 ] 自动LCR元件测量与BOM比对
       [ 阶段 2 ] 3D自动光学检测(AOI)质心对位
       [ 阶段 3 ] 3D自动X射线检测(AXI)隐藏焊点空洞
       [ 阶段 4 ] 质量工程签核与批量生产放行
FAI合格/不合格判定矩阵
| 检验阶段 | 测量工具 | 检验重点与参数 | 判定阈值 |
|---|---|---|---|
| 元件数值验证 | 自动飞针 / LCR电桥 | 测量所有无标识无源件的电阻(R)、电容(C)、电感(L) | 实测值在元件容差内(如 ± 1%、± 5%)与BOM标称值一致 |
| 元件贴装偏移 | 3D AOI(高分辨率远心镜头) | 贴装质心相对铜焊盘中心的对位 | 最大允许横向偏移 ≤ 15% 元件端头宽度;零旋转倾斜 |
| 极性与1脚方向 | 3D AOI + 显微目检(20×) | IC 1脚缺口、二极管阴极标记带、有极性钽电容斜角 | 与PCB丝印及原理图网表 100% 吻合;零反装二极管或IC |
| 焊点弯月面润湿角 | 3D AOI(多角度彩色照明) | IPC-A-610 Class 3下跟部、趾部与侧向润湿角 | 焊料角覆盖 ≥ 75% 引脚高度;零立碑、退润湿或桥连 |
| 隐藏焊点与BGA检测 | 3D AXI(斜视计算机断层成像) | 焊球形状、桥连、枕头效应(HiP)缺陷、空洞率 | 单球空洞总面积 < 15%;零桥连;焊球呈球形无塌陷不对称 |
一站式BOM采购与防伪规程
元件正品性与生命周期可得性是成功一站式PCBA贴片的基石。通过未经验证的贸易商渠道采购元器件,存在收到翻新件、重新打标件或假冒件的风险,会在现场引发间歇性故障。
       供应链完整性与可追溯规程
       ==============================================
       层级 1:授权代理直供(DigiKey、Mouser、Arrow、Avnet、Future)
               -> 100% 原厂密封包装 + 制造商合格证书(CoC)

       层级 2:难找料 / 长交期二级采购
               -> 经由 ISO 9001 / AS6081 认证的授权备货分销商采购
               -> 强制检测:开盖、X射线晶圆验证、XRF引脚金相分析
NPI投产的采购与验证工作流:
- 自动BOM清洗: 在初始DFM接收阶段,我们的工程软件将每个元件与全球实时库存API比对,在下单前识别停产(EOL)、不推荐新设计(NRND)与长交期元件。
- 形式-装配-功能(FFF)等价替代: 若某元件原厂交期过长(如 26 周),工程团队提出引脚兼容替代料(PCA),核对电压容差、封装尺寸与温度等级后提交客户批准。
- 湿敏元件(MSD)管理: 所有有源IC按 IPC/JEDEC J-STD-033 管控。MSL 3、4、5 或 6 级元件超出允许车间暴露时间后,在经校准的氮气干燥柜中烘烤(125°C 持续 24 小时)再上线贴片,以消除回流时的爆米花分层。
生产工程数据包要求
为确保机器编程、工装架设与自动检测程序生成的准确性,您的NPI移交资料包应包含以下核心交付物:
1. 制板与锡膏层Gerber数据
- 完整的RS-274X或ODB++档案,包含铜层、阻焊、丝印、钻孔文件以及独立的锡膏层(Paste Mask)(
.GTP/.GBP)。 - 如需局部锡膏量调节,须定义钢网厚度与阶梯减薄边界。
2. 标准化贴片质心文件
- ASCII文本或CSV文件,包含元件位号、板面(
Top/Bottom)、以毫米或英寸计的X/Y质心坐标,以及符合IPC-7351 1脚规范的旋转角(0° - 360°)。
3. 结构化物料清单(BOM)
- 格式化电子表格,包含位号清单、功能描述、封装焊盘以及精确的制造商名称与完整制造商料号(MPN)配对。
- 预先批准的替代料号,避免元件短缺时采购停摆。
4. 组装文档与检验等级声明
- 详细图纸标注元件极性方向、禁布区边界、通孔连接器的选择性焊接要求,以及目标检验标准("IPC-A-610 Class 2" 或 "IPC-A-610 Class 3")。
如需快速打样、批量排产或完整一站式整机组装,请将文件直接提交至 HILPCB一站式PCBA中心。定制硬件工程评审请访问我们的工程联系窗口。
如需了解从裸板制造到组装、检验和 Box Build 的完整路径,请查看 HilPCB 能力总览。
一站式SMT与快速打样NPI贴片常见问题
1. 一站式贴片与客供料(配料)贴片有何区别?
在客供料(配料)贴片模式下,客户自行采购全部PCB裸板与元器件,分装成套件后寄给贴片厂完成贴装焊接。在一站式贴片模式下,制造伙伴从头到尾管理整个流程:制造裸板、从授权分销商直接订购BOM全部元件、激光切割定制SMT钢网、完成贴装并执行功能测试。一站式贴片消除了多供应商间的运输延误与分装差错,显著加快NPI周期。
2. 钢网厚度如何影响小元件的SMT贴装?
钢网厚度直接决定沉积到PCB焊盘上的锡膏体积。钢网过厚(>125 μm)时,0201 无源件或 0.4 mm 间距BGA的小开孔面积比会低于 0.66,锡膏粘在开孔内壁而非转移到焊盘上,造成焊料不足的开路。反之钢网过薄(<80 μm)时,大型通孔连接器与功率IC将得不到足够焊料。对于大功耗元件与细间距IC混装的板子,需采用阶梯式多级钢网,在同一块板上提供不同的锡膏厚度。
3. 片式元件立碑的成因是什么,如何预防?
立碑(曼哈顿效应)指两端子无源件(如 0402 或 0603 电阻电容)在回流焊时一端翘起竖立。其成因是表面张力扭矩不平衡:一端焊盘的焊料先于另一端熔化。主要原因包括:
- 铜箔散热不均: 一端焊盘连接宽大实心地面,另一端连接细信号走线。(通过在地焊盘上设计热隔离辐条来预防)。
- 锡膏量不均: 钢网开孔对位偏移导致一端焊盘锡膏多于另一端。
- 升温不均匀: 预热过快导致元件本体两端吸热不均。
4. IPC-A-610 Class 3对BGA焊点空洞率的判定阈值是多少?
按IPC-A-610 Class 3标准(适用于航空航天、军工与关键工业电子),经3D自动X射线检测(AXI)评估时,任一BGA焊球内的空洞投影总面积不得超过焊球总面积的 15%。此外,任何单个空洞不得超过焊球面积的 10%。在标准商用Class 2组件中,允许最高 25% 的总空洞率。
5. 为什么快速SMT NPI必须做首件检验(FAI)?
首件检验是防止批量缺陷的第一道保险。架设一条SMT产线涉及数百个机械供料器、视觉校准对位与锡膏印刷参数。只要一盘料反向装入或贴装飞达上错站位,就会毁掉产出的每一块板。先让一块板走完整条贴装回流流程,用自动LCR表和3D AOI/AXI验证全部元件数值后再放行批量生产,可避免昂贵的返工、报废元件与交期延误。