
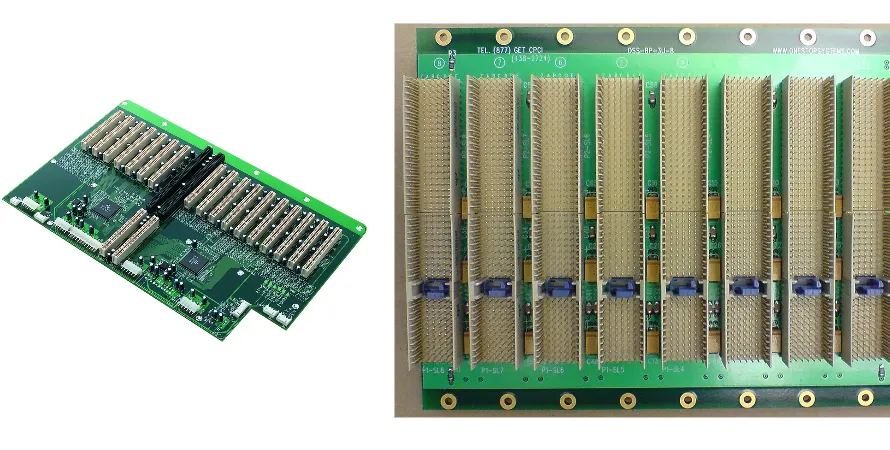
AI-Server-Backplane-PCB-Stackup ist oft die erste Entscheidung, die darüber bestimmt, ob ein 112G- oder 224G-Interconnect-System überhaupt serienfähig wird. Bei großen AI-Mainboards und Rack-Backplanes beeinflusst die Stackup-Planung gleichzeitig Einfügedämpfung, Referenzkontinuität, IR-Drop, Verzug, Zuverlässigkeit von Press-Fit-Steckverbindern und die spätere Testabdeckung.
Genau deshalb sollte das Stackup nicht als späte Dokumentationsaufgabe behandelt werden. Ein belastbarer Ablauf verbindet Kanalziele, Materialauswahl, Kupferstärken, Backdrill-Regeln, Steckverbinder-Fanout, Wärmepfade, DFM-Bewertung und Validierungsfreigaben schon im ersten Prototypenlauf. Für AI-Plattformen mit PCIe 6.0, CXL, NVLink und mehrkilowattiger Stromversorgung ist das Stackup die physische Basis, die Performance, Zuverlässigkeit und Fertigbarkeit zusammenhält.
Warum AI-Server-Backplane-PCB-Stackup so wichtig ist
AI-Server-Backplanes müssen in einer einzigen Leiterplatte meist mehrere Randbedingungen zugleich lösen:
- Hochgeschwindigkeitskanäle müssen Dämpfung, Skew und Reflexion über lange Routen und mehrere Steckverbinderübergänge beherrschen.
- Stromschienen müssen sehr hohe Ströme bei niedriger Impedanz und akzeptablem IR-Drop transportieren.
- Leiterplatten mit mehr als 20 Lagen und 4-6 mm Dicke brauchen einen symmetrischen Aufbau, um Verzug und Bohrprobleme zu reduzieren.
- Press-Fit-Steckverbinder, THT-Hardware und große mechanische Sperrflächen müssen trotzdem montage- und servicegerecht bleiben.
- Serienfreigaben brauchen messbare Impedanzwerte, nachvollziehbare Backdrill-Qualität, elektrische Testzugänglichkeit und chargenbezogene Rückverfolgbarkeit.
Darum bewerten viele Teams Fertigungskapazität für AI-Server-Backplane-PCBs zusammen mit High-Speed-PCB-Material- und Impedanzkompetenz, statt das Stackup nur als Layoutthema zu behandeln.
Referenztabelle für AI-Server-Backplane-PCB-Stackup
| Prüfthema | Typisches Fenster | Warum es wichtig ist |
|---|---|---|
| Kanalmaterialsystem | Mid-Loss bis Ultra-Low-Loss-Laminate mit VLP- oder HVLP-Kupfer | Wenn Dielektrikum und Kupferrauigkeit nicht zur Leitungslänge passen, schmilzt die 112G/224G-Marge schnell weg |
| Differenzielle Impedanzkontrolle | 85Ω, 90Ω oder 100Ω mit Zielwert ±5% oder enger | Schon kleine Abweichungen bei Aufbauhöhe und Leitergeometrie verschlechtern Link-Training und Eye-Margin |
| Power- und Ground-Ebenen | Mehrere durchgehende GND-Lagen, bei Bedarf 3 oz+ auf kritischen Schienen | Mehrere hundert Ampere bis Kiloampere an Lastsprüngen verlangen ein niederimpedantes PDN |
| Leiterplattendicke und Symmetrie | Häufig 20+ Lagen und 4-6 mm Gesamtstärke bei symmetrischem Aufbau | Unsymmetrie erhöht Verzug, Registrierrisiko und Probleme bei der Press-Fit-Montage |
| Via-Stub-Kontrolle | Auf kritischen Netzen meist Residual Stub < 10 mil | Backdrill-Qualität beeinflusst Resonanz, Return Loss und Kanalstabilität direkt |
| Validierungspfad | TDR, AOI oder Röntgen, Flying Probe, JTAG, FCT und Freigabeprotokolle | Backplane-Qualität lässt sich nicht allein an der Fertigungsausbeute ablesen |
Die exakten Zielwerte hängen weiterhin von Kanallänge, Steckverbindermodell, Stromdichte, Kühlkonzept und Compliance-Klasse ab, doch diese Tabelle bildet den Mindestumfang für die meisten AI-Server-Backplane-Projekte.
Low-Loss-Materialien und Impedanzfenster für 112G/224G-Kanäle
AI-Server-Backplane-PCB-Stackup versagt meist zuerst im Kanal und nicht im Schaltplan. Sobald Systeme PCIe 6.0, CXL oder 112G/224G-Klassen erreichen, verbrauchen dielektrische Verluste, Kupferrauigkeit und unterbrochene Referenzen die verfügbare Signalmarge sehr schnell.
Typische Prüfpunkte sind:
- Ob Leitungslänge und Steckverbinderzahl bereits den Einsatz von Low-Loss-, Very-Low-Loss- oder Ultra-Low-Loss-Material statt generischem FR-4 erzwingen.
- Ob Dk und Df über Frequenz und Temperatur stabil genug für die angestrebte Datenrate bleiben.
- Ob das Kupferprofil glatt genug ist, um zusätzliche Hochfrequenzverluste zu vermeiden.
- Ob das Impedanzmodell reale Fertigungsvariablen wie Dielektrikumsdicke, Plattierung und Lötstopp berücksichtigt.
Die folgende Materialübersicht ersetzt keine vollständige Kanalsimulation, gibt Layout-, SI- und Einkaufsteams vor dem Einfrieren der Laminatauswahl aber ein belastbares Startfenster:
| Materialklasse | Typische Materialien | Df bei 10 GHz | Dk bei 10 GHz | Typische Datenrate |
|---|---|---|---|---|
| Standard-Loss | FR-4 (S1141) | ~0.020 | ~4.2 | < 5 Gbps |
| Mid-Loss | S7439 / FR408HR | ~0.010 | ~3.6 | 10-28 Gbps |
| Low-Loss | Megtron 4 / M4S | ~0.006 | ~3.4 | 28-56 Gbps |
| Ultra-Low-Loss | Megtron 6 / M6G | ~0.002 | ~3.1 | 56-112 Gbps |
| Extremely-Low-Loss | Megtron 7 / Tachyon 100G | < 0.0015 | ~3.0 | 112-224 Gbps+ |
Darum koppeln Teams die Stackup-Planung häufig mit High-Speed-Backplane-PCB-Designgrenzen, Routing-Strategien für AI-Server-Motherboards und Backdrill-Planung für dicke High-Speed-Stackups, statt Kanalverluste erst beim Lab-Betrieb zu untersuchen.
Power-Ebenen, Kupferstärke und Wärmepfade für Mehr-kW-Systeme
Signalintegrität ist nur die halbe Stackup-Aufgabe. AI-Backplanes müssen außerdem sehr hohe Ströme in GPU-Trays, Accelerator-Module, Speicher-Stromdomänen und Management-Schienen einspeisen. Schwache Ebenenplanung führt zu IR-Drop, Hotspots und instabilem Lastverhalten, selbst wenn das Routing sauber aussieht.
Eine belastbare stromorientierte Stackup-Bewertung prüft meist:
- Ob Power- und Ground-Lagen ausreichend durchgehend sind, um die PDN-Impedanz über den relevanten Frequenzbereich niedrig zu halten.
- Ob auf kritischen Strompfaden, Sammelschienenbereichen oder Steckverbinder-Eintrittszonen 3 oz oder mehr Kupfer nötig sind.
- Ob Ebenenpaarung und Dielektrikumsabstände sowohl Entkopplungsverhalten als auch Fertigbarkeit unterstützen.
- Ob Thermal Vias, Kupferspreizer und Wärmepfade zum mechanischen Kühlkonzept passen.
Auch die thermische Auslegung gehört in die Stackup-Bewertung und nicht in eine späte rein mechanische Diskussion. Bei Mehr-kW-AI-Plattformen beeinflussen Materialstabilität und Wärmeverteilung sowohl die elektrische Reserve als auch die Montagezuverlässigkeit.
- Ob High-Tg-Materialien mit Tg >= 170 C nötig sind, um Delamination, Maßdrift und Verzug unter thermischer Last zu verringern.
- Ob unter VRM-Zonen oder anderen Hotspots ausreichend dichte Thermal-Via-Felder vorgesehen sind, damit Wärme früh in innere Kupferflächen abgeführt wird.
- Ob bei extremen lokalen Verlustleistungsdichten Copper-Coin-, Kupfereinleger- oder andere verstärkte Wärmeableitstrukturen im Stackup mitbewertet werden sollten.
- Ob vor dem Prototypen eine Thermalsimulation Hotspots, Temperaturanstieg und wirksame Gegenmaßnahmen im Lagenaufbau bestätigt.
Hier werden Heavy-Copper-PCB-Fähigkeiten für niederohmige Stromebenen und Server-Backplane-Design für Rechenzentrumsysteme zu einem gemeinsamen Engineering-Thema und nicht zu zwei getrennten Übergaben zwischen Layout und Fertigung.
Backdrill, Steckverbinder-Fanout und Risiko bei der Press-Fit-Montage
Bei AI-Server-Backplanes ist oft nicht die Gerade das Problem, sondern der Übergang. Steckverbinderfelder, Via-Felder und dicke Escape-Bereiche verursachen die größten Return-Loss- und Montageprobleme, wenn sie nicht frühzeitig begrenzt werden.
Eine praxisnahe Bewertung sollte bestätigen:
- Ob kritische Via-Felder per Backdrill oder kontrollierter Stub-Länge gegen Resonanzen in langen Durchkontaktierungen abgesichert sind.
- Ob Anti-Pad-Größe, Return Vias und Referenzkontinuität im Bereich der Steckverbinder-Launches erhalten bleiben.
- Ob Press-Fit-Steckverbinder, THT-Halter und mechanische Hardware genügend Freiraum für Bohren, Galvanik und Montagewerkzeuge lassen.
- Ob Leiterplattendicke und Lochgeometrie eine zuverlässige Einpresskraft und Barrel-Integrität weiterhin zulassen.
Deshalb koppeln viele Teams das Stackup-Sign-off noch vor dem Pilotlauf mit AI-Server-Backdrill-Planung, NVLink- und High-Density-Interconnect-Kanalgrenzen und schlüsselfertiger Montageunterstützung für große AI-Server-Leiterplatten.
DFM, Validierung und Freigabekontrolle vor der Serie
Selbst ein starkes Stackup-Konzept braucht Messdaten aus Fertigung und Test. Große AI-Backplanes sind teuer im Re-Spin, deshalb sollte die Freigabe an nachweisbare Prozessergebnisse gebunden sein und nicht nur an Simulationsdateien.
Programme mit weniger Überraschungen verlangen in der Regel:
- Eine Front-End-DFM-Bewertung für Lagenzahl, Bohrungs-Seitenverhältnis, Symmetrie, Registrierung und Galvanisierbarkeit.
- TDR-Coupons und Impedanzprotokolle, die zeigen, dass das reale Stackup dem Leitungsmodell entspricht.
- AOI-, Röntgen-, Flying-Probe- oder Prüfadapter-Abdeckung, passend zur tatsächlichen Komplexität der Leiterplatte.
- Nach der Montage zusätzliche Prüfungen wie SPI-, AOI- und Röntgeninspektion für AI-Server-Backplanes und systemnahe Freigabelogik.
- Eine Abstimmung von Compliance- und Pilotplanung mit AI-Server-Motherboard-Compliance-Prüfungen und Quick-Turn-Prototypenzyklen.
Vor der Serienfreigabe sollten außerdem einige stackup-bezogene Fertigungsdetails verifiziert werden:
- Ob dicke High-Speed-Aufbauten eine Mehrfachlamination brauchen und der Presszyklus Haftung zwischen den Lagen sowie Harzfluss sicher beherrscht.
- Ob die Galvanik tiefer Bohrungen bei den geforderten Aspect Ratios gleichmäßige Kupferstärken auf den Lochwänden liefert.
- Ob ENIG, ENEPIG oder chemisch Silber die passendere Oberfläche für Hochfrequenzverluste, Steckverbinderkontakt und mehrere Reflow-Zyklen ist.
Wenn Stackup, Fertigung und Validierung als ein gemeinsamer Ablauf betrachtet werden, lassen sich Risiken früher finden und teure späte Re-Designs auf Großformat-Leiterplatten vermeiden.
Häufige Fragen zu AI-Server-Backplane-PCB-Stackup
Häufig gestellte Fragen
Wann muss man von Standard-FR-4 auf Ultra-Low-Loss-Material wechseln?
Immer dann, wenn Kanallänge, Steckverbinderzahl und Zielgeschwindigkeit die Einfügedämpfungsreserve von Mid-Loss-Materialien überschreiten. PCIe 6.0, CXL und 112G/224G-Links erzwingen diese Entscheidung oft sehr früh.
Ist Backdrill bei AI-Server-Backplanes immer notwendig?
Nicht auf jedem Netz, aber häufig auf kritischen langen Vias, wenn Residual Stubs Return Loss verschlechtern oder Resonanzen auslösen würden. Die Entscheidung muss sich auf Kanalmodell und reale Bohrtiefenfähigkeit stützen.
Wie dick sind AI-Server-Backplanes typischerweise in der Serie?
Viele Projekte liegen über 20 Lagen und bei etwa 4-6 mm Gesamtstärke, doch die richtige Auslegung hängt von Strombedarf, Steckverbindertyp, Steifigkeitsziel und Kühlstrategie ab.
Was bricht bei der Stackup-Umsetzung meist zuerst?
Impedanzdrift, unstetige Steckverbinder-Launches, unzureichende Via-Stub-Kontrolle, Verzug und ein schwaches PDN sind typische Ausfallpunkte. Die meisten davon sind Prozessprobleme, die sich vor der Serie erkennen lassen.
Nächste Schritte
Wenn Ihr AI-Server-Projekt eine Stackup-Bewertung für ein großes Mainboard oder eine Backplane braucht, fordern Sie eine Fertigungsbewertung an oder kontaktieren Sie das HILPCB-Engineering-Team. HILPCB kann Sie vor dem Einfrieren des Build-Pakets bei Materialwahl, Impedanzzielen, Kupferstrategie, Backdrill-Regeln und den Freigabegates von Prototyp bis Serie unterstützen.