
Heavy-Copper-Leiterplatten-Hersteller | 3–20 oz Leistungsplatten | Quickturn
Hersteller von Heavy-Copper-Leiterplatten mit kurzen Durchlaufzeiten, spezialisiert auf 3 bis 20 oz dicke Kupferlagen für Hochstromnetzteile, Automotive-Wandler und Industrieantriebe. HilPCB liefert Prototypen in 24–48 h für 2–6 oz Kupfer, Staffelpreise für die Serienfertigung und 100 % automatisierte elektrische Prüfung.
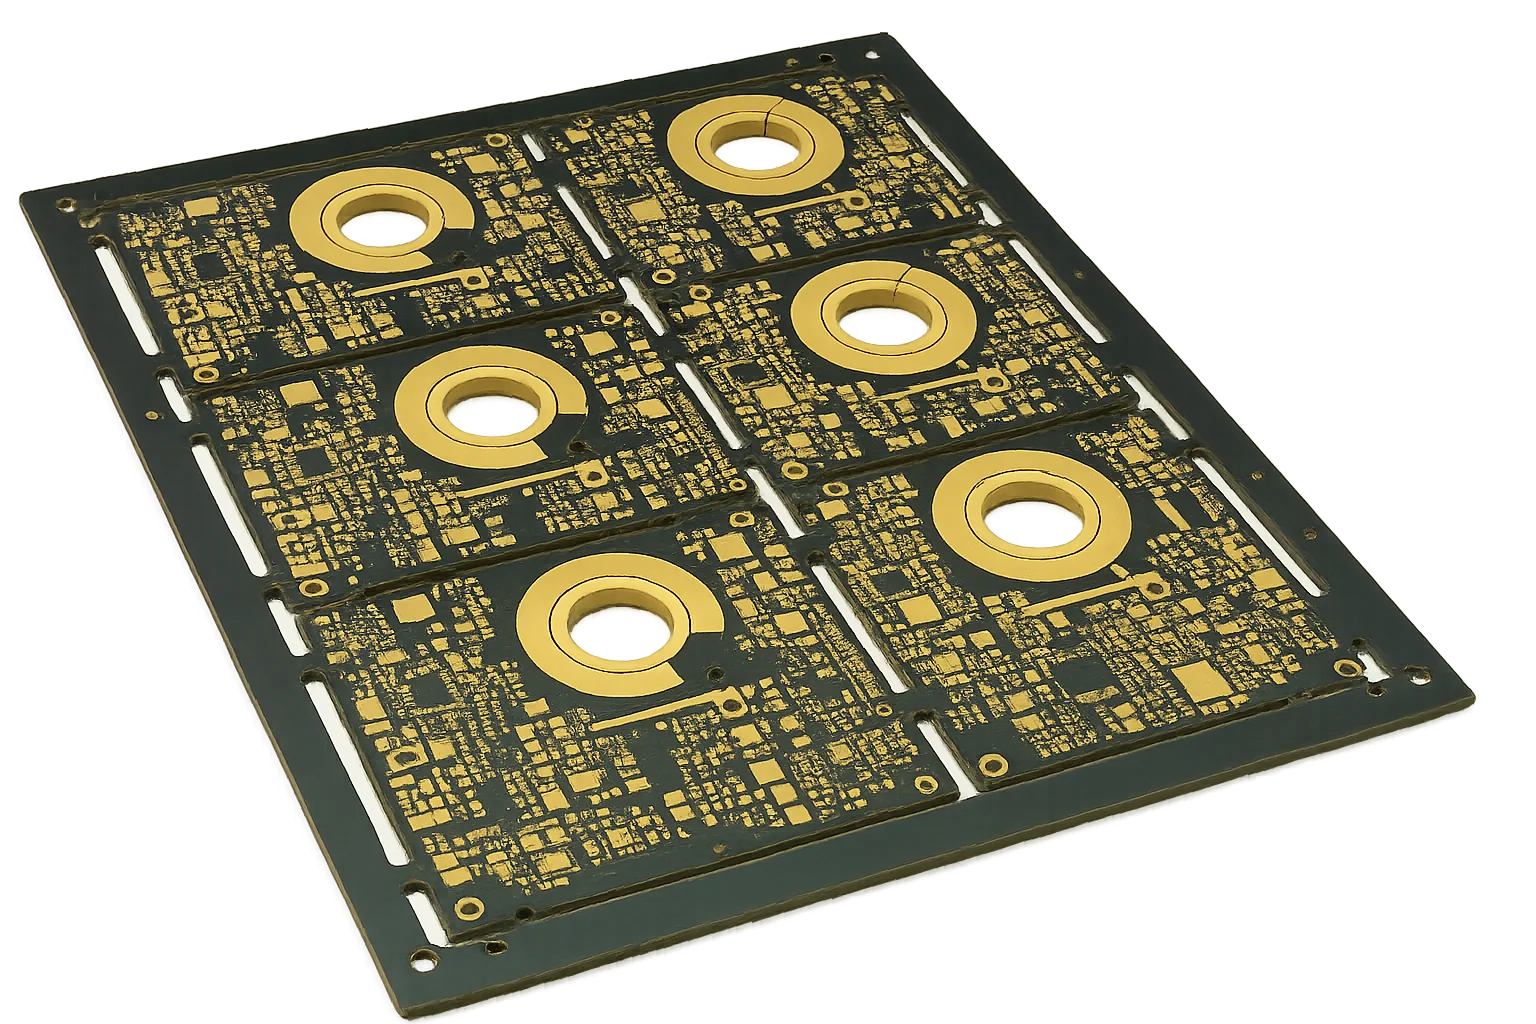
Schwerkupfer-Technik & Kostenoptimierung
Strategische Umsetzung für Stromdichte und thermisches GleichgewichtSchwerkupfer-Leiterplatten sind gerechtfertigt, wenn die Stromstärke in den Leitungen ~30–50 A überschreitet oder wenn integrierte Wärmeleitpfade ohne externe Stromschienen erforderlich sind. Typische Anwendungen umfassen Stromwandler, Automobil-Wechselrichter und industrielle Antriebe. Wir bewerten die Auswahl der Kupferstärke (3–6 oz in der Regel ausreichend; 10 oz oder mehr für Hochleistungsstufen), Wärmeverteilung (Temperaturanstiegsreduzierung um 10–30 °C) und fertigungstechnische Kompromisse wie Gleichmäßigkeit der Beschichtung und Schichtspannung. Durch systematische Leistungsverteilungsoptimierung können Schwerkupfer-Leiterplatten Stromschienen eliminieren und die Montageschritte um 40–60% reduzieren.
Die Stromtragfähigkeit folgt den IPC-2152-Richtlinien mit Abschlägen für Umgebungstemperatur, benachbarte Wärmequellen und Gehäusebeschränkungen. Beispielsweise kann eine 4 oz Kupferleitung mit 10 mm Breite etwa 50–80 A mit mäßigem Temperaturanstieg führen — die tatsächlichen Grenzen hängen von der Kupferdicke, der Leitungsgeometrie und den Luftströmungsbedingungen ab. Während der Übergang von 2 oz zu Schwerkupfer die Leiterplattenkosten um 25–40% erhöhen kann, sinken die Gesamtsystemkosten oft aufgrund weniger Verbindungen und verbesserter Wärmeableitung.
Kritisches Risiko: Hohe Stromdichte und schlechte Beschichtungsgleichmäßigkeit können lokale Erwärmung, Delaminierung oder Ungleichgewicht beim Ätzen der Innenlagen verursachen. Übermäßige Kupferdicke ohne ordnungsgemäße Kupferbalance kann Platten während der Laminierung verziehen oder beim Bohren Ausbrüche verursachen.
Unsere Lösung: Wir wenden fortschrittliche Stromdichtemodellierung und differenzielle Beschichtungssteuerung an, um eine gleichmäßige Kupferverteilung über die Schichten hinweg zu erreichen. Wärmeleitungen und Metallkern-Leiterplatten werden integriert, wo Wärmeverteilung kritisch ist. Schichtungen folgen den IPC-6012 Klasse 3-Zuverlässigkeitsstandards mit Röntgenüberprüfung der Durchkontaktierung und Beschichtung CPK ≥ 1.33. Für optimierte thermische und elektrische Co-Designs siehe unsere thermischen Designrichtlinien und Hochthermik-Leiterplatten.
- Kupferdicke 105–700 μm = 3–20 oz
- Stromtragfähigkeit nach IPC-2152 mit umgebungsspezifischen Abschlägen modelliert
- Wärmeleitungsarrays Ø0.30–0.50 mm zur Wärmeableitung
- Differenzielle Ätzkompensation für gemischte Kupferstärken
- Temperaturanstiegskontrolle durch Kupferverteilung: ΔT 10–30 °C
- Hybride Schichtungen, die Leistungsebenen mit Standardsteuerungsschaltungen kombinieren
🚀 Schnelle Angebotsanfrage
📋 Vollständige Fähigkeiten erhalten
Plattierungsgleichmäßigkeit & Differenziertes Ätzverfahrensmanagement
Mehrstufige Fertigung für Dickengleichmäßigkeit und HaftungVerlängerte Galvanisierung für dicke Kupferschichten (z.B. ~4–8 h — für 10 oz Aufbau) nutzt kontrollierte Stromdichte und Puls-Umkehr-Profile, um eine Gleichmäßigkeit innerhalb von ±10% zu gewährleisten. Schrittweise Ätzrezepte behandeln Unterätzung; laterales Ätzen kann bei extremen Dicken ein Verhältnis von 1:1 mit der Kupferdicke erreichen, daher wird die Masken-/Chemiezeit sorgfältig abgestuft. Hoch-Tg-Materialien 170–180 °C widerstehen mehrfachen Reflows und längerer Plattierungsexposition.
Unsere Extremkupferverarbeitung integriert AOI in mehreren Stufen, Querschnitte für Haftung und Hochstrombelastungstests mit IR-Thermografie zur Validierung thermischer Modelle. Verzug wird bei typischen Platten durch druckprofiliertes Laminieren auf ≤0,75% gehalten. Siehe unseren Montagepreisführer für Termin-/Kostenhebel.
- Computerkontrollierte Plattierung mit Dickenkartierung an 25 Punkten
- Schrittweises Ätzen für feine Strukturen in der Nähe von dickem Kupfer
- Hochdrucklaminierung bis zu ~500 psi
- Thermoschock −40 °C↔+125 °C für Automobilprofile
Leistungsmatrix für Heavy Copper PCB
Prozessfenster für Hochstrom-Stromverteilung
| Parameter | Standardfähigkeit | Erweiterte Fähigkeit | Standard |
|---|---|---|---|
Lagenzahl | 2–8 Lagen | Bis zu 32 Lagen | IPC-2221 |
Basismaterialien | FR-4 high-Tg 170–180 °C | FR-4 mit hoher Wärmeleitfähigkeit, Rogers, Metallkern (IMS) | IPC-4101 |
Leiterplattendicke | 1.6–3.2 mm | 0.8–8.0 mm | IPC-A-600 |
Kupferauflage | 3–6 oz (105–210 μm) | Bis zu 20 oz (700 μm) | IPC-4562 |
Min. Leiterbahn/Abstand | 150/150 μm (6/6 mil) | 100/100 μm (4/4 mil) | IPC-2221 |
Min. Bohrdurchmesser | 0.30 mm (12 mil) | 0.20 mm (8 mil) | IPC-2222 |
Via-Technologie | Durchkontaktierung, Thermische Vias | Kupfergefüllte Vias, Press-fit, Blind-/Buried-Vias | IPC-6012 |
Max. Panelgröße | 571.5 × 609.6 mm | 571.5 × 1200 mm | Fertigungsfähigkeit |
Stromtragfähigkeit | Bis zu ~100 A pro Leiterbahn (abhängig vom Design) | 200 A+ (abhängig vom Design) | IPC-2152 |
Oberflächenveredelung | HASL bleifrei, ENIG, OSP | Chemisch Silber, ENEPIG, Hart-/Dickgold | IPC-4552/4556 |
Qualitätsprüfung | E-Test, AOI, Querschnittsanalyse | Hochstrombelastung, Thermischer Schock, IR-Thermografie | IPC-9252 / IPC-TM-650 |
Certifications | ISO 9001, UL, RoHS | IATF 16949, AS9100, IPC-A-610 Klasse 3 | Industriestandards |
Lieferzeit | 7–10 Tage | ≈5 Tage (abhängig von der Komplexität) | Produktionsplan |
Suchen Sie Fertigungsmöglichkeiten über dieses Produkt hinaus? Alle Fertigungskapazitäten ansehen
Bereit, Ihr PCB-Projekt zu starten?
Ob Sie einfache Prototypen oder komplexe Produktionsläufe benötigen, unsere fortschrittlichen Fertigungskapazitäten gewährleisten überlegene Qualität und Zuverlässigkeit. Erhalten Sie Ihr Angebot in nur 30 Minuten.
Thermische Designintegration & Stromverteilungsstrategie
Gehen Sie über einfache Stromtabellen hinaus: dimensionieren Sie Leiterbahnen gemäß IPC-2152 und validieren Sie sie mit Randbedingungen (Umgebung, Luftströmung, Gehäuse). Für Dauerbetrieb begrenzen viele Designs ΔT auf etwa 10–20 °C, mit transienten Werten bis zu 30–40 °C. Große Kupferflächen dissipieren ~3–5× mehr Wärme im Vergleich zu isolierten Leiterbahnen mit gleichem Querschnitt.
Thermische Durchkontaktierungen: Ø0,30–0,50 mm bei 1,0–1,5 mm Raster unter heißen Bauteilen. Kupfergefüllte Durchkontaktierungen können die vertikale Leitfähigkeit um ~10–20× erhöhen. Schaffen Sie direkte Pfade zu Wärmeausbreitungsschichten oder Kühlkörpern. Siehe Thermische Durchkontaktierungsdesign.
Gemischte Kupfergewichte erfordern Stackup-Planung, um Harzmangel und Dickensprünge zu vermeiden. Platzierung von 3–6 oz Stromschichten nahe der Außenseite verbessert die Wärmeableitung; innere 1–2 oz Schichten handhaben Steuersignale. Dieser hybride Ansatz kann Materialkosten um 20–30% reduzieren, während Stromziele erreicht werden.
Benötigen Sie eine Experten-Design-Überprüfung?
Unser Ingenieursteam bietet kostenlose DFM-Analyse und Optimierungsempfehlungen
Schwerkupfer-PCB für Wärmemanagement und Hochstromverteilung
Eine Schwerkupfer-PCB für das Wärmemanagement erledigt zwei Aufgaben zugleich: Sie führt hohe Ströme mit vertretbarem Verlustwiderstand und leitet Wärme von den Bauteilen ab, die sie erzeugen. Diese Ziele können kollidieren, denn das Kupfer, das den Widerstand senkt, leitet Wärme auch ins Substrat — und das Laminat entscheidet, wie viel davon über die Basis entweichen kann.
Auslegung für Hochstrom. Eine Hochstrom-Schwerkupfer-PCB wird nicht allein nach nomineller Stromtragfähigkeit dimensioniert. Leiterbahnbreite, Kupferdicke, Umgebungstemperatur, zulässige Temperaturerhöhung und vorhandenes Flächenkupfer wirken zusammen. Veröffentlichte Stromtabellen setzen ruhende Luft und einen einzelnen isolierten Leiter voraus — als Ausgangspunkt brauchbar, aber mit einer Thermomessung am repräsentativen Coupon zu bestätigen. Bei sehr hohen Strömen sind Parallelschichten oder eine Sammelschienenkonstruktion oft wirksamer als noch mehr Kupferdicke.
Kupferdicken und ihre Bedeutung. Übliche Vorgaben sind 4 oz, 6 oz oder 8 oz Kupfer, je nach Strom und Wärmepfad. Ab etwa 3 oz ändert sich das Ätzverhalten: Die Flanken werden schräg, minimale Leiterbahnbreite und -abstand wachsen, die erreichbare Strukturdichte sinkt. Diese Einschränkungen gehören vor dem Layout in die Designregeln — nicht erst in der Fertigung entdeckt.
Dickengleichmäßigkeit und Zuverlässigkeit. Die Kupferdickengleichmäßigkeit ist einer der stärksten Ausbeuteindikatoren, weil Plattierstreuung sowohl den Widerstand als auch den dielektrischen Abstand verändert. Prozesse mit starker Galvanik müssen die Verteilung über das Panel beherrschen. Ein thermisches Zuverlässigkeitsprogramm verifiziert das Ergebnis anschließend über Temperaturzyklen und Mikroschnitt, denn dickes Kupfer und dickes Dielektrikum dehnen sich unter Last unterschiedlich schnell aus.
Bei Automobil- und Industrieprogrammen muss dasselbe Teil die Automotive-Haltbarkeitserwartungen erfüllen — das heißt dokumentierte Prozesskontrolle statt einmaligem Musterergebnis. Wenn die Substratleitfähigkeit der begrenzende Faktor ist, siehe die Optionen für thermisch leitfähige PCBs.
Sequenzielle Verarbeitung & Qualitätskontrollmethodik
Basisfolie (35–70 μm) beeinflusst Haftung und Endmorphologie. Galvanische Abscheidung ~25–30 μm/h erhält die Kornstruktur. Hull-Zelle und Coupon-Mapping optimieren Stromdichte. Fotoresistdicke skaliert mit Kupfergewicht (z.B. 75–100 μm für ~10 oz), um längere Ätzzeiten zu überstehen; regeneratives Ätzen hält Kupferbeladung stabil. Differenzielles Ätzen erreicht 100–150 μm Strukturen neben Schwerkupfer. Abnahme richtet sich nach IPC-Klasse-3 Mikroschnittkriterien.
Laminierung: gestufte Rampen auf ~185 °C und Drücke bis ~500 psi verhindern Lufteinschlüsse. Dimensionsstabilität hält ±0,10 mm pro 300 mm. Bestückung für Schwerkupfer-Pads kann Vorwärmung und verlängerte Reflow-Dauer erfordern, um Benetzung sicherzustellen.
Substratwahl für thermische & elektrische Leistung
Wählen Sie Materialien nach Wärmeleitfähigkeit, Tg und z-Achsen-CTE. FR-4 high-Tg 170–180 °C unterstützt moderate Anstiege (<40–50 °C). Für höhere Lasten bieten gefüllte Systeme 0,6–1,0 W/m·K, ~2–3× Standard-FR-4. Für extreme Dissipation bietet IMS (Metallkern) 1,0–8,0 W/m·K, begrenzt aber Schichtanzahl; siehe Metallkern-Leiterplatte.
Hybride Stackups mit wärmeleitenden Prepregs (0,5–0,7 W/m·K) zwischen Stromschichten plus Standardmaterialien für Signalebenen können Kosten um 30–40% senken, während thermische Leistung erhalten bleibt. Qualifizieren Sie mit Delamination nach mehreren Reflows und CAF-Widerstand für Hochspannungspfade.
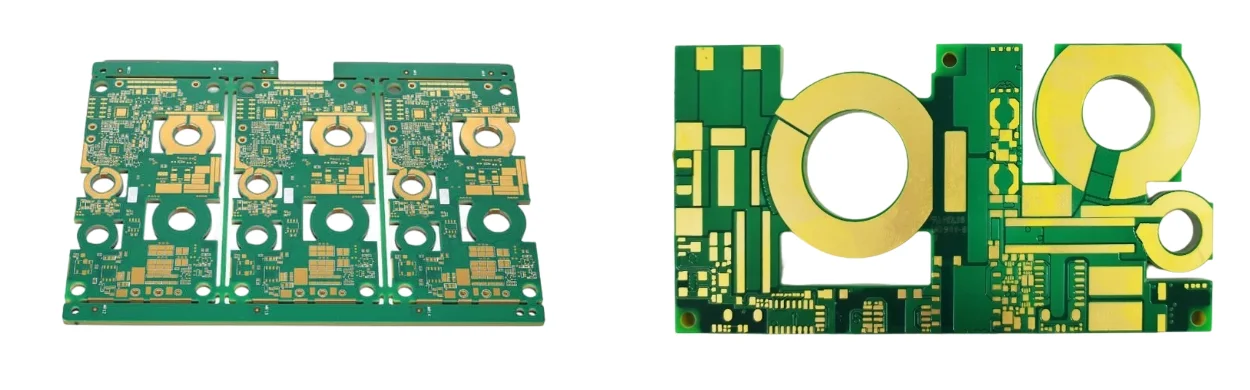
Zuverlässigkeitstestmatrix & Leistungsvalidierung
Hochstromlasttests wenden 50–200 A an, während IR-Thermografie die stationäre Temperatur und das Fehlen von Hotspots bestätigt (>10 °C). Dauerläufe können 4–8 h dauern, wobei Automobilprofile bis zu 100 h erfordern.
Thermische Zyklen: −40 °C bis +125 °C mit 15-minütigen Haltezeiten für 500–1000 Zyklen. Akzeptiert, wenn ΔR ≤10%. Querschnitte überprüfen Barrel-Risse und Haftung. Siehe thermische Zuverlässigkeitstests.
Mechanisch: PTH-Zugfestigkeit zielt auf >8 lbf für Ø0,80 mm Löcher; Montageprofile verlängern das Einweichen für 6–10 oz Pads, um Benetzung sicherzustellen. Vollständige Rückverfolgbarkeit umfasst Materialien, Prozessparameter und Testdaten für jede Charge.
Anwendungsspezifische Schwerkupfer-Implementierung
EV-Leistungselektronik/BMS: 6–10 oz Hauptbusse für 200–400 A Dauerbetrieb mit Junction-to-Coolant θJB <0,5 °C/W.
Industrieantriebe/Schweißen: 10–20 oz für Spitzen >300 A, verteilte thermische Vias (50–100 pro TO-247) für >100 W/cm².
Erneuerbare Energien: selektives Heavy Copper nur auf Hochstrompfaden, um Kosten gegen Lebensdauerzuverlässigkeit abzuwägen.
Schwerkupfer-PCB: Kosten, Qualitätskontrolle und Prototypenplanung
Kunden fragen oft, wie sich eine Schwerkupfer-PCB kostengünstig gestalten lässt, ohne den Strompfad zu opfern. Die ehrliche Antwort: Die Kosten folgen der Prozessausbeute, und die Ausbeute bei dickem Kupfer wird von wenigen Designentscheidungen dominiert — nicht vom Kupferpreis selbst.
Kostentreiber. Sehr breite Leiterbahnen, sehr enge Abstände bei hoher Kupferdicke und mehrere sequenzielle Laminierzyklen sind die wichtigsten Kostenmultiplikatoren. Großzügige Abstände im Schwerkupfer, konsolidierte Lagen und das Weglassen von Schwerkupfer in Feinstrukturbereichen (wo möglich mit Hybrid- oder Teildicken-Ansatz) senken die Kosten meist stärker als jede Preisverhandlung. Ein Schwerkupfer-Prototypenlauf ist genau der richtige Ort, diese Kompromisse zu beweisen, bevor Werkzeuge und Panels festgelegt werden.
Qualitätskontrolle, die zählt. Wirksame Qualitätskontrolle auf einem Schwerkupfer-Build konzentriert sich auf die Parameter, die bei hoher Kupferdicke streuen: Plattierdickenverteilung, Ätzkompensation, Dielektrikumsdicke über massiven Strukturen und Laminierhohlräume an dick-dünn-Übergängen. Mikroschnitt an repräsentativen Stellen plus elektrische Verifikation der Leistungsnetze fängt die Fehler, die Sichtkontrolle übersieht. Muss die Platine eine Luft- und Raumfahrt- oder Verteidigungsprogrammprüfung bestehen, muss diese Evidenz chargenspezifisch sein.
Wärme- und Marktkontext. Die Nachfrage nach Schwerkupferplatinen wächst mit der Elektrifizierung; die Anwendungen reichen von EV-Leistungsstufen über Industrieantriebe und Wechselrichter für erneuerbare Energien bis zu Hochleistungs-LED-Systemen. Jede hat eigene Annahmekriterien: Automobilprogramme gewichten Temperaturzyklen und Rückverfolgbarkeit, Industrieprogramme die langfristige Lieferstabilität, Luft- und Raumfahrt bringt obendrauf Qualifikationsdokumentation. Beginnen Sie mit dem Programmkontext in der Angebotsanfrage, denn er ändert sowohl Stack-up als auch Evidenzpaket.
Technische Absicherung & Zertifizierungen
Erfahrung: produktionserprobte Schwerkupfer- und Extremkupfer-Aufbauten mit zonenkontrollierter Laminierung und gestaffeltem Ätzen.
Expertise: IPC-2152-Modellierung + IR-Validierung; SPC auf Galvanik/Ätzen; Cpk-Ziele ≥1,33.
Autorität: IPC Klasse 3, IATF 16949, ISO 13485, AS9100; auditbereite Dokumentation.
Vertrauenswürdigkeit: MES verknüpft Chargencodes/Serialisierung mit Inline-Testdaten; thermische/Lastberichte verfügbar.
- Prozesskontrollen: Galvanikdicke, Ätzunterätzung, Laminierungsdruck/Temperatur
- Rückverfolgbarkeit: Einheitenserialisierung, Komponenten-Chargenverfolgung, digitale Laufkarte
- Validierung: Lasttests, thermische Zyklen/Schock, Mikroschnitte nach IPC-TM-650
Häufig gestellte Fragen
Welche Kupferdicke gilt als Schwerkupfer und welche als Extremkupfer?
Wie wirken Wärmevias und Kupferflächen zusammen?
Welche Prozesskontrollen sind für die Zuverlässigkeit am wichtigsten?
Wann sollte ich IMS oder einen Metallkern statt FR-4 mit Schwerkupfer spezifizieren?
Beeinflusst Schwerkupfer die Baugruppenmontage?
Wie wird die Kupferdicke für Hochstrom-Schwerkupfer-PCBs gewählt?
Erleben Sie Fertigungsexzellenz
Fortschrittliche Fertigungsprozesse gewährleisten, dass jede PCB den höchsten Qualitätsstandards entspricht. Erhalten Sie sofort Ihr individuelles Angebot.