
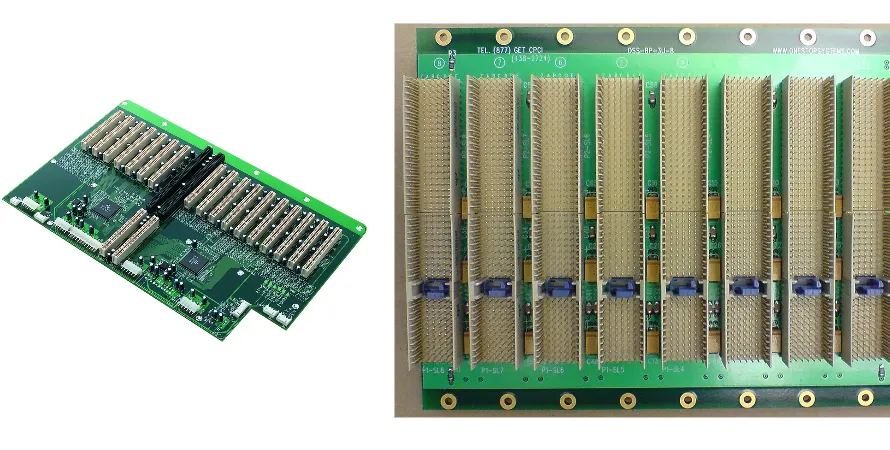
Mit dem Boom von generative AI, LLM und HPC sind AI server zum Kernmotor moderner Data Center geworden. Das Herzstück—Server motherboard und backplane PCB—trägt heute extreme Data Throughput- und Power-Density-Anforderungen. Aus Sicht von Compliance & Reliability gilt: strenge AI server motherboard PCB validation ist kein „letzter Schritt“ mehr, sondern das Fundament. Ein kleiner SI-Fehler, ein unentdeckter Hotspot oder eine instabile Power Network kann schnell in Millionenverluste münden.
Dieser Beitrag zerlegt AI server backplane PCB Validation systematisch: high-speed SI, PI, Thermal Management und Mechanical Reliability. Außerdem zeigen wir, wie präzise Messmethoden und die Zusammenarbeit mit einem erfahrenen Hersteller wie Highleap PCB Factory (HILPCB) helfen, 7x24h stabile Systeme zu liefern—nicht nur „Tests bestehen“, sondern Hardware bauen, die die nächste AI-Welle trägt.
Warum AI server backplane validation so komplex ist
AI server verschärfen drei Treiber gleichzeitig: extreme Datenraten, hohe Leistungsaufnahme und hohe Integrationsdichte.
Exponentielle Datenraten: PCIe 5.0 (32 GT/s), PCIe 6.0 (64 GT/s) und CXL sind Standard. Bei diesen Raten skalieren Loss, Reflections, Crosstalk und Jitter massiv—Material, Stackup und Routing werden kritisch.
Power Density: Ein Accelerator kann 700 W+ ziehen, ein Chassis >10 kW. PDN-Schwächen führen zu IR Drop, EMI oder Local Hotspots—mit direktem Impact auf Performance/Stability.
Design Density: Sehr dichte backplane PCB mit 20+ Layers, HDI, BGA und dichten Connectors. Das erhöht Crosstalk/Thermal-Risiken und verlangt höhere Manufacturing/Assembly Precision.
Darum muss AI server motherboard PCB validation früh starten und Simulation, Fabrication, Assembly und System Tests abdecken—Electrical, Thermal und Mechanical Specs müssen gleichzeitig passen.
High-Speed SI Validation: Kern-Challenges
Für PCIe 5.0/6.0 ist SI meist der härteste Teil. Ziel: Amplitude/Timing vom TX bis RX im Channel stabil halten.
1. Channel Loss Budget
Insertion Loss entsteht durch Dielectric/Conductor Loss. Typisch PCIe 5.0 Budget: ~36 dB. Validierung:
- Material: low-loss AI server motherboard PCB Materialien wie Megtron 6/7, Tachyon 100G (niedriger Dk/Df).
- Routing: AI server motherboard PCB routing beeinflusst Loss (Length, Width, Via Count/Type). TDR + VNA für S-Parameter.
- Connector/Via Optimization: Discontinuities via HFSS optimieren; Back-drilling gegen Via Stubs—weniger Reflection/Loss.
2. Impedance Control
Diff Impedance (z. B. 85Ω/100Ω) ±7% halten. Validierung:
- Stackup: Trace Geometry + Reference Plane Distanz präzise.
- Process Control: Etching/Lamination müssen konstant sein.
- TDR: Test Coupons und On-Board Traces messen. Ein gutes AI server motherboard PCB layout plant Impedance-Continuity früh.
3. Crosstalk Control
In dichten Bereichen koppeln Signale. Maßnahmen:
- Simulation: NEXT/FEXT vorhersagen.
- Rules: 3W/5W, Layer Assignment, Stripline bevorzugen.
- VNA: Multi-Port S-Parameter für echte Crosstalk-Werte.
PCIe Gen5 vs. Gen6: SI-Validation Key Parameters
| Parameter | PCIe 5.0 (32 GT/s, NRZ) | PCIe 6.0 (64 GT/s, PAM4) | Validation Focus |
|---|---|---|---|
| Channel insertion loss budget | ~36 dB @ 16 GHz | ~32 dB @ 16 GHz (Nyquist) | Strengere Anforderungen an Material Loss und Connector Performance. |
| Signaling | NRZ (non-return-to-zero) | PAM4 (4-level pulse amplitude modulation) | PAM4 ist sensibler gegenüber Noise/Nonlinearity; höheres SNR nötig. |
| BER target | 10-12 | 10-6 (pre-FEC) | FEC hilft, fordert aber Channel Linearity und Jitter neu heraus. |
| Jitter & noise | Time-domain jitter (Tj, Rj, Dj) | Mehr Fokus auf SNR und vertical eye opening. | Benötigt High-End Scope + Software für PAM4 Eye Analysis. |
PI Validation unter AI Loads
PI ist das „Power Grid“ für SI. GPU-Loads erzeugen ns-schnelle >100A Steps. Ziel: Spannung bleibt innerhalb enger Toleranz.
1. PDN Impedance
Low Impedance von DC bis mehrere GHz:
- Simulation-driven: PDN Model von VRM bis Die, Impedance Profile analysieren.
- Decoupling: Caps über Werte/Packages, ESL/ESR beachten.
- Plane Capacitance: Eng gekoppelte Power/GND Planes als HF Low-Impedance Path.
2. IR Drop & Current Density
Hohe Ströme erzeugen Drop und Heat:
- Copper Thickness/Width: ggf. Heavy copper PCB, IR Drop meist 3–5% Ziel.
- Current Density Analysis: Bottlenecks/Hotspots via Simulation finden.
- Via Current Capacity: Via Count/Size passend auslegen.
Thermal Management Validation
Heat ist der #1 Reliability-Killer. Validierung verhindert Throttling, Early Aging und Failures.
1. Hotspot Detection
- CFD: Temperature Map für VRM/Processor/Transceiver.
- Measurement: Thermocouples + IR Camera unter Workloads.
2. PCB Thermal Design
- Thermal Vias: Heat in Planes/Heatsink.
- High-Tg Materials: gegen Delamination/Performance Drop.
- Advanced: Copper Coin/Heat Pipe für Extreme.
Ein gutes AI server motherboard PCB layout ist immer Electrical + Thermal Co-Design.
AI server PCB thermal KPI dashboard
Core device junction temperature (Tj)
< 105°C
Target: safe operating area
VRM zone temperature
< 95°C
Target: efficiency & component lifetime
Peak PCB surface temperature
< 85°C
Target: prevent aging & warpage
Connector temperature
< 70°C
Target: connection reliability & SI
Mechanical Reliability Validation
- Warpage: Copper Balance/Stackup/Assembly beeinflussen Warpage nach Reflow; Impact auf BGA und Connector Alignment.
- Connector Insertion Life: Zyklen-Tests + Monitoring von Mechanik und Electrical Performance.
- HALT/HASS: Stress weit außerhalb Spec zur Schwachstellen-Suche; HASS als Production Screening.
- Via Reliability: Thermal Cycling/Shock (z. B. -40°C bis 125°C) + Microsection.
DFM/DFA: Validation beginnt im Design
- DFM Checks: line/space, drill, pads, solder mask gegen Prozessfähigkeit.
- Stackup/Materials: SI/PI + Thermal Targets → low-loss AI server motherboard PCB Empfehlungen.
- Assembly: SMT/Rework/Probe Access berücksichtigen.
DFM/DFA senkt Risiken und beschleunigt AI server motherboard PCB quick turn.
🚀 AI server motherboard: idealer Flow von Simulation bis Full Validation
Multi-dimensionale Simulation und Co-Manufacturing mit HILPCB sichern ultra-high-speed SI und Thermal Reliability.
Topology für PCIe 6.0 definieren; End-to-End Simulation für Insertion Loss und IR Drop.
20–30+ Layer HDI; Diff-Pair Length Match und Backdrill strikt kontrollieren.
Warpage Control, Lamination Alignment und Drill Aspect Ratio gegen HILPCB Standards reviewen.
Low-loss Material (Megtron 6/7) Prototyping; Automated Tests für schnelle FAI Bestätigung.
Eye Validation, IR Scan und Airflow Tests unter Full Load—für stabile 7x24 Output.
Automated Test & Fixture Design (ICT/FCT)
- ICT: Bed-of-nails für Opens/Shorts/Wrong Parts/Polarity; Fixture design (ICT/FCT) muss tausende Points präzise treffen.
- FCT: Real-Load Simulation, Input/Output Checks; Fixture integriert PSU/Load/Generator/Measurement.
- Boundary Scan (JTAG): für nicht probbare BGA Pins—Connectivity Checks über Test Port.
HILPCB: Advanced Validation für AI server backplane
- Manufacturing: 50+ Layers, 3/3 mil, ±5% Impedance; Backdrill + HDI.
- Materials: Rogers/Taconic/Megtron im low-loss AI server motherboard PCB Portfolio.
- Test: Keysight VNA/TDR, AOI, X-Ray (BGA/PTH), Reliability Lab.
- One-stop: plus Turnkey assembly mit DFM/DFA/DFT.
Häufig gestellte Fragen
Warum muss die Validierung von AI-Server-Motherboards elektrische, thermische, mechanische und fertigungstechnische Faktoren gemeinsam abdecken?
Weil die Zuverlässigkeit eines AI-Servers aus dem Zusammenspiel aller vier Bereiche entsteht und nicht aus einem einzelnen Prüfergebnis. Eine Leiterplatte kann einen SI-Test bestehen und später trotzdem wegen Verzug, Hotspots, Vibration, Montagefehlern oder Prozessdrift ausfallen, deshalb muss die Validierung von Anfang an systemisch angelegt sein.
Welche Prüfungen sind bei der Validierung eines AI-Server-Motherboards oder einer Backplane besonders wichtig?
Der Beitrag beschreibt eine mehrstufige Strategie mit SI-Messtechnik wie VNA und TDR, Fertigungsinspektion wie AOI und Röntgen, automatisierter elektrischer Prüfung über ICT/FCT und Boundary Scan sowie Zuverlässigkeitsprüfungen wie Thermoschock oder Vibration. Erst diese Kombination bestätigt sowohl die Korrektheit der Leiterplatte als auch ihre Stabilität im realen Einsatz.
Warum sind automatisierte Fixtures und ein starker Fertigungspartner für die AI-Server-PCB-Validierung so wichtig?
Weil dichte AI-Server-Boards mit manuellen Methoden nicht reproduzierbar validiert werden können. Gut ausgelegte ICT/FCT-Fixtures, ein stabiler automatisierter Testablauf und ein Partner, der DFM, Fertigung, Bestückung und Reliability-Labore zusammenführt, machen aus einer einmaligen Freigabe einen beherrschbaren Serienprozess.
Fazit
AI server motherboard PCB validation ist ein Multi-Domain Problem: Electrical, Thermal, Mechanical und Manufacturing. Mit systematischer Validation und einem Partner wie HILPCB lassen sich High-Speed/High-Power/High-Density Risiken kontrollieren—für stabile, zuverlässige AI server Hardware.