
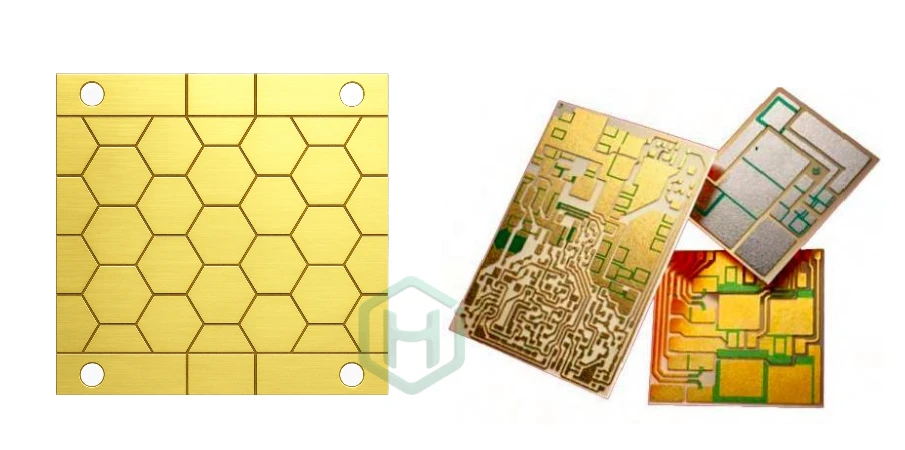
Schematische Darstellung metallisierter Leiterbilder.
Wählen Sie eine AlN-Keramik-Leiterplatte, wenn die Keramikschicht einen wesentlichen Teil des thermischen Engpasses darstellt und elektrische Isolation erforderlich ist. Ihre höhere Wärmeleitfähigkeit gegenüber üblichem Aluminiumoxid kann einer Leistungs- oder HF-Baugruppe helfen, doch Die-Attach, Wärmespreizung durch Kupfer, Bodenplattenkontakt und Kühlung können die Sperrschichttemperatur weiterhin dominieren. Vergleichen Sie den gesamten Aufbau, bevor Sie für AlN bezahlen.
AlN ist ein Material innerhalb der Keramik-Leiterplatten-Familie. Für die übergreifende Materialwahl siehe Aluminiumnitrid-Leiterplatte; der Fokus liegt hier darauf, wie Güteklasse, DBC-/AMB-Metallisierung, thermische Charakterisierung und Montageschnittstellen ein freigegebenes Design beeinflussen. Der Keramik-Service von HILPCB listet AlN, DBC-/DPC-Metallisierung sowie zugehörige Inspektions- und Modellierungswege. Die Verfügbarkeit von AMB sowie spezialisierte Die-Attach- oder Modulgehäusungsprozesse müssen explizit bestätigt werden und dürfen nicht aus einem Keramik-Fertigungsangebot abgeleitet werden.
1. Thermische und elektrische Eigenschaften von AlN-Substraten
Der Wert einer AlN-Keramik-Leiterplatte beginnt mit ihren intrinsischen Materialeigenschaften. Diese beeinflussen direkt Leistungsdichte, Effizienz und HF-Verhalten.
1.1 Thermisches Verhalten und Wärmespreizung
Verwenden Sie das gütespezifische Datenblatt und dessen Temperaturbereich statt eines universellen AlN-Werts. Als Primärquellenbeispiel listet CeramTecs Alunit AlN HP Material Data von 2025 unter DIN EN 821-2 ≥170 W/(m·K) als typische Raumtemperatur-Leitfähigkeit, mit einem angegebenen Messtoleranzhinweis von ±10 %. Der Keramik-Service von HILPCB listet eine AlN-Materialoption von 170–190 W/(m·K); bestätigen Sie die tatsächliche Güte und die Bedingungen im Angebot.
Auch der Ausdehnungskoeffizient (CTE) hängt vom Temperaturintervall ab: Dasselbe CeramTec-Datenblatt nennt über 100–800 °C etwa 4.8–6.2 × 10⁻⁶/K. Vergleichen Sie diesen Wert nicht mit einem Siliziumwert bei Raumtemperatur und schließen Sie daraus, der gesamte Kupfer/Keramik/Die-Stack sei spannungsfrei. Keramikfestigkeit, Kupferdicke, Nachgiebigkeit der Fügeschicht und Temperaturhub spielen alle eine Rolle.
Die Temperaturbeständigkeit der Keramik begründet nicht die Betriebstemperatur einer metallisierten und bestückten Leiterplatte. Löt-/Bondschichten, Oberfläche, Lot oder Sintermaterial, Bauteile und Montageschnittstellen können niedrigere Grenzen setzen.
Eine einfache Rechnung zeigt, ob die Keramik Beachtung verdient. Unter den expliziten Annahmen 0.60 mm Dicke, 170 W/(m·K) Leitfähigkeit und gleichmäßigem eindimensionalem Wärmefluss durch 100 mm² ergibt sich Rth = t/(kA) ≈ 0.035 K/W. Bei 50 W beträgt dieser reine Keramik-Temperaturabfall etwa 1.8 K. Dies schließt Spreizung, Kupfer, Die-Attach, Kontakte und Kühlkörper aus und ist kein gemessenes Modulergebnis. Wenn eine andere Grenzfläche deutlich mehr Widerstand beisteuert, kann deren Verbesserung mehr bringen als ein Wechsel der Keramikgüte.
Eine höhere Leitfähigkeit kann eine niedrigere Sperrschichttemperatur oder mehr Leistung bei gleichem Temperaturlimit ermöglichen, sofern der übrige Wärmeweg dies zulässt. Kompaktheit und Lebensdauer erfordern weiterhin thermische und mechanische Validierung.
1.2 Elektrische und HF-Eigenschaften
Elektrische Kennwerte müssen unter Berücksichtigung von Frequenz, Temperatur und Probenbedingungen gelesen werden:
- Permittivität: Das AlN-HP-Datenblatt von CeramTec gibt bei Raumtemperatur und 1 MHz etwa 8.5 an, basierend auf ASTM D150. Dies ist ein gütespezifischer Referenzwert, kein garantiertes Mikrowellen-Design-Dk für jede AlN-Leiterplatte.
- Dielektrische Verluste: Beschaffen Sie Verlustdaten im tatsächlichen HF-Band und bei der Einsatztemperatur. Eine Verlustmessung bei 1 MHz kann keinen Verlustfaktor im GHz-Bereich begründen. Berücksichtigen Sie beim Vergleich der Einfügedämpfung Metallisierungsrauheit, Oberfläche, Leitungsgeometrie und Übergänge.
- Isolation: Die Durchschlagsfestigkeit des Materials ist eine Probeneigenschaft. Das Isolationsdesign des Produkts hängt zudem von Keramikdicke, Kanten, Kupferabständen, Defekten, Kriechstrecken, gegebenenfalls Teilentladungsanforderungen und den spezifizierten Prüfbedingungen ab. Wandeln Sie einen Materialwert in kV/mm nicht direkt in eine Spannungsfestigkeit der Baugruppe um.
Für HF-Leistungsverstärker oder Radar-Frontends wählen Sie AlN für das kombinierte Wärme- und Elektrobudget. DPC oder ein anderer geeigneter Metallisierungsweg kann die erforderlichen Feinstrukturen bieten; ein dickes Kupfer-Leistungs-DBC-Muster erfüllt nicht automatisch ein präzises HF-Layout.
2. DBC- vs. AMB-Kupferverbindung auf AlN
Die Leistung einer AlN-Keramik-Leiterplatte wird nicht allein durch die Keramik definiert. Die Art, wie Kupfer mit AlN verbunden wird, ist ebenso wichtig, da sie thermischen Widerstand, mechanische Robustheit und Ermüdungslebensdauer beeinflusst.
Vergleichen Sie für Leistungssubstrate Direct Bonded Copper (DBC) und Active Metal Brazing (AMB) als Kandidaten für die Metallisierung. HF-Feinstrukturen nutzen stattdessen möglicherweise DPC oder ein anderes Verfahren. Keramikgüte und Kupfergeometrie bleiben Teil des Vergleichs.
2.1 Direct Bonded Copper (DBC)
DBC nutzt einen Hochtemperatur-Kupfer/Sauerstoff-Bondprozess mit kontrollierter Vorbereitung der Keramikoberfläche. Die AlN-Verarbeitung erfordert einen geeigneten Oberflächen-/Grenzflächenzustand; „direkt gebondet" bedeutet nicht, dass alle Güten ohne Vorbereitung gebondet werden können.
Wichtige technische Punkte:
Der Prozess hängt davon ab, geeignete Temperatur- und Sauerstoffniveaus einzuhalten, damit sich zwischen Kupfer und AlN eine kontrollierte Zwischenschicht bildet, die Haftung und akzeptable Restspannungen sicherstellt.
Leistungszyklen können Ermüdung an der Kupfer–Keramik-Grenzfläche treiben, insbesondere wenn Hohlräume oder Inhomogenitäten vorliegen.
Hohlraumkontrolle: Die akustische Rastermikroskopie (Scanning Acoustic Microscopy, SAM) wird üblicherweise zur Inspektion der Bondlinie eingesetzt. Definieren Sie die geprüfte Grenzfläche, Auflösung, ausgenommene Randbereiche und Defektgrenzen. SAM kann geeignete Bondliniendefekte untersuchen, doch Gerätefähigkeit und Interpretation müssen zur Struktur passen; verlangen Sie Kartierungen oder Berichte nur dort, wo sie Teil des vereinbarten Prüfumfangs sind.
Typische DBC-Anwendungen umfassen:
- Industrielle Leistungsmodule
- Solarwechselrichter
- Universelle Hochleistungsnetzteile
DBC wird in diesen Anwendungen eingesetzt, doch der Anwendungsname wählt keine Lebensdauerbewertung. Vergleichen Sie den tatsächlichen Substrataufbau, die Kupfergeometrie und die Zyklennachweise mit dem Missionsprofil.
2.2 Active Metal Brazing (AMB)
AMB nutzt ein aktives Lot, um Kupfer und Keramik zu verbinden, üblicherweise in einem kontrollierten Vakuumprozess. Der Lieferant definiert Lot, Atmosphäre und Temperaturrezeptur für das gewählte Material.
Technische Aspekte von AMB auf AlN-Keramik-Leiterplatten:
Ein aktives Element, häufig Titan, fördert die Anbindung an der Keramikgrenzfläche. Lotzusammensetzung und Reaktionsschicht beeinflussen Haftung und Restspannungen; sie bieten keinen universellen Ermüdungsvorteil gegenüber DBC.
Bitten Sie den Lieferanten, seine Bondrezeptur und Abnahmeprüfungen für die tatsächliche Keramik/Kupfer-Kombination zu qualifizieren, statt einen nicht zusammenhängenden generischen Vakuumbereich zu spezifizieren.
Schäl- oder Scherproben können die Bondfestigkeit vergleichen, wobei Methode, Probengeometrie, Belastungsrate und Einheiten dokumentiert werden. Haftung bei Raumtemperatur allein begründet keine Zyklenlebensdauer. Ein Vergleich, der sowohl die AlN/Si3N4-Keramik als auch den DBC/AMB-Prozess ändert, kann die gesamte Lebensdauerdifferenz nicht der Bondmethode zuschreiben.
AMB ist ein Kandidat für Programme wie:
- Traktionswechselrichter für Elektrofahrzeuge
- Schwerlast-Industrieantriebe
- Anwendungen, in denen das Modul viele tausend Leistungszyklen mit großen Temperaturschwankungen überstehen muss
Wählen Sie den Prozessweg nach Möglichkeit vor der Qualifizierung. Der Wechsel von DBC zu AMB verändert Materialien und Grenzflächen und kann eine erneute thermische, Isolations-, Füge- und Zyklenvalidierung erfordern. Vergleichen Sie Kosten, Lieferzeit und nachgewiesene Lebensdauer für dasselbe Missionsprofil, statt AMB als automatisches späteres Upgrade zu behandeln.

Schematische Darstellung einer Substratanordnung.
3. Thermische Validierung und Lebensdauervorhersage
Der Übergang von Materialeigenschaften und Prozessbeschreibungen zu realer Zuverlässigkeit erfordert quantitative Messung und Analyse. Hier werden thermische Charakterisierung und Lebensdauermodellierung unverzichtbar.
3.1 Transiente thermische Charakterisierung
Stationäre Wärmewiderstandswerte allein reichen oft nicht aus. Für eine AlN-Keramik-Leiterplatte in WBG-Leistungsmodulen setzen Ingenieure zunehmend auf transiente thermische Verfahren.
Mit transienter Thermalanalyse ist es möglich:
Eine Strukturfunktion aufzubauen, die hilft, Änderungen entlang des Wärmewegs zu interpretieren – mit kalibrierter Bauteilantwort und definierten Randbedingungen.
Modellierte Schichten mit gemessenen Merkmalen zu vergleichen; eine Strukturfunktion identifiziert nicht jede physikalische Grenzfläche eindeutig ohne begleitendes Wissen über das Package.
Anomalien wie schlechten Die-Attach oder degradierte Bondlinien zu erkennen, die aus einfachen stationären Messungen nicht ersichtlich sein können.
Typische Werkzeuge und Methoden umfassen:
- Dedizierte thermische Transiententester, die Strukturfunktionen erzeugen und analysieren können
- Gegebenenfalls an JEDEC- oder IEC-Normen ausgerichtete Prüfverfahren zur Rth-Messung
Dokumentieren Sie Leistungssprung, sperrschichttemperatursensitiven Parameter und dessen Kalibrierung, Montage/TIM, Randbedingung und Extraktionsmethode. Verwenden Sie konsistente Gehäuse- und Umgebungsdefinitionen beim Vergleich von Rth(j-c) oder transienter Impedanz; eine unspezifizierte „Case"-Temperatur kann zwei ansonsten präzise Berichte unvergleichbar machen.
3.2 Leistungszyklen und statistische Lebensdauermodelle
Thermische Messungen müssen mit Lebensdauererwartungen verknüpft werden. Für eine AlN-Keramik-Leiterplatte in einem Leistungsmodul umfassen die Schlüsselmechanismen:
- Kupfer/Keramik-Rissbildung, Grenzflächendelamination oder Ermüdung, beeinflusst durch Geometrie und Verbindung
- Ermüdung der Die-Attach-Schichten (wie Lot oder gesintertes Silber)
- Lötstellen-Ermüdung an den Verbindungen auf Modulebene
Leistungszyklentests setzen diese Strukturen realistischen Temperaturschwankungen und Stromprofilen aus. Die resultierenden Ausfalldaten werden üblicherweise mit Weibull-Statistik analysiert, um Folgendes zu bestimmen:
- Charakteristische Lebensdauer, interpretiert mit dem gewählten statistischen Modell, Stichprobenumfang, zensierten Überlebenden und Ausfallkriterium
- Formfaktor, der angibt, wie breit die Ausfallverteilung gestreut ist und damit Derating-Entscheidungen beeinflusst
Damit diese Daten aussagekräftig sind, ist wichtig, dass:
- Die im Zyklentest aufgebrachte Temperaturschwingung (ΔT), Haltezeiten und Rampenraten das tatsächliche Missionsprofil widerspiegeln, zum Beispiel Ein-/Ausschaltdauern, Lastprofile und Umgebungsbedingungen, denen das Modul im Einsatz ausgesetzt sein wird.
Nutzen Sie Ausfallmechanismen, Stichprobenumfang und Konfidenzgrenzen, um zu beurteilen, ob eine Extrapolation gerechtfertigt ist. Leistungszyklen und passive Temperaturzyklen beanspruchen unterschiedliche Teile eines Moduls; keiner der Tests allein begründet die Feldlebensdauer. Ein Modell stützt eine DBC/AMB-, Kupfer- oder Die-Attach-Entscheidung nur innerhalb seines validierten Mechanismus- und Lastbereichs.
4. Thermische Integration in AlN-Leistungs- und HF-Baugruppen
AlN-Keramiksubstrate sind dort am nützlichsten, wo Wärme von einem Halbleiter-Die in einen Wärmespreizer oder eine Bodenplatte fließen muss und gleichzeitig elektrische Isolation gewahrt bleiben muss. Verifizieren Sie den vollständigen Wärmewiderstandspfad einschließlich Die-Attach, Kupfermetallisierung, Grenzflächenmaterial, Keramikdicke, Montageebenheit und Temperaturzyklen.
Zentrale thermische Designprüfungen
- Modellieren Sie Junction-to-Case- und Case-to-Ambient-Widerstand mit realistischen Grenzflächen und Kontaktdruck.
- Spezifizieren Sie DBC- oder AMB-Kupferdicke und Abnahmekriterien für Verbindungsintegrität und Delamination.
- Validieren Sie thermische Gradienten, Die-Attach-Ermüdung und Leistungszyklen unter dem Missionsprofil der Anwendung.
5. Qualitätssysteme und DFM für komplexe AlN-basierte Module
AlN-Keramik-Leiterplatten werden in langlebigen, hochzuverlässigen Produkten in Automotive, industrieller Leistungselektronik, HF-Kommunikation, Luft- und Raumfahrt sowie Medizintechnik eingesetzt. Konsistente Qualitätskontrolle und frühes DFM sind für vorhersehbare Leistung unverzichtbar.
5.1 Qualitätsmanagement und Rückverfolgbarkeit
Hochzuverlässige AlN-Fertigung erfordert disziplinierte Prozesskontrolle und vollständige Rückverfolgbarkeit, typischerweise einschließlich:
- IATF 16949, AS9100, ISO 13485 oder ISO 9001 je nach Anwendungsanforderungen
- Chargenbezogene Verfolgung von AlN-Substraten, Loten, DBC/AMB-Ofenläufen, Metallisierungsprozessen und Endtestergebnissen
- Archivierte Inspektionsdaten wie SAM-Bondlinien-Scans, Schäl-/Zugfestigkeitstests und elektrische Testprotokolle
Legen Sie fest, welche Aufzeichnungen erforderlich sind und wie sie mit Substrat-/Modulchargen verknüpft sind; eine Zertifizierung allein weist den erforderlichen Prozess nicht nach und umfasst nicht jeden gelisteten Bericht.
5.2 DFM für thermomechanische Zuverlässigkeit und Kosten
Da AlN-Module teuer zu überarbeiten sind, konzentriert sich frühes DFM auf:
- Technologiepartitionierung: AlN nur dort einsetzen, wo es für thermische, dielektrische oder HF-Leistung benötigt wird, und sonst FR4/HDI/Rigid-Flex/MCPCB zur Kostensenkung
- Kupferdesign: Kupferdicke und Entlastungsmerkmale (Schlitze, abgerundete Ecken, Gräben) wählen, um Wärmespreizung und Grenzflächenspannung auszubalancieren
- Panelisierung und Konturdesign: Nutzenlayout und Bearbeitungszugaben optimieren, um Materialverschwendung zu reduzieren und die Montageausbeute zu verbessern
DFM kann Geometrie-, Ebenheits-, Verbindungsflächen- und Montagezugänglichkeitsrisiken früh schließen; thermische und Zuverlässigkeitsziele erfordern weiterhin die spezifizierte Validierung.
Keramik- und Montage-RFQ definieren
Senden Sie für den Keramik-Leiterplatten-Service von HILPCB die Fertigungs-/Mechanikdaten, Keramikgüte und -dicke, Kupfer-/Metallisierungszeichnung, Oberfläche, Kontur-/Kantenanforderungen, Ebenheit und Menge. Nennen Sie DBC, DPC oder einen anderen gewünschten Prozessweg; bestätigen Sie AMB und spezialisierte Modulgehäusung separat. Ergänzen Sie Wärmequellengröße und -leistung, Fügung/TIM/Montage, Betriebstemperaturbereich, Isolations-/HF-Ziele sowie die erforderlichen Inspektions- oder Zyklennachweise.
Der Service listet AlN mit 170–190 W/(m·K), DBC-/DPC-Optionen, 50/50-µm-DPC-Geometrie und anbietbare Modellierungs-/Zuverlässigkeitsarbeiten. Diese Einzeloptionen sind nicht automatisch kombinierbar. Lassen Sie das Angebot den vorgeschlagenen Aufbau, offene DFM-Punkte, Verbindungs-/Ebenheitsgrenzen, enthaltene Berichte und Werkzeug-/Testkosten ausweisen. Wenn Turnkey-Bestückung benötigt wird, definieren Sie Bauteil-, Füge-, Programmier- und Testumfang, damit eine nackte Keramikschaltung nicht mit einem qualifizierten Leistungsmodul verwechselt wird.
Häufig gestellte Fragen
Was ist eine AlN-Leiterplatte?
Eine AlN-Leiterplatte verwendet Aluminiumnitrid als keramisches Isolationssubstrat unter der Schaltungsmetallisierung. Sie ist ein Kandidat für Leistungsmodule, Laserträger und HF-Leistungsstufen, wenn der Wärmefluss die Material- und Prozesskosten rechtfertigt. Nutzen Sie Leitfähigkeit/CTE der tatsächlichen Güte und den kompletten Füge-/Kühlstack; AlN ist nicht automatisch die beste Wahl für jedes Hochleistungsdesign.