
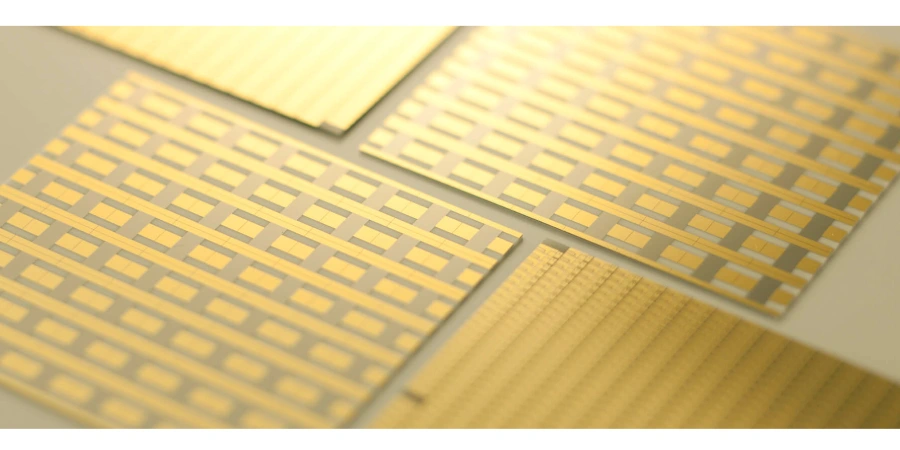
HILPCB ist auf die Herstellung hochwertiger Aluminiumnitrid-Leiterplatten spezialisiert. Unsere AlN-Substratverarbeitung und präzisen Metallisierungstechnologien ermöglichen Leiterplatten für Leistungs-, HF-, LED- und Laseranwendungen. Wärmewege und elektrische Eigenschaften werden für den jeweiligen Aufbau ausgelegt.
Ein Aluminiumnitrid-PCB verwendet eine elektrisch isolierende AlN-Keramik unter der Leiterzugmetallisierung. Es kann Wärme in einem kompakten Substrat wirksamer abführen als viele Aluminiumoxid-Konstruktionen; der Nutzen hängt jedoch davon ab, welcher Anteil des Wärmewiderstands vom Bauteil zum Kühler in dieser Keramikschicht liegt.
Beginnen Sie beim Wärmepfad. Wenn Die-Attach, Montageschnittstelle oder Kühler dominieren, kann ein reiner Keramikwechsel deutlich weniger bringen, als das Verhältnis der Wärmeleitfähigkeiten vermuten lässt. Ist die Keramik der Engpass, kann AlN brauchbare Temperaturreserve schaffen, ohne die elektrisch aktive Fläche zu vergrößern.
AlN unterscheidet sich von einem Aluminiumkern-PCB: Eine Metallkernplatte verbindet einen Metallträger mit einer separaten Isolierschicht. Für Fertigungsanfragen ist die Keramik-PCB-Produktseite von HILPCB der Ausgangspunkt; geben Sie das thermische Ziel und die vorgeschlagene Konstruktion des Moduls an.
Al2O3 versus AlN: denselben Wärmepfad vergleichen
Ein Vergleich der Wärmeleitfähigkeit ist nur aussagekräftig, wenn Dicke, Fläche, Temperatur und Grenzflächen definiert sind. Rogers nennt für sein curamik-Aluminiumoxid 24 W/(m·K) und für sein AlN 170 W/(m·K) bei 20 °C. Dies sind benannte Lieferantenwerte, keine universelle Spezifikation für jede Keramik der beiden Familien. Rogers-curamik-Datenblatt, ©2026, Seite 2
Für einen beispielhaften Vergleich sei jede Keramik 0,63 mm dick und der Wärmestrom trete über eine gleichmäßige Fläche von 5 mm × 5 mm. Verwenden Sie Rθ = t/(k × A) mit t in Metern und A in Quadratmetern. k bleibt auf dem Lieferantenwert bei 20 °C konstant.
| Berechnungsgröße oder Ergebnis | Beispiel Aluminiumoxid | Beispiel AlN |
|---|---|---|
| Keramikdicke t | 0,00063 m | 0,00063 m |
| Wärmestromfläche A | 0,000025 m² | 0,000025 m² |
| Wärmeleitfähigkeit k | 24 W/(m·K) | 170 W/(m·K) |
| Berechneter Keramikwiderstand | 1,05 K/W | 0,1482 K/W |
| Temperaturdifferenz über der Keramik bei angenommenen 20 W | 21,0 °C | 2,96 °C |
Der berechnete Widerstand der AlN-Schicht ist etwa 85,9 % niedriger. Das ist keine Verringerung des Temperaturanstiegs des gesamten Moduls um 85,9 %.
Setzt man beispielsweise alle übrigen Teile des Wärmepfads künstlich auf zusammen 2 K/W, ergibt sich mit Aluminiumoxid ein Gesamtwert von 3,05 K/W und mit AlN von etwa 2,1482 K/W – eine Verringerung um 29,6 %. Bei 20 W betragen die modellierten Temperaturanstiege von der Quelle zur Referenz 61,0 °C bzw. etwa 42,96 °C.
Dies ist eine stationäre, eindimensionale Veranschaulichung mit gleichmäßiger Fläche. Sie vernachlässigt laterale Ausbreitung und unterstellt, dass die übrigen Widerstände unverändert bleiben. Ein realer Materialwechsel kann Ausbreitung, Temperaturverteilung, Grenzflächen und mechanischen Kontakt verändern. Verwenden Sie im Modulmodell die tatsächliche Die-Größe, Kupfer- und Verbindungsschichten, Montagekraft und Kühlgrenze und messen Sie anschließend den Prototyp. Fertigungsdaten für Aluminiumoxid finden Sie auf der Aluminiumoxid-PCB-Fertigungsseite.
Eine benannte AlN-Güte auswählen, keine universelle Leitfähigkeitsspanne
Zusammensetzung und Herstellungsprozess des AlN beeinflussen die Leistung. Die SHAPAL-Keramikreihe von Tokuyama ist ein hilfreiches Beispiel:
| Tokuyama-Güte | Wärmeleitfähigkeit bei 20 °C | Dk bei Raumtemperatur, 1 MHz | Dielektrischer Verlust bei Raumtemperatur, 1 MHz |
|---|---|---|---|
| SH-30 | 174 W/(m·K) | 9.1 | 0.00025 |
| SH-15 | 184 W/(m·K) | 9.1 | 0.00030 |
| SH-50 | 86 W/(m·K) | 8.9 | 0.00026 |
Tokuyama beschreibt SH-50 als hochreine Güte ohne zusätzliche Additive. Dennoch liegt die Leitfähigkeit unter der der beiden anderen Güten in dieser Tabelle. Ein Reinheitslabel oder der Materialname allein kann daher keine Einkaufsanforderung von 170–230 W/(m·K) begründen. Tokuyama-SHAPAL-Keramik-Produktdaten
Geben Sie Hersteller, Güte, Dicke, Oberflächenzustand und die im Design verwendete Datenrevision an. Vereinbaren Sie, wie eine Ersatzgüte bewertet wird. Ein Ersatzmaterial, das die Wärmeleitfähigkeit erfüllt, kann dennoch das dielektrische Verhalten, die Oberflächenvorbereitung oder den qualifizierten Verbindungsprozess verändern.
Niederfrequenzverluste sind keine Mikrowellengarantie
Die Materialtabelle von Kyocera zeigt, warum die HF-Auswahl frequenzspezifische Nachweise erfordert. Für AN242 beträgt der typische Verlustfaktor 0,0001 bei 1 MHz und 0,017 bei 2 GHz. Für AlN240 lauten die entsprechenden Werte 0,0002 und 0,010. Die Quelltabelle gibt diese Werte in Einheiten von ×10⁻⁴ an und weist darauf hin, dass die Ergebnisse je nach Produktkonfiguration und Herstellungsprozess variieren. Kyocera-AlN-Gehäuse und -Substrate, Tabelle der Materialeigenschaften
Alle Dünnfilmmetallisierungsprozesse werden in Reinräumen der Klasse 1000 durchgeführt.
Diese Beispiele legen den Verlust nicht für jede AlN-Güte fest. Sie zeigen aber, warum „verlustarm bei 1 MHz“ eine 40-GHz-Schaltung nicht qualifizieren kann. Beschaffen Sie Materialdaten bei der passenden Frequenz und berücksichtigen Sie Leitergeometrie, Rauheit, Oberflächenfinish, Übergänge und Messbezugsebenen im HF-Plan. Eine thermische Verbesserung und eine HF-Verlustverbesserung sind getrennte Anforderungen.
AlN auf das Metall- und Verbindungssystem abstimmen
Das AlN-Substrat wird präzisionsgeläppt, um eine Oberflächenrauheit unter 1 µm für die Metallisierung zu erzielen, anschließend ultraschallgereinigt und unter kontrollierter Atmosphäre gelagert. Zur Vereinzelung setzen wir Laserscribing ein. Kantenqualität und Materialverträglichkeit werden für die gewählte Route geprüft; eine pauschale Freiheit von Mikrorissen wird nicht zugesagt.
Ein Leistungssubstrat, ein HF-Submount und ein Mehrlagenpaket können alle AlN verwenden und dennoch unterschiedliche Konstruktionen erfordern. Bestätigen Sie den Prozess, bevor Sie die Leitergeometrie oder das Pad-Finish festlegen.
| Konstruktionswahl | Beeinflusste Entscheidung | Was freigegeben werden muss |
|---|---|---|
| DBC- oder AMB-Kupferkonstruktion | Strompfade, Wärmespreizung, Keramik-Metall-Spannung | Keramik-Kupfer-Kombination, Muster, Kantengeometrie und Verbindungsanforderungen |
| Abgeschiedenes oder galvanisches Metall | Feine Strukturen, HF-Geometrie, Löt- oder Bondpads | Oberflächenvorbereitung, Haft- bzw. Keimschichten, Leiterdicke und Finish |
| Gedruckte und eingebrannte Leiter | Hybridschaltungen und kompatible passive Strukturen | Für das jeweilige AlN-Substrat und die Brennfolge qualifiziertes Pastensystem |
| Co-fired-Mehrlagenpaket | Innenverdrahtung, Vias, Kavitäten und externe Anschlüsse | Keramik-Leiter-System, Schwundmaße und paketspezifische Designregeln |
Wir setzen je nach Anwendung Dünnfilm-, Dickfilm-, DBC- und AMB-Metallisierung ein. Die Wahl richtet sich nach dem qualifizierten AlN-Grad, der Paste und dem Bonding-System. TiN ist nicht in jedem Aufbau eine Haftschicht, MoMn keine zwingende Dickfilmroute und AMB allein kein Nachweis für Hermetizität.
AlN ist in gebondeten und mehrlagigen Konstruktionen erhältlich, doch diese sind keine austauschbaren Fertigungsdienstleistungen. Die benannten Mehrlagenbeispiele von Kyocera verwenden eigene Materialien und Prozesse. Ein auf Aluminiumoxid bewährter Prozess qualifiziert nicht automatisch dieselbe Paste oder dasselbe Haftsystem auf AlN.
Das Alunit AlN HP von CeramTec nennt DBC und AMB als geeignete Kupfermetallisierungswege für dieses Material. Es gibt eine Wärmeleitfähigkeit von ≥170 W/(m·K) bei Raumtemperatur nach DIN EN 821-2 an, einschließlich der Hinweise des Datenblatts zu Messtoleranz und Testproben. Diese Substratdaten unterstützen die Materialprüfung; sie belegen weder die Strombelastbarkeit noch die Lebensdauer eines fertigen Moduls. CeramTec-Alunit-AlN-HP-Datenblatt, ©2025, Seite 2
AMB verbindet Materialien über ein Aktivhartlötsystem. Diese Verbindung allein macht ein fertiges Gehäuse nicht hermetisch. Ein dichtes Gehäuse benötigt außerdem ein definiertes Gehäuse, Durchführungen, Deckelnähte und Anforderungen an die Dichtheitsprüfung.
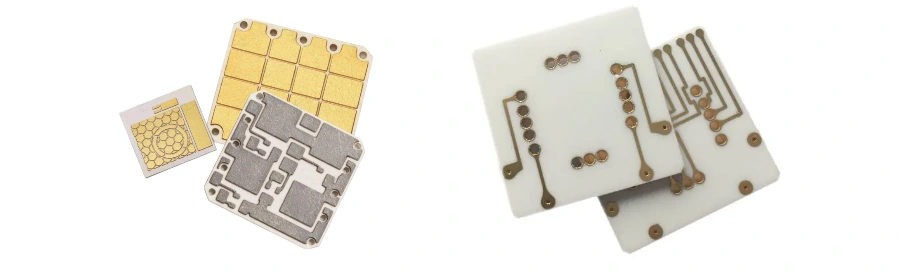
Beispiele strukturierter Schaltungssubstrate. Materialgüte, Metallsystem und Finish gehören in die freigegebene Konstruktionsspezifikation.
Die vollständige Baugruppe prüfen, einschließlich der Reinigung
Die Ausdehnung von AlN kann näher an Silizium liegen als die vieler anderer Substratmaterialien, doch ein Modul enthält Kupfer, Verbindungsmaterialien, Steckverbinder und Befestigungsteile. Deren Dicken, Abmessungen und Randbedingungen beeinflussen die Spannung. Ein reiner CTE-Vergleich der Keramik kann die Lebensdauer von Lötstellen oder Die-Attach nicht vorhersagen.
Über die Substratfertigung hinaus bietet HILPCB spezialisierte Montagedienste für Aluminiumnitrid-Leiterplatten:
- Die-Befestigung mit AuSn, AuGe oder gesintertem Silber
- Drahtbonden mit 25-75μm Au- oder Al-Drähten
- SMT-Montage angepasst für Keramiksubstrate
- Hermetische Abdichtung für Umweltschutz
Behandeln Sie die Montageschnittstellen als getrennte technische Eingaben:
- Bauteilanbindung: Verbindungsmaterial, Bondliniengeometrie, Metallisierung, Prozessprofil und zulässige Fehler definieren. Gold-Zinn-, Gold-Germanium- oder Silbersinter-Optionen müssen für die jeweilige Konstruktion bestätigt werden.
- Anbindung an den Kühler: Planheit, Grenzflächenmaterial, Montageverfahren und zulässige Belastung festlegen. Das thermische Modell sollte den vorgesehenen montierten Zustand verwenden.
- Elektrische Anschlüsse: Lötbarkeit oder Bondbarkeit des tatsächlichen Pad-Finishs bestätigen. Eine lötbare Oberfläche ist nicht automatisch für einen bestimmten Drahtbondprozess geeignet.
- Reinigung und Lagerung: Chemie, Einwirkzeit, Spülung, Trocknung und Handhabung gemeinsam gegenüber Keramik, Metallisierung, Verbindungen und Bauteilen freigeben.
Das Sicherheitsdatenblatt von CoorsTek für gesinterte/gebrannte AlN-Keramik weist auf Unverträglichkeit mit Feuchtigkeit und mögliche Ammoniakbildung bei Wasserkontakt hin. Das spricht für eine Prüfung der Kompatibilität; es begründet kein allgemeines Verbot jedes wässrigen Prozesses und definiert kein sicheres Reinigungsrezept für alle fertigen Teile. Befolgen Sie die Anweisungen des tatsächlichen Material- und Prozesslieferanten und verifizieren Sie die vorgesehene Exposition. CoorsTek AlN-Keramik-SDS, Version 2, 16. April 2021, Abschnitte 5 und 10
Ebenso verleihen die Hochtemperatureigenschaften einer Keramik einer bestückten PCB keine Betriebsfreigabe für 1000 °C. Bauteile, Metallschichten, Verbindungsmaterialien und Dichtungssysteme müssen jeweils die vorgesehene Umgebung erfüllen. Auch das Laserschneiden benötigt eine Abnahme der Kantenqualität; es ist nicht von Natur aus spannungs- oder mikrorissfrei.
Für geeignete Aufbauten bieten wir Strombelastbarkeit über 200 A mit passender Kupferdicke, COB-LED-Arrays mit 200 W und mehr sowie eingebettete Flüssigkeits- und Mikrokanalkühlung für entsprechende Anwendungen an. Unsere Prozesskompetenz umfasst außerdem Laserdiodenbänke mit integrierter Mikrokanalkühlung und UV-LED-Module. Diese Optionen sind konstruktionsabhängig und keine pauschalen AlN-Materialwerte.
Für ausgewählte Routen nennen wir als Designbeispiele eine minimale Leiterbahnbreite von 100 µm, einen Via-Durchmesser von 100 µm und 0,5 mm Randabstand. Diese Werte sind keine allgemeine Via-Abstandsregel für jede AlN-Konstruktion. Wir bieten umfassende Designrichtlinien und Überprüfungsdienste zur Herstellbarkeit.
Thermische Vias sind eine Konstruktionswahl, kein zwingendes Raster für jedes AlN-Substrat. Entscheiden Sie, ob sie der elektrischen Verbindung oder der Verbesserung des modellierten Wärmepfads dienen, und bestätigen Sie ihre Auswirkung auf Geometrie, Isolation, Fertigung und Zuverlässigkeit.
Das Modul validieren, bevor der Nutzen zugesichert wird
Wir bieten Wärmesimulationsservices zur Optimierung der Kupferabdeckung, Via-Platzierung und Komponentenpositionierung für maximale Wärmeverteilungseffizienz.
Der Prototyp sollte sowohl thermische als auch fertigungstechnische Fragen beantworten. Messen Sie Temperaturen oder Wärmeimpedanz bei definierter Leistung und Kühlung. Wenn das Design von der Sperrschichttemperatur abhängt, verwenden Sie eine geeignete bauteilspezifische Methode, statt anzunehmen, eine Oberflächenmessung sei die Sperrschichttemperatur.
Unsere angebotenen Prozesse umfassen Löten in kontrollierter Atmosphäre, mehrzonige Reflowprofile passend zur thermischen Masse von AlN, Röntgenprüfung anhand festgelegter Die-Attach-Kriterien und Zugprüfungen zur Validierung der Drahtbondfestigkeit. Diese Verfahren sind verfügbare Prüf- und Fertigungsleistungen; Röntgenbilder allein belegen keine vollständig hohlraumfreie Verbindung.
| Frage | Aussagekräftiger Nachweis | Grenze des Ergebnisses |
|---|---|---|
| Hat sich der vorgesehene Wärmepfad verbessert? | Prototypenmessungen bei angeglichenen Randbedingungen und Modellkorrelation | Ein Ergebnis bei einer Leistung oder Montagebedingung deckt nicht jeden Anwendungsfall ab |
| Ist die Anbindung akzeptabel? | Vereinbarte Prüfabdeckung und Fehlerkriterien, bei Bedarf mit Querschliffen oder anderen Methoden | Röntgenbilder garantieren keine null Hohlräume und zeigen nicht jeden Grenzflächenfehler |
| Übersteht die Baugruppe ihre Umgebung? | Definierte thermische/Leistungs-Zyklen und Überwachung relevanter Ausfallindikatoren | Ein bestandener Materialtest ist keine Lebensdauervorhersage für das Modul |
| Ist die elektrische Isolation ausreichend? | Prüfungen und Geometrieprüfung gegen die geltenden Produktanforderungen | Die Durchschlagfestigkeit des Volumens ist nicht gleichbedeutend mit der Betriebsspannung |
Unser Qualitätssystem umfasst Eingangsmaterialinspektion, Prozessüberwachung und Endprüfung nach IPC- und MIL-Standards. Wir führen Haftungstests, thermische Zyklen und Feuchtigkeitsbeständigkeitsvalidierung durch. Alle Produkte umfassen Materialzertifikate und Testberichte, die die Einhaltung der Spezifikationen dokumentieren.
Halten Sie Materialqualifizierung, Substratfertigungsabnahme und Validierung der bestückten Baugruppe getrennt. Geben Sie Standard, Revision, Prüfbedingungen, Probenkonstruktion und Abnahmekriterien an, wenn eine Prüfung erforderlich ist; „IPC- und MIL-konform“ allein definiert den Nachweis nicht.
Ein Angebot rund um das thermische Ziel anfragen
Unsere dedizierte AlN-Verarbeitungseinrichtung kombiniert fortschrittliche Ausrüstung mit erfahrenen Ingenieuren, die die Feinheiten der Keramiksubstratfertigung verstehen. Von der ersten Designberatung bis zur Volumenproduktion bieten wir umfassende Unterstützung, die Ihre Wärmemanagement-Herausforderungen in zuverlässige Lösungen umwandelt.
Senden Sie die Substratzeichnung, Schaltungsdaten, bei Bedarf eine Stückliste, eine Wärmequellenkarte, Verlustleistung, Temperaturgrenzen, Kühlschnittstelle und Anforderungen an die elektrische Isolation. Nennen Sie die vorgeschlagene Güte, Dicken, Finish, Montagegeometrie, Mengen und zulässige Alternativen.
Unsere schlüsselfertige Montage-Dienstleistungen umfassen Komponentenbeschaffung, Programmierung und Burn-in-Tests, die komplette Aluminiumnitrid-Leiterplattenlösungen liefern, die bereit für die Systemintegration sind.
Bitten Sie den Lieferanten, die angebotene Konstruktion, Abweichungen von der Zeichnung, Prüf- und Testumfang sowie Verantwortlichkeiten für Bauteilanbindung oder Abdichtung zu benennen. Bestätigen Sie Sonderprozesse und Unteraufträge. Das SMT-Montageangebot von HILPCB kann in die Anfrage einbezogen werden, wobei keramikspezifische Montageanforderungen für das konkrete Projekt geprüft werden.
Unser Engagement für Exzellenz erstreckt sich auf die gesamte Kundenerfahrung. Quick-Turn-Prototyping-Services liefern AlN-Leiterplatten in 7-10 Tagen, was eine schnelle Design-Iteration und -Validierung ermöglicht. Für Produktionsvolumen gewährleisten unsere automatisierten Handhabungssysteme und rigorosen Qualitätskontrollen konsistente Leistung über jede Charge hinweg. Mit einer monatlichen Kapazität von über 20.000 Aluminiumnitrid-Substraten und etablierten Beziehungen zu Materiallieferanten behalten wir die Flexibilität, mit Ihren wachsenden Anforderungen zu skalieren.
Vergleichen Sie die Kosten auf Modulebene: Substrat, Metallisierung, Anbindung, Kühler, Vorrichtungen, Qualifikationsmuster und Ausbeute. Es gibt keine universelle Leistungsschwelle, ab der AlN günstiger wird, und eine bessere Leitfähigkeit beseitigt nicht zwangsläufig einen Kühlkörper. Die Lieferzeit sollte der bestätigten Materialverfügbarkeit, dem Prozessumfang und den Erstmusteranforderungen folgen.
FAQ zu Aluminiumnitrid-PCB
Ist ein Aluminiumnitrid-PCB dasselbe wie ein Aluminium-PCB?
Nein. Ein AlN-PCB verwendet ein elektrisch isolierendes Keramiksubstrat. Ein Aluminiumkern-PCB verwendet einen Metallträger und eine separate Dielektrikumsschicht. Vergleichen Sie die vollständigen Konstruktionen einschließlich dieses Dielektrikums, der Leitergeometrie, Grenzflächen und Kühlbedingungen – nicht nur die Trägermaterialien.
Ist AlN immer kühler als Aluminiumoxid?
Bei gleicher Geometrie und Temperatur senkt eine Keramik mit höherer Leitfähigkeit den Wärmeleitungswiderstand dieser Schicht. Die gesamte Baugruppe kann sich deutlich weniger verbessern, wenn Anbindungsschichten oder Kühlung dominieren. Ein fairer Vergleich nutzt die vorgesehene Konstruktion und angeglichene Randbedingungen, gefolgt von einer Prototypenvalidierung.
Kann AlN den Kühlkörper ersetzen?
Nicht automatisch. Das Substrat leitet und verteilt Wärme, benötigt aber weiterhin einen Pfad zur Umgebung. Ob ein Kühler kleiner werden oder entfallen kann, hängt von Gesamtverlustleistung, zulässiger Temperatur, exponierter Fläche, Luftströmung und den übrigen Wärmewiderständen ab. Bestimmen Sie diese Änderung mit dem vollständigen Modell und Messungen.
Ist AlN automatisch für Mikrowellenschaltungen geeignet?
Nein. Dielektrischer Verlust und Dielektrizitätszahl hängen von Güte, Frequenz, Temperatur und Messmethode ab. Metallisierung, Finish, Übergänge und Geometrie beeinflussen ebenfalls die Schaltungsverluste. Niederfrequenzdaten und hohe Wärmeleitfähigkeit ersetzen kein HF-Modell und keine geeigneten Messnachweise.
Kann eine AlN-Schaltung mit Wasser gereinigt werden?
Die Antwort hängt von Material, Oberflächenbehandlung, Metallisierung, Bauteilen, Chemie und Expositionsbedingungen ab. Beschaffen Sie die einschlägigen Lieferantenanweisungen und validieren Sie den vollständigen Reinigungs- und Trocknungsprozess. Ein Materialverträglichkeitsbedenken rechtfertigt weder die Annahme, dass jeder wässrige Prozess verboten ist, noch dass jedes wasserbasierte Reinigungsrezept sicher ist.
Was sollte vor einer AlN-Prototypenbestellung bestätigt werden?
Standard-AlN-PCB-Designs werden in 10-15 Tagen ausgeliefert, mit beschleunigtem 7-Tage-Service für Prototypen. Komplexe Baugruppen mit Die-Befestigung und Drahtbonden erfordern typischerweise 15-20 Tage. Wir halten gängige AlN-Substratgrößen auf Lager, um Materialbeschaffungsverzögerungen zu minimieren.
Vereinbaren Sie Substratgüte und Konstruktion, Anbindungsflächen, thermische Randbedingungen, Zeichnungstoleranzen, Prüfplan und Testverantwortlichkeiten. Bestätigen Sie den angebotenen Fertigungs- und Montageumfang, die Materialverfügbarkeit und die Abnahmekriterien für das Erstmuster. So lässt sich mit dem Prototyp entscheiden, ob der erwartete Modulnutzen reproduzierbar ist.
Wie bewerten Ingenieure die Abwägung zwischen Al2O3- und AlN-PCB?
Vergleichen Sie benannte Güten bei gleicher Temperatur, Geometrie und gleichen thermischen Randbedingungen. Das Rogers-curamik-Beispiel oben verwendet 24 W/(m·K) für Aluminiumoxid und 170 W/(m·K) für AlN bei 20 °C; andere Güten und Methoden unterscheiden sich. Prüfen Sie Keramikdicke, Kupfer-/Anbindungsspannung, Verbindungskompatibilität und Gesamtmodulkosten. Wählen Sie AlN, wenn das vollständige Modell und der Prototyp einen brauchbaren Nutzen zeigen – nicht anhand einer universellen Wärmestrom- oder Leitfähigkeitsschwelle.