
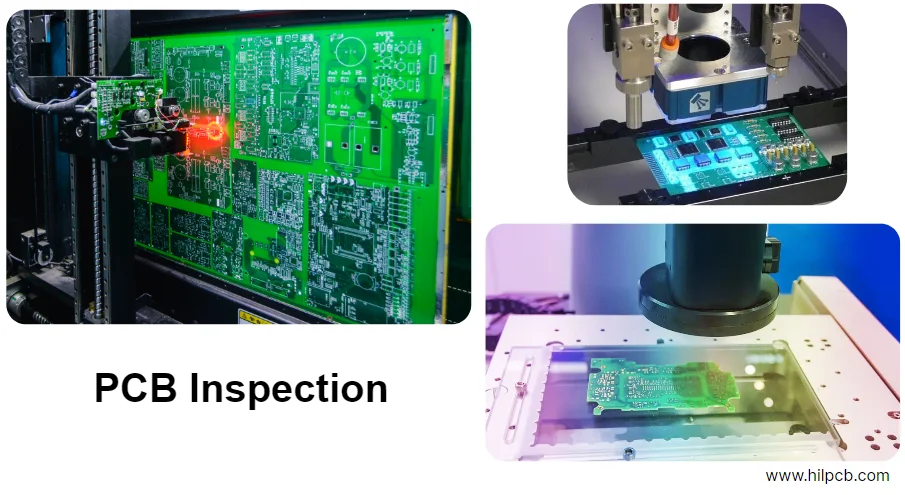
In der modernen Leiterplattenfertigung und der Oberflächenmontage (SMT) ist die AOI (Automatische optische Inspektion, engl. Automated Optical Inspection) das unverzichtbare automatisierte Qualitätsgate, um Baugruppen auf visuelle und physikalische Defekte zu prüfen. Das Verständnis darüber, was AOI bedeutet, wie optische Inspektionssysteme arbeiten und welche Fehler sie erkennen, ist für Hardware-Entwickler, Fertigungsspezialisten und Qualitätsmanager von zentraler Bedeutung.
Angesichts der fortschreitenden Miniaturisierung hin zu 01005-Baugrößen (imperial; etwa 0,4 × 0,2 mm) und BGA-Gehäusen mit feinstem Rastermaß (0,35 mm) ist eine rein manuelle visuelle Mikroskopprüfung weder reproduzierbar noch wirtschaftlich. Ein Inline-AOI-Inspektionssystem prüft – abhängig von Maschine und Prüfprogramm – mehrere tausend Lötstellen pro Minute im festgelegten Erfassungsbereich und fängt Lötfehler, Bauteilversatz und Polaritätsfehler ab, bevor Baugruppen in die Endprüfung gelangen.
Wofür steht die Abkürzung „AOI“? (Bedeutung und Definition)
AOI steht für Automated Optical Inspection (oder auch Automatic Optical Inspection, dt. Automatische optische Inspektion).
Eine AOI-Maschine ist eine rechnergesteuerte Inspektionsplattform, die hochauflösende Digitalbilder von bestückten Leiterplatten unter kalibrierter Mehrwinkelbeleuchtung aufnimmt. Leistungsfähige Bildverarbeitungsalgorithmen oder neuronale KI-Netzwerke vergleichen jede gefertigte Baugruppe mit einem digitalen Referenzmodell („Golden Board“) oder direkt mit den CAD-Entwurfsdaten.
Die Prüftrias der SMT-Fertigung: SPI vs. AOI vs. AXI
In einer modernen SMT-Fertigungslinie sind optische und bildgebende Prüfstationen an mehreren strategischen Kontrollpunkten integriert:
| SMT-Linienabschnitt | Inspektionssystem | Hauptsächlich abgefangene Defekte |
|---|---|---|
| 1. Nach Schablonendruck | 3D SPI (Lotpasteninspektion) | Pastenvolumen, Höhe, Flächenverhältnis, Brückenbildung, Druckversatz |
| 2. Vor dem Reflow-Löten | Vor-Reflow 2D/3D AOI | Fehlende, verdrehte, falsch gepolte oder hochkant stehende Bauteile vor dem Schmelzen |
| 3. Nach dem Reflow-Löten | Nach-Reflow 3D AOI | Meniskushöhe, Grabsteineffekt (Tombstoning), abgehobene Anschlüsse, Lötbrücken |
| 4. Verdeckte Anschlüsse | 3D AXI (Röntgeninspektion) | BGA-/LGA-/QFN-Kurzschlüsse, Head-in-Pillow-Defekte, Porenanteil (Voids) in Kühlpads |
- SPI (Solder Paste Inspection): Direkt nach dem Pastendrucker positioniert. Misst Volumen, Höhe und Fläche der Lotpastendepots, bevor Bauteile gesetzt werden. Über 65 % aller SMT-Lötfehler entstehen beim Druckprozess.
- Vor-Reflow-AOI: Nach den Bestückungsautomaten, aber vor dem Reflow-Ofen platziert. Fängt fehlende Bauelemente, Polaritätsfehler und mechanischen Versatz ab, sodass Korrekturen ohne thermischen Stress erfolgen können.
- Nach-Reflow-AOI: Unmittelbar hinter dem Lötofen platziert. Prüft fertige Lötverbindungen auf Benetzung, Kurzschlussbrücken, hochstehende Anschlüsse (Lifted Leads) und Lotvolumen.
- AXI (Automated X-Ray Inspection): Ergänzt die optische Prüfung mittels Röntgenstrahlung zur zerstörungsfreien Analyse verdeckter Lötstellen unter BGA-, LGA- und QFN-Bauteilen.
Funktionsweise der AOI: Optik, Beleuchtung und Bildverarbeitung
Ein industrielles AOI-System kombiniert präzise Linearmotorachsen, telezentrische Objektive, mehrfarbige LED-Beleuchtungsringe und leistungsfähige Bildverarbeitungsrechner.
1. Optisches Kamerasystem
CMOS-Industriekameras (5 bis 25 Megapixel) erfassen die Leiterplattenoberfläche. Telezentrische Optiken verringern perspektivische Einflüsse innerhalb des kalibrierten Messfelds; die tatsächliche Maßhaltigkeit hängt von Kalibrierung und Messposition ab.
2. Mehrstufige RGB-LED-Beleuchtung
Erstarrte Lötstellen wirken wie mikroskopische Hohlspiegel. Wenn das Lot Pad und Anschlussstift benetzt, bildet sich ein konkaver Meniskus aus. Die AOI nutzt dies durch konzentrische LED-Ringe mit unterschiedlichen Einfallswinkeln und Lichtfarben:
- Steiles Oberlicht (rot) reflektiert an flachen horizontalen Oberflächen (Bauteiloberseiten, Pads).
- Mittleres Schräglicht (grün) visualisiert normal ansteigende Meniskusflanken.
- Flaches Streiflicht (blau) reflektiert an steilen Flanken und Lötbrücken zwischen Pins.
Die Zuordnung von Rot-, Grün- und Blau-Beleuchtung zu steilem, mittlerem und flachem Einfallswinkel ist ein Beispiel für die Implementierung einer Maschine; Farbzuordnung und Prüfprogramm unterscheiden sich je nach AOI-System.
Aus der Farbverteilung im Kamerabild berechnet die Software die exakte Form und Krümmung der Lötstelle.
3. Bildverarbeitungsalgorithmen
- Regelprüfung (DRC): Abgleich von Mindestabständen und Bauteilüberhängen nach IPC-Richtlinien.
- Statistischer Vektorabgleich: Vergleich der Konturen mit Referenzmodellen.
- KI-Klassifikation: Neuronale Netze filtern Falschmeldungen durch Reflexionen oder Chargenschwankungen zuverlässig heraus.
- CAD-Referenzabgleich: Vergleicht die Ist-Geometrie mit den Bauteilkoordinaten der CAD-Daten und markiert Abweichungen außerhalb der Toleranz.
- Statistische Farbprofilierung (SCP): Ermittelt dynamische Helligkeits- und Farbkorridore anhand hunderter verifizierter Gut-Lötstellen.
Die Prüfung kann den Abgleich mit Referenzdaten oder CAD sowie statistische Prozesskontrolle und Stichprobenverifikation einbeziehen. Diese Verfahren ergänzen die regel- und vektorbasierte Prüfung; eine AOI ersetzt keine CAD-Entwurfsregelprüfung.
Grenzen traditioneller 2D-AOI
2D-Systeme analysieren ausschließlich ebene Bilddaten (X- und Y-Achse). Sie erkennen fehlende Bauteile, stoßen jedoch an physikalische Grenzen:
- Schlechte Erkennung von Koplanaritätsfehlern: Ein um 50 µm angehobener Pin sieht in der 2D-Draufsicht oft völlig unauffällig aus.
- Hohe Falschalarmraten (FCR): Geringe Leiterplattenverbiegungen oder Reflexionsänderungen lösen zahlreiche Fehlalarme aus.
Durchbruch mit 3D-AOI (Phasenshift-Streifenprojektion)
Viele 3D-AOI-Systeme nutzen strukturierte Beleuchtung oder Triangulation, um Bauteil- und Lötstellenhöhe abzuschätzen. Auflösung und Wiederholbarkeit hängen von Gerät, Kalibrierung, Oberflächenreflexion und Prüfgeometrie ab.
3D-AOI verbessert die Sichtbarkeit freiliegender Lötgeometrie und Bauteilhöhe, unterliegt jedoch weiterhin Verdeckungen, Abschattung, Oberflächenfinish und Grenzen des Prüfprogramms.
| Prüfmerkmal | Konventionelle 2D-AOI | Moderne 3D-AOI-Systeme |
|---|---|---|
| Messkoordinaten | Nur X, Y (zweidimensional) | Echte X, Y, Z dreidimensionale Höhenprofile |
| Höhenmessung | Keine (nur indirekte Farbschätzung) | Direkte Höhenmessung (Beispiel: 1 µm Auflösung bei einem spezifizierten und validierten Messsystem) |
| Abgehobene Pins (Lifted Leads) | Durch Beleuchtung und sichtbare Geometrie begrenzt | Höhendaten können die Erkennung verbessern; die Zuverlässigkeit erfordert jedoch ein validiertes Prüfprogramm und einen Fehlerkatalog |
| Lotvolumen | Nur geschätzte 2D-Fläche | Quantitative Volumenmessung in µm3 |
| Bauteilkippen / Tombstone | Bei 0201/01005 schwer erkennbar | Exakte Winkelmessung (θ) |
| Verzugskompensation | Führt zu Unschärfe und Messfehlern | Dynamische Z-Ebenen-Kompensation in Echtzeit |
| Falschalarmrate (FCR) | Typischer Vergleichswert: 1.000–3.000 ppm; der tatsächliche Wert hängt von Produkt und Prüfprogramm ab. | Deutlich reduziert (<200–400 ppm, abhängig von Produkt und Prüfprogramm). |
| Taktzeit | Extrem schnell (Einzelaufnahme) | Schnell (Mehrfach-Streifenprojektion) |
Fehlererkennung: Was AOI sicher erkennt – und was nicht
Zuverlässig von der AOI erkannte Fehler
- Fehlende Bauelemente: Vollständiges Fehlen von Chips, Dioden oder ICs.
- Versatz und Verdrehung: Winkelabweichungen oder X/Y-Versatz außerhalb der Grenzwerte nach IPC-A-610.
- Grabsteineffekt (Tombstoning) & Aufrichten: Bauteile, die senkrecht oder auf der Kante stehen.
- Polaritäts- und Pin-1-Fehler: Falsch gepolte Elektrolytkondensatoren, LEDs und ICs.
- Falschbestückung: OCR-Schrifterkennung auf IC-Gehäusen gleicht Typenbezeichnungen mit der Stückliste ab.
- Lötbrücken (Kurzschlüsse): Ungewollte Zinnverbindungen zwischen feinen Anschlüssen.
- Lotmangel / Unvollständige Benetzung: Mangelhafte Hohlkehlen oder fehlendes Lot am Pad.
- Lotperlen: Verspritzte Lotkügelchen, die Mindestabstände verletzen.
Prinzipbedingte Grenzen der optischen Inspektion
- Verdeckte Lötstellen (BGA, QFN, LGA): Optische Kameras können verdeckte Lötstellen nicht sehen. Röntgenprüfung, elektrische Tests und Stichprobenpläne sollten je nach Gehäusegeometrie und Produktrisiko gewählt werden; nicht jedes Design erfordert eine 3D-AXI.
- Poren und Lufteinschlüsse im Lot (Voids): AOI kann Hohlräume im Inneren von BGA-Lötstellen nicht messen; wählen Sie ein geeignetes Röntgenverfahren und die tatsächlich für Gehäuse und Produktklasse spezifizierten Abnahmegrenzen. Ein universeller 25-%-Grenzwert darf nicht aus IPC-A-610 Klasse 3 abgeleitet werden.
- Interne Leiterplattenfehler: Risse in Durchkontaktierungen oder Innenlagenbrüche sind für die Oberflächen-AOI unsichtbar. Lösung: In-Circuit-Test (ICT), Flying-Probe-Prüfung und Schliffbildanalysen.
Häufig gestellte Fragen (FAQ)
Was bedeutet AOI in der Elektronikfertigung?
In der Elektronikfertigung bezeichnet AOI (Automated Optical Inspection) ein automatisiertes bildverarbeitendes Prüfverfahren auf SMT-Fertigungslinien, um Leiterplattenbaugruppen auf Lötfehler, Bestückungsabweichungen und Polaritätsfehler zu überprüfen.
Wofür steht die Abkürzung AOI?
AOI steht für Automated Optical Inspection (Automatische optische Inspektion).
Kann eine AOI-Anlage BGA- und QFN-Bauteile prüfen?
Eine AOI kann bei QFNs nur die äußeren sichtbaren Flanken prüfen und bei BGAs feststellen, ob das Bauteil vorhanden, ausgerichtet und plan aufgesetzt ist. Die verdeckten Lötbälle unter dem BGA und das zentrale Massekühlpad unter dem QFN lassen sich mittels AXI auf röntgensichtbare Merkmale hin prüfen; die Aussage hängt von Projektion, Auflösung und Überlagerung ab und ersetzt keine elektrische oder funktionale Prüfung.
Worin liegt der wesentliche Unterschied zwischen 2D- und 3D-AOI?
2D-AOI erfasst ebene Fotos (X, Y) und bewertet Fehler anhand von Helligkeits- und Farbkontrasten, was häufig zu Falschmeldungen führt. 3D-AOI misst mittels Streifenprojektion die reale physikalische Höhe (Z) und das Volumen der Lötstellen mit Mikrometergenauigkeit.
Welche Begriffe bezeichnen AOI-Systeme in Datenblättern?
In Datenblättern und Beschaffungsunterlagen finden sich Bezeichnungen wie aoi optical inspection, smt aoi machine, inline aoi, 3d aoi inspection oder aoi inspection pcb. Unabhängig vom Begriff sind Prüfabdeckung, Auflösung sowie Falschalarm- und Schlupfraten die maßgeblichen Qualitätskriterien.
Was bedeutet „AOI", und wie wird das Kürzel verwendet?
AOI bedeutet automatisierte oder automatische optische Inspektion: die maschinelle Sichtprüfung sichtbarer Merkmale einer SMT-Baugruppe. KI-gestützte Klassifikation ist eine mögliche Implementierung, aber kein Ersatz dafür, die Fehlerabdeckung zu definieren und das Prüfprogramm zu verifizieren.
Was sollten Käufer beim Vergleich von AOI-Systemen spezifizieren?
Legen Sie fest, ob die AOI-Station vor oder nach dem Reflow prüft, welche Fehler sie erkennen muss und ob eine Höhenmessung erforderlich ist. Vergleichen Sie Auflösung, Gehäusezugänglichkeit, Falschalarme, Schlupfraten und Validierungsmuster. Ein Gerätelieferant und ein Bestücker, der AOI-geprüfte Platinen anbietet, liefern unterschiedliche Leistungen; klären Sie, welche davon das Angebot umfasst.
HilPCB: Modernste 3D-AOI und zertifizierte Qualitätsprüfung
Bei HilPCB durchläuft jede Baugruppe im Rahmen unseres schlüsselfertigen Bestückungsservices ein mehrstufiges Prüfkonzept:
- SPI- und AOI-Abdeckung: Lassen Sie sich vom Lieferanten bestätigen, ob 2D-/3D-SPI und AOI eingesetzt werden, sowie Gerätemodelle, Prüfabdeckung, Programmvalidierung und aufbewahrte Prüfnachweise.
- Röntgenprüfung, wo spezifiziert: Klären Sie Verfahren und Stichprobenplan für verdeckte Lötstellen; gehen Sie nicht davon aus, dass jede BGA-/LGA-/QFN-Lötstelle automatisch 3D-röntgengeprüft wird.
- Baugruppenabnahme: IPC-A-610 definiert Abnahmebedingungen für elektronische Baugruppen. Vereinbaren Sie die anwendbare Klasse, geschultes Prüfpersonal sowie Stichproben-/Prüfkriterien für den konkreten Auftrag.
- Elektrische Tests: ICT, Flying-Probe- und Funktionstests decken unterschiedliche Fehlerarten ab; deren Verfügbarkeit und Abdeckung muss je Baugruppe bestätigt werden, statt eine vollständige Integrität vorauszusetzen.
HILPCB bietet je nach vereinbartem Prüfumfang 100%ige Inline-3D-SPI- und AOI-Inspektion mit Koh Young sowie 3D-AXI für festgelegte BGA-, LGA- und QFN-Baugruppen an. Zum Prüfangebot gehören außerdem IPC-A-610 Klasse 2/3, ICT, Flying-Probe- und kundenspezifische Funktionstests. Die Prüfdeckung jeder ausgelieferten Einheit richtet sich nach dem vereinbarten Prüfplan; 3D-AXI ist nicht für jedes Design pauschal erforderlich und bestätigt nicht jeden möglichen Fehler.
- Umfassende 3D-Röntgenprüfung (AXI): Zerstörungsfreie Röntgenanalyse für 100 % aller BGA-, LGA- und QFN-Lötstellen.
Laden Sie Ihre Gerber- und BOM-Dateien bei HilPCB hoch, um eine umfassende DFM/DFA-Prüfung und ein transparentes Angebot zu erhalten.