

Ein Steckverbinder, der den Reflow nicht verträgt, ändert den Bestückungsweg für die gesamte Leiterkarte. Sein Einbau muss nach den betreffenden Ofendurchläufen eingeplant werden, mit einem geeigneten Lötverfahren und Zugang für die Inspektion. Die Bestückungsplanung beginnt daher bei den Bauteilen und ihren Prozessgrenzen und verbindet anschließend Druck, Platzierung, Löten und Testen zu einer freigegebenen Fertigungsfolge.
Der Unterschied zwischen der blanken Platine und der fertigen Bestückung wird in PCA vs. PCB erklärt.
Für Leiterkarten mit SMT-Bauteilen, Durchsteckverbindern und verdeckten Lötstellen ist das nützliche Ergebnis ein freigegebener Prozessweg mit Nachweisen an jedem Entscheidungspunkt. Kommerzielle Liefervereinbarungen gehören zum Leistungsumfang der PCB-Bestückung; Gehäuseintegration und Arbeiten am Fertigprodukt reichen bis zur Elektronikmontage. Eine bestückte Platine kann vor dem Einsatz noch Programmierung, Kalibrierung und Systemvalidierung benötigen.
Welcher Bestückungsweg passt zu den Bauteilen?
SMT- und Durchsteckbestückung beschreiben, wie Bauteile mit der Platine verbunden werden. BGA, QFN und CSP beschreiben Gehäuseformen; sie sind keine separaten Alternativen zur SMT. Eine gemischte Platine kann mehrere Lötvorgänge benötigen, doch das Einstecken aller Durchsteckteile vor dem Reflow ist keine universelle Reihenfolge.
| Platinenzustand | Zu bewertender Weg | Was vor der Freigabe geklärt sein muss |
|---|---|---|
| Einseitige SMT | Paste drucken, Depots prüfen, platzieren, Reflow, Lötstellen prüfen | Gehäuseorientierung, Pastenzuführung, Temperaturprofil und Testzugang |
| Zweiseitige SMT | Erste Seite, zweite Seite und beide Reflow-Durchläufe festlegen | Halt der Bauteile der ersten Seite, kumulative Wärmebelastung, Auflage und Inspektionszugang |
| SMT mit Durchsteckteilen, die für Reflow ungeeignet sind | Anwendbare SMT-Durchläufe abschließen, diese Teile einstecken, dann selektiv, im Wellenlötverfahren oder kontrolliert von Hand löten | Bauteiltemperaturgrenzen, Zugang zur Lötseite, benachbarte Bauteile, Flussmittel- und Reinigungskompatibilität |
| Durchsteckteile, die ausdrücklich für Pin-in-Paste geeignet sind | Erforderliche Paste auftragen und die qualifizierten Teile vor dem betreffenden Reflow-Durchlauf einstecken | Wärmeverträglichkeit des Steckverbinders, Loch-/Anschlussgeometrie, Pastenversorgung, Einsteckeffekte und resultierende Lochfüllung |
| Empfindliche Teile oder mechanische Elemente, die spät montiert werden | Einen definierten zweiten Arbeitsgang ergänzen | Handhabungsschäden, lokale Wärmebelastung, Befestigung, Kontamination und Nachtestanforderungen |
Samtecs Auswahlhilfe für Steckverbinder unterscheidet ausdrücklich Wellenlöten von Paste-in-Hole und verlangt, dass ein Paste-in-Hole-Steckverbinder die SMT-Verarbeitung verträgt. Allein aus Durchsteckpins eines Steckverbinders ergibt sich diese Kompatibilität nicht.
Eine vertiefte Gegenüberstellung von THT-Bauteilen und Prozessoptionen finden Sie im Leitfaden zur Durchsteckmontage.
Selektives Löten trägt Lot lokal auf, doch Vorwärmung und Wärmebelastung in der Umgebung bleiben relevant. Wellenlöten kann eine Palette erfordern, um Merkmale auf der Lötseite zu schützen, und diese Palette muss den Zugang zu den vorgesehenen Lötstellen ermöglichen. Auch manuelles Löten braucht kontrollierte Werkzeuge, Anweisungen und Abnahmekriterien. Die Wahl richtet sich nach Geometrie, Wärmeverträglichkeit, Wiederholbarkeit und Produktionsvolumen, nicht nach der Regel, dass ein Verfahren immer überlegen sei.
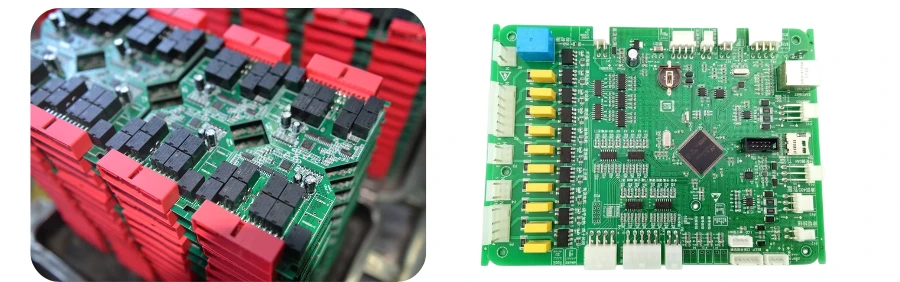
Die Platzierung der Steckverbinder und die umgebenden Bauteile sind Eingaben für den Lötzugang und die Bestückungsreihenfolge.
Was benötigt ein Feinstgehäuse tatsächlich?
Eine Gehäusegröße bezeichnet eine Designvorgabe, keinen qualifizierten Produktionsprozess. Muratas LQP02HQ-Ankündigung gibt für die 01005-Induktivitäten Planmaße von 0,4 × 0,2 mm an. Das belegt nicht die Ausbeute eines Bestückers für eine Platine, auf der diese Teile mit großen Leistungsanschlüssen, Abschirmungen oder hohen Steckverbindern gemischt sind.
Feinste Rastermaße: Verarbeitung von Bauteilen mit Rastermaßen bis 0,3mm
Mikrobauteile: Bestückung von 01005 und kleineren passiven Komponenten
Hochpinzählige Bauteile: BGA-, QFN- und andere fortschrittliche Gehäusetechnologien
Gemischte Technologie: Kombination von SMT mit Durchsteckkomponenten in Hybridbaugruppen
Für ein Bauteil mit 0,3 mm Raster oder einen 01005-Passivbaustein sind die tatsächliche Herstellerteilenummer, die Gehäusezeichnung, das Landmuster und das umgebende Layout einzureichen. Bestätigen Sie das Druck-, Zuführ-, Platzierungs-, Inspektions- und Rework-Verfahren für diese Kombination. Anschlussraster, Passivbausteingröße, Schablonenöffnung und Platziergenauigkeit sind unterschiedliche Größen und dürfen nicht gegeneinander ersetzt werden.
Flip-Chip-Montage: Direkte Chip-Bondierung für Hochleistungsanwendungen mit minimaler Verbindungslänge
Drahtbonden: Herstellung elektrischer Verbindungen mit feinen Drähten für Hybridschaltungen und spezielle Gehäuse
Die-Attach: Präzise Positionierung und Verbindung von Halbleiterchips in kundenspezifischen Gehäusen
Konformale Beschichtung: Schutzbeschichtung für Anwendungen in rauen Umgebungen
Nacktchip-Arbeiten sind eine separate Prozessprüfung. COB bedeutet chip-on-board: Ein Die wird direkt auf der Platine montiert, mit geeignetem Verbindungs- und Schutzschema. Drahtbonden und Flip-Chip-Befestigung haben unterschiedliche Material-, Werkzeug- und Validierungsanforderungen. Von einem konventionellen SMT-Angebot darf nicht angenommen werden, dass es einen dieser Wege einschließt.
Ein QFN-Schablonenbeispiel mit seinen Bedingungen
NXPs AN1902, Revision 9, 28. April 2021 enthält QFN/SON-Bestückungshinweise. Tabelle 3 nennt die folgenden typischen Ausgangswerte, abhängig von den übrigen Bauteilen auf der Platine und dem tatsächlichen Druckprozess:
| QFN/SON-Anschlussraster | Typische Schablonendicke in NXP-Tabelle 3 | Entscheidung für eine gemischte Platine |
|---|---|---|
| 0,50 mm | 150 µm | Prüfen, ob benachbarte kleinere Öffnungen Paste ausreichend freigeben |
| 0,40 mm | 100–125 µm | Prüfen, ob größere Lötstellen genug Paste erhalten; eine Stufenschablone kann eine Option sein |
Für das freiliegende Pad beschreibt NXP in Abschnitt 5.2.3 eine angestrebte Pastenabdeckung von etwa 60–65 % der Padfläche. Betrachten Sie ein hypothetisches rechteckiges Pad von 4 × 4 mm: Seine Fläche beträgt 16 mm², sodass der Prozentsatz 9,6–10,4 mm² nominell pastenbedeckter Fläche entspricht.
Diese Berechnung ist ein Flächenbudget, kein fertiges Schablonendesign. Öffnungssegmentierung, Stegbreiten, Schablonendicke, Pastenfreigabe, das Via-Muster und Versuchsergebnisse bestimmen die tatsächlichen Depots. Sie ist außerdem kein zulässiges Hohlraumlimit von 35–40 %: Gedruckte Pastenfläche und Hohlraumfläche der Lötstelle sind unterschiedliche Messgrößen.
NXP erlaubt Anpassungen für thermische Anforderungen und warnt, dass überschüssige Paste das Gehäuse anheben und Anschlussverbindungen beeinträchtigen kann. Es wird auch davon abgeraten, direkt über nicht verschlossene Vias zu drucken. Dokumentieren Sie die freigegebene Schablonenrevision und prüfen Sie die Depots des ersten Versuchs sowie die daraus entstehenden Lötstellen, bevor der Ansatz auf die Produktionscharge angewendet wird.
Wie sollte der thermische Prozess freigegeben werden?
Auf die Pastenapplikation folgt die Bauteilbestückung mit Hochgeschwindigkeits-Pick-and-Place-Maschinen, die tausende Komponenten pro Stunde platzieren können. Vision-Systeme überprüfen Ausrichtung und Positionierungsgenauigkeit vor dem endgültigen Platzieren.
Ein Ofensollwert ist nicht die Temperatur, die jedes Bauteil erfährt. Der Bestückungsdienstleister benötigt ein gemessenes Platinenprofil mit Thermoelementen an repräsentativen Stellen sowie an empfindlichen oder thermisch anspruchsvollen Gehäusen. NXPs QFN/SON-Hinweise umfassen Messungen auf der Platine und der Gehäuseoberseite; die zusätzlichen Anweisungen des gewählten Bauteils gelten weiterhin.
Trennen Sie die Klassifizierungsgrenzen des Bauteils vom Arbeitsfenster der Lotpaste. Eine maximale Gehäusetemperatur ist kein empfohlener Produktionspeak. Der freigegebene Prozess muss die Lötstellen bilden und dabei Bauteil-, Laminat-, Steckverbinder- und Materialgrenzen über jede geplante Wärmebelastung hinweg einhalten.
Dokumentieren Sie Bestückungsseite, Förderer- und Ofeneinstellungen, Thermoelementpositionen, gemessene Kurven, Paste/Legierungsidentität und die anwendbaren Grenzen. Bei zweiseitigen Baugruppen sind beide Durchläufe zu bewerten. Ein Ersatzteil mit anderer Bauform oder Wärmemasse kann eine erneute Profilierung erfordern, auch wenn seine elektrische Funktion gleichwertig ist.
Reinigung und Beschichtung müssen ebenfalls zum Weg passen. Ein No-Clean-Flussmittel-Etikett klärt nicht die Restanforderungen jeder Anwendung, die Beschichtungshaftung oder die Kompatibilität mit Steckverbindern und Sensoren. Vereinbaren Sie den erforderlichen Endzustand und die Verifikation, bevor Sie einen Reinigungsschritt wählen oder weglassen.
Welche Defekte adressiert jede Inspektion oder Prüfung?
Ein Testplan braucht sowohl eine Defektliste als auch eine Beobachtungsmethode. „AOI plus Röntgen“ ist keine vollständige Aussage zur elektrischen Abdeckung, und ein bestandener Funktionstest deckt nicht jeden Verarbeitungsfehler auf.
| Methode | Nützlicher Nachweis | Verbleibende Einschränkung |
|---|---|---|
| Lotpasteninspektion | Depositionsposition und gemessene Pastengeometrie vor der Platzierung | Belegt nicht die endgültige Lötstelle oder ihre Lebensdauer |
| Optische Inspektion/AOI | Sichtbare Platzierung, Polarität und zugängliche Lötstellenmerkmale | Verdeckte Schnittstellen und verdeckte Markierungen benötigen andere Nachweise |
| Röntgeninspektion | Ansichten verdeckter Lotgeometrie, Brücken oder Hohlräume im Rahmen der Methodenfähigkeit | Projektionsüberlagerung, Auflösung und Defektorientierung beeinflussen die Erkennung; ein Bild allein belegt keine elektrische Funktion |
| ICT oder Nadeltest | Elektrische Prüfungen an zugänglichen, steuerbaren Schaltungen | Parallele Pfade, Zugang und Schutzbeschränkungen begrenzen die Abdeckung einzelner Bauteile |
| Boundary Scan | Strukturelle Verbindungstests, die von den Bausteinen und dem Testmodell unterstützt werden | Erfordert geeignete Bausteine, korrekte BSDL/Netzliste und steuerbare/beobachtbare Netze; eine JTAG-Stiftleiste allein reicht nicht |
| Funktionstest | Festgelegtes Verhalten unter dem programmierten Stimulus, Last und Bedingungen | Nicht ausgeübte Modi, Umweltverhalten und Produktqualifizierung bleiben außerhalb dieses Ergebnisses |
Benetzbare QFN-Flanken können einige Anschlussmerkmale sichtbar machen, legen aber nicht das mittlere Pad frei. NXP empfiehlt optische und röntgenografische Methoden für die QFN/SON-Inspektion und erörtert Querschliffe zur Prozessoptimierung. Der gewählte Inspektionsplan sollte die bewertete Lötstelle oder den Defekt, das Abnahmekriterium und die geprüfte Grundgesamtheit benennen, statt jedes Gehäuse für bestanden zu erklären, weil ein Bild akzeptabel aussah.
Echtzeit-Statistische Prozesskontrolle (SPC) überwacht Montageparameter, um konsistente Qualität während der Produktion zu gewährleisten.
Für bestromte Tests vereinbaren Sie Stromgrenzen, sichere Prüfvorrichtungszustände, die Firmware-Revision und den Umgang mit Fehlern. Speichern Sie Messwerte, wo sie relevant sind, statt nur ein Bestanden-Etikett. Ein Diagnosefehler sollte zu einer kontrollierten Disposition und Nachprüfung führen, nicht zu wiederholten Läufen, bis die Platine zufällig besteht. Die detaillierte Methodenauswahl ist in der Leiterplattenprüfung beschrieben.
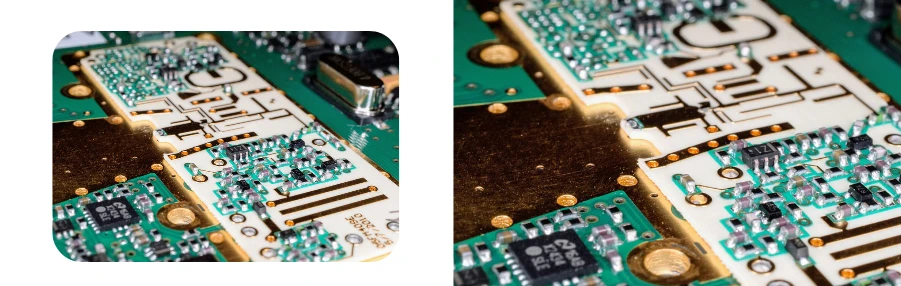
Zugängliche Pads und verborgene Verbindungen erfordern unterschiedliche Inspektions- und Testansätze.
Was muss der Erstmusterdatensatz enthalten?
Das Erstmuster prüft, ob das freigegebene Design und der vorgeschlagene Prozess zusammenpassen. Die Freigabe sollte die tatsächlich gebaute Konfiguration benennen. Ein Foto und eine „bestanden“-E-Mail lassen zu viel Unklarheit, wenn die nächste Charge ein anderes Bauteil, eine andere Schablone oder ein anderes Programm verwendet.
| Freigabepunkt | Anzufordernder Nachweis | Entscheidung bei offenen Punkten |
|---|---|---|
| Design und bestückte Konfiguration | Platinenrevision, BOM/MPN, Platzierungsdaten, Polaritätsreferenzen und freigegebene Abweichungen | Betroffene Positionen oder den Bau zurückhalten, bis Abweichungen geklärt sind |
| Bestückungsweg | Seitenreihenfolge, THT-Ausnahmen, Lötverfahren und Sekundärarbeitsgänge | Unverträgliche Wärmebelastung oder unzugängliche Lötstellen vor der Wiederholproduktion klären |
| Drucken und Löten | Schablonenrevision, Paste/Legierungsidentität, Beobachtungen des ersten Versuchs und gemessenes Profil | Prozess überarbeiten und einen neuen Versuch prüfen, wenn die Nachweise unzureichend sind |
| Inspektion und elektrische Freigabe | Anwendbare Abnahmedokumente/-revisionen, Stichprobe, Abdeckung, Ergebnisse und Ausschlüsse | Fehler beheben oder eine dokumentierte Disposition einholen; ungeprüfte Merkmale nicht als bestanden bezeichnen |
| Programmierter/gelieferter Zustand | Firmware, Kalibrieranforderungen, mitgeliefertes Zubehör und Verpackungsanweisungen | Lieferzustand mit der Bestellung abstimmen; noch erforderliche Arbeiten des Produktteams benennen |
| Änderungs- und Reparaturkontrolle | Freigegebene Alternativen, Rework-Historie, Nachtestumfang und Autorisierung | Betroffenen Prozess oder Funktion vor der Freigabe geänderter Platinen neu bewerten |
Die Erstmusterfreigabe belegt für sich genommen weder Langzeitzuverlässigkeit noch laufende Prozessstabilität. Definieren Sie, was während der Produktion erneut geprüft wird und welche Änderungen eine erneute Freigabe auslösen. Eine neue Paste, ein neuer PCB-Finish, ein alternatives Gehäuse, ein Rework-Verfahren oder eine neue Firmware-Revision können unterschiedliche Teile des Nachweispakets betreffen.
Was sollte eine Bestückungsprozessprüfung begleiten?
Senden Sie die freigegebenen Platinendaten, BOM, Platzierungsdatei und Bestückungszeichnungen zusammen, einschließlich Varianten und ausgelassener Teile. Ergänzen Sie Bauteilhandhabungsanweisungen, gehäusespezifische Bestückungshinweise, kritische mechanische Randbedingungen, Steckverbinderanforderungen und alle Teile, die für bestimmte thermische oder Reinigungsvorgänge unzulässig sind.
Für den Testplan geben Sie erwartete Funktionen, Grenzen, Stimuli, Lasten, Programmierdateien und Zugangsanforderungen an. Nennen Sie die erforderlichen Abnahmedokumente und -revisionen, produktspezifische Kriterien, aufzubewahrende Aufzeichnungen und wer Ausnahmen genehmigen darf. Geben Sie Stückzahlen für Prototyp und Wiederholungsbau an, damit Schablonen-, Paletten-, Vorrichtungs- und Programmieraufwand anhand des tatsächlichen Wegs bewertet werden können.
Für größere Programme listet unser EMS-Fertigungsleitfaden auf, was bei NPI, Qualität und Lieferkette zu prüfen ist.
Für komplexe Designs wie mehrlagige Leiterplatten ist spezialisierte Montageexpertise noch entscheidender, um zuverlässige Ergebnisse zu erzielen.
Bitten Sie HilPCB, die vorgeschlagene Reihenfolge, Gehäuse-Machbarkeit, Inspektions-/Testumfang und Erstmusterlieferungen für das eingereichte Design zu bestätigen. Halten Sie diese Fertigungsfreigabe getrennt von der System-, Umwelt- und regulatorischen Qualifizierung des Produktverantwortlichen. Das resultierende Angebot sollte die vereinbarte Arbeit und verbleibende Validierungsverantwortlichkeiten benennen.
Häufig gestellte Fragen
Was ist der Unterschied zwischen einer Leiterkarte und einer nackten Leiterplatte?
Eine nackte Leiterplatte stellt die strukturierten Leiter, die Isolierung und die Verbindungsmerkmale bereit. Eine Leiterkarte bezeichnet üblicherweise die bestückte Baugruppe. Diese Bezeichnung sagt nicht, ob sie programmiert, kalibriert, funktionsgetestet oder in ein Fertigprodukt integriert wurde; der Auftrag muss den Lieferzustand definieren.
Müssen Durchsteckbauteile vor dem Reflow eingesteckt werden?
Nein. Teile, die für Pin-in-Paste qualifiziert sind, können vor ihrem freigegebenen Reflow-Durchlauf eingesteckt werden. Teile, die diesen Prozess nicht vertragen, benötigen in der Regel einen späteren Einbau und ein geeignetes selektives, Wellen- oder manuelles Lötverfahren. Doppelseitige Platinen brauchen außerdem eine definierte Seitenreihenfolge und eine Bewertung der wiederholten Wärmebelastung.
Erlaubt eine QFN-Pastenabdeckung von 60–65 % eine Lötstellenhohlraumrate von 35–40 %?
Nein. Die Empfehlung von etwa 60–65 % in NXP AN1902 betrifft die Pastenabdeckung des freiliegenden Pads vor dem Reflow. Sie ist kein Hohlraum-Abnahmegrenzwert nach dem Reflow. Die tatsächliche Lötstelle benötigt eine vereinbarte Inspektionsmethode und Abnahmekriterien, die zu Gehäuse, thermischem Design und Anwendung passen.
Kann eine Schablonendicke für alle Bauteile einer gemischten Platine dienen?
Manchmal, aber sie muss für die tatsächlichen Öffnungen und Lötstellen nachgewiesen werden. Eine für große Depots geeignete Dicke kann die Pastenfreigabe aus kleinen Öffnungen beeinträchtigen, während eine dünnere Schablone andere Lötstellen unterversorgen kann. Gehäusehinweise, Öffnungsdesign und Druckversuche entscheiden, ob eine gemeinsame Dicke oder ein Stufenansatz geeignet ist.
Macht ein JTAG-Steckverbinder die Platine vollständig testbar?
Nein. Die Boundary-Scan-Abdeckung hängt von den implementierten Bausteinen, ihren unterstützten Pins und Befehlen, der BSDL und Netzliste sowie der Fähigkeit ab, die vorgesehenen Verbindungen zu steuern und zu beobachten. Programmierung oder Prozessor-Debugging über JTAG belegt nicht, dass alle Bauteile oder Platinenfunktionen getestet wurden.
Wann sollte ein freigegebener Bestückungsprozess erneut geprüft werden?
Prüfen Sie ihn erneut, wenn eine Änderung Löten, Inspektion, elektrisches Verhalten oder die gelieferte Konfiguration beeinflussen kann. Beispiele sind ein alternatives Gehäuse, eine neue Schablonenrevision, ein Pastenwechsel, ein geänderter PCB-Finish, neue Firmware oder ein überarbeitetes Reparaturverfahren. Vereinbaren Sie die betroffenen Prüfungen und den Freigabeverantwortlichen, bevor geänderte Produktionseinheiten gebaut werden.