
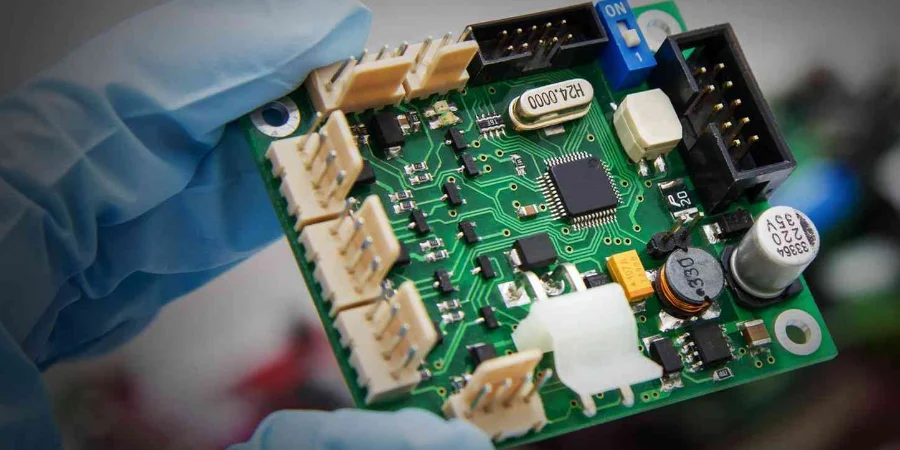
Als Power-Drive Engineer kenne ich die Komplexität und die harten Randbedingungen von Industrial-Robotics Control Systems. Der Kern ist nicht nur der Algorithmus, sondern die PCB, die ihn trägt und reale Aktoren antreibt. Vom Prototype bis zur Volume Production ist jeder Schritt kritisch. First Article Inspection (FAI) ist daher nicht einfach ein Produktions-Checkpoint, sondern die engineering-seitige Basis, um stabile Funktion unter High-Speed, High-Voltage und High-Reliability sicherzustellen. Ziel ist es, in Design, Material oder Prozess frühzeitig Defekte zu finden, die später Field Failures auslösen würden.
Aus Sicht eines Power-Drive Engineers zerlegt dieser Beitrag den First Article Inspection (FAI) Flow für Industrial-Robotics Control PCB—mit Fokus auf IGBT/GaN Drive, Safety Protection, Signal Sampling und EMC. Wir zeigen, wie FAI Robustheit auf First Articles verifiziert und den Übergang von Encoder interface board low volume zu PROFINET control PCB mass production absichert—für sichere, zuverlässige, leistungsstarke Robotik-Steuerungen.
IGBT/GaN Gate Drive: Miller-Suppression und Common-Mode-Noise in FAI verifizieren
In Servo Drives bestimmt das Switching-Verhalten von IGBT/GaN Effizienz, Dynamik und EMC. Der Gate-Drive ist das „Nervensystem“ der Power Stage—und muss im First Article Inspection (FAI) vollständig verifiziert werden.
Miller-Effekt quantifizieren und unterdrücken
Miller Capacitance (Cgc) verlängert Switching, erhöht Verluste und kann parasitic turn-on verursachen. In FAI ist die Miller-Validierung zentral.
FAI Validation Checklist:
- Vge(th) Messung & Miller-Plateau-Analyse: mit High-Bandwidth Differential Probe Vge messen. Auf FAI Samples prüfen, ob die Miller-Plateau-Spannung in Switching-Transienten deutlich unter Vge(th) bleibt. Induzierte Spannungen durch hohe dV/dt können Shoot-Through auslösen.
- Gate Resistor (Rg) Optimierung: Rg ist der Trade-off zwischen Speed und Ringing. In FAI Gate-Waveforms unter verschiedenen Lastfällen (Stall, Light Load) messen. Rg muss Ringing dämpfen und dennoch Switching Targets erfüllen—Abgleich Simulation vs. Messung inklusive Margin.
- Negative Turn-off & Active Miller Clamp: insbesondere im Half-Bridge verifizieren, dass negative Turn-off oder Active Miller Clamp korrekt arbeitet. Unter Worst-Case dV/dt muss die Gate-Spannung beim Turn-off zuverlässig auf 0 V oder negative Spannung geklemmt werden.
Drive-Supply und Common-Mode-Pfade prüfen
Stabile Drive-Supply und saubere Isolation sind Voraussetzung für zuverlässigen Gate Drive. In FAI ist das Pflichtprogramm.
FAI Review Checklist:
- Decoupling & Local Energy Storage: Decoupling nahe Driver-IC Pins (Ceramic + Tantal/Electrolytic) prüfen. Bei Full-Load Switching muss Supply Droop innerhalb der IC-Spec bleiben—sonst schwankt Drive Strength.
- Common-Mode-Current Path Analysis: hohe dV/dt erzeugt CM-Ströme über parasitic C zwischen Power Device und Heatsink. In FAI CM-Ströme messen und Isolation-Supply Cp bewerten. Ebenso Layout auf unbeabsichtigte CM Return Paths prüfen (z. B. Signale über Isolation Barrier). Für automotive-grade Encoder interface board besonders kritisch.
Ein bestandener Gate-Drive-FAI ist der erste Schritt für robustes Servo motor driver PCB testing und die Basis für alle weiteren Power-Stage Tests.
DESAT und Short-Circuit Protection: zentrale Safety Checks in FAI
Roboter-Systeme sehen Faults wie Motor-Stall oder Phase-to-Phase Shorts. Schnelle Short-Circuit Protection ist lebenswichtig, um IGBT/GaN zu schützen und Fire Risk zu vermeiden. DESAT (Desaturation) ist ein Standard-Mechanismus und muss im First Article Inspection (FAI) strikt validiert werden—Kern der Dual-channel safety control PCB checklist.
DESAT Response Time und Threshold-Tests
DESAT überwacht Vce im On-State. Normal: niedrige Vce (Saturation). Short: Strom steigt, Vce steigt aus der Sättigung. Das DESAT-Netzwerk erkennt das und schaltet den Gate Drive ab.
FAI Validation Flow:
- Threshold Accuracy: Trigger-Threshold (typ. 7–9 V) wird durch Divider + Reference gesetzt. In FAI Vce per Precision Supply emulieren, realen Trigger messen und mit Designwert vergleichen. Threshold muss über normaler Sättigung liegen und dennoch schnell reagieren.
- Response Time Measurement: kritischster KPI. FAI unter kontrollierter Short-Bedingung testen (z. B. Low-Inductance Power Resistor). Mit Scope Short-Current, Vce und Gate gleichzeitig messen—Delay von Fault bis Start Turn-off. Typisch μs; bei SiC/GaN teils ns-Klasse. Zu langsam → Device kann vorher sterben.
- Blanking Time: verhindert False Triggers durch Turn-on Spikes (stray inductance). In FAI prüfen: lang genug zum Ignorieren normaler Spikes, kurz genug, um echte Shorts nicht zu verpassen.
Soft Turn-off und Fault-Handling Logic
Nur „hart“ abzuschalten reicht nicht: Hard Turn-off erzeugt hohe di/dt und gefährliche Overshoots. Moderne Treiber nutzen Soft Turn-off.
FAI Review Checklist:
- Soft Turn-off Verifikation: nach DESAT-Trigger prüfen, ob Soft Turn-off (z. B. über größeren Gate-R) greift. Vce Overshoot messen und SOA einhalten.
- Fault Reporting & Reset Logic: FLT muss gelatcht und an den Main Controller gemeldet werden. Reset darf Re-Enable erst nach Fault-Clear erlauben—wichtig für Functional Safety in der Dual-channel safety control PCB checklist.
Mit dieser DESAT-FAI-Tiefe ist sichergestellt, dass selbst Worst-Case Faults nicht das Power Module oder das Gesamtsystem gefährden.
Type 4: FAI Hinweise zu Safety Protection
- DESAT Response Time: Turn-off muss vor Erreichen des thermischen Limits unter Short-Circuit Current abgeschlossen sein. FAI Messung ist der einzige Standard.
- Over-Temperature Protection (OTP): NTC/PTC Position, Thermal Coupling und Shutdown Thresholds verifizieren, damit bei Kühlungsversagen rechtzeitig geschützt wird.
- Under-Voltage Lockout (UVLO): UVLO-Thresholds für Drive- und Control-Supply testen, um Driving unter instabiler Spannung (Linearbetrieb/Schadensrisiko) zu verhindern.
- Fault Isolation & Reporting: jede Protection Action muss vom Main Controller erkannt werden und den Safe Shutdown auslösen—Basis für Functional Safety.
Snubber/Clamp Networks: RC/TVS Performance in FAI bewerten
Beim Turn-off erzeugt Stray Inductance starke Overshoots und Ringing. Snubber (RC/RCD) und Clamp Circuits sollen Overshoot dämpfen, Spannung begrenzen und EMC verbessern. First Article Inspection (FAI) ist der beste Zeitpunkt, die reale Wirkung zu verifizieren.
RCD/RC Snubber Parameter verifizieren
RCD/RC ist der häufigste passive Ansatz. Parameter beeinflussen Dämpfung und Eigenverlust.
FAI Validation Steps:
- Overshoot messen: bei maximaler DC-Bus Voltage und Full-Load Current Switching testen. Vce/Vds mit High-Bandwidth Probe messen. Peak Overshoot muss unter Vbr bleiben mit Safety Margin (typ. 15–20%).
- Ringing Dämpfung: Ringing nach Turn-off beobachten. Ein gutes Snubber-Design dämpft schnell. In FAI Amplitude und Dauer bewerten—exzessives Ringing ist EMC-Quelle und kann Control Signals stören.
- Loss & Thermal: Snubber dissipiert Energie. In FAI Langzeitlauf und Thermal Imaging für Snubber-Resistor. Temperaturanstieg muss innerhalb Rating sein. Für Servo motor driver PCB testing sind Power Rating und Pulse Capability entscheidend.
TVS Clamp Performance evaluieren
TVS reagiert im ns-Bereich und klemmt Spannung.
FAI Evaluation Checklist:
- Clamping-Voltage Konsistenz: Clamping Voltage messen und Datasheet/Design erfüllen. Da Clamping mit Current variiert, bei erwarteten Peak Stray Currents testen.
- Parasitic Inductance: Wirksamkeit hängt stark von der Induktivität im Anschlussweg ab. In FAI Layout prüfen: TVS nahe am Device, kurze/breite Verbindungen. Für GaN ist das besonders kritisch. Gutes Layout ist ein Schlüssel für Heavy Copper PCB.
- Energy Withstand: Worst-Case absorbierte Energie (z. B. Max-Load Turn-off) muss innerhalb TVS SOA liegen—per Simulation + Messung bestätigen.
Ob RC oder TVS: PCB Layout Review ist im FAI entscheidend. Power Loop und Snubber Loop Fläche minimieren, um Stray Inductance an der Quelle zu reduzieren. HILPCB legt darauf in Turnkey Assembly besonderen Fokus.
Current Sense Accuracy: Shunt/Hall in FAI kalibrieren und verifizieren
Genaue Current Sensing ist Basis für Servo Control (z. B. FOC) und Over-Current Protection. Ob Shunt oder Hall: Accuracy, Bandwidth und SNR müssen im First Article Inspection (FAI) kalibriert und validiert werden.
Shunt-Sensing: FAI Validation
Shunts liefern hohe Genauigkeit und Bandbreite, erfordern aber gutes Handling von Common-Mode und kleinen Differenzsignalen.
FAI Validation Checklist:
- Gain/Offset Calibration: definierte DC Ströme einspeisen und Chain (Shunt → Diff Amp → ADC) messen. Gain/Offset müssen passen. Für PROFINET control PCB mass production Calibration Procedure standardisieren und in FAI fixieren.
- CMRR Tests: im 3-Phase Inverter springt Common-Mode stark. In FAI reale CMRR unter HF Common-Mode bewerten, z. B. durch Noise-Vergleich bei niedriger vs. hoher Bus-Spannung.
- Bandwidth & SNR: Sinus-Strom einspeisen, -3 dB Bandbreite messen. Bei 0 A RMS Noise messen und SNR berechnen. Wichtig für dynamisches Servo motor driver PCB testing.
- Layout Review: Kelvin Connection ist Pflicht. In FAI Routing per Multimeter/Mikroskop prüfen, um Lead Resistance und Power-Loop Currents aus dem Sense-Pfad herauszuhalten.
Hall-Sensing: FAI Validation
Hall bietet inhärente Isolation, hat aber oft schlechtere Genauigkeit/Bandbreite/Drift.
FAI Validation Checklist:
- Linearity & Hysteresis: Strom hoch/runter rampen, Transferkurve prüfen, Hysterese identifizieren.
- Temperature Drift: in Klimakammer bei -40°C/25°C/125°C Zero/Gain Drift messen—wichtig für Wide-Temp Designs (z. B. automotive-grade Encoder interface board).
- Magnetic Immunity: externe Magnete/High-Current Leiter testen; Reading Stability bewerten und Shielding-Design prüfen.
Ziel ist in jedem Fall: verlässliche, reproduzierbare Sense-Daten über alle Betriebszustände—als Basis für Control und Protection.
Type 1: Current-Sensing—FAI Spezifikationsvergleich
| FAI Prüfpunkt | Shunt Approach | Hall Approach |
|---|---|---|
| Accuracy & linearity | High (typisch < 0.5%) mit sehr guter Linearität. FAI verifiziert primär Amp Gain. | Medium (typisch 1–2%); Nonlinearity/Hysteresis möglich. FAI muss umfassend testen. |
| Bandwidth | Wide (Amp-limited; bis MHz). | Begrenzt (typisch 100–300 kHz). FAI prüft Loop-Anforderungen. |
| Temperature drift | Niedrig (abhängig von Shunt-Material und Amp). | Höher (Zero und Gain driften). FAI braucht Hot/Cold Tests. |
| Isolation | Keine; benötigt Isolation Amp oder Isolated ADC. FAI validiert Isolation Performance. | Inhärent isoliert. |
| Layout sensitivity | Sehr hoch; Kelvin Connection zwingend. FAI erfordert striktes Routing Review. | Mittel; Abstand zu High-Current Paths und externen Magnetfeldern beachten. |
Isolation und Creepage/Clearance: FAI Review für High dV/dt Reliability
Isolation schützt Low-Voltage Control und Bediener und trennt High-Voltage Power Side von Control Side. Mit GaN/SiC steigt High dV/dt Stress auf die Isolation Barrier. First Article Inspection (FAI) muss die Long-Term Reliability der Isolation strikt prüfen.
Physische Messung von Creepage und Clearance
Standards (z. B. IEC 61800-5-1) definieren Mindestwerte.
FAI Review Checklist:
- Dimensionen messen: auf FAI Samples Minimum-Abstände messen—HV↔LV, Phase↔Phase, Live↔Chassis Ground; Creepage (Oberfläche) und Clearance (Luft).
- Slots/V-Grooves prüfen: wenn Slots Creepage erhöhen, Breite/Tiefe/Kantenqualität gegen Zeichnung prüfen. Burrs oder Restkupfer können Isolation kompromittieren.
- Coating/Potting verifizieren: Uniformity, Thickness, Adhesion; keine Bubbles/Pinholes/Cracks.
Hi-Pot und CMTI Validierung
Physik ist nur Schritt 1—elektrische Tests sind entscheidend.
FAI Validation Flow:
- Hi-Pot Test: AC/DC über Nennspannung (z. B. 2500 Vrms @ 1 min). Kein Breakdown/Arcing. Goldstandard für Basic/Reinforced Isolation.
- Partial Discharge: PD ist Treiber für Alterung. FAI PD-Test detektiert Discharge in Micro-Voids und bewertet Long-Term Reliability.
- CMTI Test: Isolators (isolated drivers/digital isolators) unter schnellen CM-Pulsen prüfen (z. B. 50–150 kV/μs) und Output Errors überwachen. Für GaN/SiC unverzichtbar—und besonders wertvoll in Encoder interface board low volume zur frühen Fehlererkennung.
Ein bestandenes Isolation-FAI bedeutet: nicht nur compliant, sondern stabil und sicher im rauen Feld. HILPCB Prototype Assembly setzt komplexe Slotting/Routing Anforderungen präzise um.
Fazit: FAI ist der Weg zu Excellence und Reliability
Industrial-Robotics Control PCB ist Systems Engineering: High-Power Electronics, präzises Analog Sampling, High-Speed Digital Comms und Functional Safety greifen ineinander. Kleine Fehler eskalieren schnell zu Performance- oder Safety-Problemen.
First Article Inspection (FAI) ist das Werkzeug, um diese Komplexität zu beherrschen: nicht nur „First Piece OK“, sondern eine systematische Prüfung von Design, Komponenten, PCB Fabrication und Assembly Quality. Von Miller-Suppression im Gate Drive über μs-DESAT Response, Snubber Clamp Performance, µV-Sense Calibration bis hin zur kV-Isolation—jeder Schritt baut die Basis für den Produkterfolg.
Für Teams mit Anspruch ist ein strenger First Article Inspection (FAI) Prozess die Brücke zwischen Encoder interface board low volume und PROFINET control PCB mass production: Manufacturability, konsistente Performance und Long-Term Reliability. Wer Probleme in FAI findet und löst, spart nicht nur Rework—sondern liefert ein klares Versprechen für Safety und Performance.
Häufig gestellte Fragen
Warum ist FAI für Steuer- und Leistungsplatinen in der Industrierobotik so kritisch?
Industrieroboter vereinen Leistungsumsetzung, Bewegungsregelung, Sicherheitslogik und harte Lastzyklen in einer Baugruppe. Die FAI bestätigt, dass der erste Hardwarestand diese Komplexität wirklich beherrscht, bevor das Design breiter ausgerollt wird.
Warum müssen Gate-Treiber, Schutzfunktionen und Messketten als Gesamtsystem validiert werden?
Diese Funktionen greifen bei Schaltvorgängen, Fehlerreaktionen und geschlossenen Regelkreisen direkt ineinander. Werden sie isoliert geprüft, bleiben Timing-Probleme, Kopplungseffekte oder Rauschthemen oft bis zum realen Lastbetrieb verborgen.
Warum sind Isolation, Kriechstrecke und Luftstrecke in der FAI so wichtig?
Robotersteuerungen kombinieren häufig Hochvolt-Leistungsstufen mit Niedervolt-Steuerung und Kommunikationsschnittstellen. Die FAI verifiziert die physischen Abstände, Isolationsmerkmale und Testergebnisse, die für Sicherheit, Anlagenverfügbarkeit und Langzeitzuverlässigkeit nötig sind.
Wie hilft eine frühe FAI dabei, Feldausfälle in Robotikprodukten zu verhindern?
Sie deckt schwache Lötstellen, instabile Messungen, Schutzlücken und Prozessdrift auf, bevor Systeme in Produktionslinien installiert werden. Frühe Korrekturen reduzieren Inbetriebnahmeprobleme, Serviceeinsätze und teure Zuverlässigkeitsausfälle im Feld.