
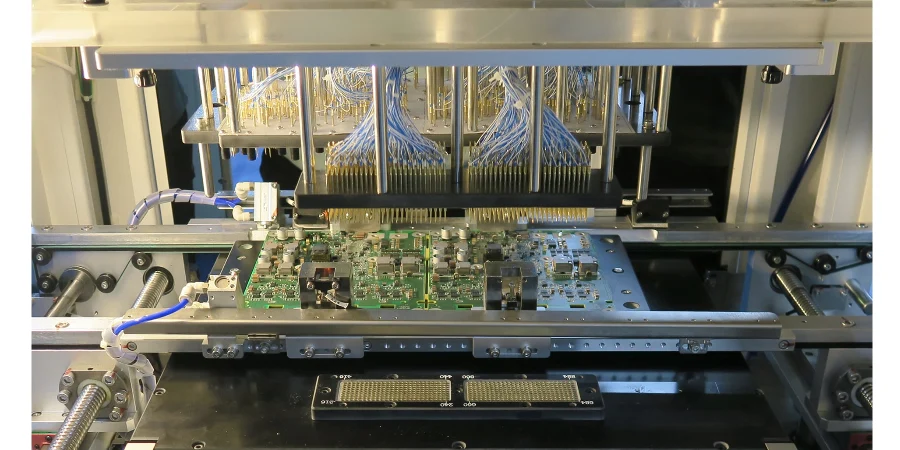
Während Data Centers mit exponentiellem Tempo in Richtung 800G und sogar 1.6T gehen, bestimmen Optical Modules als „Herz“ der Netzverbindung Bandbreite und Stabilität. Dahinter stehen PCB Design und Manufacturing. Aber eine PCB nur „elektrisch korrekt“ zu designen reicht nicht. Wie stellt man sicher, dass sie nach komplexen Assembly-Flows weiterhin strenge electro-optical Performance und Thermal-Targets erfüllt? Genau hier spielt Fixture design (ICT/FCT) seine Stärke aus. Ein exzellentes Test Fixture ist nicht nur der Quality „Gatekeeper“ der Linie, sondern auch die Brücke zwischen Simulation und realer Produktleistung—damit jedes Modul nach SMT assembly im echten Betrieb stabil läuft.
Aus Sicht eines Connector- und Fiber-Engineers analysiert dieser Beitrag Fixture design (ICT/FCT) im Test von Data-Center Optical-Module PCB. Wir zeigen, wie High-Speed SI, präzises Thermal Management, Materials Science und System-Airflow zusammenspielen—und wie Fixtures mit First Article Inspection (FAI) und Flying probe test kooperieren, um zuverlässige Volume Production zu erreichen.
Core Challenges von Fixture design (ICT/FCT): High-Speed SI vs. Thermal Management
Bei Optical Modules ist Fixture Design weit mehr als eine elektrische Verbindung. Es ist ein komplexes Systemproblem: 112G PAM4 Signal Integrity muss erhalten bleiben und gleichzeitig braucht man präzises Thermal Management für Module mit >20 W.
1. High-Speed Signal Integrity
In ICT/FCT verbindet das Fixture per Pogo Pins oder speziellen Connectors mit dem DUT. Diese Verbindungen sind Teil des High-Speed Channels. Impedance Mismatch, Crosstalk oder Loss verfälschen Messergebnisse und können False Fails verursachen.
- Impedanzkontrolle: von Probe über Interposer bis Cable muss die Kette 50 Ω single-ended bzw. 100 Ω differential halten. 3D EM Simulation hilft, Probe Pitch, Trace Geometry und Ground Return zu optimieren, um Reflections (Jitter) und Loss zu minimieren.
- Low-Loss Materialien: interne Fixture-PCB/Connectors brauchen Ultra-Low-Loss—teils besser als die High-Speed PCB des Produkts—damit das Testsystem nicht zum Bottleneck wird.
- Probe Design & Layout: High-Frequency Probes müssen low inductance, high bandwidth und stabile contact resistance liefern; Layout muss Probe-Field Coupling vermeiden.
2. Thermal Management
QSFP-DD/OSFP Module integrieren leistungsfähige DSP, Driver und Laser—Power steigt stark. In FCT laufen Module oft unter Full Load, um Eye Diagram, BER etc. zu validieren. Das Fixture muss deshalb die spätere Kühlung simulieren oder übertreffen.
- Realistische Cooling-Bedingungen: Kontakt-Thermal-Resistance zum Heat Spreader und die Umgebung (Airflow) müssen abgebildet werden.
- Aktive Kühlung: Fixtures integrieren häufig Fans, Heat Pipes oder Micro Liquid Cooling, um DSP/Laser im Spec zu halten.
- Temperatur-Monitoring: Thermocouples/Sensoren erfassen Hotspots und liefern Daten für Correlation und Over-Temp Protection.
Im Gesamtflow ist Fixture design (ICT/FCT) der Schlüssel zur Verifikation der SMT assembly Qualität. Frühe Flying probe test findet primär opens/shorts; echte Funktion hängt am Fixture.
TEC und Heat Path: vollständiges Thermal-Flow Management von Chip bis Heatsink
Long-Term Reliability hängt stark von stabiler Temperatur ab—besonders bei DML/EML Lasern (Wellenlängen-Genauigkeit). TEC ist der Kern aktiver Temperaturregelung, aber Effizienz hängt am gesamten „Heat Path“ vom Chip bis zum finalen Heatsink. FCT Fixtures müssen diese Kette mitvalidieren.
1. Device–PCB–Heatsink Heat-Path Analyse
Ein typischer Heat Path hat mehrere Segmente; jede Thermal Resistance zählt:
- Die to Package: DSP/Laser leitet Wärme über TIM in Lid/Substrate.
- Package to PCB: Wärme geht über Solder Joints oder Thermal Adhesive in Surface Copper.
- In-Board Conduction: Copper Planes (Heat Spreader) und Thermal-Via Arrays leiten effizient durch die Z-Achse—Kern von High-Thermal PCB.
- PCB to Heatsink: Rückseite koppelt an externen Heatsink (Gehäuse/Saddle Heatsink) und über TIM geht die Wärme in die Luft.
2. Rolle des FCT Fixtures
Das FCT Fixture ist mehr als eine Stromquelle: Es ist ein „temporärer Heatsink“. Ein präziser Thermal Block presst auf definierte Thermal Areas und simuliert den finalen Heat Sink.
- TEC Control & Stability: stabile, low-noise Versorgung für TEC; Monitoring von Current und ΔT. FCT unter verschiedenen Ambient Temps validiert die Control Loop und das Temperature Locking.
- Thermal-Via Validierung: IR Imaging mit FCT zeigt, ob Wärme gleichmäßig über Thermal Vias abgeführt wird. Abweichungen, die in First Article Inspection (FAI) auffallen, werden als lokale Hotspots sichtbar.
Tabelle 1: Vergleich von Thermal-Management Ansätzen für Optical-Module PCB
| Ansatz | Kernprinzip | Vorteile | Challenges & Fixture-Design Hinweise |
|---|---|---|---|
| Thermal-Via Array (Thermal Vias) | Plated Vias erzeugen einen Low-Thermal-Resistance Pfad in Z-Richtung. | Günstig und kompatibel mit Standard-PCB Prozessen. | Effizienz hängt von Via Density/Diameter und Copper Filling ab. FCT Fixture muss Thermal Area präzise treffen. |
| Embedded Copper Coin (Embedded Coin) | Solider Copper Slug wird in den PCB Stackup unter Key Devices eingebettet. | Extrem niedriger Thermal Widerstand, sehr hohe Effizienz. | Komplexer Prozess, höhere Kosten, CTE Matching entscheidend. Fixture muss guten Kontakt zum Coin sicherstellen. |
| Thermo-Electric Cooler (TEC) | Peltier-Effekt pumpt Wärme aktiv von einer Seite zur anderen. | Präzise Temperaturregelung, sogar unter Ambient möglich. | Zusätzliche Power; Hot-Side Cooling ist kritisch. Fixture braucht stabile Versorgung und Hot-Side Kühlung. |
| Heat Pipe / Vapor Chamber (Heat Pipe/VC) | Phase-Change Heat Transfer transportiert Wärme schnell über Distanz. | Sehr hohe effektive Thermal Conductivity; Hotspots werden schnell egalisiert. | Benötigt mechanischen Bauraum. FCT Fixture sollte die finale Integrationsart nachbilden. |
CTE Matching und Low Warpage: Fiber Coupling und Assembly Yield sichern
Optical-Module Performance hängt von µm-/sub-µm Alignment ab (Laser ↔ Fiber Array). Thermisch induzierte PCB Warpage ist der „Feind“ dieser Präzision. Haupttreiber ist CTE Mismatch.
- Ursachen des CTE Mismatch: PCB vereinen FR-4/Advanced Resin, Copper Foil, Ceramic Packages, Metal Housing usw. mit unterschiedlichen CTE. Reflow in SMT assembly, hohe Temperaturen in Selective wave soldering und Betriebszyklen erzeugen Stress und Verformung.
- Folgen von Warpage:
- Fiber-Coupling Loss: Position/Winkel des Optical Engine verschieben sich → Coupling Efficiency sinkt, Signal Quality degradiert.
- Assembly Problems: Einbau ins Gehäuse wird schwierig; Heatsink Contact kann Lücken bilden → Cooling verschlechtert.
- Solder-Joint Reliability: Stresszyklen beschleunigen Fatigue bei kritischen Joints (z. B. BGA).
Design- und Test-Strategie
- Materialwahl: Low-CTE Core/Prepreg ist fundamental. Filled High-Performance Resin kann X/Y CTE näher an Ceramic/Semiconductor bringen.
- Symmetrischer Stackup: bei HDI PCB muss Symmetrie strikt eingehalten werden (Dielectric/Copper/Routing Density spiegeln), um Stress zu balancieren.
- FCT Validierung: Fixture hält PCB über Pins/Clamps planar. Funktionstests bei verschiedenen Temperaturen zeigen den realen Einfluss auf electro-optical Performance. Gute Room-Temp Werte, aber BER-Spikes bei High-Temp deuten oft auf Warpage-bedingte Optical Misalignment hin.
QSFP-DD/OSFP Cage: Airflow und Pressure Drop (ΔP) optimieren
Im Fixture zählt nicht nur die PCB, sondern das spätere System. Dutzende QSFP-DD/OSFP Module nebeneinander bilden eine dichte Thermal Zone. Cooling hängt stark von Airflow und System-Impedanz (ΔP) ab.
1. System-Level Airflow
- Channel Effect: enge Kanäle, Upstream Hot Air erwärmt Downstream Module → höhere Inlet Temps.
- ΔP: Widerstand an Finnen, Components und Cage Vents erzeugt Pressure Drop. Fan Static Pressure muss Gesamtsumme überwinden. Zu dichte Heatsinks erhöhen ΔP und „stehlen“ Airflow von Nachbarn.
2. Wie FCT Fixtures das System simulieren
- Wind-Tunnel Integration: Fixture als Modul im kleinen Wind Tunnel; Air Speed und Inlet Temp präzise steuern.
- ΔP Messung: Pressure Sensors an Inlet/Outlet messen ΔP; wichtig für Fan Selection anhand Gesamtsumme.
- CFD Verifikation: CFD wird in der Designphase genutzt; Wind-Tunnel FCT Daten sind ideal zum Kalibrieren.
System-Validierung verhindert „Module optimiert, System fällt durch“ und ist ein Maßstab für Professionalität eines Turnkey Assembly Providers.
Design Reminder: koordinierte Thermal- und Airflow-Strategie
- Component Layout: Hauptwärmequellen (DSP etc.) in den stärksten Airflow/Windward Bereich setzen. Hohe Bauteile (z. B. Electrolytic Caps) dürfen kritische Airflow Paths nicht blockieren.
- Heatsink + Cage: Fin Orientation an den Cage Airflow anpassen (ΔP reduzieren) und Bypass Airflow berücksichtigen.
- Laminate & Copper Thickness: unter SI-Constraints Copper Thickness für GND/Power sinnvoll erhöhen, um In-Board Conduction und Spreading zu verbessern.
- Early Validation: Thermal Tests nicht bis zum fertigen Prototype verschieben. Früh per Simulation bewerten und mit First Article Inspection (FAI) die physische Umsetzung gegen das Design prüfen.
Thermal-Test Validierung: von IR Imaging bis Full Functional Environmental Test
Design/Simulation sind Theorie—Rigorous Physical Testing liefert Vertrauen. Fixture design (ICT/FCT) schafft dafür eine stabile, kontrollierbare Plattform. Typische Thermal Validation Steps:
1. Infrared Imaging
IR Kameras erfassen die PCB Surface Temperature Distribution kontaktlos.
- Fixture Requirements: Strukturen oberhalb der Module müssen Sichtfenster erlauben bzw. Abschattung minimieren. Thermal Blocks/Clamps ggf. temporär entfernen und schnell messen (vor Thermal Saturation).
- Value: zeigt Heat Spreading unter dem DSP, TEC Hot/Cold ΔT und Temperaturen von DCDC etc. Lokale Hotspots können auf Designfehler oder Defekte aus SMT assembly (z. B. Cold Solder) hinweisen.
2. Multi-Point Thermocouple
IR ist anschaulich, aber emissivity-abhängig. Genauere Werte liefern Thermocouples an DSP/Laser/Hotspots.
- Fixture Integration: feine Kanäle für Leads nach außen, ohne Montage/Airflow zu stören.
- Correlation: Testsystem korreliert Temperaturen mit Optical Metrics (Optical Power, BER, Power) und erstellt Performance-vs-Temperature Kurven.
3. Full Functional Environmental Test
Härtester Test über den Lebenszyklus.
- Flow: Fixture + DUT in Temperature Chamber; Stabilisierung bei Punkten (z. B. -5°C, 25°C, 70°C) und dann vollständige Functional Tests.
- Fixture Robustness: Materialien/Cables/Probes müssen im Wide-Temp stabil bleiben, ohne Contact Failures durch Ausdehnung/Schrumpfung.
- Ziel: entdeckt Effekte wie Parameter Drift bei Low Temp, Performance Degradation durch CTE Mismatch bei High Temp oder Reliability von THT/through-hole soldering Connectors im Temp Cycling.
Von Flying probe test (Connectivity) über First Article Inspection (FAI) (Physical Accuracy) bis zu umfassenden Electrical/Thermal/Environmental Tests mit Fixture design (ICT/FCT)—das ist eine geschlossene Quality Chain.
Fazit: Das Test Fixture ist das letzte Gate zwischen Design und Realität
Bei Data-Center Optical Modules treffen Optik, Elektronik, Thermik und Präzisionsmechanik zusammen. PCB sind längst mehr als Interconnect—sie sind die Basis für System Performance und Reliability. Fixture design (ICT/FCT) ist die letzte Sicherung dieser Basis.
Ein gutes Fixture ist elektrisch „transparent“, thermisch „realistisch“ und mechanisch „stabil“. So bleibt die Performance von Lab bis Volume konsistent—egal ob komplexe SMT assembly oder präzise THT/through-hole soldering im Spiel ist.
Bei HILPCB wissen wir: Advanced Test Capability ist unverzichtbar. Neben SMT Assembly steigen wir früh ein (DFT) und entwickeln gemeinsam Tests, die reale Bedingungen abbilden. Denn exzellentes Fixture design (ICT/FCT) ist nicht nur ein Tool—es schützt Ihre Performance und Ihr Marktversprechen.
Häufig gestellte Fragen
Warum müssen Optikmodul-Fixtures elektrisch transparent und thermisch realistisch sein?
Weil das gemessene Verhalten des Moduls stark von seiner Testumgebung abhängt. Fügt das Fixture Verluste, Rauschen, instabile Kontakte oder unrealistische Kühlung hinzu, entsprechen die Ergebnisse nicht dem späteren Feldeinsatz.
Warum sollten optische, elektrische und thermische Messungen in einer gemeinsamen Fixture-Strategie zusammengeführt werden?
Optikmodule sind eng gekoppelte Systeme, in denen Laserleistung, DSP-Verhalten, Stromaufnahme und Temperatur direkt zusammenwirken. Trennt man diese Faktoren im Test zu stark voneinander, bleibt die eigentliche Ursache für Instabilität oder Margin-Verlust oft verborgen.
Warum sind Umweltprüfung und Kontaktstabilität bei diesen Fixtures so wichtig?
Optikmodule müssen häufig über weite Temperaturbereiche und viele Steckzyklen hinweg funktionieren. Das Fixture muss deshalb stabile Kontaktierung, Signalpfade und mechanische Ausrichtung auch unter wechselnden Temperatur- und Handling-Bedingungen sicherstellen.
Wie reduziert frühe Fixture-Planung das Risiko vom Prototyp bis zur Serienfertigung?
Sie hilft dabei, DFT-Zugänge, Thermoelement-Führung, kammerfähige Testaufbauten und wiederholbare Funktionsmessungen früh festzulegen. Das senkt den Redesign-Aufwand und erleichtert die Skalierung von ersten Mustern bis zum Produktionsscreening.