
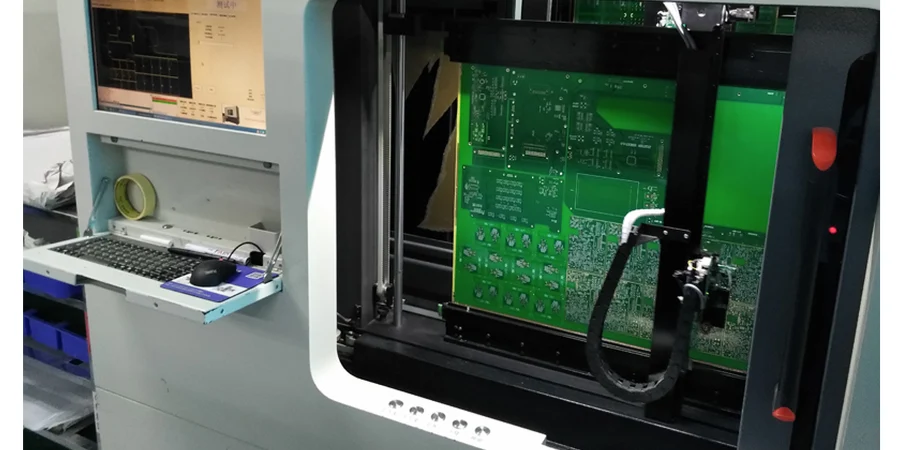
Der Flying-Probe-Test ist ein programmierbares elektrisches Prüfverfahren, bei dem bewegliche Prüfspitzen zugängliche Knoten einer PCB oder PCBA ohne produktspezifischen Nadelbettadapter kontaktieren. Das Verfahren eignet sich für Prototypen, High-Mix-Fertigung und wechselnde Revisionen. Eine übliche Durchgangs- oder Bauteilprüfung belegt jedoch weder kontrollierte Impedanz noch Einfügedämpfung, Augenöffnungsreserve oder Bitfehlerrate eines High-Speed-Kanals.
Das Wichtigste in Kürze
- Legen Sie fest, ob eine unbestückte Leiterplatte oder eine bestückte PCBA geprüft wird. Zugänglichkeit, Fehlermodelle und Prüfmethoden unterscheiden sich deutlich.
- Standardmäßige Flying-Probe-Programme prüfen häufig Unterbrechungen, Kurzschlüsse, Isolation und ausgewählte Bauteile oder Verbindungen – begrenzt durch Gerät, Zugang und Schaltungstopologie.
- Eine bestandene Gleichstromprüfung belegt keine High-Speed-Signalintegrität. Verwenden Sie für die jeweilige Kanalanforderung spezifizierte TDR-, VNA-, Funktions-, Konformitäts- oder BER-Nachweise.
- Spezialisierte Robotikplattformen können HF-Prüfspitzen und externe Messgeräte automatisieren. Das ist eine konfigurierte HF-Prüfzelle und keine grundsätzliche Fähigkeit jedes Flying-Probe-Testers.
- Erfassen Sie Netz-, Knoten- und Fehlerabdeckung getrennt. „Alle geprüften Netze bestanden“ kann unzugängliche Netze oder ungeprüfte Fehlerklassen verbergen.
- Stellen Sie zusätzlich zu den Fertigungsdaten eine Soll-Netzliste und intelligente Produktdaten bereit. So kann die Prüftechnik Datenabweichungen erkennen und Netznamen erhalten.
- Übernehmen Sie keine pauschalen Testpad-Durchmesser oder Sperrbereiche. Prüfspitzentechnik, Anstellwinkel, Kraft, Leiterplattenabstützung, Bauteilhöhe und Zieloberfläche bestimmen die Zugänglichkeit.
- Kombinieren Sie Flying Probe, ICT, Boundary Scan, Inspektion und Funktionstest anhand von Fehlerrisiko, Stückzahl und Schlupfrisiko.
- Fordern Sie einen dem einzelnen Produkt zugeordneten Bericht mit Programmrevision, ausgeschlossener Abdeckung, Grenzwerten, Fehlern sowie Nachprüfungs- und Reparaturhistorie.
Inhaltsverzeichnis
- Was prüft ein Flying-Probe-Test tatsächlich?
- Flying-Probe-Test für unbestückte PCB und bestückte PCBA im Vergleich
- Kann Flying Probe die High-Speed-Signalintegrität verifizieren?
- Fehlerbilder der richtigen Prüfmethode zuordnen
- Flying Probe mit ICT, Boundary Scan und Funktionstest vergleichen
- Flying-Probe-Testprogramm erstellen und validieren
- Hochdichte PCBs für den Prüfzugang auslegen
- High-Speed- und empfindliche Netze während der Prüfung schützen
- Prüfabdeckung, Durchsatz und Kosten gezielt abwägen
- Inspektion und elektrische Prüfungen sinnvoll staffeln
- Prüfergebnisse in rückverfolgbare Fertigungsnachweise überführen
- Häufige Flying-Probe-Fehler diagnostizieren
- RFQ-Checkliste für Flying-Probe-Tests
- Referenznormen und Verantwortungsgrenzen
- Wie HILPCB prüfbare High-Speed-Baugruppen unterstützt
- FAQ
- Fazit
Was prüft ein Flying-Probe-Test tatsächlich?
Ein Flying-Probe-System positioniert leitfähige Prüfspitzen auf ausgewählten Zielpunkten und führt eine programmierte Messung aus. Für Setup und Programm-Workflow siehe das Flying-Probe-Test-Tutorial. Die tatsächlich nutzbare Fähigkeit entsteht aus der vollständigen Konfiguration aus Mechanik, Prüfspitzentyp, Schaltmatrix, Quellen, Messgeräten, Softwarealgorithmen, Guarding, Kameras und gegebenenfalls externen Geräten.
Abhängig von Maschine und Produkt kann ein Prüfprogramm Folgendes enthalten:
- Durchgangs-, Kurzschluss- und Isolationsprüfung unbestückter Leiterplatten;
- Widerstands-, Kapazitäts-, Dioden- oder Polaritätsmessungen an zugänglichen Schaltungen bestückter Baugruppen;
- Vierleiter-Kelvin-Messungen, sofern Kontaktanordnung und Verfahren sie unterstützen;
- vektorlose oder kapazitive Verfahren für bestimmte unzugängliche Bauteilverbindungen;
- auf entsprechend ausgestatteten Plattformen Messungen unter Spannung, Programmierung, Boundary Scan, optische Inspektion oder thermische Prüfungen;
- automatisierte HF- oder High-Speed-Messungen nur bei integrierten geeigneten Prüfspitzen, Kalibrierstrukturen und Messgeräten.
Aus dieser Liste darf keine pauschale Lieferantenaussage werden. Die Schaltungstopologie kann einzelne Bauteile verdecken, Parallelpfade können Messwerte verändern, Schutzbauteile können die Prüfspannung begrenzen und Bauteilgehäuse den Zugang versperren. Was tatsächlich geprüft wurde, bestimmen das freigegebene Programm und der Abdeckungsbericht – nicht die Bezeichnung der Maschine.
Flying-Probe-Test für unbestückte PCB und bestückte PCBA im Vergleich
Dasselbe mechanische Prinzip bedient zwei unterschiedliche Qualitätsstufen.
| Merkmal | Elektrische Prüfung der unbestückten PCB | Flying-Probe-Test der bestückten PCBA |
|---|---|---|
| Primärer Vergleich | Gefertigtes Kupfer gegen freigegebene Netzliste | Baugruppe gegen Netzliste, Stückliste und Prüfmodell |
| Typische Zielpunkte | Pads, Vias und freiliegendes Kupfer vor der Bestückung | Zugängliche Pads, Vias, Anschlüsse und Testpunkte um Bauteile |
| Hauptfehler | Kupferunterbrechungen und -kurzschlüsse, Isolationsfehler sowie bestimmte Via- und Verbindungsfehler | Bestückungsbedingte Unterbrechungen und Kurzschlüsse, falsche oder fehlende passive Bauteile, Polaritäts- und ausgewählte Verbindungsfehler |
| Zugang | Vor der Bestückung meist umfangreich | Durch Gehäuse, Schirme, Kühlkörper, Beschichtungen und Mechanik eingeschränkt |
| Wesentliche Grenze | Belegt standardmäßig weder Impedanz noch Laminatqualität oder Funktion der bestückten Baugruppe | Erfasst nicht jede verborgene Lötstelle und belegt standardmäßig keine Systemleistung |
Die Prüfung der unbestückten Leiterplatte sollte extrahierte Fertigungsdaten mit einer unabhängigen Soll-Netzliste vergleichen, sofern diese verfügbar ist. Wird nur eine Netzliste geprüft, die aus denselben fehlerhaften Fertigungsdaten extrahiert wurde, kann die fertige Leiterplatte exakt diesen Daten entsprechen, obwohl der ursprüngliche Konstruktionsfehler unentdeckt bleibt.
Bei einer bestückten Leiterplatte ist zwischen einem zugänglichen Punkt im Netz und dem Zugang zu jedem relevanten Knoten zu unterscheiden. Eine Prüfspitze kann das Vorhandensein einer Versorgung bestätigen, ohne die offene Verzweigung, Lötstelle oder BGA-Verbindung eindeutig zu lokalisieren.
Kann Flying Probe die High-Speed-Signalintegrität verifizieren?
Übliche Flying-Probe-Prüfungen sind meist niederfrequente oder Gleichstrom-basierte Fertigungsprüfungen. Sie erkennen Kupferunterbrechungen, Kurzschlüsse, grobe Widerstandsabweichungen und ausgewählte Bauteilfehler, die einen High-Speed-Kanal zweifellos beeinträchtigen würden. Sie messen jedoch nicht direkt Impedanzprofil, Einfügedämpfung, Rückflussdämpfung, Modenkonversion, Übersprechen, Jitter, Augenöffnung oder Bitfehlerrate des Kanals.
Verwenden Sie anforderungsspezifische Verfahren:
- TDR/TDT für das Profil kontrollierter Impedanzen, die Lokalisierung von Diskontinuitäten und das Ausbreitungsverhalten mit definiertem Prüfaufbau und Kalibrierverfahren;
- VNA-Messungen für frequenzabhängige Einfüge- und Rückflussdämpfung, Kopplung und Mixed-Mode-S-Parameter;
- Oszilloskop- oder Konformitätsprüfung für elektrische Anforderungen von Sender und Empfänger sowie Augen- oder Jitterkennwerte;
- funktionaler Datenverkehr und BER-Prüfung für den implementierten Link bei definiertem Muster, Datenrate, Equalization, Kanal und Umgebungsbedingungen;
- Coupon- und Material- oder Prozessnachweise zur Produktionskontrolle, wenn der Zugang am Produkt ungeeignet ist.
Einige aktuelle Flying-Probe-Plattformen können Hochfrequenz-Prüfspitzen führen und eine VNA- oder TDR-Messung automatisieren. Das ermöglicht wiederholbare Produktionsmessungen, benötigt aber einen kontrollierten Launch, geeignete Prüfspitzengeometrie, Kalibrierung und De-Embedding, stabile Kontaktkraft, Referenzstrukturen und Korrelation mit dem freigegebenen Labormessverfahren. Ein gewöhnlicher Federkontakt mit Widerstandsmessung darf nicht als HF-Prüfung bezeichnet werden.
Fehlerbilder der richtigen Prüfmethode zuordnen
Die folgende Matrix verhindert, dass die Aussage „elektrisch geprüft“ eine ausdrücklich definierte Abdeckung ersetzt.
| Risiko oder Fehler | Beitrag des Flying-Probe-Tests | Ergänzender Nachweis | Was ein bestandener Flying-Probe-Test nicht belegt |
|---|---|---|---|
| Kupferunterbrechung oder -kurzschluss | Direkte Durchgangs- oder Isolationsprüfung zugänglicher Netze | Unabhängiger Netzlistenvergleich und Fehlerlokalisierung | Impedanz oder intermittierendes Verhalten unter Belastung |
| Hochohmige Via oder Verbindung | Kelvin- oder Widerstandsprüfung, sofern Verfahren und Zugang dies unterstützen | Mikroschliff, Strom- oder Lastprüfung beziehungsweise Zuverlässigkeitsbewertung | Dicke der Via-Metallisierung oder Langzeitzuverlässigkeit |
| Falscher Wert eines passiven Bauteils | In-Circuit-Messung, sofern die Topologie Isolation oder Guarding zulässt | AOI, Rückverfolgbarkeit der Stückliste und Funktionstest | Toleranz unter jeder Vorspannungs- und Frequenzbedingung |
| Verpolte Diode oder anderes gepoltes Bauteil | Polaritäts- oder Diodenmessung an unterstützten zugänglichen Schaltungen | AOI und Funktionstest | Korrektes Systemverhalten unter Betriebsbelastung |
| Offene BGA-Lötstelle | Indirekter Zugang, vektorloses Verfahren oder Boundary Scan bei geeignetem Design | Röntgenprüfung, Boundary Scan und Funktionstest | Vollständige Qualität aller verborgenen Lötstellen |
| Kupferfehler im differentiellen Paar | Unterbrechungen, Kurzschlüsse und grobe Widerstandsasymmetrie | Differentielle TDR-/VNA-Messung oder qualifizierter Coupon | Differentielle Impedanz, Laufzeitversatz, Verlust oder Modenkonversion |
| Falscher Stack-up oder falsches Dielektrikum | Standardmäßig kaum oder kein direkter Nachweis | Laufkarten und Materialnachweise, Mikroschliff sowie Coupon-TDR/VNA | Laminatidentität, Dk/Df oder Lagengeometrie |
| Steckverbinder- oder Kanalleistung | Grundlegende Verbindung bei vorhandenem Zugang | TDR/VNA mit Prüfaufbau, Konformitäts- oder BER-Prüfung | Leistung und Reserve des gesteckten Kanals |
| Firmware- oder Linkkonfiguration | Programmierung und Prüfungen unter Spannung auf entsprechend ausgestatteten Systemen | Kontrollierter Funktions- und Konformitätstest | Korrektes Firmware-Verhalten in allen Betriebsarten |
Flying Probe mit ICT, Boundary Scan und Funktionstest vergleichen
Flying Probe und Nadelbett-ICT führen beide In-Circuit-Messungen durch, unterscheiden sich aber bei Wirtschaftlichkeit und Zugang. ICT investiert in einen produktspezifischen Adapter, der viele Punkte gleichzeitig kontaktiert, und eignet sich daher für stabile wiederkehrende Serien. Flying Probe tauscht sequenzielle Bewegung und längere Zykluszeit gegen geringe Adapterabhängigkeit und flexible Programme.
| Verfahren | Geeigneter Einsatz | Hauptstärke | Wesentliche Lücke |
|---|---|---|---|
| Flying Probe | Prototyp, NPI, hohe Variantenvielfalt, wechselnde Revisionen und für Adapter ungünstige Ziele | Geringer Aufwand für produktspezifische Adapter und flexibler Zugang | Sequenzieller Durchsatz und zugangsabhängige Abdeckung |
| Nadelbett-ICT | Stabile Mittel- und Großserie mit DFT-Zugängen | Schnelle parallele Messungen und wiederholbare Kontakte | Adapterkosten, Vorlaufzeit und Auswirkungen von ECOs |
| Boundary Scan | Digitale Bauteile und Netze, die für IEEE 1149.1 oder verwandte Funktionen ausgelegt sind | Zugang zu unterstützten Verbindungen ohne physische Prüfspitze an jedem Knoten | Benötigt kompatible Bauteile, Kettendesign und Modelle; Analog- und HF-Abdeckung sind begrenzt |
| AOI und Röntgenprüfung | Sichtbare und verborgene Bestückungsmerkmale | Platzierung, sichtbare Verarbeitungsqualität und ausgewählte Nachweise verborgener Lötstellen | Kein direkter Nachweis elektrischer Leistung |
| Funktions- und Konformitätstest | Produktverhalten und Schnittstellenanforderungen | Übt umgesetzte Funktionen und Leistung aus | Häufig geringere Fehlerlokalisierung und höherer Entwicklungsaufwand |
Eine hybride Strategie ist meist belastbarer als die Suche nach einem einzigen Gewinner. Flying Probe kann beispielsweise analoge und Versorgungsnetze in kleinen Stückzahlen abdecken, Boundary Scan digitale BGA-Verbindungen erreichen und der Funktionstest den High-Speed-Link ausüben.
Flying-Probe-Testprogramm erstellen und validieren
Die Qualität des Prüfprogramms beginnt mit kontrollierten Eingangsdaten. Stellen Sie Folgendes bereit:
- intelligente Produktdaten im Format ODB++ oder IPC-2581, sofern unterstützt;
- Gerber- und Bohrdaten sowie eine IPC-D-356-Soll-Netzliste;
- Stückliste, Bestückungskoordinaten, Bestückungszeichnungen, Schaltpläne und freigegebene Alternativteile;
- Pin-Typen, Bauteilmodelle, Polarität sowie nicht zu prüfende oder empfindliche Netze;
- gegebenenfalls Firmware, Programmierdateien und Ablauf der Prüfungen unter Spannung;
- Revisionskennungen und einen Datensatz zu ECOs und deren Auswirkungen.
Die Prüftechnik sollte Datenquellen vergleichen, zugängliche Zielpunkte zuordnen, Netze klassifizieren, schaltungsgerechte Grenzwerte festlegen und Ausschlüsse dokumentieren. Die Programminbetriebnahme an einem bekannten Gutteil kann die Wiederholbarkeit unterstützen. Der Gutteilstatus muss jedoch durch unabhängige Inspektions- und Funktionsnachweise abgesichert sein; wird ein Programm von einer ungeprüften Baugruppe eingelernt, kann deren Fehler zum Normalzustand werden.
Validieren Sie Kontaktierung, Guarding, Entladung und Wiederholbarkeit. Präparieren Sie nach Möglichkeit repräsentative bekannte Fehler oder nutzen Sie Prüfsimulationen, um nachzuweisen, dass das Programm die beanspruchten Fehlerklassen erkennt. Gelernte Grenzwerte sind vor Freigabe zu prüfen, damit normale Produktstreuung weder zu Fehlablehnungen noch zu unbemerktem Fehlerschlupf führt.
Hochdichte PCBs für den Flying-Probe-Zugang auslegen
Die Prüfabdeckung ist teilweise ein Ergebnis des Layouts. Führen Sie vor dem Einfrieren des Routings auf beiden Leiterplattenseiten eine maschinenspezifische Zugänglichkeitsanalyse durch.
Bestätigen Sie für jeden benötigten Zielpunkt:
- freiliegende Oberfläche und Zielgeometrie, die mit der ausgewählten Prüfspitze kompatibel sind;
- Freiraum für Prüfspitzenkörper, Anstellwinkel und benachbarte Bauteile;
- Leiterplattenabstützung und zulässige Kraft ohne übermäßige Durchbiegung oder Markierung;
- keine Behinderung durch Lötstopplack, Beschichtung, Klebstoff oder Mechanik;
- sicherer Abstand zu empfindlichen HF-Launches, feinen Anschlussflächen und fragilen Strukturen;
- Zugang nach Montage von Schirmen, Kühlkörpern, Steckverbindern und bedrahteten Bauteilen;
- alternative Prüfmethode für jeden unzugänglichen kritischen Knoten.
Es gibt keinen universellen Mindestdurchmesser für Flying-Probe-Pads. Herstellerbeispiele zeigen, dass moderne Systeme für unbestückte Leiterplatten mit speziellen Mikroprüfspitzen sehr kleine Ziele kontaktieren können. Bei bestückten Leiterplatten begrenzen dagegen häufig Bauteilgeometrie und zulässige Kraft den Zugang. Fordern Sie die Zielpunktbibliothek und Sperrbereichsregeln des tatsächlich eingesetzten Testers an.
Fügen Sie dedizierte Pads oder Vias ein, wenn sie die Fehlerlokalisierung wesentlich verbessern. Erzeugen Sie an kritischen High-Speed-Netzen jedoch keine offenen Stichleitungen ohne SI-Prüfung. Eine kurze dokumentierte Testzugangsstruktur, ein entfernbares Merkmal, steckverbinderbasierter Zugang, Boundary Scan oder funktionale Abdeckung kann sicherer sein als ein allgemeines Pad an jedem differentiellen Paar.
Setzen Sie HDI-Leiterplatten nur ein, wenn Dichte und Verbindungsanforderungen dies rechtfertigen, und stimmen Sie Mikrovia-Zugang sowie Abdeckung verborgener Knoten bereits im DFT ab. Bei kontrollierten Kanälen muss der Prüfplan mit Stack-up und Coupon-Strategie der High-Speed-Leiterplatte übereinstimmen.
High-Speed- und empfindliche Netze während der Prüfung schützen
Die Prüfung selbst darf das Produkt weder beschädigen noch unzulässig beeinflussen. Klassifizieren Sie Netze, bevor Quellen angelegt oder empfindliche Strukturen kontaktiert werden.
- Legen Sie maximale Prüfspannung und maximalen Prüfstrom für ESD-Bauteile, hochohmige Eingänge, HF-Frontends, Sensoren und Pins unversorgter ICs fest.
- Definieren Sie Entladung und Erdung vor der Bewegung der Prüfspitzen oder Prüfabläufen unter Spannung.
- Vermeiden Sie die Kontaktierung von HF-Launch-Flächen oder feinen Pads, wenn Kontaktspuren die Leistung verändern können.
- Kontrollieren Sie die Leiterplattenabstützung, damit Prüfspitzenkräfte BGAs, Keramikbauteile oder Mikrovias nicht durchbiegen.
- Definieren Sie für jede HF-Messung den Zustand von Steckverbindern, Schirmen und Gehäuse.
- Kalibrieren und de-embedden Sie den Pfad aus Prüfspitze, Kabel und Adapter bei TDR- oder VNA-Messungen.
- Trennen Sie Produktionsgrenzwerte von explorativen Entwicklungsmessungen.
Bei differentiellen Messungen müssen Prüfspitzenübergang, Weglänge und Referenzanschluss symmetrisch bleiben. Laufzeitversatz im Prüfaufbau oder ungleiche Kontakte können wie Paarversatz oder Modenkonversion auf der Leiterplatte erscheinen.
Prüfabdeckung, Durchsatz und Kosten gezielt abwägen
Verwenden Sie keine allgemeine Stückzahlgrenze für die Wirtschaftlichkeit. Die richtige Wahl hängt von Aufwand der Programmentwicklung, Kosten und Lebensdauer des Adapters, Revisionshäufigkeit, Prüfzeit, Reparatureinsparung, Anlagenkapazität und Kosten eines Feldausfalls ab.
Erfassen Sie mindestens drei Abdeckungsgrößen:
- Netzabdeckung: Anteil der geforderten Netze mit gültiger Prüfmethode.
- Knotenabdeckung: Anteil der relevanten Verbindungsknoten, die direkt oder indirekt beobachtet werden.
- Fehlerabdeckung: Fehlerklassen, die bei freigegebenen Grenzwerten und der vorhandenen Topologie nachweisbar sind.
Berichten Sie außerdem ausgeschlossene Netze und deren Ersatzmaßnahme. Eine Durchlaufquote von 100 Prozent ist ohne Bezugsmenge und Fehlermodell aussagelos.
Optimieren Sie Bewegung und Prüfgruppierung erst, nachdem die Abdeckung abgesichert ist. Vergleichen Sie bei einem stabilen Design die wiederkehrenden Zykluskosten des Flying-Probe-Tests mit dem Übergang zu adapterbasiertem ICT. Bei wechselnden Designs oder einer Kleinserienbestückung kann die Flexibilität der Software wertvoller bleiben als der Adapterdurchsatz.
Inspektion und elektrische Prüfungen sinnvoll staffeln
Eine zweckmäßige Reihenfolge entfernt günstige und offensichtliche Fehler vor aufwendigen Leistungsprüfungen:
- Eingehende Fertigungsdaten und Ergebnisse der elektrischen Prüfung unbestückter Leiterplatten validieren;
- nach den jeweils relevanten Bestückungsstufen SPI und AOI durchführen;
- spezifizierte verborgene Lötstellen röntgen;
- unversorgte Flying-Probe- oder ICT-Prüfungen mit sicheren Grenzwerten ausführen;
- Firmware programmieren und freigegebene kontrollierte Prüfungen unter Spannung durchführen;
- die für das Produkt erforderlichen Boundary-Scan-, Funktions-, TDR-/VNA-, Konformitäts- oder BER-Prüfungen ausführen;
- Reparatur, erneute Inspektion und vollständige Nachprüfung der betroffenen Merkmale dokumentieren.
Gemischte SMT- und THT-Baugruppen können stufenspezifische Prüfungen benötigen. Nach jedem Prozess sämtliche Netze erneut zu prüfen, ist jedoch nicht automatisch optimal. Entscheiden Sie anhand des Prozessrisikos, was nach Selektivlöten, Handarbeit, Steckverbindermontage oder Nacharbeit wiederholt werden muss.
Prüfergebnisse in rückverfolgbare Fertigungsnachweise überführen
Der Datensatz pro Einheit oder Nutzen sollte Produkt- und Programmrevision, Tester, Adapter- oder Prüfspitzenkonfiguration, Datum, Seriennummer oder Los, Grenzwerte, Abdeckungsübersicht, Ausschlüsse, Roh- oder Diagnoseergebnisse, Fehler, Entscheidung, Reparatur und Nachprüfung enthalten.
Trennen Sie Erstausbeute von endgültigem Bestehen nach Reparatur. Werten Sie Fehlercodes nach Prozessstufe, Gehäuse, Referenzbezeichner, Netzklasse und Revision aus. Erhalten Sie dabei genug Kontext, um Programm- oder Kontaktprobleme von echten Fertigungsfehlern zu unterscheiden.
Versprechen Sie keine MES-Integration allein deshalb, weil der Tester Daten exportiert. Definieren Sie Übergabe der Kennung, Datei- oder API-Format, Wiederholungsverhalten, Behandlung von Duplikaten, Zeitquelle, Zugriffskontrolle und Aufbewahrung. Stellen Sie sicher, dass ein Prüfdatensatz nach Nutzentrennung oder Reparatur nicht der falschen Seriennummer zugeordnet werden kann.
Häufige Flying-Probe-Fehler diagnostizieren
| Symptom | Wahrscheinliche Ursache | Zuerst prüfen | Korrekturrichtung |
|---|---|---|---|
| Sporadische Unterbrechung an einem Zielpunkt | Verunreinigung, Oxidation, unzureichende Abstützung, verschlissene Prüfspitze oder instabiles Aufsetzen | Kamerabild, Kontakthistorie und Wiederholmessung | Reinigen, abstützen, Kraft oder Fahrweg anpassen beziehungsweise Ziel oder Prüfspitze wechseln |
| Viele falsche Fehler bei passiven Bauteilwerten | Parallelpfade, falsches Modell oder Guarding, Toleranz oder gelernte Grenzwerte | Schaltungstopologie und Rohwerte | Isolation, Modell und technische Grenzwerte verbessern |
| Alle geprüften Netze bestehen, aber die Funktion fällt aus | Unzugängliche Knoten oder nicht abgedeckte Fehlerklasse | Abdeckungs- und Ausschlussbericht sowie Funktionssignatur | Boundary Scan, Zugang, Inspektion oder Funktionsabdeckung ergänzen |
| Differentieller Kanal fällt beim TDR aus, besteht aber Flying Probe | Geometrie-, Stack-up-, Launch- oder Impedanzproblem | TDR an Coupon oder Produkt und Fertigungsnachweise | Prozess oder Design korrigieren; Durchgangsgrenzen nicht lockern |
| HF-Ergebnis ändert sich bei jedem Aufsetzen | Prüfspitzenübergang, Kontaktkraft, Kalibrierung oder Leiterplattenabstützung | Kalibrierstandard und Bild des Aufsetzpunkts | Mechanik stabilisieren und Korrelation erneut herstellen |
| Fehler verschwindet nach Nacharbeit ohne Diagnose | Ursprünglicher Zustand wurde überschrieben | Erstprüfprotokoll, Reparaturhistorie und betroffene Nachprüfung | Fehlernachweis erhalten und Grundursache abschließen |
RFQ-Checkliste für Flying-Probe-Tests
Produktdaten: Revisionen von PCB und Baugruppe, ODB++ oder IPC-2581, Gerber- und Bohrdaten, IPC-D-356-Netzliste, Stückliste, Bestückungskoordinaten, Zeichnungen, Schaltpläne und Nutzengestaltung.
Prüfumfang: unbestückte PCB oder PCBA, erforderliche Netze und Knoten, Fehlerklassen, Grenzwerte für Durchgang, Isolation und Bauteile, ausgeschlossene und empfindliche Netze, Freigaben für Prüfungen unter Spannung sowie gewünschte Abdeckungsberichte.
High-Speed-Anforderungen: Tabelle kontrollierter Impedanzen, Stack-up, Coupon-Aufbau, Definition von Steckverbinder und Launch, TDR-/VNA-Grenzwerte, Frequenzbereich, Kalibrierung und De-Embedding, Konformitäts- oder BER-Verfahren sowie Gut- und Referenzstrukturen.
DFT und Mechanik: zugängliche Seiten, Zielpunktbibliothek, Sperrbereiche, Bauteilhöhen, Leiterplattenabstützung, Beschichtungen, Schirme, Kühlkörper, montierte Steckverbinder und zulässige Kontaktspuren.
Konfiguration und Qualität: Firmware, Programmierung und Prüfsumme, Serialisierung, Tester- und Programmrevision, Datensätze der Erst- und Nachprüfung, Fehlerentscheidung, Reparaturschleife sowie Datenformat und Aufbewahrung.
Stückzahl: Losgröße, erwartete Revisionen, Takt- oder Zyklusziel, Nutzenhandhabung und geplanter Auslöser für die Bewertung eines ICT-Adapters oder eines speziellen Funktionsprüfmittels.
Übermitteln Sie diese Angaben mit einer Anfrage zur schlüsselfertigen PCB-Bestückung, damit DFT-Lücken vor der Bestückung und nicht erst nach Erstellung des ersten Prüfprogramms erkannt werden.
Referenznormen und Verantwortungsgrenzen
- IPC-9252 — IPC
- IPC-D-356 — IPC
- IPC-2581 — IPC
- IPC-2221 — IPC
- IPC-6012 — IPC
- IPC-A-610 — IPC
- J-STD-001 — IPC
- IEEE 1149.1 — IEEE
Anwendbare Ausgaben, Klassen, Prüfspannungen, Grenzwerte und Abdeckung ergeben sich aus Kundenspezifikation und Produktrisiko. Prüfungen in Leiterplattenfertigung und Bestückung können Nachweise zu freigegebenen Anforderungen liefern. Allein belegen sie weder Signalintegritätsreserve noch Protokollkonformität, EMV, Zuverlässigkeit, Sicherheit oder vollständige Systemleistung.
Wie HILPCB prüfbare High-Speed-Baugruppen unterstützt
HILPCB kann vor einem Prototypen- oder Serienauftrag den freigegebenen Stack-up, Fertigungsdaten, Prüfnetzliste, Bestückungszugänge, Risiken verborgener Lötstellen und spezifizierte Nachweise prüfen. Ziel ist ein Abdeckungsplan, der elektrische Prüfung der unbestückten Leiterplatte, Bestückungsinspektion, Flying Probe oder ICT, Impedanznachweise und Funktion auf Produktebene klar trennt.
Stellen Sie Netzklassen, empfindliche Knoten, Prüfgrenzwerte, erwartete Stückzahlen, Firmware und High-Speed-Abnahmemethoden bereit. HILPCB kann Fertigbarkeit und Bestückungsplanung anschließend mit den gewünschten Nachweisen abstimmen und Anforderungen kennzeichnen, die einen speziellen Adapter, HF-Spezialausrüstung oder eine kundenseitige Systemvalidierung benötigen.
FAQ
Kann ein Flying-Probe-Test kontrollierte Impedanzen messen?
Ein übliches Durchgangs- oder Widerstandsprogramm kann kontrollierte Impedanzen nicht verifizieren. Spezialisierte Robotiksysteme können TDR- oder VNA-Messgeräte mit HF-Prüfspitzen, Kalibrierung und geeignetem Zugang automatisieren. Andernfalls ist die spezifizierte TDR-/VNA-Methode am Coupon oder Produkt zu verwenden und getrennt zu berichten.
Eignet sich Flying Probe besser als ICT für Prototypen?
Flying Probe eignet sich häufig besser für kleine Stückzahlen und wechselnde Designs, weil kein produktspezifischer Nadelbettadapter benötigt wird. Die Entscheidung hängt dennoch von Abdeckung, Zykluszeit, Programmieraufwand und Zugang ab. Bei einem stabilen wiederkehrenden Aufbau kann eine Hybridlösung oder ein früher ICT-Adapter belastbarer sein.
Können Flying Probes Netze unter einem BGA prüfen?
Nur wenn das Netz einen anderen zugänglichen Knoten besitzt oder der Tester ein geeignetes indirektes Verfahren unterstützt. Boundary Scan, Röntgenprüfung und Funktionstest decken jeweils andere BGA-Risiken ab. Das Bestehen eines Netzes belegt nicht jede verborgene Lötstelle.
Welche Dateien verbessern ein Flying-Probe-Testprogramm?
Stellen Sie nach Möglichkeit intelligente Produktdaten wie ODB++ oder IPC-2581 bereit, ergänzt um Gerber- und Bohrdaten, eine IPC-D-356-Soll-Netzliste, Stückliste, Bestückungskoordinaten, Schaltpläne, Zeichnungen, Revisionen und eindeutige Prüfgrenzwerte. Unabhängige Datenquellen helfen, Abweichungen zwischen Konstruktion und Fertigungsdaten zu erkennen.
Welche Unterlagen werden für ein belastbares Angebot benötigt?
Benötigt werden freigegebene Produktionsdaten, BOM, technische Grenzwerte, Prüfanforderungen, Mengen und Zieltermin. Offene Annahmen sollten vor Preis- und Terminfreigabe dokumentiert werden.
Welche Prüfungen sollten vor der Serienfreigabe vereinbart werden?
Fertigungs-, Funktions- und Zuverlässigkeitsprüfungen werden aus Fehlerrisiko und Produktspezifikation abgeleitet. Prüfmethode, Grenzwert, Stichprobe und Bericht gehören in den Control Plan.
Wovon hängen Kosten und Lieferzeit ab?
Material, Lagenaufbau, Geometrien, Sonderprozesse, Bauteilverfügbarkeit, Testtiefe, Dokumentation, Menge und Freigabestatus bestimmen Kosten und Termin gemeinsam.
Wann ist ein Pilotlos sinnvoll?
Ein Pilotlos ist sinnvoll, wenn neue Materialien, enge Toleranzen, komplexe Bestückung oder ein neuer Testprozess vor der Serie unter realen Bedingungen bestätigt werden müssen.
Wie werden Bauteil- und Materialalternativen freigegeben?
Alternativen werden nicht stillschweigend eingesetzt. Datenblatt, Form-Fit-Function, Prozessauswirkung und nötige Delta-Prüfungen werden vor der Kundenfreigabe bewertet.
Welche Rückverfolgbarkeit ist für die Serie sinnvoll?
Los, Materialcharge, Bauteilcharge, Prozessdaten, Testergebnis, Firmware und Reparaturstatus werden entsprechend Risiko und Kundenanforderung mit der Seriennummer verknüpft.
Wie werden technische Änderungen nach der Freigabe kontrolliert?
Änderungen erhalten Revision, Auswirkungsanalyse und eine definierte Freigabe. Je nach Risiko sind Erstmuster, Delta-Validierung oder erneute Qualifikation erforderlich.
Welche Angaben kann ein PCB- oder PCBA-Lieferant nicht pauschal garantieren?
Systemleistung, Endproduktzulassung und Lebensdauer hängen auch von Schaltung, Software, Mechanik und Einsatzprofil ab. Der Lieferant kann nur bestätigte Merkmale und Prüfungen zusagen.
Fazit
Der Flying-Probe-Test entfaltet seinen größten Nutzen als konfigurierbare Stufe einer Strategie zur Fehlerabdeckung. Er kann zahlreiche Fertigungs- und Bestückungsfehler flexibel erkennen, darf aber niemals High-Speed-Leistung suggerieren, die nicht gemessen wurde.
Definieren Sie Produktstufe, Fehlermodell, zugängliche Knoten, Grenzwerte, Ausschlüsse und ergänzende SI-Prüfungen vor der Angebotsanfrage. So wird aus „Flying-Probe-geprüft“ ein rückverfolgbarer Nachweis, den Entwicklung, Qualität und Einkauf bewerten können.