
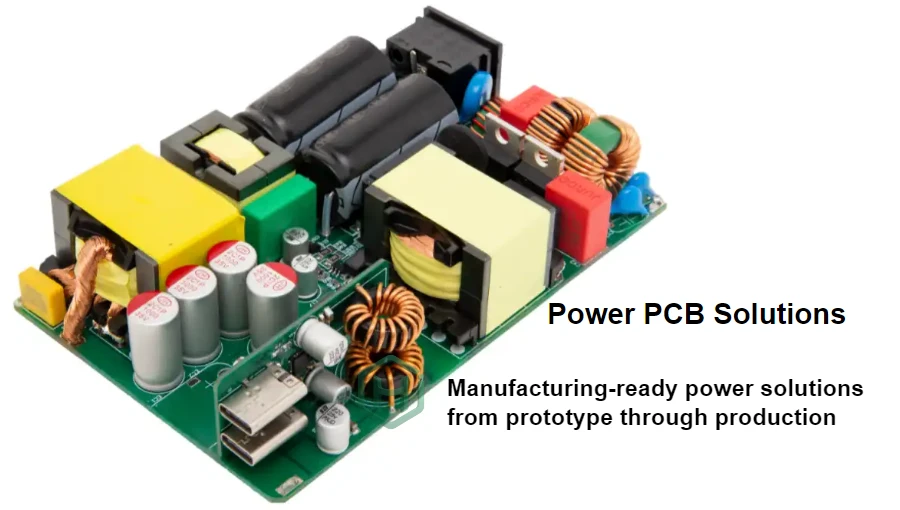
GaN power stage PCB mass production: High-Power-Density- und Thermal-Management-Challenges für Power-&-Cooling-System-PCB meistern
Mit zunehmender Reife von GaN steigt der Einsatz in Power Conversion – mit höherer Power Density und Effizienz. Gleichzeitig erzeugen die extrem schnellen Switching-Edges (dV/dt, dI/dt) neue Herausforderungen für PCB-Design, Fertigung und Compliance. Aus Sicht eines EMI/EMC- und Safety-Engineers gilt: GaN power stage PCB mass production ist nicht nur „Funktion“, sondern systemische Kontrolle von Safety Spacing, Discharge Paths, Filter Networks und Thermal Management. Werden diese Fundamentals ignoriert, scheitern Produkte oft in der Zertifizierung – mit teuren Re-Designs und Time-to-Market-Delay.
Dieser Beitrag beleuchtet zentrale Control Points von Creepage/Clearance über CM/DM-Noise bis Grounding und Manufacturing/Assembly, mit dem Ziel, ein effizientes und robustes low-loss GaN power stage PCB zu ermöglichen.
Creepage/Clearance: Safety Requirements erfüllen
Safety Spacing verhindert Shock und Electrical Fire:
- Clearance: kürzester Abstand durch Luft; schützt vor Breakdown/Arcing bei Overvoltage (z. B. Surge). GaN-Systeme haben hohe DC-Bus-Spannung und Overshoot → strengere Anforderungen. IEC 62368-1 etc. beachten (Working Voltage, Pollution Degree, Material Group). Primary/Secondary oft als Reinforced Insulation.
- Creepage: kürzester Weg entlang Isolatoroberfläche; verhindert Tracking bei Feuchte/Schmutz. Bei GaN power stage PCB mass production ist Creepage durch dichte Layouts schwierig; Slotting/Moat hilft. Höheres CTI (z. B. ≥600V) erhöht Margin.
GaN power stage PCB routing: HV-Traces weg von LV-Control, klare Primary/Secondary Boundary. Für High-Current hilft Heavy Copper PCB für geringere Verluste und größere Leiterbreiten/Spacing.
DM/CM Noise: Source → Path → Victim kontrollieren
Nanosekunden-Edges erzeugen EMI. DM/CM müssen systematisch kontrolliert werden:
- Source: DM aus Hot-Loop (Input Cap + Half-Bridge). Loop-Area minimieren. CM aus high dV/dt über parasitische Kapazitäten nach Chassis/PE (z. B. Drain→Heatsink, Transformer Interwinding).
- Coupling Path: Loop-Area reduzieren (Placement auf gleicher/adjacent Layer, vertikale Strompfade). Return Paths optimieren: solid GND Plane, via stitching; bei Multilayer PCB besonders wirksam.
- Victim: Noisy Power Area vs sensitive Control/Analog trennen, Schutz-/Shielding-Strategien anwenden.
Merker: EMC-Schlüssel für GaN PCB
- Power-Loop minimieren: Input Caps und GaN Half-Bridge eng platzieren – Basis für weniger DM-Noise und Ringing.
- Gate-Drive optimieren: Drive-Loop ebenfalls minimieren und dedizierten Return nutzen; nicht mit Power-GND vermischen.
- Strategisches Grounding: PGND/SGND/Chassis klar trennen; Star/Single-Point, um PGND-Noise aus Control-Bereich fernzuhalten.
- Parasitics kontrollieren: GaN ist extrem sensitiv auf L/C; präzises Placement/Routing ist stabilitätskritisch.
Discharge Paths & Y-Capacitor: Safety vs EMC balancieren
- Y-cap (EMC): shuntet CM-Current (LISN), wichtig für Conducted Emissions. Nähe Noise Source, typ. zwischen Primary-/Secondary-GND am Transformer.
- Leakage Current (Safety): Y-caps erzeugen AC-Pfad → Leakage; IEC 62368-1 Limits. Nur zertifizierte Y1/Y2 und Kapazität begrenzen.
- Bleeder Resistor: X-caps speichern Energie; Bleeder entlädt auf safe level in definierter Zeit.
Y-Cap-Total muss gerechnet werden; Layout-Tricks (z. B. mehrere kleine Caps in Serie) helfen. Gilt von GaN power stage PCB low volume bis High Volume.
Grounding: PGND / SGND / Chassis Ground
- PGND: High-Current Switching, noisy; kurz/breit.
- SGND/AGND: Referenz für Controller/Sense; „clean“ halten.
- Chassis/PE: Shielding & Safety.
Taktiken: physische Trennung; SGND nur an einem Punkt mit PGND verbinden (Star/Single-Point). Kelvin (4-wire) für Shunts. Y-cap/Filter/Shielding meist an Chassis; Connection-Location beeinflusst RE. Heatsink kann Antenne sein → PGND vs Chassis nur nach GaN power stage PCB testing entscheiden. High Thermal PCB verbessert Thermik, kann aber parasitische Pfade ändern.
GaN vs. Si MOSFET: PCB-Design-Regelvergleich
| Parameter | Si MOSFET PCB | GaN Power Stage PCB |
|---|---|---|
| Switching Frequency | Tens bis hundreds kHz | Hundreds kHz bis mehrere MHz |
| Power-Loop Inductance | Toleranter (nH) | Extrem streng (sub-nH) |
| Gate-Drive | Standard; moderate Sensitivität | High-Speed/low-Z; extrem sensitiv |
| Thermal | Heatsink + Standard Packages | Board-Level: Thermal Vias, embedded copper |
| Safety Spacing | Meist gut erfüllbar | Sehr herausfordernd bei hoher Dichte |
Input-Filter: CM Choke / DM Inductor / Capacitors
- CM Choke: Impedance Spectrum (1–30MHz), Rated Current (no saturation), niedrige parasitic capacitance.
- DM Inductor / X-cap: LC/Pi gegen DM. X-cap mit low ESL/ESR; DM Inductor mit HF Inductance retention und niedrigem DCR (Effizienz, low-loss GaN power stage PCB).
Layout: Filter als physisches Modul am Power Entry; „dirty“ vs „clean“ Zone klar trennen, um Re-Coupling zu vermeiden.
From Prototype to Production: Manufacturing & Assembly
- Terminals/Connectors: Current capability + robuste Lötung; Creepage/Clearance beachten.
- Shielding Can: hilft bei RE; multi-point an GND anbinden.
- Ground Springs/Screw Holes: Low-Z Verbindung zur Chassis über Copper + solder mask opening.
HILPCB Turnkey Assembly bietet End-to-End QC von Sourcing bis Assembly.
Assembly-Stärken: konsistente GaN-Performance
- Precision Placement: Kleine GaN Packages sind thermal-stress-sensitiv; kontrollierte Reflow-Profile schützen.
- Thermal Interface: Uniforme Paste und low voiding sind entscheidend; X-Ray prüft die Lötqualität.
- Consistency Control: Von **GaN power stage PCB low volume** bis High Volume sichert SPC gleichbleibende Parasitics/Performance.
- FCT & Safety Tests: FCT und Hi-Pot stellen Spec und Safety sicher.
Validation: GaN power stage PCB testing
- CE: LISN 150kHz–30MHz.
- RE: Chamber 30MHz–1GHz+; Layout/Ground/Shielding entscheidend.
- Immunity: ESD, EFT, Surge (MOV/TVS).
Fazit
GaN power stage PCB mass production ist System Engineering: Power Topology plus tiefes EMI/EMC- und Safety-Know-how. Mit Safety Spacing, Source-Path-Victim Control, Y-cap Balance, strukturiertem Grounding, sauberem Filter-Design und manufacturability-orientierter Umsetzung steigt die First-Pass-Certification-Chance deutlich. Ein erfahrener Partner wie HILPCB setzt das zuverlässig um – vom GaN power stage PCB quick turn Prototyp bis zur Serienproduktion.
Häufig gestellte Fragen
Warum ist die Serienfertigung von GaN-Power-Stage-PCBs besonders anspruchsvoll?
Weil GaN-Designs schnelle Schaltflanken, EMC-Empfindlichkeit, Safety-Abstände und Fertigungsgrenzen gleichzeitig vereinen. Kleine Fehler in Design oder Prozess können schnell zu Zertifizierungsproblemen oder instabilem Feldverhalten führen.
Warum müssen Safety Spacing und EMI-Kontrolle auf GaN-Boards gemeinsam betrachtet werden?
Wenn man sie getrennt optimiert, erzeugt eine Verbesserung oft ein neues Problem an anderer Stelle. Das Layout muss Kriechstrecke, Luftstrecke, Grounding, Filterung und parasitäre Effekte als zusammenhängendes System ausbalancieren.
Warum ist Manufacturability für den Zertifizierungserfolg von GaN-Produkten so wichtig?
Ein theoretisch funktionierendes Design kann trotzdem scheitern, wenn Fertigungsvariation Abstände, Parasiten oder Assembly-Qualität verändert. Manufacturability früh mitzudenken erhöht die Konsistenz für First-Pass-Tests und spätere Serienfertigung.
Warum sollten Teams bei GaN-Power-Produkten mit einem erfahrenen Manufacturing-Partner arbeiten?
GaN-Leistungsstufen liegen an der Schnittstelle von Power Electronics, EMC, Safety und Produktionsengineering. Ein starker Partner übersetzt Designabsicht in wiederholbare Fertigung, Assembly und Validierung, statt kritische Risiken dem Trial-and-Error zu überlassen.