
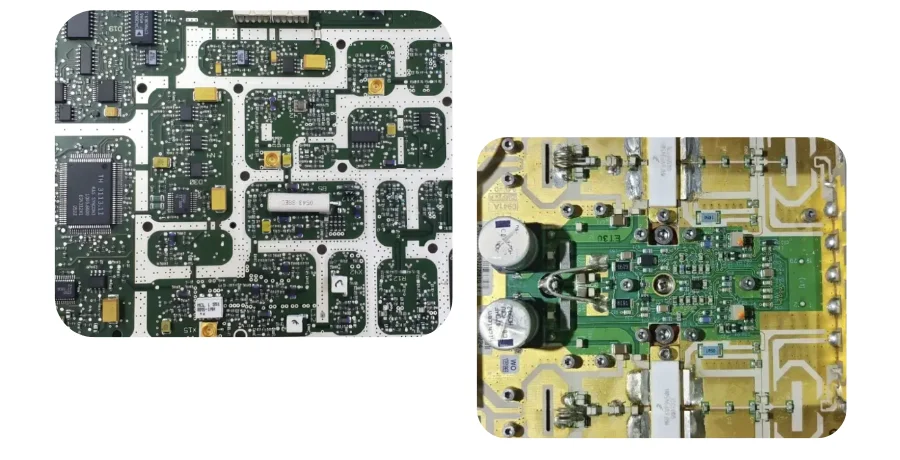
Das Löten von Hochfrequenz-Leiterplatten muss akzeptable Lötstellen bilden und gleichzeitig die freigegebene HF-Geometrie, die Bauteilgrenzen und den Materialaufbau bewahren. Die wirksamen Kontrollen sind spezifisch: Pastenvolumen nahe HF-Übergängen, Koplanarität von Steckverbindern und Abschirmungen, thermische Beanspruchung, Rückstände und die an der bestückten Schaltung erforderlichen Messungen. Es gibt kein einzelnes „HF-Reflow-Profil" für jede PTFE-, Kohlenwasserstoff-/Keramik- oder FR-4-Platine.
Die Fertigungswege Hochfrequenz-Leiterplatten, SMT-Bestückung und Komplettbestückung von HILPCB können den Platinenaufbau mit Beschaffung, Bestückung und kundendefinierten Prüfungen abstimmen. Legen Sie das genaue Laminat, das Gehäusemix, die Legierung/das Flussmittel und den Abnahmeplan fest, bevor Sie sich auf einen Prozess festlegen.
1. Material- und Bauteilgrenzen verstehen
Materialverträglichkeit
Verwenden Sie die exakte Güte, Dicke, Kupfer- und Verbundbauweise. Materialfamilien teilen weder einen Wärmeausdehnungskoeffizienten (CTE) noch das gleiche Feuchtigkeitsverhalten oder die gleiche Temperaturgrenze.
- PTFE-Verbundwerkstoffe: RT/duroid-Güten weisen unterschiedliches Ausdehnungs- und mechanisches Verhalten auf. Rogers gibt beispielsweise für RT/duroid 5880 einen Z-Achsen-CTE von 237 ppm/°C über 0–100°C und einen TGA-Zersetzungswert um 500°C an. Keiner dieser Werte definiert das zulässige Bestückungsprofil. Verwenden Sie die thermischen Daten des Herstellers und die tatsächlichen Bestückungsgrenzen; die TGA-Zersetzung ist weder ein erlaubter Reflow-Peak noch ein ausreichendes Zuverlässigkeitskriterium.
- Kohlenwasserstoff-/Keramik-Laminate: RO4003C und RO4350B sind kein PTFE. Ihr veröffentlichter Tg liegt nach TMA über 280°C, doch Tg ist weder die Löttemperatur noch eine uneingeschränkte Reflow-Erlaubnis. Prüfen Sie den vollständigen Aufbau und die thermische Beanspruchung.
- Feuchtigkeit und Handhabung: Trocknen oder Backen muss den jeweiligen Anweisungen für Platine, Bauteile und Material folgen. Ein festes Backprogramm von 125°C über 4–24 Stunden kann mit bestückten Teilen, Oberflächen oder Verpackungen kollidieren; geben Sie das tatsächliche Verfahren frei, statt es vom Namen der Materialfamilie zu übernehmen.
Die Datenblätter RO4000 und RT/duroid 5870/5880 von Rogers liefern gütespezifische Referenzdaten. Wenden Sie die einschlägigen Fertigungs- und Bestückungsrichtlinien auf den bestellten Aufbau an.
Bauteil- und HF-Randbedingungen
Die betriebliche Sperrschichttemperatur eines Halbleiters unterscheidet sich von der zulässigen Reflow-Belastung seines Gehäuses. Prüfen Sie Gehäuse-Spitzentemperatur, Zeitdauer, MSL-Handhabung, frühere Wärmezyklen und etwaige Einschränkungen bei Steckverbindern/Filtern/Antennen.
Lotvolumen und Bauteilposition sind dort entscheidend, wo sie einen HF-Übergang, ein Anpassungsnetzwerk oder eine Masseverbindung verändern. Nutzen Sie die Gehäuse- und Footprint-Anforderungen, nicht eine universelle ±0.1-mm-Platzierungsregel. Prüfen Sie die Ebenheit von Schirmrahmen und Steckverbindern, die Platinenunterstützung und den Inspektions-/Nacharbeitszugang, bevor Schablone und Vorrichtungen gefertigt werden.
2. Lotlegierung, Flussmittel und Paste gemeinsam auswählen
Legierungsauswahl
SAC305, nominal Sn96.5/Ag3.0/Cu0.5, ist eine gängige bleifreie Option. Kesters SAC305-Legierungsdatenblatt nennt einen Schmelzbereich von 217–219°C. Das ist eine Legierungsreferenz, kein SMT-Peak-/Soak-Rezept; verwenden Sie das Profil des gewählten Pastenlieferanten und die Bauteilgrenzen der Baugruppe.
Sn42/Bi58 ist ein Niedertemperatur-Kandidat mit einem eutektischen Schmelzpunkt von 138°C, wie im Legierungsdatenblatt von AIM beschrieben. Es kann die erforderliche Prozesstemperatur senken, doch das mechanische, thermozyklische und Einsatztemperaturverhalten der Lötstelle, die Mischlegierungsverträglichkeit und die spätere Nacharbeit müssen weiterhin geprüft werden. Ein niedrigerer Schmelzpunkt macht es nicht automatisch zum richtigen Lot für jede HF-Platine.
Flussmittel- und Rückstandsanforderungen
Wählen Sie das genaue Produkt für Legierung, Oberfläche, Auftragsverfahren und Thermoprozess. Dokumentieren Sie die anwendbare J-STD-004-Klassifizierung sowie die Zuverlässigkeits- und Reinigungsangaben des Lieferanten. ROL0 und ROL1 sind keine austauschbaren Bezeichnungen für halogenidfreies Material, und eine Klassifizierung allein belegt keine harmlosen HF-Rückstände.
Legen Sie bei einem No-Clean-Prozess fest, wo Rückstände verbleiben dürfen, welche Wirkung sie auf hochohmige/HF-Strukturen haben, wie der Zugang unter Abschirmungen aussieht und ob sie mit späterer Beschichtung oder Bondung verträglich sind. Erheben Sie keine unbelegten universellen Dk/Df-Grenzen für Rückstände, Feststoffgehalte oder eine 10-GHz-Reinigungsschwelle. Verifizieren Sie das elektrische Verhalten der Baugruppe über dem tatsächlichen Band und den relevanten Umgebungsbedingungen.
Ist eine Reinigung erforderlich, wählen Sie eine verträgliche Chemie und einen Prozess, der die vorgesehenen Bereiche erreicht, sie spült und trocknet, ohne Teile oder Oberflächen zu schädigen. Eine rein summarische Ionenextraktion beweist nicht, dass jeder lokale Rückstand oder HF-Effekt akzeptabel ist. Die IPC-Reinheitsdiskussion in J-STD-001GS-AM1 lehnt den alten ROSE-Wert von 1.56 µg/cm² NaCl-Äquivalent ausdrücklich als alleinige Qualifikationsgrundlage ab; verwenden Sie die Anforderungen und objektiven Nachweise für den tatsächlichen Prozess.
Pastendruck
Wählen Sie Pulvertyp, Metallanteil und Rheologie anhand der kleinsten Öffnung, der Bauteilgeometrie, der Schablone und des Druckprozesses. Der Pulverleitfaden von AIM führt Type 4 mit 20–38 µm und Type 5 mit 15–25 µm. Diese können Kandidaten für feine Öffnungen sein, doch ein feineres Pulver ist nicht automatisch besser; prüfen Sie das Abloseverhalten, die Oxidation und den tatsächlichen Pastenprozess. Verwenden Sie das Pastendatenblatt für Viskositäts-Messbedingungen, Lagerung, Auftauen, Offenzeit und Topfzeit; eine universelle Viskosität oder eine Acht-Stunden-Tack-Anforderung ist keine Prozessspezifikation.
3. Was Flussmittel bewirkt und wie man es aufträgt
Flussmittel entfernt oder durchbricht Oxide und begrenzt die Wiederoxidation, damit das Lot die Metalloberflächen im vorgesehenen Prozess benetzen kann. Produkte können Kolophonium/Harz, Aktivatoren, Lösungsmittel und weitere Zusätze enthalten. Flussmittel kann in drahtummantelter Form, im Pastenvehikel oder separat vor dem Löten aufgetragen werden. Es entfernt kein Lotmetall; es kann die Arbeit der Entlötlitze unterstützen, indem es die Benetzung verbessert.
Kolophoniumchemie, No-Clean-Prozessabsicht und Wasserwaschbarkeit beschreiben unterschiedliche Eigenschaften. Behandeln Sie die Bezeichnungen R/RMA/RA nicht als vollständige direkte Abbildung auf die modernen J-STD-004-Klassifizierungen.
| Flussmittelbeschreibung | Was zu ermitteln ist | Rückstandsüberlegung | Reinigungsentscheidung | Anwendungsbeispiel |
|---|---|---|---|---|
| Kolophonium-/Harzbasis | Genaues Produkt, Aktivität und Halogenidklassifizierung | Rückstandsverhalten hängt von Rezeptur und thermischer Beanspruchung ab | Lieferantenangaben und Produktabnahme befolgen | Handlötung, Selektivlötung oder Nacharbeit mit geeigneter Rezeptur |
| No-Clean | Für qualifizierten Rückstandsverbleib formuliert | Nicht automatisch rückstandsfrei oder harmlos unter jeder HF-/Beschichtungsbedingung | Nur dort belassen, wo Prozess- und Produktnachweise es stützen | SMT oder andere Bestückung, bei der Flussmittelrückstände akzeptabel sind |
| Wasserlöslich | Genaue Chemie und erforderliches Waschfenster | Rückstände können eine rasche, gründliche Entfernung erfordern | Vorgeschriebenes Wasch-/Spül-/Trocknungsverfahren verwenden | Hochaktive Anwendungen mit verträglichem Reinigungszugang |
Für Handarbeit: Reinigen und bereiten Sie die Lötstelle vor, tragen Sie die vom Lieferanten empfohlene Menge auf, erwärmen Sie die Lötstelle mit einer geeigneten Spitze/einem geeigneten Verfahren, führen Sie Lot zu und entfernen Sie die Wärme, sobald sich die Lötstelle gebildet hat. Halten Sie die thermische Beanspruchung innerhalb der Bauteil- und Platinengrenzen. Starker Rauch oder Verkohlung ist kein angestrebter Prozessendpunkt.
In der Produktion liefert die Paste während des Reflows das Flussmittel; Wellen- oder Selektivlötrouten können separat aufgetragenes Flussmittel verwenden. Zu wenig kann zu schlechter Benetzung führen, während zu viel oder unzureichende thermische Beanspruchung inakzeptable Rückstände hinterlassen kann. Legen Sie Auftragsverfahren und Menge als Teil des freigegebenen Prozesses fest, einschließlich der Reparaturarbeiten. Befolgen Sie das Produktsicherheitsdatenblatt und die lokalen Absauganforderungen.
4. Reflow-Profil entwickeln und messen
Beginnen Sie mit dem Profil der gewählten Paste, den Bauteil-/Gehäusegrenzen, dem Platinenaufbau und der Vorrichtung. Messen Sie repräsentative Lötstellen und thermisch extreme Stellen an der tatsächlichen Baugruppe; ein Ofen-Sollwert ist nicht die Lötstellentemperatur.
Verwenden Sie die folgenden materialspezifischen Eingaben, um das gemessene Prozessfenster festzulegen:
| Profilpunkt | PTFE-Verbundaufbau | RO4000-Aufbau | I-Tera oder ein anderes spezifiziertes Laminat |
|---|---|---|---|
| Rampe | Güte-, Baugruppen- und Pastenanforderungen; gemessene Heiß-/Kaltpunkte | Gleiches, mit tatsächlicher Platinenmasse und Bauteilgrenzen | Genaue Güte/Bauweise und Baugruppengrenzen |
| Soak | Pastenaktivierung und Temperaturverteilung der Baugruppe | Pastenaktivierung und gemessene Temperaturverteilung | Gewählte Paste und Baugruppenanforderungen |
| Peak | Niedrigste anwendbare Gehäuse-, Material- oder Baugruppengrenze | Niedrigste anwendbare Gehäuse-, Material- oder Baugruppengrenze | Niedrigste anwendbare Gehäuse-, Material- oder Baugruppengrenze |
| Zeit über Liquidus | Tatsächliche Legierungs-/Pastenanforderung, an relevanten Lötstellen gemessen | Gleiches; keine universelle Zeit über 217°C | Gleiches; abhängig von der gewählten Legierung |
| Abkühlung | Lötstellenbildung, Bauteil- und Platinenrandbedingungen | Tatsächliche Lötstellen-/Platinenrandbedingungen | Tatsächliche Lötstellen-/Platinenrandbedingungen |
| Wiederholte Wärmezyklen | Frühere Fertigungs-/Bestückungs-/Nacharbeitsbelastung aufzeichnen | Die freigegebene Prozessfolge aufzeichnen | Die freigegebene Prozessfolge aufzeichnen |
Ein nützliches Erstmuster-Protokoll benennt Thermoelement-Positionen, gemessene Kurven, Paste/Legierung, Ofenrezept, Unterstützung und Baugruppenrevision. Überschneiden sich die akzeptablen Prozessfenster nicht, ändern Sie die Material-/Bauteil-/Prozesswahl, statt jede Position durch das heißeste Rezept zu zwingen.
Unterstützung und Atmosphäre
Ein Träger oder eine Stützvorrichtung kann Durchhängen und Handhabungsschäden reduzieren, doch Material, Kontaktpunkte und thermische Masse verändern das Profil. Stützen Sie die tatsächliche Platine, ohne mit Bauteilen zu kollidieren oder sie flach zu zwingen. Geben Sie Nutzen- und Vorrichtungszeichnungen zusammen mit dem Profil frei.
Stickstoff kann Oxidation reduzieren und die Benetzung verändern, garantiert aber weder eine niedrigere Spitzentemperatur noch weniger Rückstände oder weniger Tombstoning. Wählen Sie Atmosphäre und etwaige Sauerstoffziele aus den Pasten-/Prozessnachweisen und verifizieren Sie das tatsächliche Fehlerverhalten. HILPCB führt Stickstoff- oder spezielle Thermorouten nach Prüfung auf; leiten Sie aus einem HF-Bestückungsetikett keine standardmäßige Dampfphasen- oder Vakuum-Reflow ab.
5. Abschirmungen, Wärmepads und Spezialbefestigung
HF-Abschirmbefestigung
Ein beim Reflow angelöteter Rahmen mit abnehmbarem Deckel kann den Inspektions- und Nacharbeitszugang erhalten. Eine einteilige Abschirmung hat andere Pasten-, Thermik- und Zugangsanforderungen. Prüfen Sie die Zeichnung auf Koplanarität, Befestigungspunkte, Deckelfreiheit und zulässige Spalte; eine „zweistufige" Befestigung verhindert nicht automatisch eingeschlossene Rückstände.
Lotvolumen, Pastenöffnung und thermisches Relief müssen sowohl die Bestückung als auch die freigegebene HF-Massegeometrie erfüllen. Qualifizierte Hand- oder Selektivnacharbeit kann dort angemessen sein, wo Zugang und thermische Grenzen es erlauben; sie ist nicht per se unzuverlässig. Wiederholen Sie die einschlägigen Inspektionen und HF-Prüfungen nach der Reparatur.
Leistungsbauteile
Definieren Sie das Gehäuse-Wärmepad, die Lot- oder Klebefügefläche, die Isolation und die Kühlkörper-/TIM-Schnittstellen getrennt. Die Volumenleitfähigkeit eines TIM allein begründet keinen Wärmewiderstand, und ein universelles >3 W/m·K oder <50 µm Fügespalt ist nicht für jede Befestigung geeignet.
Pastenmuster und Schablonendesign können Entgasung, Benetzung und Void-Verteilung verändern. Legen Sie Inspektionsverfahren, Bereich und Grenzen aus Bauteil und Anwendung fest, statt für jede HF-Baugruppe <5% Vakuum-Reflow-Voids, <20% BGA-Voids oder >75% QFN-Abdeckung zu behaupten. Vakuumunterstützte Prozesse sind eine separat zu bestätigende Route, wenn Versuche sie rechtfertigen; sie sind keine Null-Void-Garantie.
Die-Attach und Drahtbonden
Gekapselte SMT- und Bare-Die-Chip-and-Wire-Bestückung sind unterschiedliche Lieferumfänge. Die-Attach, Oberflächenvorbereitung, Bonddrahtprozess und Bondintegrität erfordern geeignete Ausrüstung, Materialien und Qualifizierung. Der allgemeine SMT-Service von HILPCB ist nicht als standardmäßiges Drahtbond- oder Die-Attach-Angebot zu verstehen.
Ist eine Spezialbefestigung erforderlich, definieren Sie den verantwortlichen Lieferanten und die Abnahmenachweise. Befestigungswärmewiderstand und Drahtbond-Einstellungen hängen von Chip, Metallisierung, Draht, Geometrie und Ausrüstung ab. Definieren Sie die relevante Zeichnung und den qualifizierten Prozess, statt allen Teilen ein Rezept zuzuweisen. Drahtbonden hat zudem parasitäre Effekte und liefert nicht automatisch die beste HF-Performance.
6. Baugruppe prüfen und relevantes HF-Verhalten testen
SPI/AOI und Sichtprüfungen: Prüfen Sie die spezifizierten Pastendepots, die Bauteilidentität/-ausrichtung, sichtbare Lötstellen, die Steckverbinder-Ausrichtung, die Abschirmbefestigung und Fremdkörper. AOI benötigt geeignete Bibliotheken, Beleuchtung und Schwellen, mit Erstmusterbestätigung für ungewöhnliche HF-Teile. Quellen- und Stücklistenaufzeichnungen sind für Attribute nötig, die ein Bild nicht verifizieren kann.
Selektive Röntgenprüfung: Bewerten Sie vereinbarte verdeckte Lötstellenpositionen auf für das Verfahren sichtbare Merkmale. Definieren Sie Void-Bereich/-Messung und Abnahmekriterien. Röntgen/CT belegt nicht jede kalte Lötstelle, jeden Riss oder jeden Bondzustand; spezialisierte Untersuchungen und zerstörende Verfahren sind bei Bedarf separate Umfänge.
ICT und Funktionsprüfungen: Nutzen Sie zugängliche Knoten für die programmierten Unterbrechungs-/Kurzschluss-/Wertetests und das definierte Bestromungsverhalten. Ein bestandener ICT ist kein HF-Leistungsergebnis. Liefern Sie Firmware, sichere Lasten und Vorrichtungen für den kundendefinierten Prüfplan.
HF-Messungen: Nehmen Sie S-Parameter, Ausgangsleistung, Empfindlichkeit, EVM, Phasenrauschen oder Temperaturcharakterisierung nur dort auf, wo das Produkt sie benötigt. Spezifizieren Sie Betriebsband, Kanal-/Leistungszustand, Steckverbinder, Vorrichtung, Kalibrier-/Referenzebenen und Grenzen. Ein Impedanzcoupon der unbestückten Platine, ein bestückter passiver HF-Pfad und ein bestromtes Funkgerät erfordern unterschiedliche Prüfungen.
7. HILPCB-Bestückungsumfang und Projektübergabe
HILPCB unterstützt Kleinserienbestückung, NPI und Wiederholproduktion mit Material-/Gehäuseprüfung, Pasten-/Schablonenplanung, dokumentiertem Reflow, SPI/AOI und selektiver Röntgenprüfung. Programmierung und elektrische/Funktionsprüfungen folgen dem vereinbarten Zugang, der Firmware, der Vorrichtung und den Grenzen. SMT führt je Auftrag ISO 9001 und IPC-A-610/J-STD-001-Verarbeitung auf; dies unterscheidet sich von der Behauptung, jedes Funkgerät sei zertifiziert oder jeder Spezialprozess verfügbar.
Die HF-Fertigungsroute unterstützt Material-/Lagenaufbau-Prüfung sowie vereinbarte TDR-, Mikroschliff- oder VNA-Nachweise. Halten Sie diese Nachweise der unbestückten Platine getrennt von bestromten EVM-/Empfindlichkeits- oder anderen Funkprüfungen. Genaues Prüfband, Ausrüstung, Vorrichtungen und Berichtsumfang gehören ins Angebot, statt ein pauschales Bestückungsversprechen „HF-Test bis 40 GHz".
Senden Sie Fertigungs-/Bohrdateien, Lagenaufbau, Stückliste/Bestückungsliste und Bestückungszeichnungen sowie exaktes Laminat/Oberflächenfinish, Lot-/Flussmitteleinschränkungen, empfindliche Bauteile und frühere thermische Beanspruchung. Fügen Sie Schirm-/Deckelsequenz, Steckverbinder-Referenzebenen, Reinigungs-/Beschichtungs-Freihaltezonen, Gehäuse-Void-Kriterien und etwaige Verantwortliche für Spezialbondung hinzu. Für geprüfte Baugruppen ergänzen Sie Firmware, sichere Lasten, Kalibrier-/Vorrichtungsschnittstellen und Bestanden-/Nichtbestanden-Grenzen.
Bitten Sie das Komplettbestückungs-Angebot, Fertigung, Bauteilbeschaffung, Schablonen-/Trägerwerkzeuge, Reinigung, Inspektion und HF-/Funktionsprüfungen getrennt auszuweisen. Ein Pilotlos kann dann Profil-, Rückstands-, Zugangs- und Messfragen vor der Serienfreigabe klären, mit der freigegebenen Revision und den Aufzeichnungen am Wiederholauftrag.
8. Häufig gestellte Fragen
Können PTFE-basierte Leiterplatten bleifrei reflow-gelötet werden?
Geeignete Bauweisen können es, wenn die gewählte Paste, Platine, das Gehäuse und die Handhabungsgrenzen gemeinsam geprüft wurden. Es gibt kein universelles 245°C-Maximum und keine 1–2°C/s-Rampe für jede PTFE-Platine. Messen Sie das tatsächliche Baugruppenprofil und protokollieren Sie Materialgüte und frühere Wärmezyklen.
Wie beeinflussen Flussmittelrückstände die HF-Performance?
Rückstände können die lokale dielektrische Belastung, Leckströme oder das Feuchtigkeitsverhalten verändern – abhängig von Chemie, Ort und Bedingungen. Gehen Sie weder von einer festen Impedanzverschiebung von 2–3% aus noch davon, dass No-Clean unter 10 GHz harmlos ist. Qualifizieren Sie Verbleib oder Reinigung mit dem tatsächlichen Prozess und relevanten HF-/Umgebungsprüfungen.
Welches Lötverfahren eignet sich für eine HF-Abschirmung?
Folgen Sie der Abschirmungszeichnung und den Zugangsanforderungen. Reflow-verlötete Rahmen mit abnehmbaren Deckeln können zur Serienbestückung passen; einteilige Abdeckungen und lokale Nacharbeit brauchen einen eigenen Thermik- und Inspektionsplan. Spezifizieren Sie Paste, Koplanarität und HF-Masseanforderungen statt einer universellen Schablonenstärke.
Wie lässt sich Tombstoning bei 0201 reduzieren?
Prüfen Sie Pad- und Kupferbalance, Pastendepots, Platzierung, Lötbarkeit und die gemessene Benetzungs-/Thermofolge. Eine langsamere Rampe, weniger Paste, eine Home-Plate-Öffnung oder Stickstoff ist kein universelles Heilmittel. Nutzen Sie Druck-/Profilversuche und Erstmusterinspektion für den tatsächlichen Fehlermechanismus.
Sollte Befestigungsklebstoff leitfähig oder nichtleitfähig sein?
Wählen Sie ihn nach elektrischer Verbindung, Wärmepfad, mechanischer Last und Prozess. Elektrisch leitfähiger Klebstoff ist nicht mit einem isolierenden TIM oder einer Lötstelle austauschbar. Bare-Die-Befestigung erfordert eine spezialisierte Material-/Prozessentscheidung und einen Abnahmeplan; sie ist kein Standardbestandteil der SMT-Bestückung.
Welche Inspektionsverfahren sind erforderlich?
Wählen Sie Sicht-/SPI-/AOI-Prüfung, Röntgen verdeckter Lötstellen sowie elektrische und HF-Prüfungen aus Gehäusemix und Abnahmeanforderungen. Definieren Sie, was jedes Verfahren abdeckt, seine Grenzen und die erforderlichen Aufzeichnungen; weder Röntgen noch ein Funktions-Boot-Test begründet jede Zuverlässigkeitseigenschaft.
Was bewirkt Lötflussmittel, und entfernt es Lot?
Flussmittel hilft, Oxide zu entfernen und Wiederoxidation zu verhindern, damit das Lot die Lötstelle benetzen kann. Es löst kein Lotmetall auf, kann aber einer Entlötlitze helfen, zu benetzen und geschmolzenes Lot aufzusaugen. Verwenden Sie das Produkt in der vom Lieferanten angegebenen Menge und im vorgegebenen Thermoprozess.
Ist No-Clean-Flussmittelrückstand elektrisch sicher?
Er darf nur unter einem qualifizierten Prozess und einer qualifizierten Anwendung verbleiben. Chemie, thermische Beanspruchung, Feuchte, Bias, empfindliche Schaltungen und spätere Beschichtung spielen eine Rolle. „No-Clean", eine J-STD-004-Bezeichnung oder ein klar aussehender Rückstand allein begründet kein akzeptables elektrisches oder HF-Verhalten.