
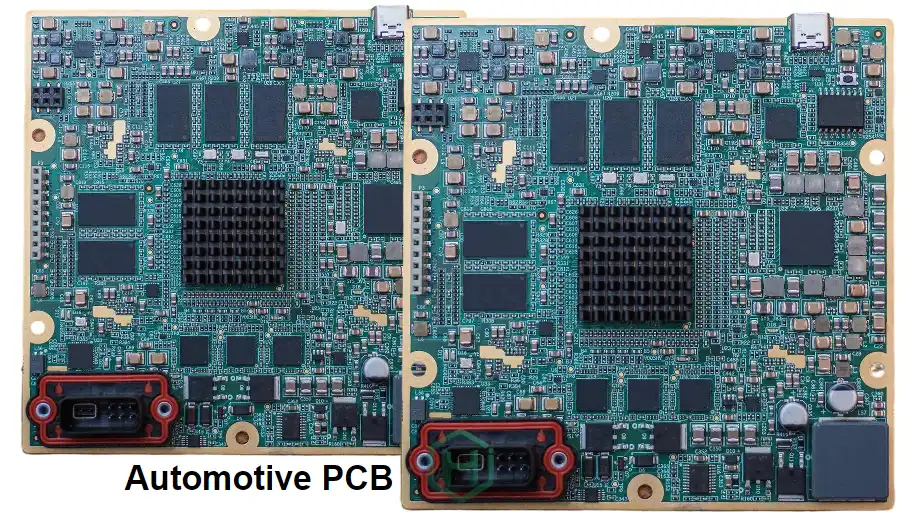
Als Automotive-Reliability-Engineer, der Salt Spray, Thermal Shock und Wide-Temp-Lifetime-Bewertungen verantwortet, weiß ich: In den rauen Umgebungen von ADAS und EV kann jeder ECU-Ausfall katastrophale Folgen haben. LiDAR ist ein Kernbaustein der Umfeldwahrnehmung; die Zuverlässigkeit der Interface-Board bestimmt Sicherheit und Performance des Gesamtsystems direkt. Deshalb ist eine umfassende, strenge LiDAR interface board checklist nicht nur ein Leitfaden für Design und Fertigung, sondern das Qualitäts- und Zuverlässigkeitsfundament über den gesamten Produktlebenszyklus. Die Checklist stellt sicher, dass jeder Schritt – vom Konzept bis zur Großserie – die extremen Anforderungen der Automobilindustrie an Safety, Durability und Consistency erfüllt.
Doppelte Restriktion aus AEC-Q und ISO 26262: Zuverlässigkeit an der Quelle aufbauen
In der Automotive-Elektronik muss jede Entwicklung innerhalb strikter Normen stattfinden. Für LiDAR-Interface-Boards ist die erste Aufgabe der LiDAR interface board checklist, dass Design, Bauteilauswahl und Fertigungsprozess vollständig mit AEC-Q und ISO 26262 Functional Safety konform sind.
ISO 26262 Functional Safety: LiDAR-Systeme werden häufig in höhere ASIL-Level (z. B. ASIL-B oder ASIL-C) eingestuft. Das bedeutet: LiDAR interface board design muss System-Safety-Analysen durchführen, inklusive HARA, Functional Safety Concept (FSC) und Technical Safety Concept (TSC). Im Design müssen Diagnostic Coverage (DC) und Fault Metrics (FM) berücksichtigt werden – etwa über Redundanz, Watchdog-Schaltungen, Voltage/Current-Monitoring –, damit das System bei random hardware faults in einen sicheren Zustand übergeht.
AEC-Q Bauteilzuverlässigkeit: Die Checklist fordert, dass alle Bauteile – insbesondere Semiconductors (AEC-Q100), Passive (AEC-Q200) und Discrete Semiconductors (AEC-Q101) – automotive qualified sind. So ist sichergestellt, dass Komponenten im Automotive-Temperaturbereich (typisch -40°C bis 125°C), bei hoher Luftfeuchte und starker Vibration stabil arbeiten. Für ein high-speed LiDAR interface board sind High-Speed-Transceiver, FPGA und Prozessor besonders kritisch; Performance-Derating bei hohen Temperaturen muss sauber bewertet werden.
OEM-spezifische Spezifikationen: Neben den allgemeinen Standards haben OEMs meist noch strengere interne Vorgaben. Die Checklist muss eine Punkt-für-Punkt-Interpretation und ein Mapping auf die Zielkundenspezifikation enthalten, damit Electrical Performance, EMC/EMI, Thermal und Mechanik sicher erfüllt bzw. übertroffen werden.
APQP/PPAP Kernprozesse: Konsistenz und Traceability von Prototyp bis Serie
Eine wirksame LiDAR interface board checklist muss die Kernwerkzeuge des Automotive-Qualitätsmanagements tief integrieren: APQP und PPAP. Diese Prozesskette sorgt für nahtlose Übergänge und robuste Quality Controls von der Idee bis zur Serienfertigung.
APQP teilt die Entwicklung in fünf Phasen: Early Planning, Product Design & Development, Process Design & Development, Product & Process Validation sowie Feedback/Assessment/Corrective Action. Bereits im LiDAR interface board prototype-Stadium läuft APQP, und DFMEA identifiziert potenzielle Designrisiken frühzeitig.
Im PPAP wird die Prozessfähigkeit final nachgewiesen. Der Supplier liefert ein vollständiges Package mit 18 Kernelementen, um zu belegen, dass der Prozess stabil, beherrscht und dauerhaft fähig ist, Produkte gemäß Spezifikation zu fertigen. Wichtige Elemente sind:
- Process Flow Diagram: zeigt jeden Schritt von Incoming Material bis Versand.
- PFMEA: identifiziert mögliche Failure Modes in der Fertigung und definiert Prevention/Detection.
- Control Plan: beschreibt KPC, Messmittel, Stichprobenumfang, Frequenz und Eskalation je Prozessschritt.
- MSA: verifiziert Accuracy und Repeatability des Messsystems.
- SPC: weist Capability über Cpk/Ppk nach (typisch Cpk > 1.67).
Egal ob Großserie oder LiDAR interface board low volume Pilot Builds: PPAP ist unverzichtbar. Es stellt sicher, dass jede ausgelieferte PCB aus einem streng validierten und freigegebenen Fertigungsprozess stammt. HILPCB bietet einen passenden Baustein über den prototype assembly service und liefert hochwertige LiDAR interface board prototype-Builds als Basis für PPAP und Serienanlauf.
🛡️ LiDAR Interface-Board Lifecycle Quality Matrix: APQP bis PPAP
LiDAR-Reliability-Ziele und Compliance-Anforderungen festlegen. Initiale DFMEA-Risikobewertung starten sowie Core-Team und Milestones definieren.
LiDAR interface board design umsetzen. AEC-Q100/Q200-konforme Bauteile einführen sowie DV-Tests und Stackup-Optimierung abschließen.
Control Plan und PFMEA erstellen. Spezielle Fixtures entwickeln, um wiederholbare Assembly-Prozesse und hohes Cpk-Potenzial sicherzustellen.
Fertigung über Pilot Run. Umfassendes LiDAR interface board testing (Umwelt/EMC/Funktion) durchführen und SPC-Daten zur Capability-Validierung erfassen.
PPAP Level 3-Package einreichen. Nach Kundenfreigabe Full-Rate-Run@Rate starten, PPM-Level-Defect-Rate kontinuierlich monitoren und Continuous Improvement treiben.
Harte Umwelt- und Reliability-Tests: Überleben unter Extrembedingungen verifizieren
Als Reliability Engineer ist LiDAR interface board testing Kern meiner Arbeit und der finale Lackmustest für Design- und Fertigungsqualität. Die Checklist muss eine vollständige, strenge Testmatrix enthalten, die alle Extrembedingungen simuliert, die ein Fahrzeug über seinen Lebenszyklus sehen kann.
- Temperature Cycling & Thermal Shock (TC/TS): Schlüsseltest für Solder-Joint-Reliability und thermo-mechanische Materialanpassung. Typisch: -40°C bis +125°C, 1000 Zyklen oder mehr. Ziel ist, Solder-Fatigue, Delamination oder Micro-cracks durch CTE-Mismatch sichtbar zu machen.
- Temperature Humidity Bias (THB): Betriebsspannung bei hoher Temperatur/Feuchte (z. B. 85°C/85%RH) über 1000 Stunden. Beschleunigt ECM-Risiko und verifiziert Isolation und Korrosionsbeständigkeit.
- Mechanical Vibration & Shock: simuliert zufällige Vibrationen/Schocks durch Rough-Road-Betrieb und deckt Solder-Fatigue an Leads, Steckverbindern und großen Bauteilen auf.
- Salt Spray (Salt Spray): bewertet Korrosionsbeständigkeit der PCB und ihres Coatings (Conformal Coating) in salzhaltig-feuchten Umgebungen – essenziell für ECUs im Unterboden- bzw. Außenbereich.
- Power-line transient immunity: gemäß ISO 7637-2 werden Load Dump, Crank Transients und weitere Störungen im Bordnetz simuliert, um die Robustheit der Power Integrity zu verifizieren.
Alle LiDAR interface board testing-Items müssen in DV und PV abgeschlossen werden; die Ergebnisse sind zentrale Inputs für die PPAP-Freigabe.
Herausforderungen bei High-Speed SI und PI
Moderne LiDAR-Systeme erzeugen und verarbeiten enorme Point-Cloud-Datenmengen, was extrem hohe Datenraten am Interface erfordert. Daher ist der high-speed LiDAR interface board-Teil der technisch anspruchsvollste Abschnitt der Checklist – mit Fokus auf SI und PI.
- Impedance Control & Matching: High-Speed-Differentialsignale (z. B. LVDS, MIPI, SerDes) verlangen strikte Transmission-Line-Impedanz. Die Checklist muss definieren, dass Stackup, Materialwahl (z. B. low-Df high-speed PCB Laminate) und Routing-Regeln Impedance Continuity sicherstellen, um Reflexionen und Distortion zu vermeiden.
- Crosstalk und EMI/EMC: High-Density-Routing macht Crosstalk zum Hauptproblem. Regeln müssen Parallelabstände, Reference-Plane-Integrity und Shielding-Strategien für sensitive Nets festlegen. Solides Grounding und Power-Filtering sind Grundlagen zur EMI-Reduktion und für EMC.
- PDN Design: Core-Chips wie FPGA und Prozessoren benötigen schnelle Transienten. PDN muss per Simulation so ausgelegt werden, dass Ripple/Noise unter allen Loads im Limit bleiben – typischerweise durch gezielte Decoupling-Platzierung sowie breite Power-/GND-Planes. Für komplexe LiDAR interface board design hilft HDI PCB, Routing und Power Distribution effizienter zu gestalten.
Merker: High-Speed-Design Best Practices
- Materialauswahl: bevorzugt Laminate mit niedrigem Dk und niedrigem Df, um Signal Attenuation zu reduzieren.
- Stackup-Design: symmetrisch und balanciert; High-Speed-Signal-Layer zwischen solide Reference Planes (Stripline).
- Routing-Regeln: 3W-Regel (Abstand > 3× Leiterbahnbreite), keine 90°-Ecken, Differential Pairs length-matched.
- Via-Optimierung: Backdrill oder Blind/Buried Vias, um Via-Stubs und Reflections zu reduzieren.
- Power Integrity: ausreichend High-Frequency/Low-Frequency Decoupling-Caps nahe an Power Pins platzieren.
Manufacturing Process Control & Traceability: End-to-End Qualität von SPC bis 8D
Selbst mit perfektem Design ist ohne stabilen, beherrschten Fertigungsprozess alles wertlos. In der Ausführung der LiDAR interface board checklist liegt der Fokus auf strikter Prozessüberwachung.
- SPC: fortlaufendes Monitoring von Key-Parametern wie Drill Accuracy, Etch Line Width, Lamination Thickness und Impedance. Control Charts (X-bar, R-chart) erkennen Abweichungen in Echtzeit und ermöglichen Eingriffe vor großem Ausschuss.
- Cpk/Ppk: regelmäßige Bewertung der Fähigkeit, Spezifikationstoleranzen einzuhalten. Automotive fordert häufig Cpk > 1.67 für kritische Merkmale – minimaler Drift und geringe Variation bei hoher Qualitätskonsistenz.
- Complete Traceability: Pflicht für Automotive-Grade-Produkte. Eine vollständige Trace-Chain muss Materiallots, Equipment, Operator, Prozessparameter und Finished Goods verknüpfen, um betroffene Lots im Fehlerfall schnell einzugrenzen und gezielt zurückzurufen.
- 8D problem solving: bei Major Issues muss ein strukturierter 8D-Flow starten. So werden Containment, Root Cause und permanente Corrective Actions systematisch umgesetzt und Lessons Learned in PFMEA/Control Plan rückgeführt.
Serienanlauf und Continuous Improvement: Run@Rate und Lifecycle Management
Der letzte Schritt ist der saubere Übergang von Pilot Builds zur Großserie. Der Abschluss der Checklist fokussiert Production Readiness und kontinuierliche Lifecycle-Verbesserung.
- Run@Rate: vor der Serienfreigabe produziert der Supplier unter Kundenaudit im Serien-Takt mit Serien-Equipment/Personal/Prozess, um stabile Lieferfähigkeit unter realem Output-Druck zu verifizieren.
- Sanfter Übergang von Low Volume zu Großserie: Für LiDAR interface board low volume-Programme können Management-Modelle abweichen. Beim Hochlauf müssen Supply Chain, Automatisierung, Testkapazität und Logistik mitwachsen. HILPCB bietet Turnkey Assembly und steuert PCB-Fertigung, Beschaffung, SMT und Test end-to-end für einen stabilen Scale-up.
- Continuous Improvement: Nach Release endet Qualitätsarbeit nicht. Produktionsdaten, Customer Feedback und Field Failures fließen in Design- und Prozessoptimierung ein – Ausdruck der Automotive Zero Defect Kultur.
Fazit
Eine umfassende LiDAR interface board checklist ist die Lebenslinie für sichere und zuverlässige ADAS- und EV-Systeme. Sie ist nicht nur eine To-do-Liste, sondern ein integriertes Managementsystem aus ISO 26262, AEC-Q, APQP/PPAP, harten Umwelt-/Reliability-Tests, High-Speed-Designregeln und Lean-Manufacturing-Prinzipien. Vom LiDAR interface board design über iterative LiDAR interface board prototype-Builds bis zur Serienauslieferung ist jeder Abschnitt herausfordernd. Unsere Aufgabe als Reliability Engineers ist, diese Checklist strikt zu leben und kontinuierlich zu verbessern, um Risiken früh zu eliminieren – und so eine robuste Hardwarebasis für das intelligente Fahren der Zukunft zu schaffen.
Häufig gestellte Fragen
Warum ist eine LiDAR-Interface-Board-Checkliste für Automotive-Projekte so wichtig?
Weil sich diese Baugruppe in einem sicherheitsrelevanten Fahrzeugsystem befindet, müssen Functional Safety, Zuverlässigkeit, EMC, Herstellbarkeit und Rückverfolgbarkeit vom Prototyp bis zur Serienfreigabe systematisch abgesichert werden. Die Checkliste verhindert, dass kritische Anforderungen übersehen werden.
Welche Validierungstests sind für ein LiDAR-Interface-Board besonders wichtig?
Zu den wichtigsten Prüfungen zählen Temperaturzyklen, Thermoschock, Feuchte-Bias-Tests, Vibration, mechanischer Schock, Salzsprühnebel und Transientenfestigkeit im Bordnetz. Damit wird geprüft, ob die Baugruppe den realen Fahrzeugbedingungen dauerhaft standhält.
Warum spielen SI und PI bei LiDAR-Interface-Boards eine so große Rolle?
Moderne LiDAR-Systeme verarbeiten Hochgeschwindigkeitsdaten und enthalten dichte Rechenhardware, sodass Impedanzsprünge, Übersprechen oder Versorgungslärm die Systemleistung schnell verschlechtern können. Stackup, Routing und PDN müssen deshalb sehr diszipliniert ausgelegt werden.
Welche Fertigungsmaßnahmen unterstützen den sicheren Serienanlauf?
Typisch sind SPC-Überwachung, Cpk- oder Ppk-Ziele, vollständige Chargenrückverfolgbarkeit, konsequente 8D-Prozesse und eine Run@Rate-Bestätigung vor dem SOP. Damit wird nachgewiesen, dass die Fertigung das Design wiederholbar in Serienqualität umsetzen kann.