
BGA-Reflow mit geringer Voidbildung steuert die Porosität von Lötstellen innerhalb eines qualifizierten Montageprozesses. Bei High-Speed-Links stellt sich die entscheidende Frage, ob ein Lötstellendefekt die tatsächliche Kanalleistung oder Zuverlässigkeitsreserve verändert. Ein niedriger Voidanteil allein belegt weder geringe Einfügedämpfung noch ein offenes Auge oder ein zuverlässiges Produkt.
Bei High-Speed-SI-PCBs kann eine Voidbildung in einer signalführenden BGA-Lötstelle das elektrische und mechanische Verhalten verändern; die SI-Auswirkung hängt jedoch von Lage, Lötstellengeometrie und der gemessenen Kanalsensitivität ab. Auch der thermische Effekt hängt davon ab, ob die Lötstelle einen wesentlichen Wärmepfad darstellt; viele Hochleistungspackages geben einen Großteil der Wärme über einen Deckel oder eine andere Kühlstruktur ab. Legen Sie die Lötstellenabnahme getrennt von der elektrischen, thermischen und Lebensdauerqualifizierung fest.
Was ist Low-void BGA reflow und warum ist er für High-Speed-Signale wichtig?
Low-void BGA reflow ist ein fortschrittlicher SMT-Prozess, dessen Ziel eine hochwertige metallurgische Verbindung zwischen BGA-Balls und PCB-Pads ist, wobei während des Reflows eingeschlossene Gase möglichst wenig Voids erzeugen. Nach IPC-A-610 und IPC-7095 hängen die Voidkriterien von IPC-Revision, Produktklasse, Lötstellentyp und Kundenspezifikation ab; ein Zielwert von 5 % ist keine universelle IPC-Anforderung für BGA.
Bewerten Sie drei unterschiedliche Wirkungen, statt sie aus einem einzigen Voidanteil abzuleiten:
- Signalintegrität (SI): Lötstellengeometrie, Pad-/Via-Übergänge und Referenzpfade beeinflussen einen Hochgeschwindigkeitskanal. Bestimmen Sie mit einem geeigneten Modell oder Kanaltest, ob Größe und Lage eines Voids diesen Übergang messbar verändern. Ein Void verursacht nicht automatisch Jitter, Gleichtaktrauschen oder einen Bitfehler bei einer bestimmten SerDes-Rate.
- Thermische Performance: Voids können den Widerstand in einem Wärmepfad der Lötstelle erhöhen. Ermitteln Sie, wie viel Wärme über diesen Pfad fließt, und messen oder modellieren Sie die gesamte Struktur vom Package bis zur Kühlung; Voidbildung in BGA-Balls und in großen freiliegenden Pads eines QFN sind keine austauschbaren Abnahmefälle.
- Mechanische Zuverlässigkeit: Lage, Form, Beteiligung von Grenzflächen, Lotlegierung und das Spannungsprofil von Package und Board sind entscheidend. Eine geringere projizierte Voidfläche allein belegt keine höhere Ermüdungslebensdauer; qualifizieren Sie repräsentative Lötstellen unter den vorgesehenen thermischen und mechanischen Lasten.
Diese Prüfungen unterstützen die Freigabe von High-Speed-PCB-Baugruppen zusammen mit den vereinbarten Kriterien für die Lötstelleninspektion.
Welche zentralen Prozessfaktoren treiben die BGA-Voidbildung?
Geringe Voidbildung zu erreichen ist eine Aufgabe auf Systemebene und umfasst Materialien, Ausrüstung, Prozessparameter und Co-Design. Jedes schwache Glied kann die Voidbildung aus dem Spezifikationsbereich drücken. Wesentliche Faktoren sind:
- Lotpastenauswahl und -handling: Das Flussmittel der Paste erzeugt beim Reflow flüchtige Bestandteile. Können Gase vor der Erstarrung nicht entweichen, entstehen Voids. Wählen Sie die Paste nach Legierung, Oberflächenfinish, Schablone, Profil, Rückständen und Reinigungsanforderungen; ein Etikett zu Flussmittelaktivität oder Reinigung sagt keine geringe Voidbildung voraus. Lagerung (Temperatur/Feuchte), Aufwärmzeit, Mischen und Schablonenstandzeit müssen den Herstellerangaben folgen.
- Optimierung des Reflowprofils: Das Profil ist der direkteste Hebel. Ein gut ausgelegtes Profil umfasst Vorheizen, Soak, Reflow/Peak und Kühlung – jeder Abschnitt mit einem klaren Zweck.
- Vorheizen/Soak: Temperatur von Board und Bauteilen angleichen und flüchtige Stoffe langsam entweichen lassen. Rampe und Soak anhand der Pastenangaben sowie der Temperaturgrenzen von Bauteil und Board validieren; Ausgasung, Benetzung und Oxidation wirken zusammen.
- Peak/Reflow: ausreichende Zeit über der Liquidustemperatur für Benetzung und das Entweichen von Blasen sicherstellen.
- Kühlung: Die Kühlung innerhalb der Prozessgrenzen von Bauteil, Board und Legierung halten. Die Kühlrate beeinflusst Gefüge und Spannungen, ist aber weder eine alleinige Erklärung noch eine Lösung für eingeschlossenes Gas.
- Paddesign und Oberflächenfinish: Ungefüllte Via-in-Pad-Strukturen können Lot aufsaugen und mit der Ausgasung wechselwirken; qualifizieren Sie Füllung/Abdeckung und Padkonstruktion, statt einen einzigen Voidmechanismus anzunehmen. Oberflächenfinishes (ENIG/ENEPIG/ImAg) beeinflussen zudem Benetzung und Entlüftungsverhalten.
- Umgebung und Ausrüstung: Temperatur- und Feuchteregelung beeinflussen das Pastenverhalten. Stickstoff und Vakuum sind Prozessoptionen, die gegen die tatsächliche Paste, das Package und das Ziel zu bewerten sind; keine von beiden ist eine universelle BGA-Anforderung. In NPI EVT/DVT/PVT ist ein systematisches DOE dieser Parameter entscheidend, um ein robustes Serienfenster zu sichern.
Implementierungsablauf für Low-void BGA reflow
| Schritt | Kernaktivität | Ziel |
|---|---|---|
| 1 | DFM/DFA-Analyse | Paddesign, Via-in-Pad-Verarbeitung und Lötstoppmaskenöffnungen prüfen und Risiken identifizieren. |
| 2 | Material- und Schablonenauswahl | Paste, Öffnungsgeometrie, Dicke und Ablösung validieren; Stufen- oder beschichtete Schablonen nur bei Begründung einsetzen. |
| 3 | Optimierung von Druck und Bestückung | Mit SPI definierte Druckmerkmale messen und Bestückungsparameter qualifizieren. |
| 4 | Profilerstellung | Mehrere Thermoelement-Versuche fahren und Vorheizen/Soak/Peak auf den konkreten Aufbau abstimmen. |
| 5 | Anwendung des Vakuum-Reflows | Falls erforderlich, Druck-/Zeitrampen bei flüssigem Lot qualifizieren und auf Spritzer oder Bauteilverschiebung prüfen. |
| 6 | Röntgeninspektion und Validierung | Lötstellenabdeckung, Stichprobe, Bildgebungsverfahren, Messdefinition und Losdisposition vereinbaren. |
Wie Vakuum-Reflow extrem niedrige Voidbildung erreicht
Vakuum-Reflow kann helfen, ein projektspezifisches Voidziel zu erreichen, ist aber nicht für alle BGA-Baugruppen zwingend. Vergleichen Sie repräsentative Konvektions- und Vakuumversuche, bevor Sie den SMT-Assembly-Weg wählen. Bestätigen Sie Geräteverfügbarkeit und Prozessnachweise für den angebotenen Aufbau mit HILPCB.
Beim Vakuum-Reflow kann eine kontrollierte Druckabsenkung bei flüssigem Lot eingeschlossenes Gas expandieren und entweichen lassen. Qualifizieren Sie den Druck als Absolut- oder Relativwert, seine Rampenrate, Haltezeit, Rückführung und die Baugruppentemperatur. Eine zu schnelle Evakuierung kann Lotspritzer oder Bauteilbewegungen verursachen. Die Vakuumprofil-Studie von Rehm zeigt, dass Paste, Öffnungen, Druckprofil und Zykluszeit zusammenwirken; die Prozentwerte ihrer Testboards sind keine allgemeinen BGA-Garantien.
Wesentliche Vorteile:
- Sehr geringe Voidbildung: kann die Voidbildung in einem qualifizierten Prozess reduzieren; die Verbesserung muss durch repräsentative Röntgendaten belegt werden.
- Bessere Wärmeleitung: kann den Widerstand senken, wenn die qualifizierte Lötstelle ein wesentlicher Wärmepfad ist; die Baugruppentemperatur verifizieren.
- Höhere mechanische Zuverlässigkeit: die freigegebene Lötstellenkonstruktion unter repräsentativer Belastung bewerten; eine Voidreduktion allein belegt keine Ermüdungslebensdauer.
Dies ist besonders wichtig für große, hochleistungsfähige BGA/QFN/LGA-Packages in Rechenzentrumsservern, KI-Beschleunigerkarten, High-End-Switches und Automotive-ECUs.
Low-void BGA reflow in NPI und FAI integrieren
Ein erfolgreicher Low-void BGA reflow-Prozess lässt sich nicht isoliert betrachten – er muss in den Entwicklungs- und Fertigungslebenszyklus integriert werden. In der Phase NPI EVT/DVT/PVT wird das Fundament gelegt.
Während der NPI müssen Designingenieure, PCB-Hersteller und Montageteams eng zusammenarbeiten. Das DFM/DFA-Team von HILPCB prüft Kundendesigns – insbesondere BGA-Pads, Lötstoppmaske und Via-in-Pad – und gibt Optimierungsempfehlungen. Anschließend definieren Prozessingenieure erste Pläne für Paste, Schablone und Profil auf Basis der Bauteilanforderungen, PCB-Materialien und Komplexität. In Kleinserien während EVT und DVT werden die Parameter iteriert, bis die Voidziele erreicht sind.
Erstmusterprüfung (FAI) prüft den ersten Aufbau gegen vereinbarte Anforderungen; sie ist kein universelles Gate, das eigenständig ein Prozessfenster validiert oder PVT freigibt. Legen Sie die BGA-Bildgebungsabdeckung und fest, ob projizierte Fläche oder volumetrischer Voidanteil gemessen wird. 2D-/Schrägbildgebung und CT haben unterschiedliche Abdeckung; ein gewöhnliches Röntgenbild belegt keine metallurgische Benetzung und schließt nicht jeden Head-in-Pillow- oder Offen-Defekt aus. Ergänzen Sie bei Bedarf elektrische Tests oder zerstörende Analyse. Geben Sie den Prozess auf Basis repräsentativer Versuchsdaten, definierter Abnahme und Änderungskontrolle frei – nicht anhand eines einzelnen Erstmusters.
Reflow-Vergleich: Standardkonvektion vs. Vakuum
| Parameter | Standard-Konvektionsreflow | Vakuum-Reflow |
|---|---|---|
| Gemessene Voidbildung | Basislinie für das tatsächliche Package/Paste/Profil ermitteln | Verbesserung und Streuung in repräsentativen Versuchen verifizieren |
| Prozesskomplexität | Mittel | Hoch |
| Anlagenkosten | Standard | Hoch |
| Eignung (High-Speed-SI) | Kann bei Qualifizierung High-Speed-Baugruppen bedienen | Optional; aus Lötstellen-/Prozessanforderungen begründen |
| Thermische Performance | Tatsächlichen Wärmepfad von Package/Board messen | Nutzen für den relevanten Wärmepfad verifizieren |
Wie Traceability/MES die Prozesskonstanz unterstützt
In der Serienfertigung kann Traceability/MES Materialien, Rezepte und Prüfergebnisse dem Aufbau zuordnen. Die Abdeckung hängt von installierten Geräteschnittstellen, Kennungen, Softwarekonfiguration und kontrollierten manuellen Eingaben ab; eine lückenlose Überwachung jedes Schritts ist nicht inhärent.
Für Low-void BGA sind die Traceability/MES-Lieferinhalte festzulegen:
- Materialrückverfolgbarkeit: Pastenlos/Öffnungszeit und Schablonenaufzeichnungen, Board-/Losverknüpfung, Aufbewahrung und Abruf vereinbaren. Eine Kennung ermöglicht die Untersuchung, belegt aber keine Ursache.
- Parametersperre und -überwachung: Rezeptrevisionen und Zugriffsrechte steuern. Bestätigen Sie, welche Ofen-, Geschwindigkeits-, Sauerstoff- und Drucksignale erfasst werden, wie Alarme/Verriegelungen geprüft werden und was bei fehlenden Aufzeichnungen oder Geräteverbindungen geschieht.
- Korrelation der Qualitätsdaten: SPI-, AOI- und AXI-Daten – einschließlich BGA-Voidmessungen – können an eine Board- oder Loskennung gebunden werden, sofern MES, AXI-Gerät und Prozessintegration dies unterstützen, und so einen vollständigen „Geburtsschein“ bilden.
- Geschlossener Verbesserungszyklus: Durch Analyse der MES-Daten erkennen Ingenieure subtile Drifts und Trends früh und reagieren mit vorbeugender Wartung oder Feinabstimmung.
Traceability/MES-Aufzeichnungen zusammen mit kalibrierter Messung, statistischer Prüfung und dokumentierter Disposition nutzen; Aufzeichnungen allein garantieren keine Konformität.
BGA-Rework und Herausforderungen der Prozessinteraktion
Selbst mit Null-Fehler-Ziel kann Rework manchmal unvermeidlich sein. BGA-Rework ist schwierig und riskant, besonders auf dicht bestückten Boards wie HDI-PCB. Unsachgemäßes Rework kann Pads, benachbarte Bauteile oder sogar Delamination beschädigen. Deshalb ist eine starke Frontend-Kontrolle – Low-void BGA reflow und hohe FPY – die beste Strategie für Kosten und Qualität.
BGA-Prozesse müssen außerdem mit anderen Montageprozessen koexistieren, was eine End-to-End-Planung erfordert:
- Selektives Wellenlöten: Viele High-Speed-Boards enthalten weiterhin THT-Steckverbinder (Strom/Backplane). Selektives Wellenlöten bringt lokale Wärmebelastung. Messen Sie die tatsächliche Baugruppe, stützen Sie das Board und qualifizieren Sie die Reihenfolge gegen die Grenzen benachbarter Bauteile und Lötstellen.
- Conformal Coating: Reinigung, Trockenheit, Maskierung, Auftrag und Härtung gegen Bauteil-/Materialgrenzen qualifizieren. Relevante Tests vor und nach dem Coating durchführen; allein unterhalb der Lotliquidus zu bleiben belegt keine sichere Härtung oder Korrosionsbeständigkeit.
Die Steuerung dieser Wechselwirkungen ist der Grund, warum ein One-Stop-Partner wie HILPCB mit Turnkey-Assembly zählt: Der gesamte Fertigungsfluss lässt sich als Ganzes planen, sodass sich Schritte nicht widersprechen.
Mit HILPCB abzustimmender Montageumfang
| High-Speed-PCB-Fertigung | SMT-Bestückung: BGA-Prozess-/Voidkriterien vereinbaren | THT-Bestückung: Selektivlötroute vereinbaren |
| Conformal Coating | Box Build | Test & Inspektion (inkl. FAI) |
| Traceability/MES-Umfang projektbezogen bestätigt | ||
Die Rolle der Röntgeninspektion bei der Validierung von Low-void BGA reflow
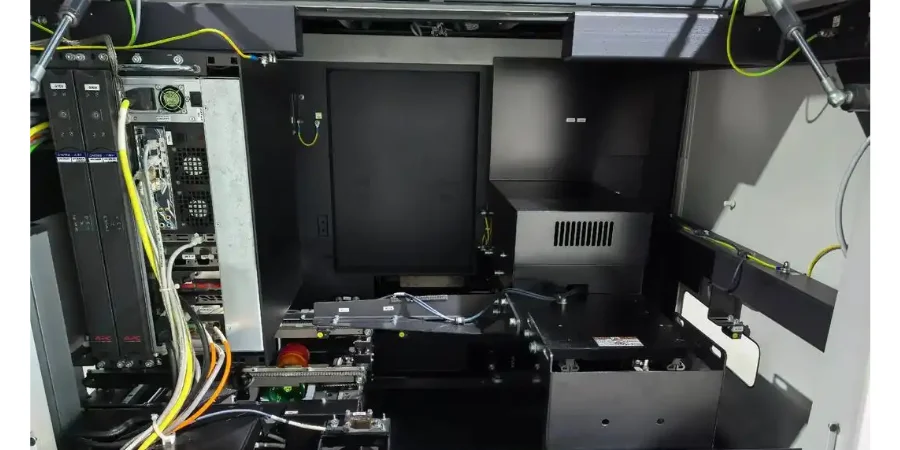
„Wer nicht messen kann, kann nicht verbessern.“ Dieser Grundsatz gilt besonders für Low-void BGA reflow. Da BGA-Lötstellen unter dem Package verborgen sind, kann die optische Inspektion sie nicht prüfen. Die Röntgenbildgebung ist eine zentrale zerstörungsfreie Validierungsmethode.
Moderne Montagelinien nutzen mehrere Röntgenmodi:
- 2D-Röntgen: Projektionsansicht zur Prüfung von Brücken, Geometrie und Voids. Offene Stellen oder mangelnde Benetzung können bei überlappenden Merkmalen übersehen werden.
- 2,5D-(Schräg-)Röntgen: Schrägansichten können einige überlappende Merkmale trennen; die Erkennung hängt weiterhin von Geometrie und Auflösung ab.
- 3D-Röntgen (CT): Tomografische Aufnahme und Rekonstruktion können ein Volumenmodell erzeugen, mit dem Ingenieure Lötstellenvolumen, Voidvolumen/-anteil und räumliche Verteilung quantifizieren. Auflösung, Segmentierung und Artefakte begrenzen die Messung; definieren Sie die Rolle in Prozessentwicklung, Fehleranalyse und Erstmusterprüfung (FAI).
AXI (Automatische Röntgeninspektion) automatisiert die programmgesteuerte Bildauswertung; sie ist nicht zwangsläufig CT. Validieren Sie Defekterkennung und Falschmeldungsbehandlung an repräsentativen Baugruppen. Verknüpfen Sie Ergebnisse nur mit Traceability/MES, wenn Geräte- und Kennungsintegration dies unterstützen.
Warum HILPCB als One-Stop-Partner für High-Speed-PCB + Montage wählen?
Fordern Sie eine aufbauspezifische Prüfung von HILPCB an, abdeckend:
- Stackup, Package/Land Pattern, Pad-/Via-Konstruktion und die vollständige Montagereihenfolge.
- Paste, Schablone, gemessene Temperaturen und ein etwaiges Vakuumrezept mit repräsentativen Prozessergebnissen.
- Lötstellenabnahme, Röntgenmessung/-abdeckung, FAI-Aufzeichnungen und elektrische/Kanaltests.
- Traceability/MES-Felder, Rezeptänderungskontrolle, Rework-Grenzen und vereinbarten Turnkey-Assembly-Umfang.
Gerätebesitz, Inspektionskapazität und elektrische/Zuverlässigkeitsergebnisse erfordern konkrete Nachweise; sie sollten nicht aus einer Leistungsbeschreibung für geringe Voidbildung abgeleitet werden.
Fazit
Geben Sie Low-void BGA reflow anhand definierter Lötstellenkriterien und eines nachgewiesenen Prozessfensters frei. Bewerten Sie Kanäle, Thermik und Zuverlässigkeit getrennt, bewahren Sie repräsentative Inspektionsdaten auf und kontrollieren Sie spätere Prozessänderungen. Diese Lieferinhalte machen Prototypen- und Serienabnahme prüfbar, ohne einen Voidanteil als vollständige Produktqualifikation zu behandeln.