
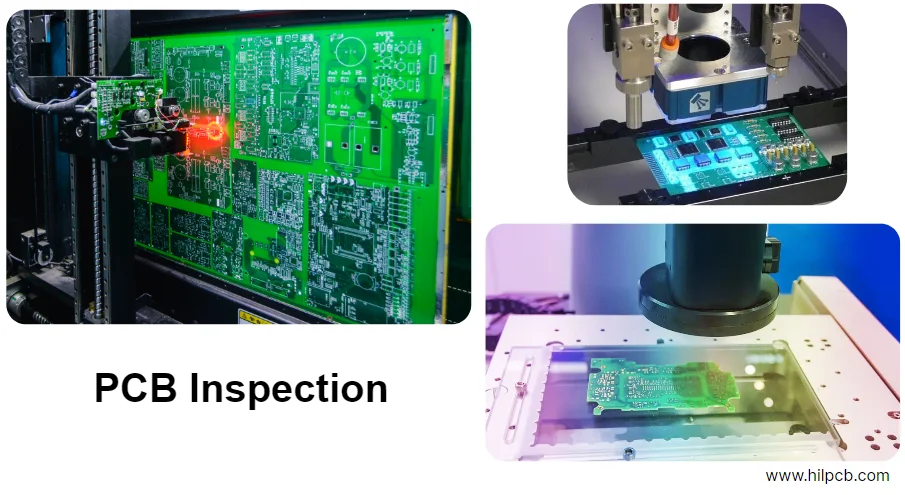
Eine Prozessfähigkeitsanalyse bewertet, ob ein statistisch beherrschter Fertigungsprozess ein definiertes technisches Merkmal wiederholbar innerhalb seiner Spezifikationsgrenzen erzeugen kann. Cp und Cpk sind dafür nützliche Kennzahlen, aber kein allgemeines Qualitätssiegel für eine Leiterplatte, eine Baugruppe oder einen Lieferanten.
Für belastbare Aussagen müssen Spezifikation, Messsystem, Datenstruktur, Verteilungsmodell, Zeitraum und Prozesszustand zusammenpassen. Eine gute Ausbeute in einem Los beweist noch keine Prozessfähigkeit. Umgekehrt ersetzt ein hoher Cpk weder die elektrische Endprüfung noch Schliffe, Funktionsprüfung, Zuverlässigkeitsqualifikation oder die Abnahme eines konkreten Lieferloses.
Dieser Leitfaden richtet sich an Entwickler, Qualitätsverantwortliche, technische Einkäufer und NPI-Teams. Er zeigt, wie Prozessfähigkeit für PCB- und PCBA-Merkmale sinnvoll eingesetzt wird, welche Nachweise ein Lieferant vorlegen sollte und welche Angaben in einer RFQ nötig sind, damit Kennzahlen vergleichbar statt nur werbewirksam sind.
Was sollten Einkäufer vor einer PCB-Prozessfähigkeitsanalyse klären?
- Welches messbare Merkmal ist für Funktion, Passung, Zuverlässigkeit oder Montage wirklich kritisch?
- Woher stammen obere und untere Spezifikationsgrenze, und wer darf sie ändern?
- Ist der Prozess statistisch beherrscht oder enthält der Datensatz Trends, Werkzeugwechsel und Sonderursachen?
- Ist das Messsystem für Toleranz, Bauteilgeometrie und Prüfablauf nachweislich geeignet?
- Werden Einzelwerte, rationale Untergruppen, Werkzeuge, Kavitäten, Linien und Materiallose getrennt erfasst?
- Welche Verteilung oder welches nichtparametrische Verfahren passt zu den Daten?
- Werden Cp/Cpk, Pp/Ppk oder einseitige Kennzahlen gefordert, und wie sind sie definiert?
- Welcher Mindestwert, welches Konfidenzintervall und welcher Betrachtungszeitraum gelten vertraglich?
- Welche Reaktion wird bei Regelkartenalarm, Fähigkeitsverlust oder Spezifikationsverletzung ausgelöst?
- Welche Rohdaten, Diagramme, Prüfberichte und Rückverfolgbarkeitsdaten erhält der Kunde?
Welche Fragen beantwortet dieser Leitfaden zur Prozessfähigkeit?
- Was bedeutet Prozessfähigkeit in der PCB-Fertigung?
- Welche Voraussetzungen braucht eine Prozessfähigkeitsanalyse?
- Was bedeuten Cp, Cpk, Pp und Ppk?
- Was ist der Unterschied zwischen Cp und Cpk?
- Was ist der Unterschied zwischen Cpk und Ppk?
- Welcher Cpk-Wert ist für Leiterplatten ausreichend?
- Wie wird das richtige Datenmodell gewählt?
- Wie groß muss die Stichprobe für Cpk sein?
- Warum ist eine Messsystemanalyse vor Cpk notwendig?
- Wie arbeiten SPC und Prozessfähigkeit zusammen?
- Welche PCB-Merkmale eignen sich als CTQ?
- Wie wird Prozessfähigkeit in der Leiterplattenfertigung angewendet?
- Wie wird Prozessfähigkeit in der PCBA-Fertigung angewendet?
- Wie wird ein risikobasierter Prüfplan aufgebaut?
- Ersetzt ein hoher Cpk die Lieferlosabnahme?
- Welche Rückverfolgbarkeit braucht eine Fähigkeitsstudie?
- Wie sieht ein Reaktionsplan bei Fähigkeitsverlust aus?
- Wie verbinden DFM und DFT die Fähigkeitsdaten mit dem Design?
- Wie wird die Prozessfähigkeit eines PCB-Lieferanten geprüft?
- Welche Faktoren bestimmen Kosten und Lieferzeit?
- Welche Daten gehören in eine Prozessfähigkeits-RFQ?
- Welche Leistungen kann HILPCB nach Datenprüfung anbieten?
- Welche technischen Quellen sollten Projektteams prüfen?
- Welche Fragen stellen Käufer zu Cp und Cpk?
Was bedeutet Prozessfähigkeit in der PCB-Fertigung?
Prozessfähigkeit vergleicht die Streuung und Lage eines beherrschten Prozesses mit den technischen Spezifikationsgrenzen eines einzelnen Merkmals. Sie beantwortet nicht, ob „die Fabrik“ insgesamt fähig ist, sondern ob ein klar definierter Prozess unter festgelegten Bedingungen ein bestimmtes Merkmal reproduzierbar erzeugt.
Welche Frage beantwortet eine Fähigkeitskennzahl?
Sie zeigt, wie viel statistische Reserve zwischen Prozessverteilung und Spezifikationsgrenzen besteht. Diese Aussage gilt nur für den untersuchten Prozess, das Merkmal, den Zeitraum, das Material, die Anlage und die verwendete Auswertemethode.
Was kann Cpk nicht belegen?
Cpk belegt weder Produktfunktion noch Lebensdauer, Prüfdeckung, Liefertermintreue oder eine Fehlerquote im Feld. Auch mehrere hohe Einzelkennzahlen ergeben ohne Risiko- und Systembetrachtung keinen vollständigen PCBA-Qualitätsnachweis.
Warum ist „Cpk der Leiterplatte“ zu ungenau?
Eine Leiterplatte besitzt viele unterschiedliche Merkmale wie Dicke, Bohrung, Kupfer, Impedanz und Kontur. Jedes Merkmal kann einen eigenen Prozess, Messplan, Datentyp und Fähigkeitswert benötigen. Eine einzige Kennzahl verschleiert diese Unterschiede.
Welche Voraussetzungen braucht eine Prozessfähigkeitsanalyse?
Eine belastbare Studie benötigt eine freigegebene Spezifikation, ein geeignetes Messsystem, einen definierten Prozesszustand, ausreichend repräsentative Daten und eine statistische Methode, die zur Verteilung und Datenstruktur passt. Erst danach ist die Berechnung einer Kennzahl sinnvoll.
Muss der Prozess vor der Cpk-Berechnung stabil sein?
Ja. Prozessfähigkeit beschreibt die erwartbare Leistung eines beherrschten Prozesses. Trends, Sprünge, Werkzeugbruch, gemischte Materialgruppen oder nicht erklärte Ausreißer müssen zunächst untersucht und dürfen nicht durch eine einzelne Kennzahl verdeckt werden.
Woher kommen die Spezifikationsgrenzen?
Sie stammen aus Zeichnung, Norm, Bauteildatenblatt, Stackup, Funktionsnachweis oder vertraglicher Vereinbarung. Kontrollgrenzen aus einer Regelkarte sind keine Spezifikationsgrenzen und dürfen nicht als solche verwendet werden.
Welche Prozessbedingungen müssen festgehalten werden?
Anlage, Werkzeug, Programm, Material, Schicht, Produktrevision, Prüfmethode, Umgebungsbedingungen und relevante Wartungs- oder Wechselereignisse werden dokumentiert. Nur so lässt sich erkennen, für welchen Serienzustand die Studie gilt.
Was bedeuten Cp, Cpk, Pp und Ppk?
Cp beschreibt das potenzielle Verhältnis zwischen Toleranzbreite und kurzfristig geschätzter Prozessstreuung. Cpk berücksichtigt zusätzlich die Lage des Mittelwerts zur näheren Spezifikationsgrenze. Pp und Ppk verwenden typischerweise die Gesamtstreuung des betrachteten Datensatzes und zeigen damit eine andere Perspektive auf die Prozessleistung.
| Kennzahl | Kernaussage | Wichtige Grenze |
|---|---|---|
| Cp | potenzielle Fähigkeit bei gegebener Kurzzeitstreuung | berücksichtigt die Zentrierung nicht |
| Cpk | Kurzzeitstreuung plus Lage zur kritischen Spezifikationsgrenze | nur für beherrschten Prozess sinnvoll |
| Pp | Verhältnis von Toleranz zu Gesamtstreuung | kann Langzeit- und Sonderursachen enthalten |
| Ppk | Gesamtstreuung plus Lage zur kritischen Spezifikationsgrenze | Definition und Zeitraum müssen angegeben werden |
Sind die Definitionen in jeder Software identisch?
Nicht immer. Schätzer für Standardabweichung, Untergruppenbildung, Korrektur systematischer Messabweichungen und Umgang mit fehlenden Werten können abweichen. Bericht und RFQ müssen deshalb Methode, Softwareeinstellung und Datengrundlage nennen.
Welche Kennzahl gilt bei nur einer Spezifikationsgrenze?
Bei einseitigen Anforderungen werden geeignete einseitige Indizes wie Cpu oder Cpl beziehungsweise die entsprechenden Leistungsindizes verwendet. Eine nicht vorhandene Grenze darf nicht künstlich ergänzt werden.
Was sagt ein Konfidenzintervall aus?
Ein berechneter Cpk ist eine Stichprobenschätzung. Das Konfidenzintervall zeigt die statistische Unsicherheit dieser Schätzung. Besonders bei kleinen Datensätzen kann die Untergrenze deutlich unter dem angezeigten Punktwert liegen.
Was ist der Unterschied zwischen Cp und Cpk?
Cp betrachtet die Breite der Prozessverteilung relativ zur Toleranz. Cpk verwendet zusätzlich den Abstand des Prozessmittelwerts zur näheren Spezifikationsgrenze. Ist Cp deutlich größer als Cpk, besitzt der Prozess zwar Streuungspotenzial, ist aber nicht ausreichend zentriert.
Wie werden Cp und Cpk bei Normalverteilung berechnet?
Für einen beidseitig spezifizierten Prozess wird Cp als Toleranzbreite geteilt durch sechs geschätzte Standardabweichungen berechnet. Cpk ist der kleinere Wert aus dem Abstand zur oberen beziehungsweise unteren Spezifikationsgrenze, jeweils geteilt durch drei Standardabweichungen.
Warum darf ein guter Cp nicht allein freigegeben werden?
Ein enger, aber verschobener Prozess kann einen hohen Cp und gleichzeitig einen unzureichenden Cpk besitzen. Für das Kundenrisiko ist die Nähe zur kritischen Grenze entscheidend.
Kann Cpk durch breitere Toleranzen verbessert werden?
Rechnerisch ja, technisch aber nur mit freigegebener Funktionsbegründung. Spezifikationen dürfen nicht gelockert werden, nur um eine Kennzahl zu verbessern. Jede Änderung benötigt Entwicklungs-, Qualitäts- und gegebenenfalls Kundenfreigabe.
Was ist der Unterschied zwischen Cpk und Ppk?
Cpk basiert üblicherweise auf der Streuung innerhalb rationaler Untergruppen und beschreibt die kurzfristige Prozessreserve. Ppk verwendet die Gesamtstreuung des betrachteten Zeitraums und erfasst dadurch zusätzlich längerfristige Unterschiede zwischen Untergruppen, Schichten, Werkzeugen oder Materiallosen.
Warum kann Ppk kleiner als Cpk sein?
Wenn der Prozess innerhalb kurzer Untergruppen ruhig ist, sich aber über Zeit verschiebt, bleibt die Kurzzeitstreuung klein, während die Gesamtstreuung wächst. Diese Differenz ist ein Hinweis auf Langzeitvariation, nicht auf einen Rechenfehler.
Darf Ppk als vorläufiger Wert verwendet werden?
Je nach Norm, Kundenregel und Projektphase kann eine vorläufige Performance-Studie sinnvoll sein. Sie muss klar als solche gekennzeichnet werden und ersetzt nicht automatisch den späteren Nachweis unter stabilen Serienbedingungen.
Welche Kennzahl sollte in einer Lieferantenanforderung stehen?
Die RFQ muss Kennzahl, Berechnung, Zeitraum, Untergruppenlogik, Zielwert und Berichtsumfang definieren. Die pauschale Forderung „Cpk-Bericht“ lässt zu viel Interpretationsspielraum.
Welcher Cpk-Wert ist für Leiterplatten ausreichend?
Es gibt keinen universellen Cpk-Grenzwert für alle PCB- und PCBA-Merkmale. Werte wie 1,33 oder 1,67 werden in vielen Branchen als vertragliche Schwellen verwendet, doch die richtige Grenze folgt Produktkritikalität, Projektphase, Kundenstandard, Datenmodell und statistischer Unsicherheit.
Bedeutet Cpk 1,67 automatisch Six Sigma?
Nein. Eine direkte Gleichsetzung mit 3,4 Fehlern pro Million setzt zusätzliche Annahmen zu Verteilung, Zentrierung und langfristiger Mittelwertverschiebung voraus. Ein Cpk-Wert allein darf nicht als garantierte DPMO- oder Feldausfallrate veröffentlicht werden.
Wann kann ein höherer Zielwert sinnvoll sein?
Bei sicherheitskritischen Merkmalen, kostspieliger Nacharbeit, hoher Kaskadenwirkung oder begrenzter Endprüfung kann der Kunde mehr statistische Reserve verlangen. Der Zielwert muss zum Merkmal und zum realen Risiko passen.
Reicht die Einhaltung des Zielwerts für die Serienfreigabe?
Nein. Zusätzlich werden Prozessstabilität, Messsystem, Prüfplan, Materialfreigabe, Abweichungen, Erstmuster und gegebenenfalls Zuverlässigkeitstests bewertet.
Wie wird das richtige Datenmodell gewählt?
Die Normalverteilungsformeln für Cp und Cpk sind nur dann angemessen, wenn Daten, Prozess und Schätzmethode ihre Voraussetzungen ausreichend erfüllen. Schiefe, begrenzte, mehrgipflige, diskrete oder korrelierte Daten benötigen eine andere Auswertung oder eine getrennte Prozessbetrachtung.
Was ist bei nicht normalverteilten Daten zu tun?
Mögliche Wege sind eine passende Verteilungsanpassung, Transformation oder nichtparametrische Fähigkeitsmethode. Auswahl und Güteprüfung werden dokumentiert; das bloße Erzwingen einer Normalverteilung kann das Grenzrisiko falsch darstellen.
Wie werden mehrere Werkzeuge oder Kavitäten behandelt?
Werkzeuge, Bohrspindeln, Druckköpfe oder Linien können unterschiedliche Mittelwerte und Streuungen besitzen. Werden sie unkritisch gemischt, entsteht eine mehrgipflige Verteilung. Zuerst wird geprüft, ob getrennte Studien oder ein geeignetes hierarchisches Modell erforderlich sind.
Warum ist Autokorrelation problematisch?
Aufeinanderfolgende Messwerte können durch Badfortschritt, Werkzeugverschleiß oder Temperatur gekoppelt sein. Dann sind Beobachtungen nicht unabhängig, und Standardformeln unterschätzen möglicherweise die Unsicherheit.
Wie groß muss die Stichprobe für Cpk sein?
Die erforderliche Stichprobe hängt von Zielgenauigkeit, Untergruppenstruktur, Verteilung, Prozessfrequenz und Kundenanforderung ab. Kleine Datensätze liefern breite Konfidenzintervalle. Eine feste Zahl ohne Bezug auf den Prozess ist daher kein allgemeingültiger Qualitätsnachweis.
Müssen die Messwerte aufeinanderfolgend sein?
Die Daten sollten den zu bewertenden Serienprozess ohne selektive Auswahl repräsentieren. Ob aufeinanderfolgende Teile, zeitlich verteilte Untergruppen oder beide benötigt werden, hängt von Kurzzeit- und Langzeitziel der Studie ab.
Warum sind rationale Untergruppen wichtig?
Innerhalb einer Untergruppe sollen möglichst nur typische kurzfristige Ursachen wirken, während Unterschiede zwischen Untergruppen zeitliche Veränderungen sichtbar machen. Eine ungeeignete Gruppierung kann Cpk künstlich erhöhen oder senken.
Dürfen Ausreißer gelöscht werden?
Nur nach dokumentierter Ursachenanalyse und mit vorab festgelegter Regel. Ein Wert darf nicht entfernt werden, weil er die Kennzahl verschlechtert. Bestätigte Sonderursachen werden separat berichtet und lösen eine Prozessreaktion aus.
Warum ist eine Messsystemanalyse vor Cpk notwendig?
Die beobachtete Streuung enthält Prozess- und Messstreuung. Ist das Messsystem ungeeignet, beschreibt Cpk nicht zuverlässig den Fertigungsprozess. Kalibrierung allein reicht nicht; auch Auflösung, systematische Messabweichung, Linearität, Stabilität, Wiederholbarkeit und Vergleichbarkeit können relevant sein.
Was bewertet eine Gage-R&R-Studie?
Sie untersucht, wie stark Messgerät, Methode, Vorrichtung und Prüfer zur Streuung beitragen. Das Studiendesign muss zum Messablauf passen und repräsentative Teile über den interessierenden Merkmalsbereich enthalten.
Wie werden zerstörende PCB-Prüfungen bewertet?
Bei Schliffen oder Abziehtests kann dasselbe Teil nicht wiederholt gemessen werden. Dafür werden geeignete verschachtelte oder materialhomogene Studiendesigns benötigt. Eine klassische gekreuzte Gage-R&R-Auswertung wäre ohne Anpassung ungeeignet.
Wie wird ein automatisches optisches Prüfsystem bewertet?
Für kontinuierliche Messwerte werden Messabweichung und Streuung betrachtet. Bei Gut-Schlecht-Entscheidungen sind Referenzteile, Wiederholbarkeit und Prüfer- beziehungsweise Anlagenübereinstimmung wichtiger als ein klassischer Cpk des Prüfergebnisses.
Wie arbeiten SPC und Prozessfähigkeit zusammen?
SPC macht die zeitliche Stabilität und Sonderursachen eines Prozesses sichtbar. Prozessfähigkeit vergleicht anschließend die Streuung eines beherrschten Prozesses mit der Spezifikation. Eine Fähigkeitszahl ohne vorherige Stabilitätsprüfung kann eine wechselnde Prozesslage verdecken.
Was ist der Unterschied zwischen Kontroll- und Spezifikationsgrenzen?
Kontrollgrenzen werden aus Prozessdaten berechnet und signalisieren statistisch auffälliges Verhalten. Spezifikationsgrenzen stammen aus technischen Anforderungen. Ein Prozess kann innerhalb seiner Kontrollgrenzen liegen und trotzdem nicht spezifikationsfähig sein.
Welche Regelkarte eignet sich für einen PCB-Prozess?
Das hängt von Datentyp, Messfrequenz und Untergruppenbildung ab. X-quer/R-, X-quer/S-, Einzelwert-, Attribut-, CUSUM- oder EWMA-Karten erfüllen unterschiedliche Zwecke. Die Karte wird aus dem realen Prozess gewählt, nicht aus Gewohnheit.
Was muss ein SPC-Reaktionsplan enthalten?
Signalregel, Verantwortlichen, Produktionsreaktion, Sperrbereich, Messsystemprüfung, Ursachenanalyse, Freigabekriterium und Dokumentation müssen vor dem Alarm definiert sein. Nur eine rote Markierung in der Prozessanzeige verhindert keine Fehler.
Welche PCB-Merkmale eignen sich als CTQ?
Ein Critical-to-Quality-Merkmal besitzt einen belegbaren Bezug zu Funktion, Zuverlässigkeit, Passung oder nachfolgender Montage. Es ist messbar, spezifiziert und mit einem beherrschbaren Prozess verbunden. Nicht jede einfach verfügbare Maschinengröße ist automatisch ein relevantes CTQ.
Welche CTQs sind bei nackten Leiterplatten typisch?
Je nach Produkt können Fertiglochdurchmesser, Lochkupfer, Lagenregistrierung, Leiterbreite, Isolationsabstand, Gesamtdicke, Kontur, Verzug, Lötstopplackausrichtung und kontrollierte Impedanz relevant sein.
Welche CTQs sind bei HDI besonders wichtig?
Bei HDI-Leiterplatten können Microvia-Geometrie, Zielpadregistrierung, Füllung, Kupferabdeckung, Dielektrikumsdicke und Aufbaufolge kritisch sein. Nicht jedes zerstörend geprüfte Merkmal eignet sich für laufende SPC in hoher Frequenz.
Wie werden CTQs priorisiert?
FMEA, Funktionsanalyse, Kundenanforderung, historische Fehler und Nachweisbarkeit werden kombiniert. Merkmale mit hoher Auswirkung und begrenzter nachgelagerter Erkennung erhalten Vorrang.
Wie wird Prozessfähigkeit in der Leiterplattenfertigung angewendet?
Die PCB-Fertigung kombiniert bildgebende, chemische, mechanische und thermische Prozesse. Fähigkeitsstudien werden deshalb pro Merkmal und Prozessfamilie geplant. Ein Bohrungs-Cpk lässt sich nicht auf Impedanz, Lötstopplack oder Kupfermetallisierung übertragen.
Wie wird die Bohr- und Registrierungsfähigkeit bewertet?
Bohrdurchmesser, Fertigloch, Position und Ringbreite werden getrennt betrachtet. Werkzeugverschleiß, Spindel, Stapelhöhe, Material, Lagenregistrierung und Messmethode müssen in der Datenstruktur erkennbar bleiben.
Wie wird die Kupfermetallisierung statistisch bewertet?
Messort, Coupon, Bohrgeometrie, Aspektverhältnis, Stromdichte und Losposition beeinflussen das Ergebnis. Lokale Mindestanforderungen dürfen nicht durch einen guten Mittelwert oder eine hohe durchschnittliche Gleichmäßigkeit ersetzt werden.
Wie wird kontrollierte Impedanz bewertet?
Coupongeometrie, Material, Kupfer, Pressdicke, Ätzung, Lötstopplackzustand, Frequenz und Messmethode werden festgelegt. Ein hoher Coupon-Cpk belegt nicht automatisch den vollständigen Datenkanal der Baugruppe.
Wie wird Prozessfähigkeit in der PCBA-Fertigung angewendet?
Bei der Bestückung sind Lotpastendruck, Platzierung, Reflow, THT, Reinigung, Programmierung und elektrische Prüfung miteinander verknüpft. Fähigkeitsdaten werden dort eingesetzt, wo ein kontinuierliches Merkmal mit Produktqualität korreliert und das Messsystem ausreichend auflöst.
Welche Merkmale eignen sich beim Lotpastendruck?
Volumen, Fläche, Höhe und Versatz können über SPI erfasst werden. Grenzwerte folgen Pad, Schablone, Paste, Bauteil und Prozessfenster. Eine pauschale hundertprozentige SPI-Prüfung sagt ohne Alarm- und Reaktionslogik wenig über Prozessbeherrschung aus.
Welche Reflow-Merkmale werden überwacht?
Zonen, Bandgeschwindigkeit und Anlagenwerte sind Prozessparameter. Produktbezogene Profilmerkmale wie Aufheizrate, Spitzentemperatur und Zeit über Liquidus werden gegen Lotpaste, Bauteile und Baugruppenaufbau validiert.
Können AOI-Fehlerquoten als Cpk berechnet werden?
Attributdaten wie Fehler ja oder nein benötigen passende statistische Methoden. Ein normalverteilungsbasierter Cpk ist dafür nicht automatisch geeignet. Zusätzlich müssen Fehlalarme, Prüfprogramm und das Risiko unentdeckter Fehler bekannt sein.
Wie wird ein risikobasierter Prüfplan aufgebaut?
Der Prüfplan verbindet CTQ, Spezifikation, Messmethode, Frequenz, Stichprobe, Regelkarte, Fähigkeitsziel, Reaktionsplan und Lieferlosabnahme. Prüfungen werden nach Fehlerwirkung und Erkennbarkeit priorisiert, nicht nach der Zahl verfügbarer Maschinen.
| Nachweisebene | Typische Frage | Geeignete Evidenz |
|---|---|---|
| Messsystem | Kann das Merkmal zuverlässig gemessen werden? | Kalibrierung, MSA, Referenzteil |
| Prozessstabilität | Ist der Verlauf frei von ungeklärten Sonderursachen? | Regelkarte und Ereignisprotokoll |
| Prozessfähigkeit | Passt stabile Streuung zur Spezifikation? | Cp/Cpk oder geeignete alternative Methode |
| Lieferlos | Erfüllt dieses Los die Abnahmeregeln? | elektrische Prüfung, Maße, Schliffe, Inspektion |
| Produktfunktion | Arbeitet die Baugruppe wie spezifiziert? | ICT, FCT, Programmier- und Systemtest |
| Zuverlässigkeit | Hält das Produkt das Missionsprofil aus? | projektbezogene Umwelt- und Lebensdauertests |
Welche Prüfungen sollten vollständig erfolgen?
Netzlistenbasierte elektrische Prüfungen oder programmierte Funktionsschritte können je nach Produkt vollständig gefordert werden. Zerstörende Schliffe und Lebensdauertests benötigen dagegen definierte Stichproben oder Coupons.
Wie wird Prüfdeckung beschrieben?
Prüfdeckung wird gegen Netze, Bauteile, Funktionen und Fehlerarten definiert. Die reine Zahl eingesetzter AOI-, ICT- oder FCT-Verfahren ist keine quantifizierte Abdeckung.
Wann ist eine Hochspannungsprüfung sinnvoll?
Nur wenn Produktanforderung, Sicherheitskonzept und Prüfspezifikation sie verlangen. Spannung, Rampenzeit, Haltezeit, Leckstromgrenze, Entladung und Schutzmaßnahmen müssen projektspezifisch festgelegt sein.
Ersetzt ein hoher Cpk die Lieferlosabnahme?
Nein. Prozessfähigkeit beschreibt statistische Prozessreserve, während die Abnahme bewertet, ob ein konkretes Los die vertraglichen Anforderungen erfüllt. Beide Ebenen ergänzen sich, haben aber unterschiedliche Stichproben, Risiken und Reaktionen.
Kann ein fähiger Prozess fehlerhafte Teile erzeugen?
Ja. Fähigkeitskennzahlen sind probabilistische Schätzungen und keine Null-Fehler-Garantie. Sonderursachen, Messfehler, Materialabweichungen oder seltene Fehlermechanismen können weiterhin auftreten.
Kann ein nicht fähiger Prozess ein gutes Los liefern?
Ja. Ein einzelnes Los kann vollständig innerhalb der Spezifikation liegen, obwohl die langfristige Streuung zu groß oder die Lage ungünstig ist. Dann bleibt das Serienrisiko bestehen.
Welche Rolle spielen IPC-Akzeptanzkriterien?
IPC-6012 und IPC-A-600 können Leistungs- und Akzeptanzanforderungen für nackte Leiterplatten festlegen. J-STD-001 und IPC-A-610 gelten in ihren jeweiligen Lötprozess- und Baugruppengrenzen. Cpk ersetzt diese vertraglichen Kriterien nicht.
Welche Rückverfolgbarkeit braucht eine Fähigkeitsstudie?
Jeder Messwert muss dem relevanten Prozesskontext zugeordnet werden können. Dazu gehören Produktrevision, Fertigungslos, Material, Anlage, Werkzeug, Zeit, Prüfmittel und gegebenenfalls Linie oder Schicht. Die Granularität folgt dem Risiko und der geplanten Ursachenanalyse.
Muss jedes PCB eine eindeutige Seriennummer besitzen?
Nicht immer. Panel-, Los- oder Einheitenrückverfolgbarkeit wird aus Produktkritikalität, Stückwert, Reparaturstrategie und Kundenvertrag abgeleitet. Eine pauschale Seriennummer erhöht nicht automatisch die Datenqualität.
Welche Rohdaten sollte ein Kunde erhalten?
Je nach Vertrag sind anonymisierte Einzelwerte, Zeitstempel, Untergruppen, Spezifikationen, Methoden, Regelkarten, Fähigkeitswerte, Konfidenzintervalle und Abweichungen sinnvoll. Personenbezogene oder interne Daten gehören nur bei begründetem Bedarf dazu.
Wie lange sollten Fähigkeitsdaten aufbewahrt werden?
Die Frist folgt Produktlebensdauer, Branche, Vertrag, Gewährleistung und Änderungsprozess. Daten müssen revisionssicher, lesbar und dem gelieferten Produktstand zuordenbar bleiben.
Wie sieht ein Reaktionsplan bei Fähigkeitsverlust aus?
Der Plan trennt Regelkartenalarm, Spezifikationsverletzung und rechnerischen Fähigkeitsverlust. Er definiert Sofortmaßnahme, Sperrbereich, Messsystemprüfung, Ursachenanalyse, Korrektur, Wiederanlauf und Kundeninformation, bevor der Fall eintritt.
Was geschieht bei einem SPC-Alarm?
Betroffene Produktion wird nach festgelegter Regel angehalten oder eingegrenzt, der Messwert bestätigt und das Prozessereignis geprüft. Eine Anpassung ohne Ursachenverständnis kann die Streuung vergrößern und zu Übersteuerung führen.
Was geschieht bei einem Cpk unter Zielwert?
Zuerst werden Stabilität, Messsystem, Datensegmentierung und Spezifikation geprüft. Danach folgen Zentrierung, Streuungsreduktion, zusätzliche Prüfung oder technische Freigabe. Spezifikationsgrenzen werden nicht stillschweigend geändert.
Wann muss der Kunde informiert werden?
Meldegrenzen werden vertraglich vereinbart. Produktabweichung, möglicher Lieferumfang, Sicherheitsrisiko oder Verlust einer vorgeschriebenen Prozessfreigabe können eine sofortige Eskalation erfordern.
Wie verbinden DFM und DFT die Fähigkeitsdaten mit dem Design?
DFM nutzt reale Prozessfenster, um Geometrien und Toleranzen herstellbar zu gestalten. DFT schafft messbare Testzugänge und Fehlernachweise. Beide dürfen Funktionsanforderungen nicht an die aktuelle Lieferantenfähigkeit anpassen, ohne die technische Auswirkung freizugeben.
Wie werden Toleranzen zwischen Entwicklung und Fertigung abgestimmt?
Die Entwicklung definiert die funktional zulässige Grenze. Der Hersteller liefert Prozessdaten und Fertigungsreserve. Gemeinsam werden Nennmaß, Toleranz, Messmethode und Reaktionsplan festgelegt, ohne Spezifikation und Kontrollgrenze zu vermischen.
Welche DFM-Daten sind für PCB-Fähigkeit wichtig?
Lagenaufbau, Material, Kupfer, Leitergeometrie, Bohrungen, Ringbreiten, Oberflächen, Impedanz, Nutzen, Backdrill und Sonderprozesse werden mit dem geplanten Fertigungsfenster abgeglichen.
Welche DFT-Daten sind für PCBA-Fähigkeit wichtig?
Testpunkte, Boundary Scan, Programmierzugang, Stromdomänen, Messreferenzen, Diagnoseauflösung und Funktionsgrenzen bestimmen, welche Fehler erkannt und welcher Prozess gezielt verbessert werden kann.
Wie wird die Prozessfähigkeit eines PCB-Lieferanten geprüft?
Ein belastbarer Lieferantennachweis zeigt nicht nur den höchsten Cpk-Wert. Er erklärt Merkmal, Spezifikation, Messsystem, Datenzeitraum, Untergruppen, Prozessstabilität, Berechnung, Unsicherheit, Abweichungen und Reaktionsplan. Die Studie muss zum angefragten Produkt und Prozess passen.
Welche Fragen gehören in ein Lieferantenaudit?
- Wer definiert CTQ und Spezifikationsgrenzen?
- Wie werden Messsystem und Referenzteile freigegeben?
- Wie werden Werkzeug-, Linien- und Materialunterschiede getrennt?
- Welche Regelkarten und Alarmregeln werden verwendet?
- Wie werden Ausreißer, Nacharbeit und ausgesonderte Teile behandelt?
- Wann werden Studien aktualisiert oder wiederholt?
Reicht ein anonymisierter Fähigkeitsbericht aus?
Er kann genügen, wenn Produktgeheimnisse geschützt und zugleich Methode, Spezifikation, Datenstruktur und Ergebnis nachvollziehbar bleiben. Für kritische Programme können Rohdaten oder ein kundenspezifischer Lauf erforderlich sein.
Warum sind Werksgrenzen nicht gleich Serienfähigkeit?
Eine minimale Leiterbahn oder kleinste Bohrung zeigt eine mögliche Technologiegrenze. Prozessfähigkeit bewertet dagegen reproduzierbare Leistung für ein konkretes Merkmal unter definierten Serienbedingungen.
Welche Faktoren bestimmen Kosten und Lieferzeit?
Aufwand entsteht durch CTQ-Anzahl, Stichproben, Messmittel, zerstörende Prüfungen, MSA, Datenerfassung, Regelkarten, Berichte, Pilotlose und Requalifikation. Lieferzeit lässt sich erst nach Freigabe von Spezifikation, Prüfplan und Datenformat belastbar bestimmen.
Welche Fähigkeitsnachweise sind besonders aufwendig?
Schliffe, Microvia-Prüfungen, Impedanzmessungen, eng tolerierte Konturen, zerstörende Lötstellenprüfungen und Langzeitdaten über mehrere Lose benötigen mehr Zeit als automatisch im Prozess erfasste Messwerte.
Wie lassen sich Kosten ohne Qualitätsverlust reduzieren?
Wenige risikobasierte CTQs, vorhandene qualifizierte Standardaufbauten, abgestimmte Coupons, automatisierter Datenexport und ein klarer Berichtsumfang vermeiden doppelte oder wenig aussagekräftige Prüfungen.
Warum sind Fähigkeitsangebote schwer vergleichbar?
Ein Angebot kann nur Punktwerte enthalten, ein anderes MSA, Rohdaten, Regelkarten, Konfidenzintervalle und Reaktionsplan. Vergleichbarkeit entsteht erst durch eine identische RFQ und eine Liste der enthaltenen Nachweise.
Welche Daten gehören in eine Prozessfähigkeits-RFQ?
Die RFQ sollte pro CTQ festlegen, was der Kunde vorgibt und was der Hersteller bestätigen soll. Allgemeine Forderungen wie „Cpk 1,67 für alle Prozesse“ erzeugen unnötige Kosten und können statistisch oder technisch ungeeignet sein.
Welche Produkt- und Prozessdaten werden benötigt?
- Fertigungsdaten, Netzliste, Zeichnung und freigegebener Lagenaufbau;
- Material, Kupfer, Bohrungen, Impedanzen, Oberfläche und Sonderprozesse;
- Produktrevision, Prototyp-, Pilot- und Serienmengen;
- geplante Anlagen-, Werkzeug- oder Liniengrenzen;
- kritische Funktionen und Ausfallfolgen.
Welche CTQ- und Statistikdaten werden benötigt?
- Merkmal, Nennwert, obere und untere Spezifikationsgrenze;
- Messort, Messmethode, Einheit und Messsystemanforderung;
- Kennzahl, Berechnung, Datenmodell und Untergruppenlogik;
- Stichprobe, Zeitraum, Zielwert und Konfidenzintervall;
- SPC-Karte, Alarmregel und Reaktionsplan.
Welche Liefer- und Berichtsdaten werden benötigt?
- Umfang von Rohdaten, Diagrammen, MSA und Fähigkeitsbericht;
- elektrische, optische, zerstörende und funktionale Prüfungen;
- Erstmuster-, Abweichungs- und Requalifikationsregeln;
- Rückverfolgbarkeit und Datenaufbewahrung;
- gewünschter Termin, Lieferadresse und Incoterm.
Welche Leistungen kann HILPCB nach Datenprüfung anbieten?
HILPCB kann PCB- und PCBA-Daten auf Herstellbarkeit, prüfbare CTQs und einen projektspezifischen Nachweisumfang prüfen. Welche Fähigkeitsstudien, Messsystemnachweise, Prüfberichte oder SPC-Daten angeboten werden können, hängt von Produkt, Prozess, Menge, Messmethode und Kundenanforderung ab.
Welche Punkte werden vor dem Angebot geprüft?
Geprüft werden Spezifikationen, Lagenaufbau, Fertigungsgrenzen, CTQs, Messzugang, Stichprobe, Normen, Berichtsumfang und Serienmenge. Offene oder widersprüchliche Anforderungen werden auf konkrete Datenstellen bezogen.
Welche Lieferumfänge können projektspezifisch möglich sein?
Je nach Prüfung kommen nackte Mehrlagenleiterplatten, Prototypen, Pilotlose, SMT-Bestückung, elektrische Prüfung, Funktionstest und schlüsselfertige Baugruppen infrage.
Welche Aussagen kann HILPCB nicht pauschal garantieren?
Feste Cpk-Werte, Ausbeute, DPMO, Feldausfallrate, Testdeckung und Lieferzeit lassen sich ohne vollständige Projekt- und Prozessdaten nicht zusagen. Endproduktfreigabe und Systemfunktion bleiben beim vertraglich verantwortlichen OEM.
Welche technischen Quellen sollten Projektteams prüfen?
- ISO-22514-Reihe für statistische Methoden zur Prozessfähigkeit und Prozessleistung;
- ISO-7870-Reihe für Regelkarten und statistische Prozesslenkung;
- NIST/SEMATECH e-Handbook für Prozessfähigkeit, Regelkarten und statistische Grundlagen;
- aktuelle AIAG-Handbücher zu SPC und MSA, sofern im Kundenprogramm gefordert;
- VDA Band 5 für Prüfprozesse und Messsysteme bei zutreffenden Automotive-Projekten;
- IATF-16949- und kundenspezifische Forderungen bei vertraglich betroffenen Programmen;
- IPC-2221 für allgemeine PCB-Designgrundlagen;
- IPC-6012 und IPC-A-600 für Leistung und Akzeptanz starrer Leiterplatten;
- IPC-9252 für elektrische Prüfanforderungen nackter Leiterplatten;
- J-STD-001 und IPC-A-610 innerhalb ihrer Lötprozess- und Baugruppengrenzen;
- IPC-TM-650 für zutreffende PCB-Prüfmethoden;
- freigegebene Zeichnungen, Materialdatenblätter, Prüfpläne und Kundenstandards.
Verwendete Revisionen, statistische Definitionen, Stichproben, Grenzwerte und Verantwortlichkeiten werden vor Datenerhebung und Serienfreigabe vertraglich festgelegt.
Welche Fragen stellen Käufer zu Cp und Cpk?
Was ist Prozessfähigkeit bei Leiterplatten?
Sie beschreibt, ob ein statistisch beherrschter PCB-Prozess ein klar definiertes Merkmal unter festgelegten Bedingungen wiederholbar innerhalb seiner Spezifikationsgrenzen fertigen kann.
Was ist der Unterschied zwischen Cp und Cpk?
Cp bewertet die Streuungsbreite relativ zur Toleranz. Cpk berücksichtigt zusätzlich, wie nah der Prozessmittelwert an der kritischeren Spezifikationsgrenze liegt.
Was ist der Unterschied zwischen Cpk und Ppk?
Cpk verwendet typischerweise die Streuung innerhalb rationaler Untergruppen, Ppk die Gesamtstreuung des betrachteten Zeitraums. Definition und Auswertemethode müssen im Bericht stehen.
Ist ein Cpk von 1,33 immer ausreichend?
Nein. Der Zielwert hängt von Kundenvertrag, Produktkritikalität, Projektphase, Datenmodell und statistischer Unsicherheit ab. 1,33 ist kein universeller PCB-Grenzwert.
Bedeutet Cpk 1,67 eine Fehlerquote von 3,4 DPMO?
Nicht automatisch. Diese Umrechnung benötigt zusätzliche Annahmen zu Verteilung und langfristiger Mittelwertverschiebung. Cpk allein ist keine garantierte Fehler- oder Feldausfallrate.
Muss ein Prozess vor der Cpk-Berechnung stabil sein?
Ja. Ungeklärte Trends und Sonderursachen machen eine Fähigkeitskennzahl schwer interpretierbar. Zuerst werden Regelkarte und Prozessereignisse geprüft.
Wie viele Messwerte werden für Cpk benötigt?
Die Zahl hängt von gewünschter Sicherheit, Untergruppen, Verteilung und Kundenregel ab. Kleine Stichproben besitzen breite Konfidenzintervalle und dürfen nicht überinterpretiert werden.
Warum ist eine Messsystemanalyse erforderlich?
Weil die beobachtete Streuung auch Messfehler enthält. Ohne geeignetes Messsystem kann Cpk den Fertigungsprozess falsch darstellen.
Kann Cpk für nicht normalverteilte Daten verwendet werden?
Ja, aber nicht blind mit der Normalverteilungsformel. Es wird eine passende Verteilung, Transformation oder nichtparametrische Methode benötigt.
Welche PCB-Merkmale eignen sich für Cpk?
Geeignet sind messbare, spezifizierte und prozessbezogene CTQs wie Fertigloch, Dicke, Kontur oder Impedanz, sofern Datenmodell und Messsystem passen.
Ersetzt ein hoher Cpk die elektrische PCB-Prüfung?
Nein. Prozessfähigkeit bewertet statistische Reserve. Die elektrische Prüfung bewertet Unterbrechungen und Kurzschlüsse eines konkreten Lieferloses.
Ist eine hohe FPY-Ausbeute ein Prozessfähigkeitsnachweis?
Nein. FPY beschreibt den Anteil ohne Nacharbeit bestandener Einheiten. Sie zeigt nicht automatisch Prozesslage, Streuung, Stabilität oder Messsystemeignung eines CTQ.
Weitere Frage: Welche Unterlagen sollte ein PCB-Lieferant vorlegen?
Benötigt werden Merkmal, Spezifikation, Messmethode, MSA, Rohdatenstruktur, Regelkarte, Fähigkeitskennzahl, Konfidenzintervall, Abweichungen und Reaktionsplan.
Weitere Frage: Kann HILPCB Prozessfähigkeitsdaten für PCB oder PCBA anbieten?
Nach Prüfung von CTQ, Spezifikation, Messmethode, Stichprobe, Menge und Berichtsumfang kann HILPCB einen projektspezifischen Nachweis- und Lieferumfang kalkulieren.
Wie wird Prozessfähigkeit vom Prototyp zur Serie abgesichert?
Der belastbare Weg führt von funktional begründeten CTQs über Messsystemanalyse, Pilotdaten und Stabilitätsprüfung zu Fähigkeitsstudie, risikobasierter Lieferlosabnahme und laufender SPC-Reaktion. Senden Sie Fertigungsdaten, Lagenaufbau, CTQ-Liste, Mengen und Prüfanforderungen über die Angebotsanfrage, damit Machbarkeit, Statistik und Berichtsumfang vor Produktionsstart abgestimmt werden können.