
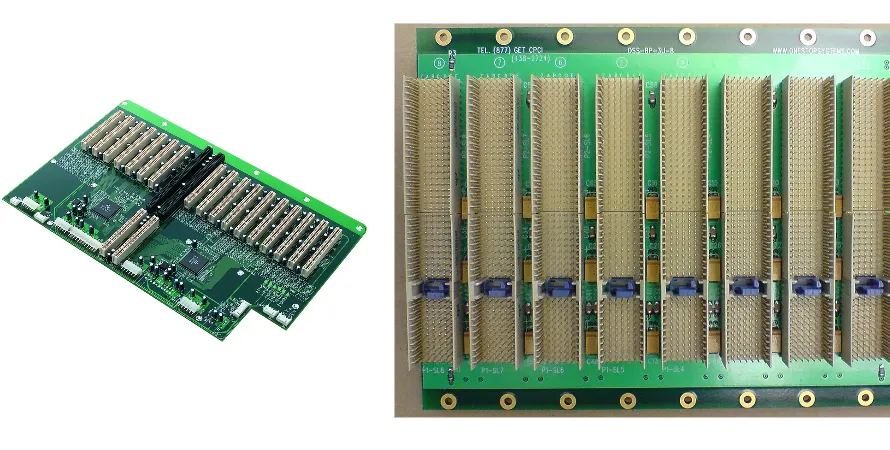
Mit dem explosionsartigen Wachstum von AI und ML steigt der Compute-Bedarf in Data Centers exponentiell. AI-Server sind das Herzstück – und ihre Backplane PCBs stehen bei Design und Fertigung vor neuen Herausforderungen: Kilowatt an Power, dazu verlustarme Übertragung für PCIe 5.0/6.0 und künftig CXL (Compute Express Link). In dieser komplexen, hochdichten Mixed-Assembly Umgebung stoßen klassische Lötprozesse an Grenzen – Selective wave soldering wird zum Schlüssel für Reliability und Performance von AI-Server-Backplanes.
Aus Sicht eines Spezialisten für High-Speed Materials und Stack-up Planning analysiert dieser Artikel die Rolle von Selective Wave Soldering in der Backplane-Fertigung. Wir zeigen, wie der Prozess SI, Thermal Management und Power Integrity (PI) unterstützt, und wir skizzieren End-to-End Optimierungen von Design und Routing bis zur Fixture-Entwicklung. Für Teams, die in AI server motherboard PCB mass production erfolgreich sein wollen, ist das Verständnis von Selective Wave Soldering essenziell. Highleap PCB Factory (HILPCB) bringt hier langjährige Praxis mit und bietet One-Stop Support vom Prototyp bis zur Serie.
Was ist Selective Wave Soldering und warum ist es für AI-Server wichtig?
Selective Wave Soldering ist ein hochautomatisierter Through-Hole Technology (THT) Lötprozess. Im Gegensatz zum klassischen Wave Soldering, bei dem das gesamte PCB in die Lötwelle getaucht wird, lötet Selective Wave mit einem oder mehreren programmierbaren Mini-Nozzles nur definierte Lötstellen. Der Prozess findet typischerweise nach der SMT Assembly statt – ideal für Mixed-Technology Boards.
Bei AI-Server-Backplanes ist der Nutzen besonders hoch:
- Schutz dichter SMT-Bestückung: Backplanes sind voll mit BGA, LGA, High-Speed Connectors und vielen Passives. Durch punktuelle/regionale Lötung werden thermisch empfindliche Komponenten umgangen; Second-Reflow Stress wird reduziert, Yield und Long-Term Reliability steigen.
- Komplexe, hohe Thermal Mass beherrschen: AI-Server Backplane PCB Designs haben oft >20 Lagen, große Dicke (>4 mm) und umfangreiche Copper Power Planes. Selective Wave nutzt konzentrierte Energie plus optimiertes Preheating, um durch dicke Stack-ups zu heizen und THT Connectors (Power Interfaces, Card-Edge Connectors) mit Class-3 Barrel Fill gemäß IPC-A-610 Class 3 sicher zu löten.
- Double-Sided Mixed Assembly ermöglichen: Moderne AI-Server maximieren Packungsdichte und platzieren SMT und THT auf beiden Seiten. Selective Wave ist die praktikable, effiziente Automationslösung dafür und schafft mehr Flexibilität in
AI server motherboard PCB routing.
Ob AI server motherboard PCB low volume Prototyp oder Serienfertigung: Selective Wave Soldering ist unverzichtbar.
Einfluss von Selective Wave Soldering auf High-Speed SI
Auf einem high-speed AI server motherboard PCB mit Tb/s Throughput können kleinste Impedance Discontinuities Reflection, Crosstalk und ISI auslösen und Systeme destabilisieren. Die Prozesskontrolle von Selective Wave hat daher direkten Einfluss auf High-Speed Link SI.
Wesentliche Aspekte:
- Thermal Stress minimieren, Dielectric Performance schützen: High-Speed PCBs nutzen häufig Low-Dk/Df Materialien wie Megtron 6/7. Die lokale Erwärmung von Selective Wave reduziert Umfang und Dauer des Thermal Cycling am gesamten Board, stabilisiert Dk/Df und damit die Differential Impedance.
- Elektrische Kontinuität von Vias sicherstellen: Nach dem Connector gelangt das Signal über Vias in Inner-Layer-Routing. Selective Wave liefert konzentrierte Wärme für vollständigen Barrel Fill entlang der Plating Wall, wodurch gleichmäßige, void-freie Verbindungen entstehen. Unvollständige Füllung wirkt bei GHz wie ein Stub und verursacht starke Reflections.
- Konsistente Joint-Geometrie: Präzise Steuerung von Nozzle Flow, Winkel und Pfad erzeugt sehr konsistente Joints und reduziert Skew zwischen Kanälen – kritisch für parallele Interfaces wie DDR.
Ein gut optimierter Selective-Wave Prozess ist ein „Last-Mile“ SI-Absicherer vom Connector bis zum Chip.
Vergleich: Einfluss von Lötprozessen auf High-Speed SI
| Parameter | Selective Wave Soldering | Traditionelles Wave Soldering | Handlöten |
|---|---|---|---|
| Impedanz-Konsistenz | Hoch (parametrisierter Prozess, stabile Joint-Geometrie) | Mittel (Whole-Board Heating; Inhomogenität durch Warpage) | Niedrig (operatorabhängig; geringe Konsistenz) |
| Barrel Fill (Barrel Fill) | Exzellent (starke lokale Erwärmung; hohe Fill Rate) | Gut (aber schwierig bei hoher Thermal Mass) | Instabil (interne Füllung schwer kontrollierbar) |
| Einfluss auf Substrat Dk/Df | Minimal (lokale Erwärmung; kleine HAZ) | Hoch (gesamtes Board heiß; Risiko von Materialdrift) | Mittel (Risiko lokaler Überhitzung) |
| Risiko für nahe SMT-Bauteile | Sehr gering (Fixture + präziser Nozzle Shielding) | Hoch (komplexes, unzuverlässiges Masking) | Mittel (Heat Radiation und Handling-Risiko) |
Thermal Management bei AI-Server-Backplanes und Zusammenhang mit dem Lötprozess
Die Power Density von AI-Servern stößt an physikalische Grenzen. Einzelne GPU/ASICs liegen oft >700W, ein Chassis kann >10kW erreichen. Als zentrale Power-Distribution- und Heat-Spreading-Struktur muss die Backplane Thermal Management priorisieren.
Selective Wave Soldering unterstützt dabei:
- Thermal Damage vermeiden: Beim Löten von High-Current Connectors kann falsche Wärmeführung nahe VRM, Inductors oder Temp-Sensoren schädigen. Selective Wave bringt Wärme gezielt ein, sodass nur die Zieljoints Löttemperatur erreichen und benachbarte Bereiche im sicheren Delta bleiben.
- Thermal Path Integrity sichern: Viele THT Komponenten (z. B. Power Connectors) tragen auch zur Wärmeabfuhr bei; ihre Pins koppeln über Joints an große Copper Heat-Spreading Areas. Selective Wave bildet void-freie, thermisch leitfähige Joints und führt Wärme effizient in Heavy Copper PCB Bereiche, wodurch Hotspots vermieden werden.
- High Thermal Mass Designs beherrschen: Für hohe Ströme werden Power/GND Layers oft mit 4 oz oder mehr ausgeführt. Das erhöht die Thermal Mass stark; klassische Methoden heizen schwer durch. Selective-Wave Anlagen mit starker Bottom/Top Preheat plus High-Energy Nozzles liefern genug Energie für zuverlässiges Löten.
PCB Routing und Layout für Selective Wave optimieren
DFM verbindet Design und Manufacturing. Wer Selective-Wave Anforderungen bereits im Backplane Design berücksichtigt, steigert Effizienz und Qualität deutlich. Das erfordert Optimierung von AI server motherboard PCB routing und Placement.
Wichtige Guidelines:
- Klare Lötzonen definieren: Keep-out Zones um jedes THT Bauteil für Nozzle Größe und Bewegung einplanen. Typisch sind 2–3 mm Abstand ab THT Pad Edge zu nahe SMT.
- Thermal Relief optimieren: Bei THT Pins an großen Copper Planes Thermal Relief („Spokes“) verwenden, um Heat Sinking zu begrenzen und gute Wetting/Joints zu erzielen.
- Orientierung und Gruppierung: THT Bauteile, die selektiv gelötet werden, möglichst gleich ausrichten und gruppieren. Das vereinfacht Nozzle Paths, reduziert Cycle Time und erhöht
AI server motherboard PCB mass productionEffizienz. - Shadowing vermeiden: Hohe Bauteile können die Lötwelle für niedrigere Joints „abschirmen“. Höhe berücksichtigen, hohe Bauteile downstream platzieren oder größere Abstände vorsehen.
HILPCB liefert dazu umfassende DFM Analysen, identifiziert Risiken früh und reduziert Time-to-Market und Manufacturing Cost.
DFM-Checkliste für Selective Wave Soldering
- ✓ Tooling Holes für Fixtures: Mindestens 3 asymmetrische, hochpräzise Tooling Holes am Board Edge für präzises Positionieren von Löt- und Test-Fixtures.
- ✓ Component Spacing: >5 mm Abstand von THT Pad Edge zum nächsten SMD Pad Edge, damit Fixture-Wände Platz haben.
- ✓ Pad Design: THT Pad sollte 0,4–0,8 mm größer als Pin-Durchmesser sein, um Kapillarwirkung und Fill zu unterstützen.
- ✓ Keine Vias im Pad: Keine Vias direkt in THT Pads (Via-in-Pad), sonst fließt Lötzinn ab und Joints werden unvollständig.
- ✓ Process Edge: Ausreichende Process Edges für Conveyor und Fixture Clamping, um Board Bending zu vermeiden.
Warum Fixture Design zentral für Selective Soldering ist
Wenn die Maschine das „Skalpell“ ist, ist das Fixture/Pallet der „Locator und Shield“. Ein gutes Fixture ist die Voraussetzung für hochwertige, wiederholgenaue Lötung – analog zur Philosophie von Fixture design (ICT/FCT) für präzise, stabile Fertigungs- und Testprozesse.
Hauptfunktionen:
- Präzises Positionieren und Stützen: Tooling Holes fixieren das PCB, verhindern Warpage/Shift bei Temperatur und Solder-Wave Impact – besonders wichtig bei großen, schweren Backplanes.
- Selektives Masking: Nur die zu lötenden THT Joints werden freigelegt; alle anderen Bereiche (SMT, Gold Fingers, Test Points) sind geschützt gegen Flux und Molten Solder.
- Solder Flow führen: Durch Fixture-Geometrie lässt sich Solder-Wave Flow gezielt unterstützen und Heat Exchange für schwer lötbare Pins verbessern.
Fixtures werden meist CNC-gefräst aus hochtemperaturfesten, antistatischen, formstabilen Composites wie Durostone oder Ricocel. Das Design berücksichtigt Layout, Bauteilhöhen, Nozzle und Bewegungsbahnen. Ein erfolgreiches Fixture design (ICT/FCT) sollte zudem Test-Kompatibilität mitdenken.
Prozessparameter: Schlüssel zur Lötqualität
Selective Wave Soldering ist ein Multi-Variable Prozess; kleine Änderungen beeinflussen Joint Quality. Ein stabiler Prozess-Window für ein teures high-speed AI server motherboard PCB ist ein zentraler Kompetenznachweis.
Wichtige Parameter:
- Fluxing: Menge und Abdeckung präzise steuern. Zu wenig → schlechte Benetzung/Bridges; zu viel → Contamination und Risiko für Reliability. Drop-jet ist präziser als Spray.
- Preheat: Aktiviert Flux, reduziert Thermal Shock und senkt Thermal Gradients. Profile müssen auf Board Thickness, Copper Area und Component Density abgestimmt werden.
- Soldering: Temperatur, Wave Height, Contact Time und Speed bestimmen das Ergebnis. Pins an großen Copper Areas benötigen ggf. höhere Temperatur/ längere Contact Time für vollständigen Barrel Fill.
- N2 Schutz: N2 reduziert Oxidation, verbessert Joint Appearance und Reliability und erweitert das Prozessfenster – bei AI-Servern oft Standard.
Feinabstimmung dieser Parameter ist die Basis für konsistente Qualität von AI server motherboard PCB low volume bis Serie.
Fenster für zentrale Selective-Wave Prozessparameter
| Parameter | Typischer Bereich | Einfluss auf Lötqualität |
|---|---|---|
| Preheat Temperatur (Top) | 100 - 140 °C | Zu niedrig: Flux nicht aktiv; zu hoch: Bauteilschäden möglich. |
| Solder Temperatur (SAC305) | 260 - 280 °C | Beeinflusst Flow/Wetting; zu hoch erhöht Oxidation. |
| Contact Time | 2 - 5 s | Bestimmt Fill; zu lang kann PCB/Parts schädigen. |
| N2 Konzentration | < 500 ppm O2 | Reduziert Oxidation/Dross, verbessert Appearance und Reliability. |
Quality Assurance: von AOI bis X-Ray
Striktes QC ist die letzte und wichtigste Schutzlinie. Für Selective-Wave Joints braucht es mehrstufige Inspection.
- AOI: High-Resolution Kameras vergleichen gegen Standards und finden Bridges, Cold Joints, Solder Balls sowie zu große/zu kleine Joints.
- AXI: Interne Qualität (z. B. Barrel Fill) ist optisch nicht sichtbar. AXI zeigt Fill, Bubbles und Voids – entscheidend für Long-Term Reliability von Signal- und Power-Paths auf High Speed PCB.
- FCT: Nach Assembly wird mit speziellen Fixtures (auch ein Kernfeld von
Fixture design (ICT/FCT)) die elektrische Performance unter realitätsnahen Bedingungen geprüft. - Microsection: In Prozessentwicklung und Audits werden Joints geschnitten und metallographisch bewertet; IMC Layer Thickness/Morphology ist ein wissenschaftlicher Indikator für Reliability.
Wie HILPCB die Herausforderungen mit One-Stop Services löst
Bei den kombinierten Anforderungen an Design, Manufacturing und Assembly von AI-Server-Backplanes ist ein Partner mit End-to-End Capability entscheidend. HILPCB bietet diese One-Stop Lösung.
Wir sehen Selective wave soldering als System Engineering, eng gekoppelt an PCB Design, Materialwahl, Fertigung und Test. Unsere Stärken:
- Front-End Co-Design: Frühe Zusammenarbeit mit Kundenteams inkl. DFM/DFA Empfehlungen, insbesondere zu
AI server motherboard PCB routingund Placement. - Material- und Prozesskompetenz: Empfehlung optimaler Materialkombinationen für
high-speed AI server motherboard PCBund passende Fertigungs-/Lötparameter. - Präzise Fixtures und Equipment: Moderne Selective-Wave Anlagen plus internes
Fixture design (ICT/FCT)Team für hochpräzise Löt- und Test-Fixtures. - Flexible Kapazität: Von
AI server motherboard PCB low volumePrototypen bisAI server motherboard PCB mass productionskalierbar und zuverlässig. - Strenges Quality System: AOI, 3D AXI, ICT, FCT und IPC-A-610 Class 3 Compliance – für exzellente Qualität bei jeder gelieferten SMT assembly Board.
Fazit
Im AI-Compute-Wettlauf ist die Backplane das „Nervensystem“ des Datenstroms. Die Fertigungsfähigkeit entscheidet direkt über System-Performance und Reliability. Selective wave soldering ist mit seiner Präzision, Flexibilität und dem Schutz empfindlicher Bauteile zu einem unverzichtbaren Baustein geworden. Es adressiert High Density, High Thermal Mass und Mixed-Technology Assembly – und ist ein Schlüssel für robuste SI und stabile Power Distribution.
Der Erfolg erfordert jedoch Integration über PCB Design, Materials Science, Fixture Engineering, Prozesskontrolle und strenge Inspection. Mit HILPCB als Partner lassen sich Risiken reduzieren, Innovationszyklen beschleunigen und Wettbewerbsvorteile sichern.
Häufig gestellte Fragen
Warum ist Selective Wave Soldering bei AI-Server-Backplanes nützlich?
AI-Server-Backplanes kombinieren oft schwere Through-hole-Steckverbinder mit dichten High-Speed-SMT-Bereichen. Selective Wave Soldering ermöglicht robuste Connector-Joints, ohne benachbarte wertvolle Bauteile und Materialien unnötig thermisch zu belasten.
Warum sind Prozessparameter bei diesen Boards so kritisch?
Backplanes haben hohe thermische Masse, strenge Zuverlässigkeitsziele und teure Assemblies. Schon kleine Abweichungen bei Flux, Preheat oder Kontaktzeit können die Lötqualität verändern, weshalb stabile Parameterfenster für Yield und Feldzuverlässigkeit entscheidend sind.
Welche Rolle spielen Paletten und Testfixtures bei der AI-Server-Backplane-Montage?
Paletten schützen empfindliche Zonen während des Lötens und öffnen nur die vorgesehenen Bereiche, während Testfixtures bestätigen, dass die fertig montierte Leiterplatte die elektrischen Anforderungen weiterhin erfüllt. Beides muss früh eingeplant werden, da es Fertigbarkeit und Validierung direkt beeinflusst.
Welche Inspektionen sind nach Selective Soldering auf einem Backplane besonders wichtig?
AOI, AXI und Funktionsprüfung sind besonders wichtig, weil viele kritische Defekte von außen nicht sichtbar sind. Gerade bei hochzuverlässiger Server-Hardware müssen versteckte Barrel-Fill- oder Voiding-Probleme vor der Auslieferung erkannt werden.