
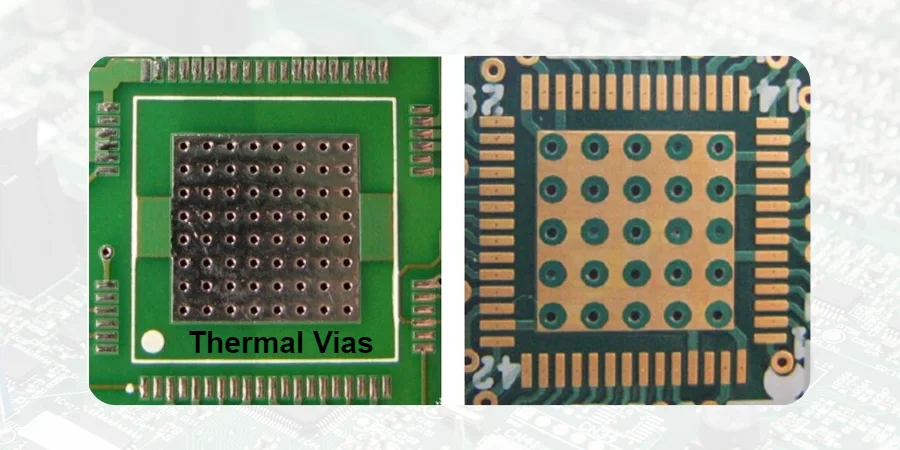
SPI, AOI und Röntgen prüfen unterschiedliche Aspekte der PCBA-Fertigung. SPI misst die gedruckte Lotpaste; AOI kontrolliert zugängliche sichtbare Merkmale; Röntgen bewertet ausgewählte verdeckte Lötstrukturen. Ihre Abdeckung hängt von Gerät, Einrichtung, Gehäusegeometrie und Abnahmekriterien ab. Sie ergänzen elektrische, funktionale, thermische und Zuverlässigkeitstests, statt Hot-Swap-, Redundanz- oder Lebensdauereigenschaften zu beweisen.
Definieren Sie bei Leistungs- und Kühlbaugruppen kritische Lötstellen, Inspektionszugang, elektrische Lasten und Fehlertests während der DFM/DFT/DFA-Prüfung. Die Erstmusterprüfung (FAI) kontrolliert ein definiertes Anfangsmuster und die Prozesseinrichtung; sie ist keine Zusicherung für jedes spätere Gerät.
DFM/DFT/DFA-Prüfung: Das Fundament für hochzuverlässige Fertigung an der Quelle legen
Bevor konkrete Inspektionstechnologien besprochen werden, muss die Bedeutung der Designphase betont werden. Selbst ein hervorragendes Leistungssystemdesign verliert stark an Wert, wenn es nicht effizient und zuverlässig gefertigt werden kann. Genau hier liegt der Kernwert der DFM/DFT/DFA-Prüfung (Design-for-Manufacturing/Test/Assembly-Review). Bei Hochleistungs-PCBs ist dieser Prüfprozess besonders kritisch, da er die Effizienz und Wirksamkeit der späteren SPI-/AOI-/Röntgeninspektion direkt beeinflusst.
Die DFM/DFT/DFA-Prüfung konzentriert sich auf folgende Schlüsselaspekte:
- Elektrische Sicherheit und Abstände: Kriech- und Luftstrecken zwischen Hochvolt- und Niedervoltschaltungen gegen die anwendbare Produktnorm, Arbeitsspannung, Transienten und Umgebung prüfen. AOI kann zugängliche Geometrie kontrollieren, begründet aber keine Isolationsqualifikation.
- Thermomanagement-Design: Bewerten, ob die Anordnung von Thermal Vias, großen Kupferflächen und Thick-Copper-PCB sinnvoll ist, damit Wärme von Leistungsbauelementen (wie MOSFETs, IGBTs) wirksam abgeführt wird. Gehäuseüberlagerung, Zugang und Bildgebungsmethode beeinflussen, ob Röntgen die kritische Lötstelle auflösen kann.
- Testbarkeit (DFT): Testpunkte für kritische Knoten planen, damit Spannung, Strom und PMBus-Signale in der Produktion automatisch geprüft werden können. Ohne gutes DFT-Design kann die Funktionsverifikation zum Engpass werden, selbst wenn alle optischen und Röntgenprüfungen bestanden sind.
- Bestückbarkeit (DFA): Paddesign und Layout schwerer Bauteile (wie große Induktivitäten, Stromschienen, Steckverbinder) auf mechanische Stabilität und Lötzuverlässigkeit bewerten. Das steht in direktem Zusammenhang mit der Qualität des THT-/Durchkontaktierungs-Lötprozesses.
Eine frühe DFM/DFT/DFA-Prüfung identifiziert Fertigungsrisiken und Grenzen des Inspektions-/Testzugangs. Sie legt ein solides Fundament für die reibungslose Umsetzung späterer automatisierter Inspektionsprozesse und überführt freigegebene Regeln in den Fertigungslaufzettel und jedes konfigurierte Traceability-/MES-System.
Umsetzungsprozess: Zusammenspiel von DFM-Prüfung und Fertigungsinspektion
- Designeingabe und Regeldefinition: Kunden liefern Gerber-Daten, Stückliste und Schaltpläne. HILPCB-Ingenieure definieren DFM/DFT/DFA-Prüfregeln basierend auf Leistungs-, Spannungs- und Sicherheitsanforderungen. Die verantwortlichen Design- und Fertigungsteams vereinbaren Inspektionsregeln aus den freigegebenen Leistungs-, Spannungs- und Sicherheitsanforderungen.
- Automatisierte Analyse und manuelle Prüfung: Professionelle Software für die automatisierte Analyse einsetzen; erfahrene Ingenieure prüfen kritische Leistungspfade, Thermodesigns und hochdichte Bereiche manuell.
- Problembericht und gemeinsame Änderung: Detaillierte DFM-Berichte erstellen, potenzielle Fertigungsrisiken mit Kunden besprechen und Optimierungsvorschläge unterbreiten.
- Regelimport ins MES-System: Die freigegebenen Designregeln werden in das Traceability/MES-System importiert, um die Produktion zu steuern. Versionszuordnung und tatsächlich erfasste Prozessdaten hängen von der Systemkonfiguration ab. Freigegebene Programm-/Regelversionen mit dem Laufzettel oder konfigurierten Traceability-/MES-Aufzeichnungen verknüpfen; die tatsächlich aufbewahrten Daten und den Abrufumfang bestätigen.
- Geschlossene Rückführung: Inspektionsdaten aus der Produktion werden an die Entwicklungsabteilung zurückgemeldet, um künftige DFM-Regelbibliotheken kontinuierlich zu optimieren.
SPI-/AOI-/Röntgeninspektion: Fertigungspräzision für Hot-Swap- und Überspannungsschutzschaltungen sichern
Hot-Swap erlaubt das Ein-/Ausbauen von Modulen unter Spannung nur dort, wo Steckverbinder, Leistungspfad, Controller und Anwendung es unterstützen. Diese Schaltungen enthalten typischerweise MOSFETs, Controller-ICs, TVS-Dioden und Präzisionsshunts; der kontrollierte Leistungspfad begrenzt den Einschaltstrom, während eine TVS spezifizierte Transientenbeanspruchung abfängt. Jeder Fertigungsfehler an diesen Bauteilen kann beim Einsetzen eines Moduls zu Systemabstürzen oder Dauerschäden führen. Setzen Sie SPI-/AOI-/Röntgeninspektion für ausgewählte Bestückungsfehler ein und testen Sie Einschaltstrom, Schutz und Lastverhalten separat.
- SPI (Solder Paste Inspection): Alles beginnt mit der Lotpaste. Bei Leistungs-MOSFETs in Hot-Swap-Schaltungen benötigen die Thermal Pads ein präzises und ausreichendes Pastenvolumen. SPI misst mit 3D-Scanning Volumen, Fläche und Höhe der Lotpaste auf jedem Pad exakt. Zu viel Paste kann nach dem Löten zu Kurzschlüssen oder Bauteilverlagerung führen; zu wenig kann Lötstellenabdeckung oder Wärmekontakt verringern. Das Pastenvolumen allein begründet weder Benetzung noch den sicheren Arbeitsbereich des MOSFET während des Einschaltstroms.
- AOI (Automatisierte Optische Inspektion): Nach dem Reflow-Löten übernimmt AOI die Erkennung von Oberflächendefekten. Sie identifiziert schnell:
- Bauteilverlagerung und -rotation: Sicherstellen, dass MOSFETs, Controller und passive Bauelemente präzise auf den Pads sitzen.
- Polaritätsfehler: Die Ausrichtung von TVS-Dioden, Elektrolytkondensatoren und ICs ist kritisch. Ein falscher TVS-Typ oder eine falsche Einbaurichtung kann die Schutzwirkung verändern; uni- und bidirektionale Typen unterscheiden.
- Lötfehler: Oberflächensichtbare Probleme wie zu wenig Lot, Lotbrücken und Tombstoning.
- Fremdkörper und Kontamination: Sichtbare Fremdkörper erkennen, wo Kontrast und Zugang es erlauben; die Sichtprüfung misst weder ionische Kontamination noch Isolationswiderstand.
- Röntgen (X-Ray-Inspektion): Röntgen kann ausgewählte verdeckte Merkmale unter BGA-, QFN- und bottom-terminated Leistungsgehäusen sichtbar machen. 2D-Projektion, Schrägaufnahmen und Computertomographie unterscheiden sich in Überlagerung, Auflösung, Durchsatz und Interpretationsgrenzen; AXI ist nicht synonym mit CT.
- Voids: Projizierte Fläche oder Volumen mit vereinbarter Methode, Region und Schwellwert messen. Größe, Lage, Verteilung und Lötstellengeometrie beeinflussen das thermische/mechanische Risiko. Die anwendbare Gehäuserichtlinie und die vertraglich vereinbarte Normversion/-klasse verwenden; kein universeller 25-%-Schwellwert gilt für jedes Thermal Pad.
- Brücken, Unterbrechungen und Füllung: Die Bildgebung kann ausgewählte geometrische Anomalien erkennen, doch Überlagerung oder geringer Kontrast kann Defekte verbergen. Unsichere Befunde gegebenenfalls mit elektrischen Tests, Schräg-/CT-Ansichten oder zerstörender Analyse korrelieren.
- Benetzung: Das Bild allein begründet keine einwandfreie metallurgische Bindung. Bei Verdacht auf Nichtbenetzung oder Risse ergänzende Inspektion und Prozessnachweise nutzen.
Definieren Sie vor dem Start der großvolumigen SMT-Bestückung die Stichprobe der Erstmusterprüfung (FAI), Programmversionen, kritische Merkmale und die Disposition von Befunden. Setzen Sie nach der Erstmusterabnahme die Prozessüberwachung und vereinbarte Geräte-/Lostests fort.
OR-ing und redundante Stromversorgung: Wie Inspektionstechnik die Zuverlässigkeit von Ideal-Dioden- und Stromteilungsschaltungen sichert
Wo redundante Leistungsmodule einen Bus teilen, kann ein OR-ing-Leistungspfad Rückstrom in eine ausgefallene Quelle sperren. Eine N+1- oder N+N-Architektur erfordert weiterhin zugeordnete Fehlerbegrenzung und Lastkapazität. Klassische Dioden-OR-ing-Lösungen werden wegen hohem Spannungsabfall und hoher Verlustleistung zunehmend durch MOSFET-basierte „Ideal-Dioden“-Lösungen ersetzt. Diese stellen höhere Anforderungen an die Fertigungsqualität.
Ideal-Dioden-Controller kombiniert mit Hochstrom-MOSFETs erreichen extrem niedrige Durchlassspannungen, doch ihre Steuerschaltungen sind relativ komplex, und die MOSFET-Lötstellenqualität ist nur ein Faktor neben Quellenisolation, Controllerverhalten, gemeinsamen Ausfällen und verifizierten Last-/Fehlerübergängen.
- Rolle der AOI: Sicherstellen, dass Ideal-Dioden-Controller-IC und externe MOSFETs in der richtigen Orientierung bestückt sind. Ein falsch ausgerichteter MOSFET kann Rückstromfluss verursachen oder im Fehlerfall nicht wirksam abschalten – die Redundanz wäre nutzlos.
- Kritische Rolle des Röntgens: Leistungs-MOSFETs verwenden typischerweise Gehäuse mit großen Thermal Pads. Die Röntgeninspektion ist entscheidend für die Bewertung der Lötqualität dieser Pads. Übermäßige Voidbildung kann die Sperrschichttemperatur durch Verschlechterung des Wärmepfads erhöhen. Das kann indirekt RDS(on) und Verlustleistung des MOSFET steigern; das Risiko ist gegen gehäusespezifische thermische und Lötstellengrenzen zu prüfen.
- Herausforderungen des THT-/Durchkontaktierungslötens: Stromschienen und Hochstromsteckverbinder können THT-/Durchkontaktierungslötung oder andere nach Nennstrom und mechanischer Last gewählte Verbindungsarten nutzen. Die Barrel-Füllung dieser Durchkontaktierungs-Lötstellen zu prüfen ist ebenso wichtig. Röntgen kann zur Kontrolle der Lotfüllung von Durchkontaktierungen dienen, mit durch Geometrie und Bildgebungsbedingungen begrenzter Abdeckung; elektrische/thermische und mechanische Abnahme bleiben für High-Thermal-PCB-Baugruppen getrennt.
Kernaussagen: Zentrale Schwerpunkte in der Fertigung redundanter Stromversorgungen
- Lötung der Ideal-Dioden-MOSFETs: Thermal-Pad-Voids mit der vereinbarten Röntgenmethode gegen gehäusespezifische und vertragliche Kriterien bewerten, mit definierter Messregion/-methode.
- Präzision der Stromteilungsschaltung: Präzisionswiderstände für die Stromteilung benötigen gleichmäßige Lötstellenqualität; SPI kann Pastenvolumenabweichungen markieren; die Genauigkeit der bestückten Strommess-/Stromteilkette erfordert Schaltungstests.
- Lötung von Hochstromsteckverbindern: Ob SMT oder THT – die Lötqualität der Steckverbinder erfordert besondere Aufmerksamkeit, um Überhitzung durch erhöhten Kontaktwiderstand zu vermeiden.
- Integrität der Controller-ICs: Controller in BGA- oder QFN-Gehäusen benötigen eine risikobasierte Kombination aus Bildgebung und elektrischen/funktionalen Tests; Röntgen beweist nicht die Abwesenheit aller Kurzschlüsse oder Unterbrechungen.
PMBus-Überwachung und Systemtelemetrie: Mögliche Auswirkungen von Fertigungsfehlern auf die Datenintegrität
Moderne Stromversorgungssysteme gehen längst über reine Energiewandlung hinaus. Über Protokolle wie PMBus (Power Management Bus) ermöglichen sie Echtzeitüberwachung, Alarmierung und Fernjustierung zentraler Parameter wie Spannung, Strom, Leistung und Temperatur. Dieses intelligente Management verbessert die Instandhaltbarkeit (MTTR) und Gesamtzuverlässigkeit erheblich. All das beruht jedoch auf präzisen Telemetriedaten – und Fertigungsfehler sind potenzielle Killer der Datenintegrität.
- Störungen auf Kommunikationsleitungen: PMBus-Signalleitungen sind typischerweise langsame Digitalsignale, doch Fertigungsfehler wie winzige Lotperlen oder Flussmittelrückstände in der Nähe ihrer Führung können unter bestimmten Temperatur- und Feuchtebedingungen Kriechpfade bilden. Das kann die Kommunikation stören und Datenfehler oder Bus-Blockaden verursachen. AOI/Röntgen können sichtbares oder radiografisch auflösbares Fremdmaterial erkennen, begründen aber weder ionische Sauberkeit noch feuchteinduzierte Leckströme. Geeignete Sauberkeits-, Isolationswiderstands- und Kommunikationstests einsetzen.
- Genauigkeit der Messkomponenten:
- Strommesswiderstände: Shunts zur Strommessung sind typischerweise niederohmige Präzisionsbauteile. Lötstellen-/Kontaktwiderstand und gemeinsames Kupfer können je nach Kelvin-Abgriff und Strompfaden die Messwerte beeinflussen. Lötstellen prüfen, Layout verifizieren und die Messkette unter Last messen; weder jeder Void noch ein Bild allein bestimmt den Messfehler.
- Temperatursensoren: NTC-Thermistoren oder temperaturmessende Dioden zur Überwachung von Hotspot-Bereichen können die tatsächliche Bauteiltemperatur bei schlechter Lötung nicht korrekt abbilden. Das kann zum Versagen der Lüfterstrategie oder zu verzögertem Übertemperaturschutz führen.
- Wert von Traceability/MES: Über die Seriennummer können wir die verfügbare Produktionshistorie zurückverfolgen, einschließlich verknüpfter SPI-/AOI-/Röntgenbilder und -daten. Beispielsweise lassen sich erfasste SPI-Lotpastenvolumendaten eines Strommesswiderstands oder ein Röntgenbild der Void-Rate eines Leistungs-MOSFETs einsehen. Umfang und Abrufbarkeit richten sich nach Serien-, Prozess- und Datensatzverknüpfung; diese Aufzeichnungen legen allein nicht in jedem Fall die letztliche Fehlerursache fest. Vereinbarte SPI-/AOI-/Röntgenprogramme, Ergebnisse und Bilder an Baugruppe/Los und freigegebene Bauteil-/Firmwareversionen binden. Aufzeichnungsgranularität, Aufbewahrung und Abruf prüfen; ein MES-Label impliziert nicht, dass jedes Bild gespeichert wird. Aufzeichnungen leiten Untersuchungen, identifizieren aber nicht allein die Grundursache.
Die Schutzbeschichtung in der qualifizierten Bestückungsroute nach der erforderlichen Reinigung, Inspektion und Tests platzieren, mit Abdeck- und Verträglichkeitskontrollen. Dort, wo Auftrag oder Aushärtung die Funktion beeinflussen kann, erneut prüfen/testen; die Beschichtung repariert keine Bestückungsfehler und beweist keine Lebensdauer unter Umwelteinfluss.
Zuverlässigkeitsverifikation und Lebensdauerabschätzung: Der Qualitätskreislauf von MTBF bis zur beschleunigten Prüfung
MTBF ist ein statistisches Zuverlässigkeitsmaß, das aus einem definierten Modell geschätzt oder aus ausreichenden Felddaten abgeleitet werden kann; Inspektion allein kann die System-MTBF nicht begründen. Wiederholbare Fertigungs- und Inspektionsdaten stützen die Prozesskontrolle, doch Produktzuverlässigkeit erfordert weiterhin eine definierte Teststrategie und, wo möglich, Feldnachweise.
- Prozessmetriken: SPI-Verteilungen mit einem geeigneten Messsystem und der Annahme eines stabilen Prozesses für die Fähigkeitsanalyse nutzen. Von AOI bestätigte Defekte getrennt von Fehlalarmen definieren und Population/Möglichkeiten für DPMO festlegen. Röntgen-Void-Statistiken erfordern konsistente Bildeinstellungen und Regionen. Diese Indikatoren begründen keine Produkt-MTBF.
- Beschleunigte Tests: Repräsentative freigegebene Baugruppen wählen und jedes Screening dokumentieren. Die Auswahl nur ungewöhnlich void-armer Muster kann Lebensdauerschätzungen verzerren. Temperaturwechsel, Vibration oder Feuchte müssen die vorgesehenen Ausfallmechanismen adressieren und ein begründetes Beschleunigungsmodell nutzen, bevor auf die Feldlebensdauer extrapoliert wird.
- Erstmuster und Änderungssteuerung: Anfangsmuster-Umfang und Befunde aufzeichnen, Korrekturen verifizieren und Requalifizierung nach Änderungen an Schablone, Profil, Bauteilen, Platine oder Inspektionsprogramm definieren. FAI ersetzt keine laufende Abnahme.
- Schutz: Beschichtungsabdeckung, Aushärtung, Abdeckung, Sauberkeit und Folgekontrollen gegen die tatsächliche Umgebung qualifizieren; sie ist keine bedingungslose Lebensdauerverlängerung.
Für den Auftrag zu definierender Inspektionsumfang
| Inspektionsfähigkeiten | Zu bestätigende Ausrüstung und Methode | Wert für Leistungssysteme |
|---|---|---|
| 3D-SPI | Inspektion von Lotpastenvolumen/-fläche/-höhe, Genauigkeit < 2µm; Prüfung von Lotpastenfläche, -volumen, -höhe und -brücken; Auflösung und Genauigkeit hängen von der SPI-Geräteeinstellung ab | Markiert Lotpasten-Druckabweichungen; beweist keine Reflow-Lötstellenleistung |
| 3D-AOI | Mehrwinkelkameras, fähig zur Erkennung von 01005-Komponenten, Koplanaritätsprüfung; Optik, Beleuchtung, Gehäusegröße/-höhe, Programm und validierte Defektabdeckung spezifizieren | Markiert ausgewählte sichtbare Polaritäts-, Bestückungs- oder Lötstellenanomalien; Fehlalarme und Schlupf verifizieren |
| Röntgen / AXI | CT-Tomographie, berechnet BGA/QFN-Void-Raten, prüft Durchkontaktierungsfüllung; 2D-/Schräg-/3D- oder CT-Methode, Auflösung, Regionen, Dosis und Interpretationskriterien wählen | Zeigt ausgewählte verdeckte Merkmale; elektrische und Zuverlässigkeitstests decken andere Anforderungen ab |
| Traceability/MES | Rückverfolgbarkeit auf Komponentenebene, verknüpft mit Daten der Inspektionsgeräte; Platinen-/Loskennungen, Programmversionen, aufbewahrte Ergebnisse/Bilder und Datensatzverknüpfung vereinbaren | Unterstützt rückverfolgbare Disposition und Untersuchung im tatsächlich gespeicherten Datenumfang |
Fazit
Für die Turnkey-PCBA-Bestückung die Stückliste, Zeichnungen, Liste kritischer Lötstellen, Inspektionskriterien, Lasten und elektrische/funktionale Testanforderungen bereitstellen. Klären, welche SPI-/AOI-/Röntgenschritte und Aufzeichnungen enthalten sind, wer Spezialtests durchführt und wie Fehler disponiert werden.
Wir setzen branchenführende Inspektionsgeräte und ein strenges Qualitätsmanagementsystem ein. Inspektion unterstützt wiederholbare Fertigung; die Freigabe und Produktvalidierung richten sich nach dem vereinbarten Prüfplan.
Inspektion unterstützt wiederholbare Fertigung, wenn ihre Abdeckung und Grenzen verstanden sind. Produkt-Hot-Swap, Schutz, Telemetrie, Isolation, Thermoverhalten und Lebensdauer erfordern weiterhin eigene Validierungsnachweise.
Häufig gestellte Fragen
Wie sind SPI und AOI in die SMT-Prozessqualitätskontrolle integriert?
SPI steht vor der Bestückung und misst Pastenvolumen und Drucklage; AOI prüft nach dem Reflow Bauteilanwesenheit, Polarität und Lötstellen. Bestätigte Befunde nutzen, um Schablonen-, Bestück- und Profilursachen zu untersuchen; beide Methoden können Defekte übersehen und Fehlalarme erzeugen. Für Leistungs-/Kühlplatinen zusätzlich geeignete Röntgenprüfung verdeckter Lötstellen sowie Last-/Funktionstests für Thermal Pads und Steckverbinder vorsehen; SPI/AOI allein messen keine verdeckten Voids nach dem Reflow.