
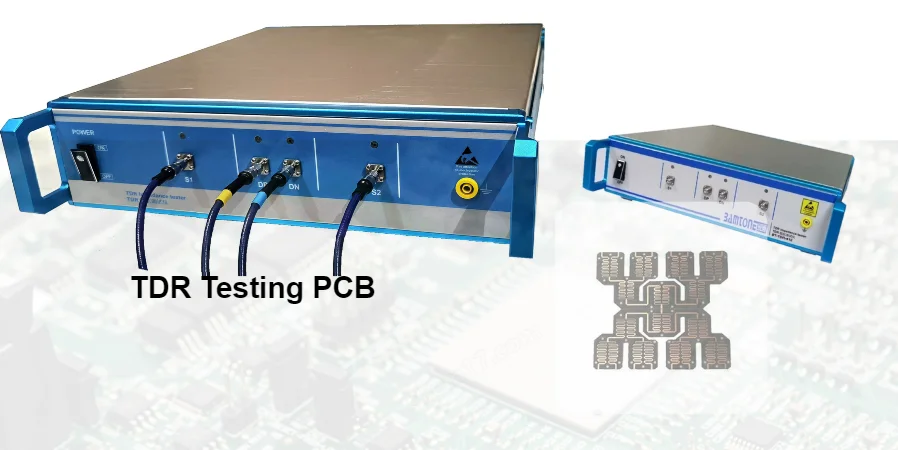
Eine Leiterbahn kann die Durchgangsprüfung bestehen und dennoch die falsche charakteristische Impedanz oder einen störenden Via-Übergang aufweisen. Bei der Zeitbereichsreflektometrie (TDR) wird eine schnelle elektrische Flanke in eine Übertragungsstruktur eingespeist und die Reflexion gemessen. Damit können Ingenieure Impedanzen bewerten und elektrische Unstetigkeiten lokalisieren, die eine Gleichstrom-Durchgangsprüfung nicht erfasst.
HilPCB bietet TDR- und Fertigungsprozesse mit kontrollierter Impedanz für Hochgeschwindigkeits-Leiterplatten und HF-Leiterplatten. Eine aussagekräftige Bestellspezifikation benennt die Zielstrukturen, das Messverfahren, die Toleranz und die erforderlichen Nachweise. Das Ergebnis eines Fertigungscoupons und die Validierung eines vollständigen bestückten Kanals beantworten unterschiedliche Fragen.
Grundlagen der TDR-Prüftechnik
Eine Impedanzänderung reflektiert einen Teil des einfallenden Signals. Eine höhere oder niedrigere Impedanz erzeugt eine unterschiedliche Antwort; ein offener oder kurzgeschlossener Pfad ist ein Grenzfall. Mehrfachreflexionen, Verluste und der Launch können die Interpretation erschweren. Ein Merkmal in der Kurve identifiziert daher nicht automatisch einen physischen Defekt oder dessen Ursache.
Reflexion und Impedanz: Für eine ideale gleichförmige Leitung mit Referenzimpedanz Z₀ gilt für den Reflexionskoeffizienten ρ = Vreflektiert/Veinfallend und Z = Z₀ × (1 + ρ)/(1 − ρ). Der TDR-Leitfaden von Tektronix erläutert diesen Zusammenhang. Als hypothetische Prüfung ergeben Z₀ = 50 Ω und ρ = +0,05 ungefähr 55,26 Ω. Ein spezifiziertes Fenster von 50 Ω ±10 % reicht von 45 bis 55 Ω. Für eine tatsächliche Abnahme gelten das vereinbarte Messfenster, die Unsicherheit und die Entscheidungsregel.
Zeit und Entfernung: Die Reflexionsverzögerung entspricht der Hin- und Rücklaufzeit. Bei einer angenommenen gleichförmigen Ausbreitungsgeschwindigkeit von 1,8 × 10⁸ m/s entspricht eine Reflexion 1 ns nach der festgelegten Bezugsebene etwa 90 mm entlang des elektrischen Pfads. Ein Via oder Steckverbinder verändert diesen Pfad; er darf nicht ohne Weiteres mit der geradlinigen Entfernung auf der Leiterplatte gleichgesetzt werden.
Räumliche Auflösung: Eine brauchbare Näherung ist Δx ≈ v × tᵣ,system / 2. Mit derselben angenommenen Geschwindigkeit und einer effektiven Systemanstiegszeit von 100 ps beträgt Δx etwa 9 mm. Das beschreibt die Trennung benachbarter Antworten, nicht eine garantierte Ortungsabweichung von 9 mm. Signalquelle, Oszilloskop, Kabel und Tastköpfe tragen zur effektiven Anstiegszeit bei. Schnellere Flanken machen kleinere Merkmale sichtbar, können aber auch Launch- und Übergangsdetails außerhalb des vorgesehenen Abnahmefensters stärker hervorheben.
Unsymmetrische und differentielle Strukturen: Geben Sie Messmodus, Referenzimpedanz, Paaranschlüsse und Kanal-Deskew an. Ein differentielles Impedanzziel ist nicht mit zwei unabhängigen unsymmetrischen Zielen gleichzusetzen. Coupon oder Teststruktur müssen hinsichtlich Lage, Referenzebenen, Geometrie und Kupferaufbau der abzunehmenden Leitung entsprechen.
Integration der Qualitätskontrolle in den Fertigungsprozess
Ein wirksamer TDR-Kontrollplan verknüpft den freigegebenen Lagenaufbau mit einer zugänglichen Teststruktur und einer wiederholbaren Messung. Coupons befinden sich üblicherweise auf dem Fertigungsnutzen. Sie bilden ausgewählte Konstruktionsmerkmale ab, nicht jeden Leiterzug, jedes Via und jeden Steckverbinder der fertigen Baugruppe.
Strategische Umsetzung der Qualitätskontrolle
1. Validierung vor der Fertigung
Vor der Freigabe sind impedanzkontrollierte Netze, Lagen, Referenzebenen und Sollwerte zu bestimmen. Modellieren Sie die geplante Geometrie mit dem gewählten Material und dem fertigen Kupferaufbau. Prototypen- oder Erstmuster-Coupons prüfen anschließend, ob der gefertigte Aufbau die vereinbarten Grenzwerte erfüllt.
- Designverifizierung: Ziel, Toleranz und zulässige Geometrie gemeinsam bestätigen; Material- oder Lagenaufbauänderungen schriftlich freigeben.
- Testzugang: Couponstrukturen, Launches, Länge und nutzbare Messfenster festlegen. Bei einem kurzen Coupon kann der Launch oder die Reflexion am Leitungsende das Ergebnis dominieren.
- Referenz: Freigegebenen Fertigungsstand und Prüfaufbau dokumentieren, damit Folgeaufträge auf derselben Grundlage verglichen werden können.
2. Rückmeldung aus der Fertigung
Messungen an fertiggestellten, zugänglichen Coupons oder Teststrukturen können Informationen für die Prozesskontrolle liefern. Vergleichen Sie die Ergebnisse mit Dielektrikumsdicke, fertiger Leiterbahngeometrie und Kupferdaten; Schliffe helfen gegebenenfalls bei der Ursachenunterscheidung. Ein Trend allein belegt weder Werkzeugverschleiß noch Materialversagen.
- Prozesskontrolle: Ergebnisse anhand festgelegter Regeln für Sperrung, Wiederholungsprüfung und Disposition untersuchen, bevor das betroffene Los freigegeben wird.
- Trendanalyse: Prüfaufbau und Auswertungsregeln konstant halten; Messänderungen von Fertigungsänderungen unterscheiden.
- Änderungskontrolle: Lagenaufbau, Ätzkompensation, Material- und Vorrichtungsänderungen prüfen, bevor Ergebnisse als gleichwertig behandelt werden.
TDR benötigt eine leitfähige Teststruktur in der jeweils relevanten Fertigungsphase. Das Verfahren misst nicht automatisch jeden Fertigungsschritt in Echtzeit. Ein später konformer Coupon beweist nicht, dass jedes Merkmal jeder Leiterplatte konform ist.
3. Endabnahme und Nachweise
Legen Sie anhand der Bestellspezifikation Stichprobenumfang pro Nutzen oder Los, unsymmetrische/differentielle Ziele, Ausschlussbereiche nahe dem Launch, Auswertungsregeln für Bestehen/Nichtbestehen und erforderliche Berichte fest. TDR ergänzt elektrische Prüfung, AOI sowie gegebenenfalls spezifizierte Schliffe oder Kanaltests.
- Leistungsdokumentation: Messkurven und extrahierte Werte Coupon, Nutzen/Los, Lagenaufbau und Dateirevision zuordnen.
- Umgang mit Abweichungen: Fehlergebnisse, Untersuchung und genehmigte Nacharbeit oder Abweichungen dokumentieren, statt nur bestandene Mittelwerte auszugeben.
- Abnahmeumfang: Angeben, welche Impedanzanforderungen geprüft wurden. TDR allein weist weder Umweltlebensdauer noch vollständige Protokollkonformität oder jede elektrische Spezifikation nach.
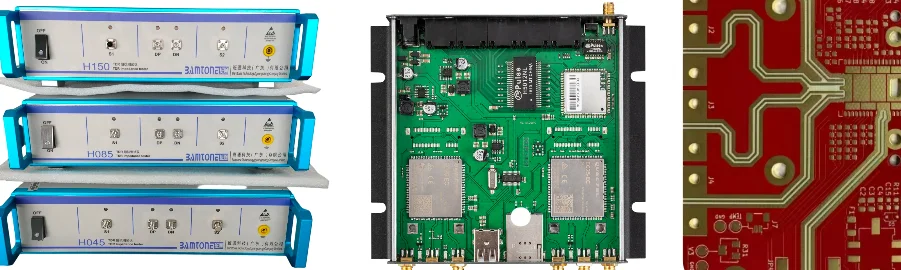
Fortgeschrittene Anwendungen in der Elektronikfertigung
Fehleranalyse und Diagnose: Eine unerwartete Reflexion kann die Suche nach einer Unterbrechung, einem Kurzschluss oder einem Übergangsproblem eingrenzen. Vergleichen Sie mit einer bekannten Gutstruktur und bestätigen Sie die vermutete Stelle je nach Bedarf anhand des Layouts, mit Mikroskopie, Röntgenprüfung oder Schliff. TDR unterscheidet nicht selbst zwischen Elektromigration, Korrosion, Ermüdung und einer beabsichtigten Unstetigkeit.
Charakterisierung von Multilayer-Leiterplatten: Innenlagen können über dafür entworfene Launches und Vias gemessen werden. Zugang und Kontinuität der Referenzebene sind entscheidend; ein Coupon oder externer Steckverbinder macht nicht automatisch jedes interne Netz zugänglich. De-Embedding oder eine geeignete Referenzstruktur kann erforderlich sein, um das Launch-Verhalten von der interessierenden Leitung zu trennen.
Materialbewertung: Eine bekannte Leitungslänge und die gemessene Laufzeit können zum Vergleich des effektiven Ausbreitungsverhaltens dienen. Für die Extraktion einer Materialeigenschaft sind die tatsächliche Geometrie, Feldverteilung und das Messmodell erforderlich. TDR ist keine universelle Direktmessung des Datenblatt-Dk oder -Df eines Laminats.
Spezielle Prüfungen für kritische Anwendungen
Wählen Sie Teststruktur und Abnahmegrenzwerte anhand der tatsächlichen Verbindung und der Projektanforderungen.
Luft- und Raumfahrt sowie Verteidigungselektronik: TDR kann die Abnahme der Leiterplatten-/Verbindungsimpedanz gemäß Projektvorgabe unterstützen. Temperaturwechsel, Feuchte, Vibration und Qualifikationsnachweise sind separate Anforderungen. Vergleichen Sie TDR-Ergebnisse vor und nach Belastung nur, wenn der freigegebene Prüfplan dies vorsieht.
Automobilelektronik: ECU-, Radar- und andere Fahrzeugplatinen benötigen gegebenenfalls kontrollierte Impedanzleitungen und Diagnosen an Steckverbinderübergängen. Schnittstelle und Kundenprüfplan legen die Methode fest; ein bestandener Coupon ist kein Nachweis für jahrzehntelange Lebensdauer oder vollständige funktionale Sicherheit.
Medizinelektronik: Überwachungs- und lebenserhaltende Designs benötigen eigene Sicherheits- und Leistungsnachweise. TDR kann im Rahmen dieses Plans festgelegte Verbindungseigenschaften prüfen; Funktion unter Spannung, Sicherheit und Umweltvalidierung bleiben separate Prüfungen.
Industrielle Steuerung: Lange Kabel, Steckverbinder und Kommunikationskanäle profitieren gegebenenfalls von Reflexionsdiagnosen. Sind Temperatur oder Vibration Teil der Untersuchung, müssen Vorrichtung und Prüfbedingungen kontrolliert werden; TDR legt diese Belastungen nicht selbst an und weist keine EMV-Störfestigkeit nach.
TDR-Fertigungs- und Prüfoptionen von HilPCB
Die Hochgeschwindigkeits- und HF-Fertigungsprozesse von HilPCB umfassen impedanzkontrollierte Aufbauten und TDR. Die veröffentlichten Impedanzoptionen betragen standardmäßig ±10 % und bei geeigneten erweiterten Fertigungen ±5 %; sie sind anhand des freigegebenen Lagenaufbaus, der Geometrie, des Materials und Messplans zu bestätigen. Dies sind Abnahmeoptionen für die Leiterplattenfertigung, keine pauschale Toleranz für jeden Steckverbinder oder belasteten Kanal.
- Aufbau- und Couponprüfung: Stellen Sie Impedanztabelle, Lagen-/Referenzzuordnung, fertigen Kupferaufbau und geplante Couponanforderungen bereit. Vereinbaren Sie besondere Launch- oder Bereichsstrukturen vor der Nutzenfreigabe.
- Messaufbau: Definieren Sie effektive Anstiegszeit oder Bandbreite, Stimulusgrenzen, Kalibrierung/Bezugsebene, Tastkopf/Vorrichtung und gegebenenfalls De-Embedding. Verfügbare HF-/VNA-Optionen benötigen ein eigenes Frequenzband, eine eigene Vorrichtung und Abnahmemethode; ein ausgewiesenes HF-Band garantiert keine TDR-Auflösung.
- Fertigungsumfang und Bericht: Legen Sie Stichprobenumfang pro Nutzen/Los, extrahierte Werte, Kurvendateien, Kennzeichnung und erforderliche statistische Zusammenfassungen im Angebot fest. Elektrische Prüfung, AOI, Schliffe und Material-/Losnachweise können zusammen mit TDR enthalten sein.
- Flex- und Starrflex-Leiterplatten: Stützen Sie den flexiblen Teil in der festgelegten Prüfkonfiguration ab. Wenn Starrflex-Übergänge relevant sind, geben Sie repräsentative Strukturen vor und unterscheiden Sie Couponimpedanz von Übergang oder Biegelebensdauer der Baugruppe.
- Bestückung und Vorrichtungen: Die Bestückungs- und Box-Build-Prozesse von HilPCB unterstützen die Planung von Vorrichtungen und Funktionstests. Für TDR an bestückten Platinen müssen elektrische Belastung durch Bauteile, sicherer Stimulus, Zugang und Abschlüsse vor Festlegung einer kundenspezifischen Vorrichtung geklärt sein.
Senden Sie Gerber- oder ODB++-Daten, Bohr- und Fertigungszeichnungen, Lagenaufbau und Impedanztabelle zusammen mit Stückzahl sowie Abnahme- und Berichtsanforderungen. Geben Sie an, ob es um die Abnahme von Fertigungscoupons, die Charakterisierung eines Prototypkanals oder die Fehlerlokalisierung geht. HilPCB kann Fertigung und das angebotene TDR-/Prüfpaket abstimmen; Vorrichtungen, zusätzliche Kanäle, erweiterte Messungen und Nachweise müssen ausdrücklich im Angebot enthalten sein.
Häufig gestellte Fragen
Welche Fehler erkennt TDR, die bei der Durchgangsprüfung unentdeckt bleiben?
TDR kann Impedanzänderungen und Reflexionen durch Geometrie, Vias, Steckverbinder oder Unstetigkeiten sichtbar machen, auch wenn die Gleichstromverbindung besteht. Die Kurve zeigt eine elektrische Antwort; für die Ursachenbestimmung sind häufig eine physische Prüfung oder eine weitere Messung erforderlich.
Wie unterscheidet sich TDR von einem Netzwerkanalysator?
TDR stellt Reflexionsverhalten über der Zeit dar. Ein VNA misst frequenzbereichsbezogene S-Parameter und kann daraus ebenfalls eine Zeitbereichsantwort berechnen. Wählen Sie das Verfahren anhand der benötigten Rückflussdämpfung, Einfügedämpfung, Modenkonversion und Zeitauflösung. Keysight erläutert die ergänzenden Ansichten, Masken und Auflösungsgrenzen.
Kann TDR an bestückten Leiterplatten durchgeführt werden?
Ja, sofern Zugang, sicherer Stimulus und Schaltungskonfiguration dies zulassen. IC-Eingänge, Abschlüsse, Schutzbauteile, AC-Koppelkondensatoren und Abzweige beeinflussen die Antwort. Vereinbaren Sie, wie die Prüfung die gewünschte Verbindung isoliert und angeschlossene Bauteile schützt; ein unbestückter Coupon und ein bestückter Kanal sind unterschiedliche Prüfobjekte.
Welche Auflösung erreicht TDR?
Verwenden Sie die effektive Systemanstiegszeit und Ausbreitungsgeschwindigkeit für die spezifizierte Struktur. Das obige Beispiel mit etwa 9 mm basiert auf 100 ps und 1,8 × 10⁸ m/s; es ist keine Angabe zur Geräteauflösung von HilPCB. Auch Kalibrierung, Launchqualität und Mehrfachreflexionen beeinflussen die Auswertung.
Wie wirkt sich TDR auf den Fertigungsdurchsatz aus?
Schätzen Sie für den angebotenen Stichprobenplan Rüstzeit, Kontaktierung, Kanalzahl, Mittelung, Auswertung, Wiederholungsprüfungen und Berichtserstellung ab. Coupons auf einem Nutzen zu prüfen unterscheidet sich von der Kontaktierung vieler bestückter Kanäle. Ein Pilotlauf kann die Zykluszeit ermitteln; einen allgemeingültigen Wert in Sekunden pro Leiterplatte gibt es nicht.
Welche Dokumentation sollte den Ergebnissen beiliegen?
Legen Sie Kurven oder Rohdaten, Impedanzwerte und Auswertefenster, Coupon-/Nutzen-/Loskennung, Datei- und Lagenaufbauversion, Prüfaufbau und Kalibrierangaben, Abnahmegrenzwerte und Disposition fest. Lassen Sie im Angebot auflisten, welche Nachweise, Formate und Aufbewahrungsfristen enthalten sind; die Rückführbarkeit der Kalibrierung benötigt einen eigenen Nachweis.