
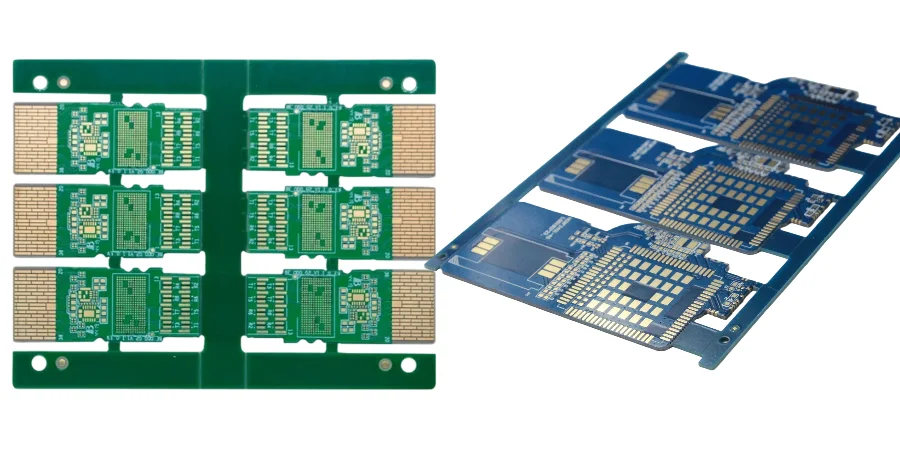
Im Data-Center-Optical-Module-Zeitalter von 800G, 1.6T und darüber hinaus beeinflusst jede Designentscheidung direkt Performance, Reliability und Cost. Obwohl SMT der Standard ist, bleibt THT/through-hole soldering im Optical-Module-PCB-Design unverzichtbar – dank überlegener mechanischer Festigkeit und spezifischer elektrischer/thermischer Eigenschaften. Vom Cage, der tausende Steckzyklen mechanisch aufnehmen muss, bis zu Power-Induktivitäten, die Laser Driver stabil versorgen: Die Qualität der THT-Ausführung entscheidet oft über Erfolg oder Misserfolg des Moduls.
Aus Sicht eines Opto-Electronic-Co-Design-Engineers analysiert dieser Artikel die Challenges und Lösungen von THT/through-hole soldering in modernen Optical-Module-PCBs. Wir zeigen, wie THT High-Speed SI, Thermal Management und die präzise Ausrichtung optischer Komponenten beeinflusst – und wie man in anspruchsvollen OSFP 800G transceiver board quick turn Projekten über sauberes THT-Design und Manufacturing Top-Performance absichert.
Die Doppelrolle von THT/through-hole soldering: mechanische Verankerung und elektrisches Interconnect
In einem kompakten Optical Module erfüllt THT/through-hole soldering mehr als „nur“ Verbindungen.
Erstens: mechanische Verankerung. Connector und Cage von QSFP-DD/OSFP müssen tausende Insertions überstehen – Belastungen, die SMT-Joints nicht dauerhaft tragen. THT führt Pins durch die PCB und erzeugt so eine robuste mechanische Verriegelung für langfristige Zuverlässigkeit.
Zweitens: elektrisches und thermisches Interconnect. Viele High-Power- oder High-Frequency-Filterbauteile (z. B. Bulk-Caps, Chokes) nutzen weiterhin THT, um elektrische Eigenschaften und Wärmeabfuhr zu verbessern. Gleichzeitig entstehen harte SI-Risiken: Bei 56/112 Gbps PAM4 wird ein THT-Via zu einem komplexen R‑L‑C-Netz. Stubs verursachen Reflections und Impedance Discontinuities, bis hin zu Resonanzen, die das Eye Diagram zerstören. OSFP 800G transceiver board impedance control bedeutet daher nicht nur Microstrip/Stripline – sondern erfordert 3D-EM-Simulation und Optimierung der THT-Via-Struktur.
Laser Driver und TIA/LA: Power-Delivery- und Isolations-Challenges in High-Speed-Analog
Das Herz des Optical Modules sind Laser Driver und TIA/LA. Diese High-Speed-Analogschaltungen sind extrem empfindlich gegenüber Power Quality. Schon kleine Noise- oder Droop-Effekte erhöhen Jitter/Noise und verschlechtern SNR. Exzellente Laser driver PCB quality ist die Grundlage der Modulleistung.
THT-Komponenten sind in der PDN entscheidend. Bulk-Elektrolyt- oder Tantal-Caps sind häufig THT und übernehmen Low-Frequency-Filtering und Energy Storage am Power Entry. Placement, Via-Design und Plane-Anbindung bestimmen die PDN-Impedanz. Schlechtes THT-Interconnect erhöht ESL, reduziert High-Frequency-Filtering und kann Noise-Coupling verursachen.
In QSFP-DD module PCB quick turn Projekten ist schnelle Iteration inklusive PDN-Verification kritisch. Engineers müssen per Simulation den Einfluss von THT-Cap-Placement auf Rail-Noise quantifizieren und sicherstellen, dass digitale Control-Schaltungen (MCU, CMIS Controller) keine sensiblen TIA/LA-Rails über gemeinsame THT-Return-Paths verschmutzen. Dafür braucht es Hersteller, die hochpräzise Multilayer PCBs mit sauberer Power/GND-Partitionierung und Isolation fertigen können.
THT vs. SMT bei Schlüsselkomponenten im Optical Module
| Komponente | Bevorzugte Technik | Kernvorteile | Design-Challenges |
|---|---|---|---|
| Cage / Shield | THT/through-hole soldering | Sehr hohe mechanische Festigkeit; starke EMI-Shield-GND-Anbindung. | Benötigt Fläche; komplexerer Prozess (Wave/Selective). |
| Edge-Connector-Pins | THT/through-hole soldering | Hohe mechanische Stabilität für zuverlässige Host-Anbindung. | Via Stubs verschlechtern SI; Backdrilling oft nötig. |
| DSP / High-Speed-ICs | SMT (BGA/LGA) | High-Density-I/O, kurze Pfade, starke Signalperformance. | Hohe Anforderungen an Lötprozess und PCB-Flatness; Thermal-Stress-Management komplex. |
| High-Power-Induktivitäten/Kondensatoren | THT/through-hole soldering | Höhere Stromtragfähigkeit, bessere Wärmeabfuhr, robuste Fixierung. | Parasitische ESL kann High-Frequency-PDN verschlechtern. |
Optisches Interface und mechanische Toleranzen: MT Ferrule und THT Cage co-designen
Ziel eines Optical Modules ist effiziente, stabile optoelektrische Kopplung – Laserlicht präzise in die Faser, Fasereingang exakt auf den Photodetektor. Das erfolgt häufig über Micro-Optics und MT Ferrule. Die Optical Sub-Assembly (OSA) ist auf der PCB fixiert und wird zum per THT verlöteten Cage sowie zum externen Connector (z. B. MPO) ausgerichtet.
Der Schlüssel ist die Tolerance-Stack-Up-Kontrolle. Der THT-gelötete Cage bildet den mechanischen Referenzrahmen; seine Positionsgenauigkeit beeinflusst die Ausrichtung Connector↔OSA. Die Wahl der MT ferrule connector interface materials ist ebenfalls kritisch: CTE muss zwischen PCB-Substrat, OSA-Base und Cage-Material passen. Mismatch führt bei Temperaturzyklen zu Mikrometer-Drift – genug, um Optical Power zu verlieren oder Links zu unterbrechen.
Damit ist Prozessstabilität von THT/through-hole soldering Voraussetzung für Optical Alignment. Drill-Position und Post-Solder-Positions-/Vertikalitätskonsistenz müssen eng kontrolliert werden. Das erfordert nicht nur präzises Bohren, sondern auch exzellente Prozessführung in der Through-hole Assembly.
QSFP-DD/OSFP Cage und Thermal Design: THT als kritischer Heat-Conduction-Path
Mit 800G+ steigt die Modulleistung auf 20–25 W oder mehr. Diese Heat Flux stellt extreme Anforderungen. Der Cage ist nicht nur EMI-Shield und Mechanik – er ist auch ein Hauptwärmepfad: Über Thermal Pads wird Wärme an den Host-Heatsink übertragen.
THT-Joints sind dabei ein zentraler „Thermal Bridge“. Cage-THT-Pins fixieren mechanisch, und ihr Metallvolumen plus Anbindung an große GND-Copper-Areas bilden einen effizienten Heat Path. PCB-Wärme – besonders von DSP, Driver und TIA – kann über Thermal Vias in Ground-Layers gelangen und dann über Cage-THT-Joints abgeführt werden.
Für OSFP 800G transceiver board quick turn ist Thermal Simulation Pflicht. THT-Thermal-Resistance muss modelliert und die Thermal-Via-Arrays optimiert werden. Ein gutes THT-Thermal-Konzept senkt die Lasertemperatur, reduziert Wavelength Drift und verlängert TIA-Lifetime – das verbessert die Reliability. Das unterstreicht die Bedeutung eines Partners mit starker High-Speed PCB Fertigung und Thermal-Design-Kompetenz.
Kernpunkte für THT-Design im High-Speed-Optical-Module
- SI zuerst: Für THT-Pins im High-Speed-Pfad Stubs via Backdrilling entfernen – Schlüssel für strikte `OSFP 800G transceiver board impedance control`.
- Thermal Co-Design: Cage-THT-Pads konsequent an GND-/Thermal-Copper anbinden und Thermal-Via-Arrays strategisch platzieren, um einen Low-Rth-Pfad zum Cage aufzubauen.
- PDN-Optimierung: Placement und parasitische Induktivität von THT-Power-Parts bewerten, Noise-Coupling vermeiden und `Laser driver PCB quality` sichern.
- Mechanische Toleranzkontrolle: Drill-Genauigkeit und Post-Solder-Konsistenz sind Basis für Optical Alignment und Interoperabilität.
- DFM-Abgleich: Früh mit dem Lieferanten (z. B. HILPCB) THT-Placement auf den Prozess (Wave/Selective) auslegen – kritisch für `QSFP-DD module PCB quick turn`.
PAM4 Channel Integrity: SI/PI-Challenges durch THT und Backdrilling
PAM4 trägt 2 Bits pro Symbol – aber die SNR-Marge sinkt. Systeme reagieren empfindlicher auf Impedance Discontinuities und Noise. THT-Strukturen, insbesondere Edge-Connector-Pins, sind SI-seitig besonders kritisch.
Beim Durchgang durch ein THT-Via wirkt der ungenutzte Via-Anteil (Stub) wie eine offene Transmission Line. Bei 112 Gbps (Nyquist ~28 GHz) kann der Stub in Viertelwellenlänge resonieren und tiefe Insertion-Loss-Notches erzeugen. Das kann das Eye Diagram schließen und BER-Konvergenz verhindern.
Die Lösung ist Backdrilling / Controlled Depth Drilling: Nach Lamination und Soldering wird überschüssiger Plating-Zylinder von der Rückseite ausgebohrt, sodass nur der notwendige Via-Anteil bleibt. Das verkürzt den Stub und verschiebt Resonanzen weit über die Bandbreite. Präzise Backdrill-Depth-Control ist ein Kernprozess für OSFP 800G transceiver board impedance control und erfordert strikte Prozessführung, ohne Signal Layers zu beschädigen.
Fertigung und Assembly: Reliability bei THT/through-hole soldering sicherstellen
Designperfektion muss durch Fertigung/Assembly umgesetzt werden. Reliability von THT/through-hole soldering hängt von mehreren Parametern ab:
- Hole-Wall-Qualität: Glatte, burr-freie Hole Walls und gleichmäßiges, haftfestes Plating sind Basis für Langzeitzuverlässigkeit und Wärmeleitung.
- Lötprozess: In Optical-Module-PCBs mit vielen SMT-Parts wird THT meist per Selective Wave oder manuell gelötet. Prozessfenster (Temperatur, Zeit, Flux) müssen streng kontrolliert werden.
- Thermal Stress: THT-Bauteile haben hohe Thermal Mass und erzeugen lokale Thermal Shock. High‑Tg-Materialien und optimierte Profile verhindern Delamination/Blister/Warpage.
Für schnelle OSFP 800G transceiver board quick turn und QSFP-DD module PCB quick turn Builds ist ein Anbieter wichtig, der PCB-Fertigung und Turnkey Assembly integriert. Das verkürzt die Supply Chain und bringt DFM-Feedback früh ins Design – mit weniger Rework und Delay. Exzellente Laser driver PCB quality ist ein Ergebnis dieser Integration.
Fazit: THT/through-hole soldering ist ein Erfolgsfaktor der Zukunft
THT/through-hole soldering ist keineswegs veraltet – es bleibt die Grundlage, um mechanische und thermische sowie ausgewählte elektrische Challenges in modernen Data-Center-Optical-Modulen zu lösen. Gleichzeitig bringt es spezifische Risiken für High-Speed SI, PDN und Thermal Design mit.
Von Backdrilling für OSFP 800G transceiver board impedance control über präzises Optical Alignment mit MT ferrule connector interface materials bis zur strikten Laser driver PCB quality braucht es tiefes Verständnis und saubere Prozesskontrolle. Für Teams, die in der 800G/1.6T-Ära führen wollen, ist die Zusammenarbeit mit Experten wie HILPCB ein direkter Weg zum Erfolg.
Häufig gestellte Fragen
Warum bleibt THT auf Optical-Module-PCBs relevant?
Es ist oft die beste Lösung für Cages, Abschirmstrukturen, Power-Bauteile und andere Komponenten mit hoher mechanischer oder thermischer Belastung.
Wie beeinflusst THT die High-Speed-Performance optischer Module?
Schlecht ausgelegte Through-Hole-Übergänge können die Impedanzkontinuität und das Eye Diagram bei 56G- und 112G-PAM4-Links verschlechtern.
Warum ist Backdrilling auf diesen Boards wichtig?
Es entfernt ungenutzte Via-Stubs, die sonst Reflexionen und Resonanzen in sehr schnellen Interconnect-Strukturen erzeugen würden.
Was muss außer der Lötqualität noch kontrolliert werden?
Laser-Driver-Power-Qualität, optische Ausrichtungsgenauigkeit, Connector-Mechanik und das Materialsystem rund um MT-Ferrule-Schnittstellen sind ebenfalls kritisch.