
Durchsteckmontage von Leiterplatten | Wellenlöten, Selektivlöten und Press-Fit
Durchsteckmontage für Steckverbinder, Leistungskomponenten, elektromechanische Schnittstellen und Leiterplattenbaugruppen mit gemischter Bestückung. Die Prozesswahl richtet sich nach thermischer Masse, Lötbarkeit, Raster, mechanischer Festigkeit und Nacharbeit.
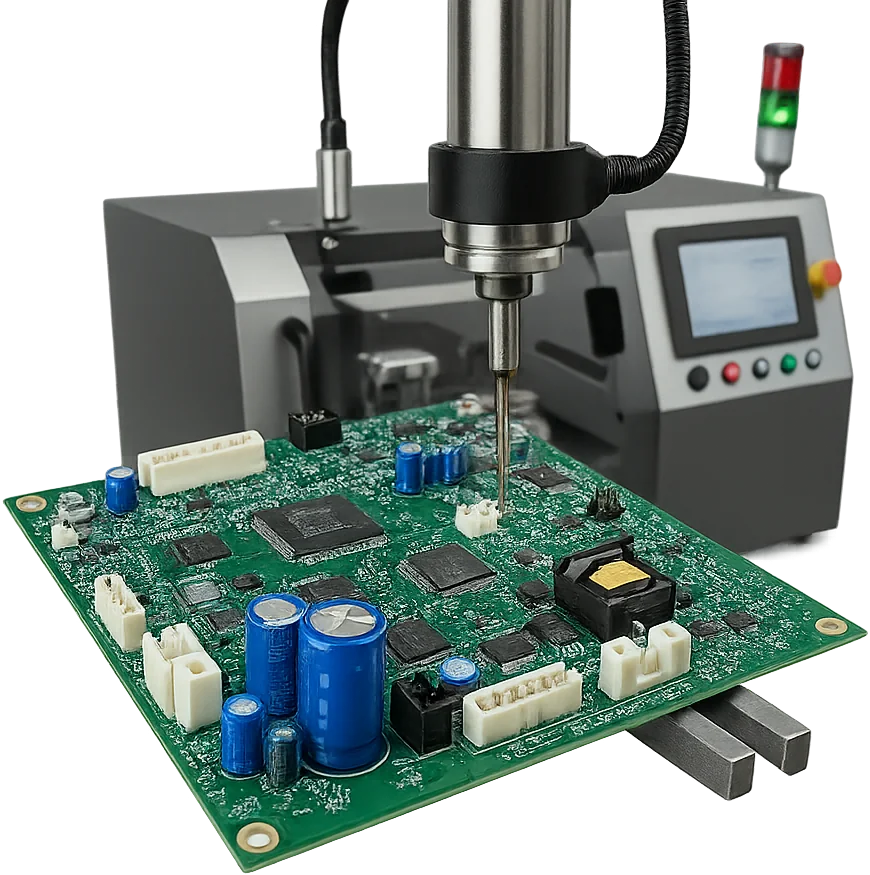
Mechanische Verankerung & Prozesskontrolle auf höchstem Niveau
Verbindungsfestigkeit und thermisches Gleichgewicht für anspruchsvolle AnwendungenDie Durchsteckmontage (THT) gewährleistet eine überlegene mechanische Verankerung und elektrische Robustheit für Steckverbinder, Transformatoren und hochmassive passive Bauteile, die Vibrationen, Stößen oder thermischen Zyklen ausgesetzt sind. Durch plattierte Lötösen geführte Anschlüsse bilden haltbare Verbindungen mit einer typischen Zugfestigkeit von 5–10 lb pro Anschluss (abhängig von der Auslegung), die viele SMT-Befestigungsmethoden für sicherheitskritische Baugruppen übertrifft.
Wir passen die Wellenlötparameter an—Oberseitenvorwärmtemperatur 100–130 °C, kontrollierte Flussmittelaktivierung und 3–4 s Verweilzeit—um eine >75 % Füllung der Lötösen und glatte Lötfahnen mit optimierten Benetzungswinkeln zwischen 30°–60° zu gewährleisten. Für gemischte Technologiebaugruppen reduziert selektives Löten unter Stickstoff die Oxidation um 50–70 % und schützt benachbarte SMT-Baugruppen.
Kritisches Risiko: Unzureichende Vorwärmung, oxidierte Anschlüsse oder falsche Flussmitteldichte können zu schlechter Benetzung, Lufteinschlüssen oder unvollständiger Füllung der Lötösen führen—was die elektrische Kontinuität und die Lebensdauer der Verbindung beeinträchtigt.
Unsere Lösung: Wir wenden Flussmitteldichteverifizierung, Röntgen- und Querschnittsproben sowie Lötfehleranalyse nach IPC-A-610 Klasse 3-Kriterien an. Thermische Profilerstellung stellt sicher, dass die Delta-T (ΔT) über die Platinendicke hinweg unter ±5 °C liegt. Für Hochstromsteckverbinder implementieren wir thermische Massenkompensation und Fixture-Level SPC, um gleichmäßige Füllung und kosmetische Standards zu gewährleisten.
Für lötfreie Verankerung bietet Press-fit gasdichte Verbindungen mit einer Bewertung von 10–50 N pro Pin. Wir validieren Einführkraft, Haltekraft und Durchgangswiderstand nach IPC-9797. Nach dem elektrischen Test gehen die Baugruppen nahtlos in Gerätemontage oder schlüsselfertige Montage für die Gehäuseintegration über. Für Fertigungsfähigkeit im Designstadium siehe unsere DFM-Richtlinien.
- Wellenkontaktzeit auf 3–4 s für vollständige Benetzung der Lötösen eingestellt
- Selektive Lötpositionsgenauigkeit ≈±0,5 mm
- Stickstoffatmosphäre reduziert Oxidation/Löttrümmer um ~50–70 %
- Anschlussformung mit kontrolliertem Biegeradius zur Vermeidung von Bauteilspannung
- Thermisches Profil für Vorwärm-, Kontakt- und Abkühlphasen aufgezeichnet
🚀 Schnelle Angebotsanfrage
📋 Vollständige Fähigkeiten erhalten
Qualitätsvalidierung durch mehrstufige Inspektion
Füllung der Löcher und Lötstellenintegrität durch Daten belegtDie AOI nach dem Wellenbad zielt auf Stege, Eiszapfen und unzureichende Füllung mit einer Auflösung von ~50–100 μm ab, während die Stichproben-Röntgenprüfung die Füllung der Löcher gemäß IPC-Zielen bestätigt: typischerweise >75% für Klasse 2 und >90% für Klasse 3. Querschnitte bei Erstmustern bestätigen die Kupferbeschichtung von 20–25 μm und das Eindringen des Lotes.
Die elektrische Validierung verwendet ICT (Abdeckung typischerweise >90%) und FCT gemäß Spezifikation; die Entwicklung von Funktionstests umfasst parametrische und Protokollprüfungen. Bei kritischer Lebensdauerzuverlässigkeit werden Ausfallvorläufer durch Burn-in bei 60–85 °C für 24–168 h vor dem Versand identifiziert.
- Wellenlötroute für größere THT-Bestückungen, wenn das Layout dies zulässt
- Selektivlötroute für lokale Lötstellen neben SMT- oder thermisch kritischen Bereichen
- Press-Fit-Prüfung anhand der Steckverbinder- und Fertigloch-Spezifikationen
- Planung von Vorrichtung und Zugänglichkeit vor der Freigabe
- Optionen für AOI, Röntgen-Stichproben, ICT und FCT je nach Programmrisko
Technische Fähigkeiten der Durchsteckmontage
Fähigkeiten der Durchsteckmontage für Steckverbinder, Leistungsteile und Leiterplattenbaugruppen mit gemischter Bestückung
| Parameter | Standardfähigkeit | Erweiterte Fähigkeit | Standard |
|---|---|---|---|
Bauteiltypen | Axial, Radial, DIP/SIP, Steckverbinder | Hochleistungstransformatoren, kundenspezifische Kühlkörper, Press-fit | Bauteildatenblatt |
Lötprozess | Automatische Wellenlötung | Selektives / Robotergestütztes / Handlöten | IPC J-STD-001 |
Lötlegierungen | Bleifrei SAC305 | Sn63/Pb37, HMP (Hochtemperatur) | IPC J-STD-006 |
Max. Leiterplattengröße | 450 × 500 mm | 1200 × 800 mm (Backplane-Pfad) | Maschinenfähigkeit |
Leiterplattendicke | 0.8–3.2 mm | Bis zu 12 mm | IPC-A-600 |
Min. Durchsteckraster | 2.54 mm | 1.27 mm | Designrichtlinien |
Inspektionsmethoden | Visuell + AOI | Röntgen (AXI), 3D AOI | IPC-A-610 |
Prüfung | FCT (funktional) | ICT, Burn-in, Boundary-Scan | Kundenspezifikation |
Zertifizierungen | ISO 9001, RoHS/REACH | IATF 16949, AS9100, ISO 13485 | Qualitätsstandards |
Lieferzeit | 5–7 Tage | 2–3 Tage Express | Produktionsplan |
Suchen Sie Fertigungsmöglichkeiten über dieses Produkt hinaus? Alle Fertigungskapazitäten ansehen
Bereit, Ihr PCB-Projekt zu starten?
Ob Sie einfache Prototypen oder komplexe Produktionsläufe benötigen, unsere fortschrittlichen Fertigungskapazitäten gewährleisten überlegene Qualität und Zuverlässigkeit. Erhalten Sie Ihr Angebot in nur 30 Minuten.
Kurzcheck: Wann die THT-Montage passt
Wählen Sie die THT-Montage, wenn Steckverbinder, Hochstrom oder mechanische Lasten nicht allein mit SMT lösbar sind.
- Passend: Steckverbinder, Klemmen, Leistungsteile, Press-Fit und Mischtechnik
- Nicht ideal: wenn das Projekt noch reine Prototypenarbeit ist, nur eine Materialentscheidung betrifft oder besser in einen angrenzenden Prozess fällt
- Angebotsdaten: BOM, Gerber/ODB++, Bestückungs- oder Bohrdaten, Zeichnungen, Testanforderungen, Zielmenge, Verpackung und Qualitätsstandard
- Verwandte Seiten: SMT-Montage, schlüsselfertige Montage, Gerätemontage
Produktpfad richtig wählen
- THT-Montage: wählen, wenn dieser Prozess der Haupttreiber des Projekts ist.
- SMT-Montage: wählen, wenn dieser angrenzende Umfang besser zur Baugruppe passt.
- Schlüsselfertige Montage: wählen, wenn Beschaffung, Volumen oder Prozessverantwortung dorthin zeigen.
- Gerätemontage: wählen, wenn Montage- oder Systemumfang nach der PCBA erweitert wird.
THT DFM/DFA & Lochfüllungsoptimierung
Ein Loch-zu-Leiter-Abstand von 1,5–2,0× unterstützt das Aufsaugen ohne übermäßigen Spalt; halten Sie den Ringring ≥0,25 mm. Richten Sie Bauteile mit langen Anschlüssen senkrecht zur Wellenbewegung aus, um Abschattung/Brückenbildung zu reduzieren. Halten Sie No-Go-Zonen für selektives Löten von 3–5 mm von nahegelegenen SMT-Bauteilen ein, um Reflow-Lötstellen zu schützen.
Geben Sie fertige Lochgrößen unter Berücksichtigung einer Plattierungsreduzierung von 50–75 μm an. Fügen Sie Testpads ≥0,75 mm für ICT hinzu. Siehe unsere DFM-Checkliste und verwandte SMT-Montage-Hinweise für Panelrails und Fiducials.
Benötigen Sie eine Experten-Design-Überprüfung?
Unser Ingenieursteam bietet kostenlose DFM-Analyse und Optimierungsempfehlungen
Umfassender THT-Montageprozessablauf
Die Anschlussformung verwendet einen kontrollierten Biegeradius (≈2× Drahtdurchmesser), um Spannungen nahe dem Körper zu vermeiden. Manuelle oder automatische Insertion erreicht ≈±0,5 mm Positionsgenauigkeit; ein Umlegen von ≈15–45° sichert Bauteile vor der Welle. Die Flussmitteldichte wird bei 0,82–0,86 für Aktivierung und Benetzung überwacht. Doppelwelle (turbulent + laminar) gleicht vollständige Füllung gegen Brückenbildung aus.
Aufzeichnungen umfassen Wellenprofile, Flussmittelzertifikate, Lötbadanalysen, Lochfüllungsdaten und Reparaturen. Für Gehäuseintegration und Versandkits siehe Gerätemontage. Für Backplanes mit sehr dicken Platten koordinieren Sie über Backplane-PCB-Fähigkeiten.
Fehlervermeidung & SPC
Häufige Fehler – unzureichende Füllung, Brücken, Eiszapfen, kalte Lötstellen – werden durch Vorwärmungseinstellung, Flussmitteldichtechecks, Förderwinkel 5–7° und Topfwartung (Schlackenentfernung alle 2–4 h) kontrolliert. Fassungsrisse werden durch kontrollierte Abkühlung und korrekte Abstände gemindert. Fälschungsrisiken werden gemäß Fälschungsminderung mit XRF/elektrischen Checks gemanagt. SPC verfolgt Flussmitteldichte, Wellentemperatur und Fördergeschwindigkeit mit Kontrolldiagrammen, um Abweichungen früh zu erkennen.
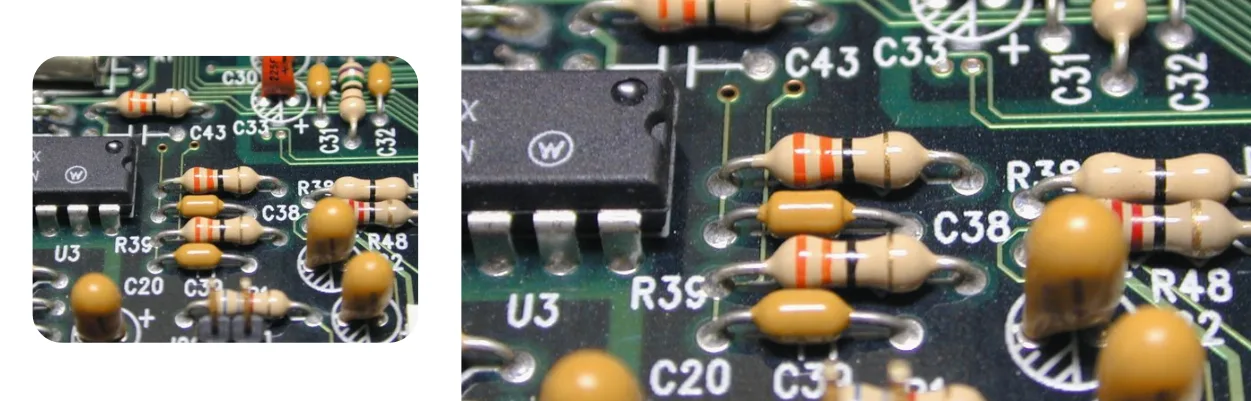
Anwendungsspezifische THT-Implementierung
Industriesteuerungen (Leistungsstufen, Relais), Automobilmodule unter Vibration, Medizingeräte mit langer Lebensdauer, Luftfahrt-/Militärelektronik mit Dokumentations- und erweiterter Rückverfolgbarkeit. Für Hochstromschienen oder lange Lebensdauer ziehen Sie dickeres Kupfer oder den Übergang zu Schwerkupfer-PCB in Betracht. Wenn Signalintegrität wichtig ist, koordinieren Sie mit High-Speed-PCB für Connector-Launch-Tuning.
Technische Beispiele für die Planung von Durchsteckmontagen
Diese typischen Szenarien zeigen, wie HilPCB einen THT-Weg nach Bauteilbestand, Mechanik, Lötzugang, Prüfplan und Testanforderungen auswählt. Nutzen Sie sie zur Vorbereitung einer Anfrage; das Angebot bestätigt den freigegebenen Prozess und die Lieferobjekte.
Industrielle Leistungs- und Steuerplatinen. Relais, Transformatoren, Klemmen und Hochstromstecker benötigen mechanische Halterung, kontrollierte Wärmeeinwirkung und sicheren Lötzugang. Geprüft werden Passung von Loch und Anschluss, Bauteilausrichtung, Wellen- oder Selektivlötwerkzeug, Platinenauflage, Pinüberstand und Zugang für elektrische Tests.
Automotive- und mobile Schnittstellen. Stecker und Press-fit-Teile müssen Einpresskraft, Vibration und wiederholte Wartung aushalten. Vor der Freigabe werden Datenblatt, Fertigloch, Stützwerkzeug, Einpressgrenzen, Sitz, Lochzustand und Keep-out-Zonen neben SMT geprüft.
Medizinische und langlebige Industrieelektronik. Gemischte Baugruppen können SMT-Logik mit THT-Leistungs-, Schnittstellen- oder Serviceteilen verbinden. Der Prozess kann Selektivlöten, Hand- oder Robotiklöten, AOI-/Röntgenstichproben, Querschnittsprüfung und ICT/FCT umfassen, sofern Prüfplan und Zugänge dies erlauben.
Ingenieurtechnische Absicherung & Zertifizierungen
Erfahrung: Hochgemischte THT-Programme mit Klasse-3-Abnahme und rückverfolgbaren Wellenprofilen.
Expertise: Stickstoff-Wellen-/Selektivlötung, Press-fit-Lochtoleranz (±0,05 mm) und Lötfähigkeitsprüfungen.
Autorität: Verarbeitungsqualität nach IPC-A-610; Tests nach IPC-9252 mit ICT/FCT/Boundary-Scan.
Vertrauenswürdigkeit: MES verknüpft Los-IDs, Begleitdokumente und Testdaten; Qualitätspakete umfassen Röntgen-/Füllgradnachweise. Siehe Wellenlöten und Funktionstest Artikel für Methodik.
Through-Hole-PCB-Bestückung und Auswahl der Mischtechnik
Through-hole PCB assembly ist der passende Prozess, wenn Steckverbinder, Relais, Transformatoren, Klemmen, Press-Fit-Teile oder mechanische Haltekraft die Lötroute bestimmen. Mischtechnik kombiniert meist SMT-Reflow mit Selektiv-, Wellen-, Roboter- oder Handlöten für THT.
Die RFQ sollte Fertigloch, Bauteilzeichnungen, Wärmekapazität, Leiterplattenauflage, Lötzugang, Inspektion und ICT/FCT- oder Funktionstest nennen. Für reine SMT-Bestückung nutzen Sie SMT assembly; für BOM-Beschaffung turnkey assembly.
Häufig gestellte Fragen
Wie wählt man zwischen Wellen- und Selektivlöten aus?
Welche Füllmenge ist für Klasse 2 vs. Klasse 3 erforderlich?
Wie wird die Zuverlässigkeit von Pressverbindungen sichergestellt?
Können SMT und THT in derselben Baugruppe kombiniert werden?
Welche Testoptionen stehen zur Verfügung?
Welche Daten werden für ein Angebot zur Durchsteckmontage benötigt?
Erleben Sie Fertigungsexzellenz
Fortschrittliche Fertigungsprozesse gewährleisten, dass jede PCB den höchsten Qualitätsstandards entspricht. Erhalten Sie sofort Ihr individuelles Angebot.