
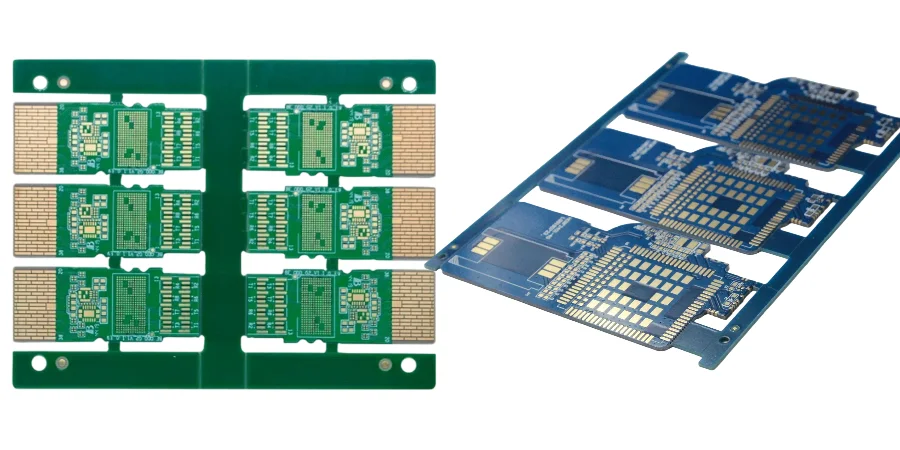
Mit dem explosionsartigen Anstieg der Nachfrage nach künstlicher Intelligenz und Cloud-Computing entwickeln sich Rechenzentren mit beispielloser Geschwindigkeit in Richtung 800G, 1.6T und noch höheren Bandbreiten. In dieser Technologiewelle dienen Pluggable Optics als Kern der Netzwerkverbindung, und ihre interne PCB ist zu einem kritischen Engpass geworden, der Leistung, Zuverlässigkeit und Stromverbrauch bestimmt. Um in kompakten Gehäusen wie QSFP-DD und OSFP eine extreme optoelektronische synergetische Leistung zu erzielen, ist ein robustes Fertigungs- und Qualitätskontrollsystem unerlässlich. Genau hier spielt Traceability/MES eine zentrale Rolle, indem es wie ein digitales neuronales Netzwerk wirkt, das jeden Schritt von der Designverifizierung bis zur Endmontage durchzieht und sicherstellt, dass jede PCB für optische Module in rauen Rechenzentrumsumgebungen stabil arbeiten kann.
Dieser Artikel wird aus der Perspektive eines Ingenieurs für optoelektronische Synergie eingehend analysieren, wie unter dem Traceability/MES-Rahmenwerk vielfältige Herausforderungen in den Bereichen Hochgeschwindigkeitssignale, optische Integration, Wärmemanagement und Präzisionsfertigung für PCB optischer Module in Rechenzentren bewältigt werden können, und erläutern, wie HILPCB fortschrittliche Prozesstechnologien nutzt, um Kunden umfassende Unterstützung von der Prototypenmontage bis zur Massenproduktion zu bieten.
Traceability/MES: Das digitale neuronale Zentrum der PCB-Fertigung für optische Module
Bevor wir spezifische optoelektronische technische Herausforderungen diskutieren, müssen wir zunächst verstehen, warum Traceability/MES der Grundstein der modernen Fertigung optischer Module ist. Eine 800G-PCB für optische Module integriert Hochgeschwindigkeits-DSPs, Lasertreiber, TIA/LA, Mikrocontroller und präzise optische Komponenten; ihr Wert ist hoch und der Prozess extrem komplex. Jede winzige Abweichung kann zu Leistungsabfall oder sogar zum Ausfall des gesamten Moduls führen.
Das Traceability/MES-System löst diesen zentralen Schmerzpunkt. Es weist jeder PCB-Einheit (PCBA) eine eindeutige Seriennummer zu und zeichnet alle Schlüsseldaten während ihres gesamten „Lebenszyklus“ von Anfang bis Ende auf:
- Materialmanagement: Erfasst die verwendete PCB-Substrat-Charge, Lieferanten und Chargennummern wichtiger Chips (DSP, Driver, TIA) sowie Spezifikationen passiver Komponenten. Dies ist entscheidend für die Analyse potenzieller chargenbezogener Probleme.
- Prozessparameter-Überwachung: Echtzeit-Aufzeichnung von Reflow-Löttemperaturprofilen, Lotpasteninspektionsdaten (SPI) sowie Bestückungskoordinaten und -druck während des SMT assembly-Prozesses.
- Integration von Qualitätsprüfdaten: Automatische Verknüpfung von SPI/AOI/X-Ray inspection-Ergebnissen, wobei Defektbilder und Daten an spezifische Einheiten gebunden werden, um ein vollständiges Qualitätsarchiv zu bilden.
- Testdaten-Rückverfolgbarkeit: Integriert Daten von optischen und elektrischen Teststationen, einschließlich Augendiagrammen, Bitfehlerrate (BER), Stromverbrauch und spektralen Eigenschaften, um sicherzustellen, dass jedes Modul einer strengen Leistungsüberprüfung unterzogen wurde.
- Nacharbeits- und Reparaturprotokolle: Detaillierte Aufzeichnung aller Nacharbeitsvorgänge, einschließlich Bediener, Zeit und verwendeter Materialien, um sicherzustellen, dass der Reparaturprozess kontrolliert und rückverfolgbar ist.
Man kann sagen, dass ein leistungsstarkes Traceability/MES-System die Voraussetzung für die groß angelegte, qualitativ hochwertige Produktion von optischen Modulen ist. Es ist nicht nur ein Werkzeug für die nachträgliche Rückverfolgung, sondern eine Datenmaschine für Echtzeit-Prozesssteuerung und kontinuierliche Optimierung, die sicherstellt, dass jeder Schritt vom Design bis zur Auslieferung unter strenger Kontrolle steht.
Hochgeschwindigkeits-Signalintegrität (SI/PI): PCB-Designbeschränkungen in der PAM4-Ära
Bei der Entwicklung von 100G NRZ zu 400G/800G PAM4 verdoppelt sich die Rate pro Kanal, aber die Toleranz für die Signalqualität sinkt drastisch. PAM4-Signale haben geringere vertikale Augenhöhen und komplexere Pegelentscheidungen, was beispiellose Herausforderungen an PCB-Kanalverlust, Reflexion und Übersprechen stellt.
- Materialauswahl und Verlustkontrolle: Um 56/112 Gbps/lane-Signale verlustfrei vom Modul-Randstecker zum DSP zu übertragen, müssen ultra-verlustarme Hochgeschwindigkeits-PCB-Materialien verwendet werden. Diese Materialien (wie Megtron 7, Tachyon 100G) weisen niedrigere Dielektrizitätskonstanten (Dk) und Verlustfaktoren (Df) auf, sind jedoch teurer und schwieriger zu verarbeiten. Traceability/MES erfasst in dieser Phase die genaue Chargennummer des verwendeten Laminats und verknüpft sie mit den Impedanzdaten des TDR (Time Domain Reflectometer), um die Konsistenz der Impedanzkontrolle sicherzustellen.
- Verbindungsdesign und -optimierung: Im begrenzten Modulraum ist das Via der Hauptpunkt für Impedanzdiskontinuitäten. Die Verwendung des Backdrill-Prozesses zum Entfernen überschüssiger via stub ist eine Standardpraxis zur Reduzierung von Reflexionen. Darüber hinaus sind ein optimiertes via-Strukturdesign, eine präzise Steuerung von Leiterbahnbreite und -abstand sowie eine glatte Kupferfolienoberflächenbehandlung (wie HVLP) entscheidend für die Gewährleistung der Signalqualität.
- Power Integrity (PI): Hochgeschwindigkeits-DSPs, EML-Treiber und TIAs sind extrem empfindlich gegenüber Stromversorgungsrauschen. Ein robustes Power Distribution Network (PDN)-Design ist entscheidend. Dies erfordert, dass die PCB über Strom- und Masseflächen mit niedriger Impedanz, ausreichende Entkopplungskondensatoren und eine wirksame Isolierung der Stromversorgung für digitale, analoge und optoelektronische Komponenten verfügt, um Rauschkopplung zu verhindern.
Während des gesamten Fertigungsprozesses bietet SPI/AOI/X-Ray inspection eine kritische physikalische Überprüfung. Beispielsweise kann die X-ray-Inspektion bestätigen, ob Hohlräume oder Kurzschlüsse in den Lötkugeln an der Unterseite des BGA-verpackten DSP vorhanden sind, da diese Defekte die SI- und PI-Leistung schwerwiegend beeinträchtigen können. All diese wertvollen Inspektionsdaten werden in Traceability/MES eingegeben und bilden ein vollständiges digitales Porträt jedes Produkts.
Wichtiger Hinweis: Kern des PCB-Designs für PAM4-Signale
- Material ist die Grundlage: Es müssen ultra-verlustarme Materialien mit einem **Df** von unter 0,004 gewählt werden, um frequenzabhängige dielektrische Verluste zu kontrollieren.
- Verbindung ist der Schlüssel: **Backdrill**, optimiertes **via**-Design und strenge Impedanzkontrolle (±7%) sind notwendige Mittel zur Reduzierung von Reflexionen und Intersymbolinterferenzen.
- Stromversorgung ist die Lebensader: Für DSP, Treiber und TIA/LA müssen ultra-rauscharme, unabhängige Stromversorgungsbereiche bereitgestellt werden, und die PDN-Impedanz muss im Ziel-Frequenzband ausreichend niedrig sein.
- Fertigungskonsistenz: Verlassen Sie sich auf das **Traceability/MES**-System, um jeden Prozessparameter von der Laminierung bis zum Ätzen zu überwachen und sicherzustellen, dass die Designleistung in der Massenproduktion reproduziert wird.
Lasertreiber- und TIA/LA-Layout: Kernherausforderungen der optoelektronischen Umwandlung
Das Herzstück des optischen Moduls ist der Bereich der optoelektronischen Umwandlung. Auf der Senderseite (Tx) wandelt der Lasertreiber elektrische Hochgeschwindigkeitssignale in modulierte Ströme um, um EML- oder VCSEL-Laser zur Lichtemission anzusteuern. Auf der Empfängerseite (Rx) wandelt die Photodiode (PD) optische Signale in schwache Ströme um, die dann vom Transimpedanzverstärker/Begrenzungsverstärker (TIA/LA) wieder in standardmäßige elektrische Signale umgewandelt werden.
- Treiber-Layout: EML-Treiber benötigen in der Regel hohe Spitzenströme und sich schnell ändernde Ströme, was sie zu einer Hauptquelle für EMI (elektromagnetische Interferenz) macht. Beim PCB-Layout müssen sie so nah wie möglich am Laser platziert werden, um die Verbindungslängen zu verkürzen und parasitäre Induktivitäten zu verringern. Gleichzeitig müssen ihre Stromversorgungs-Pins mit einer großen Anzahl hochwertiger Entkopplungskondensatoren versehen und physisch von empfindlichen TIA-Schaltungen isoliert werden.
- TIA/LA-Layout: Der TIA ist ein Bauteil, das schwache analoge Signale verarbeitet und extrem empfindlich auf Stromversorgungsrauschen und externes Übersprechen reagiert. Seine Eingangsleiterbahn (Verbindung zur PD) ist der kritischste Teil des gesamten Systems; jede winzige Rauschkopplung kann zu einer drastischen Verschlechterung der BER führen. Daher muss die Stromversorgung des TIA mehrstufig gefiltert und sorgfältig mit Masseflächen abgeschirmt werden.
- Co-Simulation: Bei HILPCB legen wir Wert auf optoelektronisches kollaboratives Design. Durch die Kombination von elektromagnetischer Feldsimulation und Schaltungssimulation können wir bereits in der Layoutphase die Leistung der gesamten Verbindung vom Treiber bis zum TIA vorhersagen und optimieren. Das Traceability/MES-System stellt sicher, dass während des nachfolgenden SMT assembly-Prozesses Marke, Modell und Charge dieser Schlüsselkomponenten vollständig mit denen im Simulationsmodell übereinstimmen, um Leistungsabweichungen durch Komponentenaustausch zu vermeiden.
Integration und Ausrichtung optischer Engines: Fertigungsherausforderungen mit mikrometergenauer Präzision
Die präzise Montage des Optical Sub-Assembly (OSA) oder der CPO (Co-Packaged Optics)-Engine mit der PCB ist einer der anspruchsvollsten Schritte in der Fertigung optischer Module. Dies ist nicht nur eine elektrische Verbindung, sondern auch eine präzise Ausrichtung des optischen Pfads.
- CTE-Fehlanpassungsmanagement: Optische Engines basieren typischerweise auf Materialien mit niedrigen Wärmeausdehnungskoeffizienten (CTE) wie Silizium (Si) oder Indiumphosphid (InP), während PCB-Substrate (wie modifiziertes FR-4) viel höhere CTEs aufweisen. Temperaturwechsel während des Modulbetriebs führen zu Spannungen zwischen beiden, was zu einem Ausfall der Faserausrichtung oder zu Ermüdungsbrüchen der Lötstellen führen kann. Die Wahl von IC-Substrat-Materialien mit besserer CTE-Anpassung oder die Verwendung flexibler Verbindungen (Flex PCB) zur Spannungsentlastung sind gängige Lösungen.
- Mechanische Toleranzkontrolle: Die Kopplungseffizienz von Glasfasern mit Lasern/Detektoren erfordert eine extrem hohe Ausrichtungspräzision, typischerweise im Mikrometer- oder sogar Submikrometerbereich. PCB-Verzug, Bestückungsgenauigkeit der Komponenten und mechanische Toleranzen des Käfigs (Cage) summieren sich und beeinflussen das endgültige Ausrichtungsergebnis.
- Schutz und Verstärkung: Um zerbrechliche Faserschnittstellen und präzise Ausrichtungsstrukturen vor Vibrationen und Stößen zu schützen, wird der Potting/encapsulation-Prozess (Verguss) weit verbreitet angewendet. Durch das Einspritzen spezifischer Rezepturen von Epoxidharz oder Silikon können Komponenten effektiv fixiert, Spannungen absorbiert und Umweltschutz geboten werden. Traceability/MES zeichnet die Chargennummer, Aushärtezeit und das Temperaturprofil des Vergussmaterials auf und stellt sicher, dass dessen physikalische Eigenschaften den Designanforderungen entsprechen.
HILPCB-Montagevorteile: Fusion von Präzision und Zuverlässigkeit
- Automatisierte Ausrichtungsplattform: Verwendet eine hochpräzise sechsachsige Ausrichtungsplattform, um eine aktive optische Ausrichtung zu erreichen, die optimale Kopplungseffizienz gewährleistet und Ausrichtungsdaten in Echtzeit an Traceability/MES hochlädt.
- Fortschrittliche SMT-Produktionslinie: Ausgestattet mit erstklassigen Bestückungsautomaten und Reflow-Öfen, fähig zur Verarbeitung von 01005-Komponenten und BGA mit 0,35 mm Rastermaß, was die Zuverlässigkeit der elektrischen Verbindungen gewährleistet.
- Kontrollierter Verpackungsprozess: Bietet professionelle Potting/encapsulation und Conformal coating Dienstleistungen, um die langfristige Produktzuverlässigkeit in rauen Umgebungen zu verbessern.
- Umfassende Inspektionsfähigkeiten: Kombiniert SPI/AOI/X-Ray inspection und Funktionstests, um eine 100%ige Qualitätsabdeckung zu erreichen und sicherzustellen, dass jedes gelieferte Produkt den höchsten Standards entspricht.
Thermisches Management Co-Design: Von der TEC-Steuerung bis zur Wärmeableitung auf Systemebene
Mit steigenden Geschwindigkeiten und funktionaler Integration ist der Stromverbrauch von 800G-Optikmodulen auf 20-25 W gestiegen, während für die nächste Generation von 1.6T-Modulen mehr als 30 W erwartet werden. Die Ableitung solch großer Wärmemengen im engen Raum eines QSFP-DD stellt eine große Herausforderung für das Design des thermischen Managements dar.
- Wärmeableitung auf PCB-Ebene: Die PCB selbst ist ein wichtiger Wärmeableitungspfad. Durch die Anordnung einer großen Anzahl von thermischen Vias unter Hauptwärmequellen wie DSPs und Treibern kann Wärme schnell an das Modulgehäuse geleitet werden. Die Verwendung von Heavy Copper für Strom- und Masseflächen kann auch die laterale Wärmeleitfähigkeit effektiv verbessern.
- TEC-Steuerschaltkreis: Um die Betriebstemperatur wellenlängenempfindlicher Laser wie EMLs zu stabilisieren, ist im Modul normalerweise ein thermoelektrischer Kühler (TEC) integriert. Auf der PCB muss ein hochpräziser TEC-Steuerschaltkreis entworfen werden, der den TEC-Strom über Temperatursensor-Feedback präzise regelt, um eine geschlossene Temperaturregelung zu erreichen.
- Systemebenen-Wärmelösung: Letztendlich muss die Wärme über das Modulgehäuse (Cage) und den Kühlkörper (Heatsink) an den Luftstrom des Switches abgegeben werden. Dies erfordert ein Co-Design zwischen PCB, Gehäuse, thermischem Schnittstellenmaterial (TIM) und Kühlkörper, um den thermischen Widerstand über den gesamten Wärmeableitungspfad zu minimieren. Traceability/MES kann in diesem Prozess Schlüsselparameter wie TIM-Modell, Dicke und Montagedrehmoment aufzeichnen, die die endgültige thermische Leistung direkt beeinflussen. In bestimmten hochzuverlässigen Anwendungen wird die PCBA auch einer Conformal coating unterzogen, um zu verhindern, dass Staub und Feuchtigkeit die Wärmeableitungseffizienz und die elektrische Leistung beeinträchtigen.
Montage- und Inspektionsprozesse: Gewährleistung von Zuverlässigkeit und Konsistenz in der Massenproduktion
Ein perfektes Design ist wertlos, wenn es nicht zuverlässig gefertigt werden kann. Der Montageprozess von Optikmodul-PCB ist voller Herausforderungen, und genau hier zeigt das Traceability/MES-System seinen enormen Wert.
- SMT Assembly: Dies ist der Kern der PCBA-Fertigung. Die Dicke und Gleichmäßigkeit des Lotpastendrucks werden von SPI-Geräten in 3D gemessen; die präzise Platzierung von Zehntausenden von Komponenten erfolgt durch Hochgeschwindigkeits-Bestückungsautomaten; und das Reflow-Temperaturprofil wird sorgfältig entworfen und streng überwacht, um die Qualität aller Lötstellen (insbesondere großer BGA) sicherzustellen. Daten aus dem gesamten SMT assembly-Ablauf werden vom MES-System zur Echtzeitüberwachung und Prozessoptimierung erfasst.
- SPI/AOI/X-Ray Inspection: Dies ist die wichtigste Verteidigungslinie zur Qualitätssicherung. SPI verhindert Lötfehler, die durch Lotpastenprobleme verursacht werden; AOI prüft auf Komponentenfehler, Auslassungen, Inversionen, Abweichungen und das Aussehen der Lötstellen; während X-Ray-Inspektion Komponenten durchdringt, um Hohlräume, Brückenbildung und Ausrichtung von unteren Lötstellen wie BGA und QFN zu überprüfen. Diese mehrdimensionalen SPI/AOI/X-Ray inspection-Daten bieten eine objektive Grundlage für die Qualitätsbewertung.
- Selective Wave Soldering: Für Durchsteckkomponenten wie Modulkantensteckverbinder ist der Einsatz von Selective wave soldering die beste Wahl, um Lötkonsistenz und Zuverlässigkeit zu gewährleisten. Im Vergleich zum Handlöten bietet es eine gleichmäßigere Wärmeverteilung und vollere Lötstellen, wodurch Unsicherheiten durch menschliche Faktoren vermieden werden.
- Endgültiger Schutz: Je nach Anforderungen der Anwendungsumgebung kann die PCBA zusätzlichen Schutzbehandlungen unterzogen werden. Potting/encapsulation wird verwendet, um strukturelle Unterstützung und Vibrationsfestigkeit zu bieten, während Conformal coating das Auftragen eines dünnen Polymer-Schutzfilms auf die Leiterplattenoberfläche beinhaltet, um Feuchtigkeit, Salznebel und chemischer Korrosion zu widerstehen.
All diese komplexen Prozessschritte, von SMT assembly bis Selective wave soldering und schließlich zum Schutz, werden vom Traceability/MES-System geplant und aufgezeichnet, wodurch ein geschlossenes, datengesteuertes Fertigungssystem entsteht.
Überblick über die Fertigungskapazitäten von HILPCB
Prozessposition Fähigkeitsspezifikation Wert für Optikmodule Min. Leiterbahnbreite/-abstand 2.5/2.5 mil Unterstützt hochdichte DSP- und RF-Leiterbahnführung Back-Drilling Tiefenkontrolle ±0.05mm Entfernt präzise Via Stubs und verbessert die Signalintegrität Laserbohrdurchmesser Min 75μm Ermöglicht HDI-Designs und erfüllt Anforderungen an hochdichte Verdrahtung Impedanzkontrollgenauigkeit ±7% Garantiert die Übertragungsqualität von Hochgeschwindigkeits-Differenzsignalen Standardisierte Schnittstellen und Firmware-Management: Die Rolle von CMIS
Moderne steckbare Optikmodule sind nicht nur Hardware; sie enthalten auch ein komplexes „Gehirn“ – einen Mikrocontroller (MCU) –, der für die Modulinitialisierung, Überwachung, Diagnose und Kommunikation mit dem Hostsystem verantwortlich ist. CMIS (Common Management Interface Specification) ist zum Standard für Module mit Geschwindigkeiten von 800G und mehr geworden.
Das PCB-Design muss Management-Busse wie I2C/MDIO unterstützen, um sicherzustellen, dass der Host reibungslos auf die internen Register des Moduls zugreifen kann, um Schlüsselinformationen wie Temperatur, Stromverbrauch und optische Leistung zu lesen und notwendige Konfigurationen vorzunehmen.
Traceability/MES spielt auch im Firmware-Management eine unverzichtbare Rolle.
- Versionskontrolle: Das MES-System stellt sicher, dass während der Produktion die korrekte Firmware-Version auf jedes Modul geflasht wird.
- Konfigurationsmanagement: Je nach Kundenauftrag müssen Module möglicherweise unterschiedliche Konfigurationsdateien laden (z. B. spezifische Vendor-IDs). Das MES-System kann diesen Prozess automatisieren, um Fehler zu vermeiden.
- Aufzeichnung und Rückverfolgbarkeit: Die Seriennummer jedes Moduls ist mit Informationen wie Firmware-Version, Konfigurationsdatei und Flash-Zeit verknüpft, was für den späteren Kundensupport und die Fehlersuche entscheidend ist.
Fazit: Datengesteuerte Fertigung für die Zukunft der optischen Verbindungen
Das Optikmodul-PCB für Rechenzentren ist ein Meisterwerk moderner Elektroniktechnik, das Spitzentechnologien aus den Bereichen RF, Analog, Digital, Optik und Thermodynamik auf kleinstem Raum vereint. Um diese Komplexität erfolgreich zu meistern und den Sprung vom Design zur Massenproduktion zu schaffen, ist ein datengesteuertes Fertigungssystem mit Traceability/MES als Kern unerlässlich.
Von der Auswahl geeigneter verlustarmer Materialien bis zur Optimierung von PAM4-Signalkanälen; vom präzisen Lasertreiber-Layout bis zur optischen Ausrichtung auf Mikrometerebene; von effizienten Wärmemanagementlösungen bis hin zu zuverlässigen Montage- und Inspektionsprozessen – Traceability/MES wirkt wie ein goldener Faden, der all diese Glieder verbindet und Prozesskontrolle, Qualitätsrückverfolgbarkeit und Leistungskonsistenz gewährleistet. HILPCB versteht diese Philosophie zutiefst; wir bieten nicht nur fortschrittliche PCB-Fertigung und SMT-Montagedienstleistungen, sondern engagieren uns auch dafür, Kunden durch ein leistungsstarkes Traceability/MES-System eine umfassende Qualitätssicherung vom Prototyp bis zur Massenproduktion zu bieten. Ob es sich um den komplexen Potting/encapsulation-Prozess oder strenge SPI/AOI/X-Ray inspection-Standards handelt, wir verlassen uns auf Daten, um sicherzustellen, dass jede an Sie gelieferte Optikmodul-PCB ein Premiumprodukt mit hervorragender Leistung und Stabilität ist.
Häufig gestellte Fragen
Warum ist Traceability oder MES für Optical-Module-PCBs kritisch?
Diese Produkte kombinieren teure Bauteile, dichte High-Speed-Links und Präzisionsassembly, daher muss jeder Prozessschritt nachvollziehbar kontrolliert werden.
Welche Daten sollten in diesem Ablauf erfasst werden?
Materiallose, SMT-Parameter, SPI-, AOI- und X-Ray-Ergebnisse, Testergebnisse sowie jede Nacharbeit sollten der Seriennummer zugeordnet sein.
Wie hilft das bei PAM4- und Optical-Performance-Problemen?
Es erleichtert die Rückführung von BER-, Eye-Diagram-, Thermal- oder Alignment-Problemen auf konkrete Materialien, Einstellungen oder Prozessabweichungen.
Warum ist das auch über den Prototyp hinaus wichtig?
Dieselbe digitale Historie unterstützt Serienqualität, Kunden-Audits und schnellere Failure Analysis bei Feldrückläufern.