
Eine USB-C-Ladegerät-PCB kombiniert netzspannungsführende AC/DC-Leistungselektronik mit einer berührbaren, geregelten USB-Ausgangsseite. Die Serienfähigkeit hängt deshalb nicht nur von Wirkungsgrad oder Wattzahl ab: Isolation, EMV, thermische Pfade, USB-PD-Firmware, Bauteilfreigaben, mechanische Abstützung und End-of-Line-Test müssen zusammenpassen.
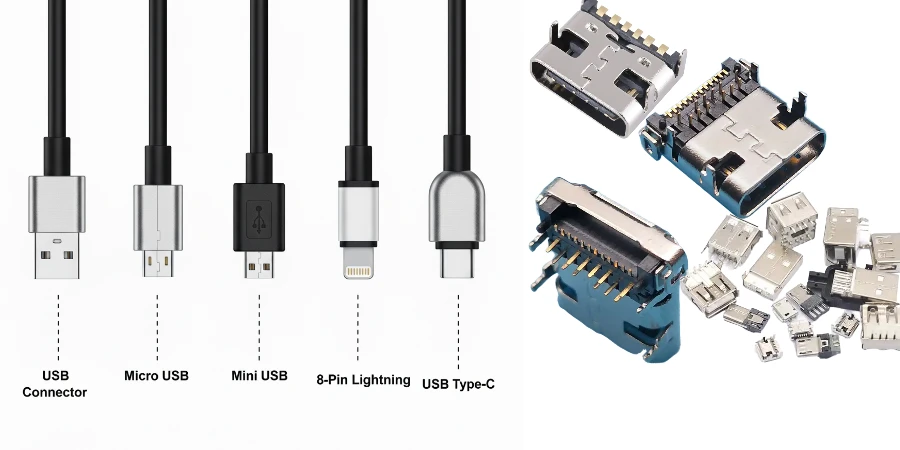
USB-C beschreibt den Steckverbinder. Erst USB Power Delivery, unterstützte Profile, Kabel und Endgerät bestimmen die ausgehandelte Leistung. Eine Type-C-Buchse überträgt in einem reinen Ladegerät außerdem nicht automatisch schnelle USB-Daten. Die PD-Kommunikation läuft über die CC-Leitung und muss gegen Störungen der Schaltstufe robust sein. Welche Daten- und Leistungsmodi ein Port unterstützt, behandelt unser Leitfaden zu USB-C-Ports, USB4 und Thunderbolt.
Dieser Leitfaden konzentriert sich auf DFM und Fertigung von USB-C-Ladegerät-PCBA: GaN- und Siliziumlayout, Kriech- und Luftstrecken, Kupfer und Thermal Vias, Verguss, SMT, ICT, FCT, Sicherheitsprüfungen, Lieferantenauswahl und RFQ. Er ergänzt die Protokollperspektive um die Fragen, die vor Prototyp und Serie geklärt sein müssen.
USB-C-Ladegerät-PCB-Fertigung in Kürze
- USB PD 3.1 ermöglicht in geeigneten EPR-Systemen bis 240 W; Source, Sink, Kabel und Hardware müssen das Profil gemeinsam unterstützen.
- GaN kann höhere Schaltfrequenzen und kleinere Magnetics ermöglichen, erhöht aber Anforderungen an Gate-Schleife, parasitäre Induktivität und EMV.
- USB-PD-Kommunikation ist keine High-Speed-USB-Datenverbindung; Layout und Test richten sich nach CC, VBUS und der angebotenen Ladefunktion.
- Kriech- und Luftstrecken werden aus Norm, Arbeitsspannung, Isolationsart, Materialgruppe, Verschmutzungsgrad, Höhe und Toleranzen abgeleitet.
- 2-, 3- oder 4-oz-Kupfer ist keine pauschale Pflicht. Stromdichte, Erwärmung, Geometrie und Ätzbarkeit entscheiden.
- High-Tg beschreibt nicht die Wärmeleitfähigkeit; FR4, IMS und Hybridlösungen erfüllen unterschiedliche elektrische und mechanische Aufgaben.
- Verguss kann Wärme und Mechanik verbessern, erzeugt aber Risiken durch Lufteinschlüsse, Schrumpfspannung, Reparaturverlust und Hotspots.
- ICT, Funktionstest, PD-Protokolltest, Isolation und thermische Validierung decken unterschiedliche Fehler ab.
- CE, USB-IF und Produktsicherheitsprüfung sind getrennte Nachweise; ein PCBA-Lieferant bestätigt nicht automatisch das vollständige Ladegerät.
- Eine RFQ nennt Netzbereich, Ports, PD/PPS/EPR-Profile, Topologie, Isolation, Gehäuse, Testplan, Mengen und Verantwortungsgrenzen.
Welche Fragen beantwortet dieser USB-C-Charger-PCBA-Leitfaden?
- Ladegerät-Architektur und Liefergrenze festlegen
- USB-C, USB PD, PPS und EPR unterscheiden
- GaN- oder Silizium-Leistungsstufe auswählen
- Schaltknoten und EMV layouten
- Isolation und Sicherheitsabstände auslegen
- Kupfergewicht und Thermal Vias dimensionieren
- PCB-Material und IMS richtig wählen
- Gehäuse, Kühlung und TIM entwickeln
- Verguss ohne neue Risiken planen
- DFM vor dem Prototyp durchführen
- USB-C-Ladegerät-PCBA montieren
- ICT, FCT und EOL-Test festlegen
- Qualifikation und EU-Konformität planen
- Turnkey-Lieferant und Kosten vergleichen
- HILPCB-Leistungsumfang abgrenzen
- Vollständige RFQ erstellen
- Häufige Fragen klären
Wie ist eine USB-C-Ladegerät-PCB aufgebaut?
Der Netzeingang umfasst Schutz, Gleichrichtung und EMV-Filter. Die isolierte Wandlerstufe überträgt Leistung auf die Sekundärseite. Dort regeln Gleichrichtung, Ausgangsfilter, VBUS-Schalter und PD-Controller die USB-C-Ausgabe. Transformator, Optokoppler oder isolierte Rückmeldung, Y-Kondensator, PCB und Gehäuse bilden gemeinsam die Isolationsbarriere.
Eine PCB, gestapelte Boards oder separate Module?
Eine einzelne PCB vereinfacht Verbindungen und Prüfung, benötigt aber genügend Fläche für Isolation und Magnetics. Gestapelte Boards nutzen den Raum besser, erhöhen jedoch Steck-, Löt- und Wärmeübergänge. IMS kann einen lokalen Leistungspfad kühlen, ist aber nicht automatisch für die vollständige netzgetrennte Schaltung geeignet.
Welche Liefergrenze muss im Angebot stehen?
Bare Board, bestückte PCBA, programmiertes und getestetes Modul oder vollständiges Ladegerät sind unterschiedliche Leistungen. Gehäuse, Transformatorfreigabe, Firmware, Kabel, Zertifizierung und Marktverantwortung werden ausdrücklich zugeordnet. Nur so lassen sich Angebote und Prüfkosten vergleichen.
USB-C, USB PD, PPS und EPR: Was muss die PCBA unterstützen?
Der USB-C-Port erkennt Verbindung und Orientierung über CC. Die Source bietet zulässige Power Data Objects an; das Endgerät fordert ein gemeinsames Profil an. Erst nach erfolgreicher Aushandlung wird eine höhere VBUS-Spannung bereitgestellt. Ohne passende Verhandlung bleibt das Ladegerät im vorgesehenen sicheren Zustand.
Was braucht ein 140-W- oder 240-W-EPR-Ladegerät?
Einen EPR-fähigen PD-Controller, geeignete Firmware, für Spannung und Strom dimensionierte FETs, Kondensatoren, Buchse, Leiterbahnen und ein dafür geeignetes Kabel. Auch das Endgerät muss das gewünschte Profil unterstützen. Die aufgedruckte Gesamtleistung ist keine Garantie für jeden Port.
Welche Rolle spielt PPS?
Programmable Power Supply erlaubt innerhalb angebotener Bereiche feinere Spannungs- und Stromanforderungen. Das Endgerät steuert die Nutzung. PPS kann thermische und Ladeoptimierung unterstützen, ist aber weder in jeder Source noch in jedem Sink vorhanden.
GaN oder Silizium: Welche Leistungsstufe passt zum USB-C-Ladegerät?
GaN-FETs können schnell schalten und geringe Schaltverluste ermöglichen. Dadurch lassen sich Magnetics und Filter verkleinern. Schnelle Flanken koppeln jedoch stärker über parasitäre Kapazitäten und Induktivitäten. Gate-Treiber, Rückstrompfad, Transformator, Snubber und EMV-Filter müssen deshalb als Einheit entwickelt werden.
Macht GaN jedes Ladegerät kleiner und kühler?
Nein. Topologie, Magnetics, Kondensatoren, Isolation und Gehäuse bestimmen die Baugröße mit. Ein kleineres Gehäuse besitzt weniger Oberfläche. Selbst bei gutem Halbleiterwirkungsgrad können Transformator, Gleichrichter, Buchse und Leiterbahnen die Temperatur begrenzen.
Wann ist Silizium wirtschaftlicher?
Bei geringerer Leistung, moderater Schaltfrequenz oder engem Bauteilbudget kann ein bewährter Silizium-MOSFET die bessere Lösung sein. Entscheidend sind Gesamtwirkungsgrad, EMV-Aufwand, Verfügbarkeit, Treiber, thermische Marge und Serienkosten.
Wie werden GaN-Schaltknoten, Gate-Schleife und EMV layoutet?
Die Kommutierungsschleife wird kurz und flächig klein gehalten. Gate-Treiber und Rückführung liegen nahe am Schalter. Der schnelle Schaltknoten erhält nur die notwendige Kupferfläche, weil große Flächen kapazitiv in Gehäuse und Sekundärseite koppeln. Messpunkte dürfen die Schleife nicht unnötig vergrößern.
Wie bleibt die USB-PD-Kommunikation stabil?
CC-Leitungen werden von Schaltknoten, Transformator und Gate-Signalen ferngehalten. Massebezug, ESD-Schutz, VBUS-Sense und Portcontroller folgen dem Referenzdesign des Bauteils und dem realen Portaufbau. PD-Analyse prüft Protokoll und elektrisches Verhalten gemeinsam.
Welche EMV-Maßnahmen gehören zum Netzeingang?
Gleichtakt- und Gegentaktfilter, X- und Y-Kondensatoren, Snubber, Schirmwicklung und Layout werden abgestimmt. Ein größeres Filter kann ungünstiges Schaltlayout nicht immer wirtschaftlich kompensieren. Ableit- oder Berührstrom begrenzt zudem die zulässige Y-Kapazität.
Wie werden Kriechstrecke, Luftstrecke und Isolation ausgelegt?
Primär- und berührbare Sekundärseite benötigen die für das Produkt vorgesehene Isolationsart. Abstände folgen Arbeitsspannung, Überspannungskategorie, Verschmutzungsgrad, Materialgruppe beziehungsweise CTI, Höhe und anwendbarer Norm. Eine Zahl aus einem Referenzlayout ist ohne diese Randbedingungen nicht übertragbar.
Welche DFM-Details gefährden die Isolationsbarriere?
Kupfer, Vias, Testpads, Schrauben, Kühlbleche, Klebstoff oder Bestückungsdruck können Abstände verkürzen. Frässchlitze helfen nur, wenn Breite, Restmaterial, Verschmutzung und mechanische Stabilität kontrolliert sind. Primär- und Sekundärtestpunkte müssen eindeutig getrennt bleiben.
Was beweist ein Hochspannungstest?
Er prüft die Spannungsfestigkeit der definierten Isolationsstrecke mit festgelegter Spannung, Zeit und Grenzstrom. Er beweist weder USB-PD-Funktion noch thermische Lebensdauer. Isolationswiderstand, Ableitstrom und abnormaler Betrieb sind eigene Prüfungen.
Wie werden Kupfergewicht, Leiterbahnen und Thermal Vias dimensioniert?
Strom, Leiterbahnbreite, Kupferdicke, Viazahl, Umgebung und zulässige Erwärmung bestimmen den Strompfad. Große Kupferflächen verteilen Wärme und senken Widerstand. Dickes Kupfer erschwert jedoch feine Abstände und kann die Ätzkompensation erhöhen.
Sind 2 oz oder 4 oz Kupfer für Schnellladegeräte notwendig?
Nur wenn Messung und Stromdichte es rechtfertigen. Lokale Flächen, parallele Lagen, verbreiterte Anschlüsse oder eine Dickkupfer-Leiterplatte können sinnvoll sein. Die gesamte PCB unnötig mit Dickkupfer auszuführen kann Kosten und Feinrouting verschlechtern.
Wie funktionieren Thermal Vias unter Power-Bauteilen?
Via-Arrays übertragen Wärme auf Innen- und Rückseitenflächen. Durchmesser, Pitch, Kupferfüllung, Lötmaskenöffnung und Lotabfluss müssen abgestimmt sein. Via-in-Pad wird häufig gefüllt und überkupfert, damit eine ebene Lötfläche entsteht; die konkrete Füllart folgt Prozess und thermischem Ziel.
FR4, High-Tg oder IMS: Welches PCB-Material ist richtig?
FR4 kann für viele Ladegeräte geeignet sein, wenn Temperatur, Isolation und Reflow eingehalten werden. High-Tg verbessert bestimmte mechanische Reserven oberhalb des Glasübergangs, ist aber kein Kühlmaterial. IMS bietet einen guten Wärmeweg durch ein dünnes Dielektrikum zur Metallbasis, kann jedoch Lagenzahl, Isolation und Routing einschränken.
Wann ist eine Hybridlösung sinnvoll?
Wenn ein thermisch hoch belastetes Sekundär- oder Leistungsmodul von einer Metallkernplatine profitiert, während Steuerung und Isolation auf einer Multilayer-FR4-PCB bleiben. Verbindungen, Potentiale, Befestigung und Wärmeausdehnung werden dabei gemeinsam geprüft.
Wie werden Gehäuse, Kühlkörper und Wärmeleitmaterial entwickelt?
Temperaturmessung erfolgt im geschlossenen Seriengehäuse bei minimaler und maximaler Netzspannung, relevanten PD-Profilen, Portkombinationen und Umgebung. Kritisch sind FETs, Transformator, Gleichrichter, Kondensatoren, Buchse und berührbare Gehäuseflächen.
Welche Rolle spielen TIM und Gehäuse?
Wärmeleitpads oder geeignete Verguss- beziehungsweise Gap-Filler verbinden Hotspots mit Kühlfläche oder Gehäuse. Elektrische Isolation, Kompression, Alterung und Fertigungstoleranz müssen erhalten bleiben. Ein Metallgehäuse darf keine Primär-Sekundär-Barriere überbrücken.
Warum reicht eine Wärmebildkamera nicht aus?
Emissionsgrad und verdeckte Bauteile können Messungen verfälschen. Thermoelemente, kalibrierte Sensoren und elektrische Verlustmessung ergänzen das Wärmebild. Die Auswertung berücksichtigt Bauteilgrenzen, Isoliermaterial und zulässige Oberflächentemperatur.
Ist Verguss für USB-C-Ladegeräte immer sinnvoll?
Nein. Verguss kann Vibration reduzieren, Feuchtepfade begrenzen und Wärme an das Gehäuse koppeln. Er kann aber Bauteile mechanisch verspannen, Reparatur verhindern, Hotspots einschließen und durch Lufteinschlüsse ungleichmäßig wirken. Material, Misch- und Entgasungsprozess, Aushärtung und Nacharbeit müssen qualifiziert werden.
Macht Verguss die PCBA automatisch wasserdicht?
Nein. Buchse, Kabel, Gehäusefuge und unvollständig benetzte Bereiche bleiben mögliche Eintrittspfade. Eine IP-Schutzart gilt nur für das geprüfte vollständige Produkt. Auch Wärmeleitfähigkeit und elektrische Isolationsfestigkeit des Vergussmaterials benötigen passende Nachweise.
Welche DFM-Prüfung braucht eine USB-C-Ladegerät-PCB?
DFM prüft Isolation, Schlitze, Hochstrompads, Transformator, schwere Bauteile, doppelseitige Bestückung, Panelisierung, Nutzentrennung, Buchsenverankerung, Lötmaskenstege, Wärmewege und Testzugang. Der finale Stackup und Kupferaufbau werden vor Freigabe mit Fertigungstoleranzen bestätigt.
Welche BOM-Positionen dürfen nicht beliebig ersetzt werden?
Sicherung, Sicherheitskondensatoren, Transformator, Optokoppler oder isolierte Rückmeldung, Leistungsschalter, PD-Controller und thermisch kritische Kondensatoren benötigen klare Freigaberegeln. Ein elektrisch ähnlicher Ersatz kann Sicherheit, EMV, Firmware oder Temperatur verändern.
Wie läuft die USB-C-Ladegerät-PCBA-Montage ab?
Nach Lotpastendruck und SPI folgt die Bestückung mit kontrolliertem Reflow-Profil. Schwere Magnetics oder THT-Komponenten werden je nach Design selektiv gelötet oder manuell prozessgeführt. AOI prüft sichtbare Merkmale; Röntgenprüfung wird für QFN-, LGA- und verdeckte Power-Pads nach Risiko eingesetzt.
Was ist bei USB-C-Buchse und Transformator wichtig?
Die Buchse benötigt mechanische Abstützung und kontrollierte Lötfüllung, weil Steckkräfte auf die PCB wirken. Transformatorpins, Abstandshalter und Klebstoff dürfen Isolation und Lötqualität nicht beeinträchtigen. Schwere Teile müssen Transport, Fall und Vibration des Produkts überstehen.
Wann wird programmiert und kalibriert?
PD-Controller und gegebenenfalls Mikrocontroller werden mit freigegebener Version programmiert. Profilangebot, Portpriorität, Schutzschwellen und Hardwarevariante müssen zusammenpassen. Seriennummer und Firmwareversion werden vor dem Funktionstest gespeichert.
Welche ICT-, FCT- und EOL-Tests braucht ein USB-C-Ladegerät?
ICT findet Kurzschlüsse, Unterbrechungen und falsche passive Werte, soweit Testzugang vorhanden ist. Der Funktionstest startet kontrolliert, prüft Ausgang, Regelung und Schutz. Ein PD-Analysator verifiziert angebotene Profile, Aushandlung, PPS/EPR-Zustände und VBUS-Verhalten.
Welche Prüfungen gehören in jeden Serienablauf?
- Identität, Firmware und Rückverfolgbarkeit;
- geregelter Erststart mit Strombegrenzung;
- ausgewählte Netzspannungen und PD-Profile;
- Ausgangsspannung, Stromgrenze und Ruhestrom;
- Kurzschluss- und Schutzreaktion nach Prüfkonzept;
- Isolationstest mit sicheren Kontaktierungen;
- Port-, LED- und gegebenenfalls Multiport-Priorität;
- Speicherung der Messergebnisse.
Wird jedes Ladegerät vollständig zertifiziert und eingebrannt?
Nein. Typprüfung, EMV und vollständige Sicherheitsqualifikation gelten für definierte Produktmuster und Konfigurationen. Der schnelle EOL-Test wird mit diesen Ergebnissen korreliert. Burn-in oder beschleunigte Belastung braucht Zweck, Dauer, Grenzwerte und Stichprobe; „mehr Stunden“ ist nicht automatisch besser.
USB-IF, CE und EU-USB-C-Anforderungen: Was ist zu beachten?
USB-IF-Konformität bewertet USB-Interoperabilität und Logo-Nutzung, nicht die vollständige elektrische Produktsicherheit. Die CE-Kennzeichnung ist kein einzelnes Zertifikat eines Prüflabors. Der verantwortliche Hersteller bewertet alle anwendbaren EU-Rechtsakte und führt technische Nachweise.
Die EU-Anforderungen zum gemeinsamen Ladeanschluss betreffen definierte Gerätekategorien und Zeitpunkte; für Laptops gelten sie seit dem 28. April 2026. Daraus folgt nicht, dass jedes separat verkaufte Netzteil automatisch alle Produkt- und Marktanforderungen erfüllt.
Welche zusätzlichen Produktprüfungen sind typisch?
EMV, Temperatur, abnormaler Betrieb, Spannungsfestigkeit, Isolationswiderstand, Ableit- oder Berührstrom, Netztransienten, mechanische Belastung und Umweltanforderungen. Der genaue Plan folgt Produktklasse, Zielmarkt und anwendbarer Norm, beispielsweise IEC 62368-1 für bestimmte Audio/Video- und ICT-Produkte.
Wie vergleicht man Turnkey-Lieferanten und PCBA-Kosten?
Angebote müssen denselben Umfang enthalten: PCB, Bauteile, Magnetics, Programmierung, Vorrichtungen, ICT/FCT, Isolationstest, Verguss, Gehäuseintegration, Ausschussregel und Dokumentation. Ein niedriger Stückpreis ohne Prüfadapter oder Sicherheitsbauteil-Rückverfolgung ist nicht vergleichbar.
Welche Faktoren bestimmen die Kosten?
Lagenzahl, Kupfer, Sicherheitsabstände, Sonderform, GaN-Gehäuse, Magnetics, Bauteilverfügbarkeit, doppelseitige Bestückung, THT, Beschichtung oder Verguss, Programmierung, Testzeit, Vorrichtung und Losgröße. Eine frühe DFM-Runde kann unnötiges HDI oder pauschales Dickkupfer vermeiden.
Welche Nachweise sollte der Fertiger liefern?
Stackup, Materialcharge, Prozessfreigabe, SPI/AOI- und Röntgenstrategie, Firmwareprotokoll, EOL-Grenzen, Messdaten, Rückverfolgbarkeit und Abweichungsprozess. Zertifizierungen des Betriebs ersetzen keine Freigabe des Ladegeräts.
Was kann HILPCB für USB-C-Ladegerät-PCBs liefern?
HILPCB unterstützt Leiterplattenfertigung, SMT-Bestückung, Turnkey-PCB-Montage, Bauteilbeschaffung, DFM, Programmierung und vereinbarte elektrische Tests. Projektabhängig können Dickkupfer, gefüllte Vias, kontrollierte Isolation, AOI, Röntgenprüfung und Funktionstest geplant werden.
Topologieentwicklung, Transformatorauslegung, PD-Firmware, Gehäuse, EMV-Optimierung und Zertifizierung sind nur dann Bestandteil, wenn sie ausdrücklich beauftragt werden. Angebot und Prüfplan halten die Verantwortungsgrenze fest.
Welche Angaben gehören in eine USB-C-Ladegerät-PCB-RFQ?
- Zielmärkte, Produktklasse und Liefergrenze;
- Netzspannungs- und Frequenzbereich;
- USB-C-Ports, Gesamtleistung und garantierte Portleistung;
- PD-, PPS- und EPR-Profile sowie Kabelanforderung;
- Topologie, Controller, Schalter und Transformator;
- PCB-Daten, Stackup, Kupfer, Isolation und Abmessungen;
- BOM mit Sicherheits- und Alternativregeln;
- Bestückungsdaten, Gehäuse, TIM, Beschichtung oder Verguss;
- Firmware, Programmierung und Versionierung;
- ICT-, FCT-, PD-, Isolation- und EOL-Prüfplan;
- Qualifikations-, EMV- und Sicherheitsverantwortung;
- Prototyp-, Pilot- und Serienmengen mit Termin.
Mit diesen Unterlagen kann HILPCB Herstellbarkeit, Prüfadapter, offene Risiken und Stückkosten belastbar bewerten.
Häufige Fragen zur USB-C-Ladegerät-PCBA
Was ist eine USB-C-Ladegerät-PCB?
Sie trägt Netzteil, Isolation, Regelung, Schutz und USB-PD-Port eines Ladegeräts. PCB, Firmware, Magnetics und Gehäuse bestimmen gemeinsam die Funktion.
Unterstützt jede USB-C-Buchse USB Power Delivery?
Nein. USB-C beschreibt den Anschluss. PD-Controller, Firmware und Leistungshardware müssen die angebotenen Profile ausdrücklich unterstützen.
Ist GaN für jedes Schnellladegerät notwendig?
Nein. GaN kann Leistungsdichte verbessern; Silizium kann bei geringerer Leistung oder Kostenziel wirtschaftlicher sein.
Braucht ein 240-W-Ladegerät ein spezielles Kabel?
Ja, Source, Sink und EPR-Kabel müssen den vorgesehenen Spannungs- und Strombereich gemeinsam unterstützen.
Ist 4-oz-Kupfer für leistungsstarke Charger-PCBs besser?
Nur bei passender Strom- und Temperaturanforderung. Dickes Kupfer kann feine Abstände und Ätzung erschweren.
Macht High-Tg-FR4 das Ladegerät kühler?
Nein. Tg ist keine Wärmeleitfähigkeit. Temperatur hängt von Verlustleistung, Kupfer, Bauteilen, TIM und Gehäuse ab.
Macht Verguss ein Ladegerät automatisch wasserdicht?
Nein. Buchse, Gehäuse und Lufteinschlüsse bleiben relevant. Die IP-Schutzart wird am vollständigen Produkt geprüft.
Was ist der Unterschied zwischen ICT und FCT?
ICT prüft Netze und Bauteilwerte; FCT prüft das eingeschaltete Ladegerät, PD-Verhandlung, Ausgang und Schutzfunktionen.
Welche Tests prüfen die elektrische Isolation?
Je nach Prüfplan gehören Spannungsfestigkeit, Isolationswiderstand und Ableit- oder Berührstrom dazu. Grenzwerte folgen dem Produktkonzept.
Kann HILPCB die CE-Konformität des Ladegeräts garantieren?
Nein. HILPCB liefert vereinbarte Fertigungs- und Prüfnachweise; die Produktkonformität verantwortet der Inverkehrbringer.
Welche Daten braucht HILPCB für ein Angebot?
Benötigt werden PCB-Daten, BOM, Profile, Netzbereich, Gehäuse, Firmware, Testplan, Mengen und klare Verantwortungsgrenzen.
Was treibt die Kosten einer USB-C-Ladegerät-PCBA?
Leistung, Topologie, GaN, Magnetics, Kupfer, Bestückung, Verguss, Programmierung, Testzeit, Vorrichtungen und Stückzahl bestimmen den Preis.