
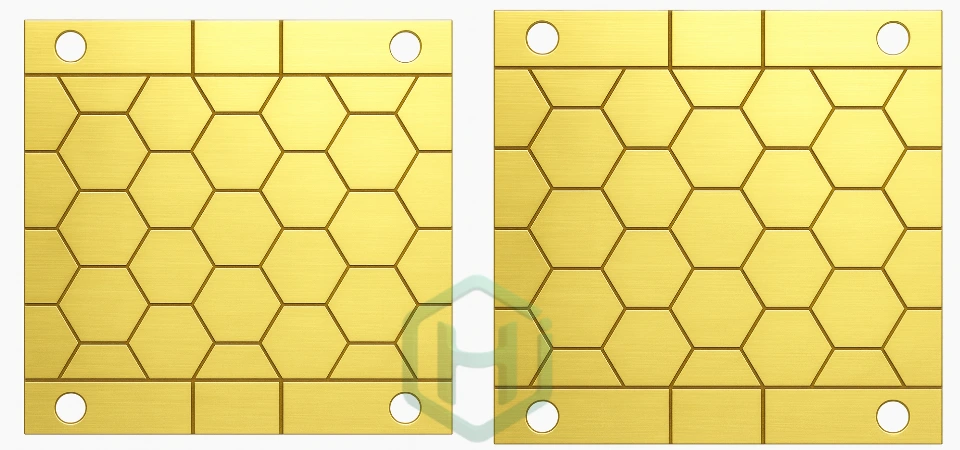
Le développement des composants de puissance en carbure de silicium (SiC) et en nitrure de gallium (GaN) dans les véhicules électriques, les convertisseurs d’énergie renouvelable et les stations de base 5G augmente le besoin de substrats capables d’évacuer de fortes densités thermiques. Le nitrure d’aluminium (AlN) associe conductivité thermique et isolation électrique, mais ce n’est pas l’unique solution commercialement viable : Al₂O₃, Si₃N₄, DBC, AMB, couches épaisses et autres architectures restent à comparer selon le courant, la température, les contraintes mécaniques et le coût. Les bases des services de fabrication PCB aident à cadrer ces exigences.
Pour les achats et l’ingénierie de puissance, le choix du fabricant ne doit pas se limiter au prix unitaire. Une liaison cuivre-céramique instable peut annuler une partie du bénéfice des composants SiC ou GaN et augmenter le risque thermique. Ce guide présente les capacités, preuves qualité et données DFM à demander à un partenaire AlN, en complément du guide de sélection d’un fabricant de PCB céramique.
I. Procédés DBC et AMB pour PCB céramique AlN
La performance d’un substrat AlN métallisé dépend notamment de la qualité de l’interface cuivre-céramique, de sa résistance thermique interfaciale R_th et de sa tenue aux cycles de puissance. Un fournisseur doit expliquer les procédés DBC (Direct Bonded Copper) et AMB (Active Metal Brazing) proposés, leurs fenêtres de fabrication et les preuves associées. Le catalogue de PCB céramiques fournit un contexte sur les structures disponibles.
Contrôle qualité du Direct Bonded Copper (DBC)
Le DBC offre un compromis entre performances et coût pour certaines applications de moyenne à forte puissance. Sur AlN, la maîtrise de l’interface Cu/AlN et des vides est déterminante. Le guide des circuits céramiques décrit d’autres structures de substrats à comparer.
Maîtrise de l’atmosphère – Une valeur d’environ 1 065 °C et une atmosphère N₂/O₂ contenant 10 à 50 ppm d’oxygène sont des paramètres cités pour certains procédés DBC AlN. Ils ne constituent pas une recette universelle : le fournisseur doit communiquer sa fenêtre qualifiée, son analyse des gaz et les critères qui empêchent l’oxydation ou une mauvaise liaison.
Épaisseur et uniformité du cuivre – Une plage typique de 100 µm à 600 µm permet de répondre à différents besoins de courant et d’étalement thermique. Plus le cuivre est épais, plus les contraintes de liaison, de gravure et de planéité doivent être contrôlées sur l’ensemble du panneau.
Inspection de l’interface – La microscopie acoustique à balayage (SAM) cartographie sans destruction les vides et délaminations internes. Demandez la fréquence d’échantillonnage, la résolution, la méthode de calcul et le seuil contractuel. Une limite inférieure à 2 % de la surface liée peut être un objectif de projet, mais elle doit être définie selon la criticité, la géométrie et le plan d’acceptation.
Active Metal Brazing (AMB) pour forte fiabilité
L’AMB est souvent envisagé pour les applications fortement cyclées, notamment les onduleurs de traction, lorsque la tenue thermomécanique recherchée dépasse celle de la structure DBC étudiée. Les affirmations de durée de vie trois à cinq fois supérieure doivent être vérifiées sur des éprouvettes, géométries et conditions de cyclage comparables. Le guide de fabrication des PCB céramiques détaille le principe du procédé.
- Brasage sous vide – Le procédé AMB utilise généralement un four sous vide poussé. Une pression de base inférieure à environ 1 × 10⁻⁵ mbar est un exemple de capacité à vérifier. Le métal actif, souvent le titane, réagit avec l’AlN pour former une interface comprenant du TiN ; la qualité finale dépend de la pâte, du cycle, de la propreté et de la géométrie.
- Maîtrise du cycle – Demandez la température de brasage, le temps de maintien et le profil de refroidissement. Ces paramètres influencent les contraintes résiduelles et la formation de phases intermétalliques susceptibles d’affecter la fiabilité.
- Vérification mécanique – La résistance doit être mesurée par traction, cisaillement ou pelage sur coupons selon une méthode spécifiée. Une valeur telle que 30 N/mm² peut servir de cible pour un essai de contrainte surfacique approprié, mais elle ne doit pas être confondue avec une force de pelage en N/mm. Exigez la méthode, la géométrie, le nombre d’échantillons et les rapports représentatifs.
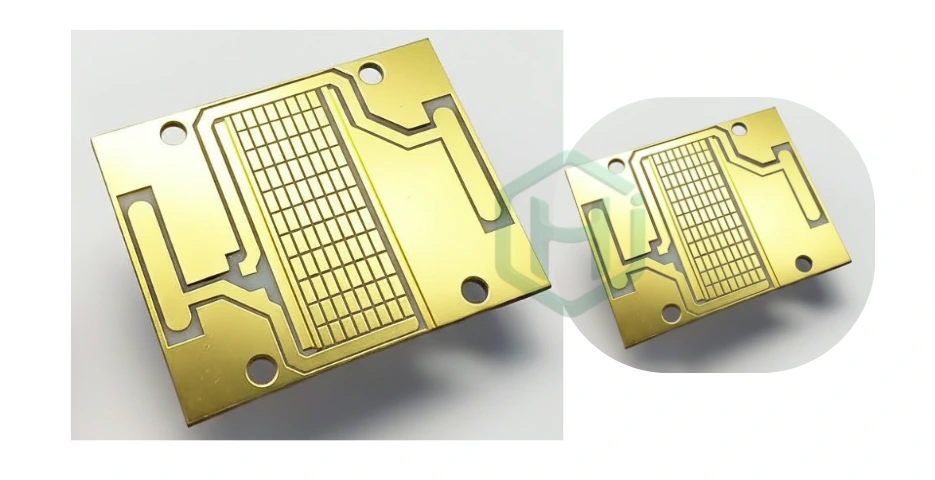
II. Matrice d’achat AlN : coût, DFM et délai
L’approvisionnement d’un PCB AlN doit intégrer le coût total : risque de défaillance, qualification, rendement, capacité disponible et impact sur le calendrier, en plus du prix unitaire.
Délais et capacité de production AlN
La fabrication AlN peut être plus longue qu’un PCB organique en raison du frittage, de la liaison à haute température, de l’usinage laser et des contrôles spécialisés.
| Étape | Délai indicatif | Capacité à vérifier chez le fabricant |
|---|---|---|
| Approvisionnement du substrat brut | 4–8 semaines | Le fournisseur détient-il un stock d’AlN haute pureté et dispose-t-il d’une seconde source pour les matières critiques ? |
| Prototype / NPI | 4–6 semaines | Le délai doit être confirmé séparément de l’assemblage en petite série ; programmation laser flexible et changements d’outillage rapides sont nécessaires. |
| Production en série | 8–12 semaines | Vérifier le nombre de fours DBC/AMB et l’automatisation de l’usinage laser, de la métallisation et de l’inspection. |
| Assemblage clé en main | +3–4 semaines | Confirmer la capacité à intégrer die attach, wire bonding, dissipateur ou semelle, ainsi que les essais du module. |
Stratégie d’approvisionnement : Pour un nouveau produit, privilégiez la réactivité de l’usinage laser, la disponibilité matière et le temps de changement de série. Pour les volumes élevés, demandez la capacité démontrée des fours, les taux d’utilisation, les équipements de secours et le plan d’automatisation afin d’identifier les goulets d’étranglement.
Facteurs de coût et analyse de valeur
Un PCB AlN coûte généralement plus cher qu’une céramique Al₂O₃ ou qu’un MCPCB standard. Les solutions PCB FR4 permettent de comparer certaines alternatives organiques lorsque la température et l’isolation le permettent.
Pureté du matériau – Le coût augmente souvent avec la pureté et la conductivité thermique. Une valeur supérieure à 200 W/(m·K) peut être nécessaire pour une très forte densité de puissance, mais elle doit être justifiée par le modèle thermique et confirmée sur la fiche du lot.
Procédé de liaison – L’AMB coûte généralement plus cher que le DBC, lui-même plus coûteux qu’une métallisation en couche épaisse. Le surcoût AMB ne se justifie que si sa tenue en fatigue est démontrée pour le profil de mission.
Complexité géométrique – Petits vias laser, contours non rectangulaires, profils complexes et arêtes à fort rapport d’aspect allongent le temps de traitement et peuvent réduire le rendement.
Plan d’essai – SAM, cyclage thermique et burn-in augmentent le coût unitaire, mais peuvent être indispensables aux projets critiques. Ne supprimez pas un contrôle nécessaire sans analyse de risque et accord documenté.
Revue DFM d’un substrat AlN
Un fabricant compétent doit proposer une revue DFM en amont pour limiter les itérations et les défauts en service.
- Réduction des contraintes – La revue doit identifier les concentrations thermomécaniques, notamment aux angles des grandes surfaces cuivre, et proposer si nécessaire fentes, tranchées ou coins internes arrondis.
- Utilisation de la matière – La mise en panneau et l’imbrication doivent optimiser le substrat AlN coûteux sans modifier les distances électriques ni la mécanique du produit.
- Optimisation des interconnexions – Le fournisseur doit comparer vias laser remplis, connexions de bord et busbars externes selon le courant, le transfert thermique et le rendement de fabrication.
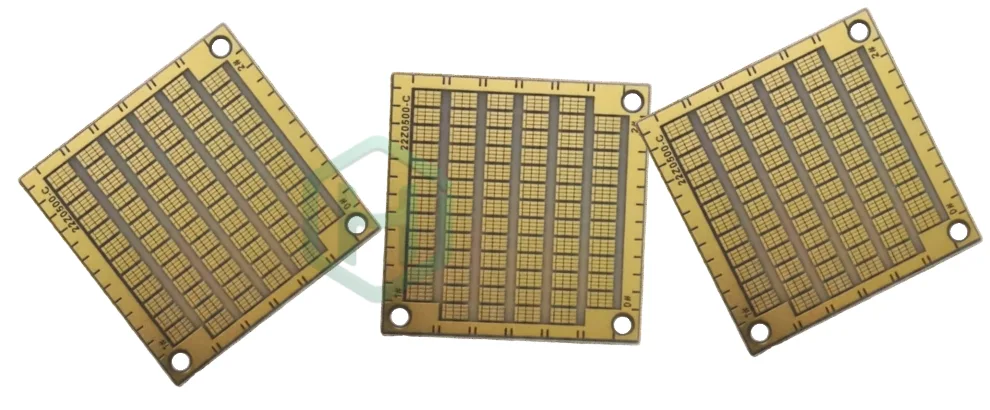
III. Applications AlN et preuves de fiabilité
Les substrats AlN sont utilisés lorsque le coût d’une défaillance est élevé. Les certifications et essais demandés doivent refléter le marché, le profil de mission et les responsabilités réelles du fournisseur.
Électronique automobile et IATF 16949
Pour les modules de puissance de véhicules électriques ou hybrides, notamment onduleurs de traction, convertisseurs DC/DC et chargeurs embarqués (OBC), le système qualité et la validation doivent répondre aux exigences de la chaîne automobile concernée.
Certification IATF 16949 – Elle est généralement exigée pour un fournisseur de série automobile intégré à la chaîne IATF. Vérifiez le périmètre du certificat, le site concerné et les exigences spécifiques du client ; un prototype hors série peut suivre un autre cadre convenu.
Validation en cycles de puissance – La carte doit être évaluée sur des milliers de cycles thermiques ou de puissance représentatifs du profil de conduite et du ΔT spécifié. Demandez les conditions d’essai, les modes de défaillance, la distribution de Weibull et la durée caractéristique Nη plutôt qu’un nombre de cycles isolé.
Compatibilité avec les composants qualifiés – AEC-Q100 qualifie des circuits intégrés, pas le procédé de montage du module entier. Le fabricant doit néanmoins démontrer que le die attach, le wire bonding et, le cas échéant, le frittage d’argent assisté par pression sont compatibles avec les puces SiC/GaN et le plan de qualification automobile du client.
Modules RF, radar et haute fréquence
Dans les amplificateurs de puissance 5G, les développements 6G et les radars AESA, l’AlN est choisi pour combiner évacuation thermique et pertes RF limitées.
Faibles pertes diélectriques – Une cible tan δ ≤ 0,0005 peut être spécifiée pour réduire l’atténuation dans la gamme GHz. Elle doit être liée à une fréquence, une température et une méthode de mesure, car la valeur dépend des conditions.
Précision des couches minces – La pulvérisation cathodique et la photolithographie peuvent produire des lignes d’environ 10 µm et une surface adaptée aux pertes par effet de peau. Vérifiez la classe de salle propre réellement utilisée, la résolution, les tolérances et les données de rugosité.
Stabilité thermique – L’AlN aide à limiter l’élévation de température des GaN HEMT, ce qui peut réduire la dérive de puissance et de phase. La stabilité finale dépend toutefois du composant, du die attach, de l’interface thermique, du refroidissement et de l’étalonnage.
Assurance qualité et traçabilité
Un composant AlN de forte valeur exige une traçabilité adaptée depuis la matière jusqu’à la carte terminée.
- Traçabilité matière – Le fournisseur doit relier chaque lot fini au lot de poudre ou de substrat et à son certificat d’analyse, incluant par exemple une pureté ≥ 99 % et la conductivité thermique K mesurée ou déclarée.
- Inspection finale – Une AOI à 100 % et un essai de tenue diélectrique peuvent être demandés pour confirmer la géométrie et l’isolation à la tension spécifiée. Le plan doit définir les limites, l’échantillonnage des autres essais et les enregistrements livrés.
IV. Capacités attendues d’un fabricant de PCB céramique
Les modules de puissance et systèmes à haute fiabilité demandent une combinaison cohérente de matériaux, de procédés et de contrôles. Des capacités internes peuvent réduire les risques de transfert entre prototype et série, à condition que leur périmètre soit démontré. Les capacités de production de PCB multicouches donnent un point de comparaison pour l’organisation industrielle générale.
L’équipe HILPCB peut étudier des substrats AlN, Al₂O₃ et Si₃N₄, ainsi que l’assemblage clé en main d’un module, sous réserve de revue des dimensions, métallisations, volumes, essais et procédés demandés.
Capacités de fabrication et d’accompagnement à vérifier
- Production céramique multi-matériaux : Vérifier les capacités réelles pour AlN, alumine, nitrure de silicium, céramiques multicouches et structures en couche épaisse selon l’application de puissance, RF ou industrielle.
- Passage du prototype à la série : Demander les fenêtres AMB/DBC qualifiées, les équipements de secours et les données de maîtrise du procédé qui soutiennent la répétabilité thermique et électrique.
- Assemblage clé en main : Définir die attach, frittage d’argent, brasage, wire bonding de forte section, dissipateur et essais électriques ou thermiques comme des livrables distincts.
- Support pendant le cycle de vie : Préciser les données matière, recommandations de procédé, rapports de fiabilité et responsabilités d’analyse de défaillance disponibles.
- Collaboration dès la conception : Revoir l’empilage, l’épaisseur du métal, les interfaces thermiques et l’implantation avant de figer le module.
Pour sécuriser votre approvisionnement AlN, transmettez aux ingénieurs HILPCB le profil thermique, les fichiers de métallisation, les volumes, les exigences AMB/DBC et le plan de validation. L’offre pourra ainsi distinguer les capacités démontrées, les contrôles inclus et les données à qualifier avant la série.
Questions fréquentes sur les PCB AlN
Pourquoi choisir un PCB AlN plutôt qu’un substrat standard ?
L’AlN associe forte conductivité thermique, isolation électrique et propriétés diélectriques adaptées à de nombreux modules de puissance ou RF. Il devient pertinent lorsque FR-4, MCPCB ou une céramique moins conductrice ne permettent pas d’atteindre la température de jonction, l’isolation ou la stabilité visées.
Pourquoi évaluer ensemble thermique et diélectrique ?
Un module de puissance ou RF doit évacuer la chaleur tout en conservant un comportement électrique maîtrisé. Un matériau qui améliore uniquement la thermique, mais augmente les pertes ou modifie l’impédance, peut encore limiter le rendement et la fiabilité.
Pourquoi le procédé et la traçabilité sont-ils critiques pour l’AlN ?
La qualité de la liaison, la pureté, la tenue diélectrique et la résistance aux cycles doivent rester cohérentes sur des systèmes de forte valeur. La traçabilité et les essais permettent d’identifier les variations avant qu’elles ne deviennent des défaillances en service.
Pourquoi rechercher une offre complète pour un projet AlN ?
Un programme AlN associe souvent substrat, métallisation, liaison, assemblage et validation. Un fournisseur capable de coordonner ces étapes peut réduire les risques de transfert, à condition que chaque procédé, contrôle et responsabilité soit explicitement inclus dans le contrat.