
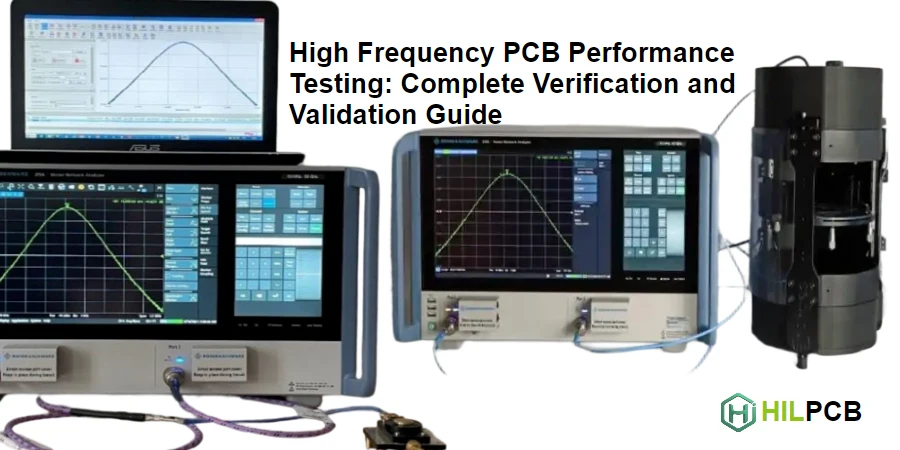
Les tests de performance valident que des PCB haute fréquence respectent leurs spécifications électriques et fonctionneront correctement dans l’application cible. Aux fréquences micro‑ondes, des tests standards de continuité et d’isolation ne révèlent que la connectivité de base : ils ne détectent ni les variations d’impédance, ni des pertes excessives, ni des problèmes d’intégrité du signal pouvant provoquer des défaillances. Des tests HF complets exigent des équipements, des méthodologies et des critères d’acceptation spécialisés pour adresser les défis propres à la propagation des signaux haute fréquence.
Ce guide fournit une vue complète des tests de performance des PCB HF : des principes fondamentaux de mesure jusqu’aux stratégies de test pratiques qui garantissent la conformité à des exigences haute fréquence strictes.
HILPCB propose des services de fabrication de cartes RF avec des capacités de test complètes : vérification d’impédance TDR, caractérisation VNA jusqu’à 67 GHz, et reporting détaillé pour une validation totale des performances.
Dans cet article :
- Pourquoi les tests PCB HF diffèrent des tests standard
- Équipements essentiels pour la vérification HF
- Test d’impédance et analyse TDR
- Paramètres S et analyse réseau
- Conception et placement des coupons de test
- Interprétation des données et critères d’acceptation
Pourquoi les tests PCB HF diffèrent des tests standard
Les tests PCB standard—continuité, isolation et vérification électrique de base—ne permettent pas d’évaluer les performances haute fréquence. Les paramètres qui comptent en HF sont invisibles aux mesures DC.
Chez HILPCB, notre fabrication de PCB de précision inclut des tests spécifiques HF qui vont bien au‑delà de la vérification électrique standard.
Comportement dépendant de la fréquence
Les caractéristiques d’un PCB évoluent avec la fréquence. Une impédance correcte en DC peut varier fortement à la fréquence d’utilisation. Des mécanismes de pertes négligeables à basse fréquence deviennent dominants aux fréquences GHz. Un couplage inexistant en DC crée de la diaphonie en HF. Les tests doivent être réalisés à la fréquence de fonctionnement (ou proche) pour révéler la performance réelle.
Effets d’éléments distribués
À haute fréquence, chaque piste est une ligne de transmission avec inductance et capacité distribuées. Des réflexions apparaissent aux discontinuités d’impédance. Des ondes stationnaires modifient l’amplitude du signal le long de la piste. Ces effets n’existent pas en DC et exigent une analyse temporelle ou fréquentielle pour être détectés.
Paramètres d’intégrité du signal
Les tests HF adressent des paramètres ignorés par les tests standard : impédance caractéristique et variations le long des pistes, perte d’insertion et dépendance fréquentielle, return loss indiquant l’amplitude des réflexions, diaphonie entre signaux adjacents, délai de propagation et skew. Chaque paramètre exige des techniques et des équipements spécifiques.
Corrélation avec la fabrication
Les résultats doivent être corrélés aux paramètres de fabrication. Une variation d’impédance indique un problème de largeur de piste ou d’épaisseur diélectrique. Des pertes excessives suggèrent une rugosité ou un problème matière. Cette corrélation permet d’améliorer le process lorsque les résultats sortent des spécifications. Comprendre les fondamentaux du test de signal pour PCB haute fréquence aide à fournir un feedback fabrication efficace.
Équipements essentiels pour la vérification HF
Un équipement adapté permet des mesures HF précises. Comprendre les capacités des instruments guide le développement de la stratégie de test.
TDR (Time Domain Reflectometer)
Le TDR est l’outil principal pour la vérification d’impédance. Il envoie une impulsion à temps de montée rapide dans la piste et mesure les réflexions. Le timing de la réflexion indique l’emplacement de la discontinuité ; son amplitude indique l’écart d’impédance.
Les spécifications clés d’un TDR incluent : le temps de montée (détermine la résolution spatiale—plus rapide est meilleur), l’impédance système (souvent 50Ω), la dynamique (capacité à mesurer de faibles réflexions) et la fenêtre temporelle (longueur maximale mesurable).
Les systèmes TDR modernes atteignent des temps de montée <50 ps, permettant une résolution de l’ordre de l’inch. HILPCB utilise des TDR de précision pour des tests d’impédance 100% sur des cartes à impédance contrôlée.
VNA (Vector Network Analyzer)
Le VNA mesure les paramètres S : la caractérisation complète d’un réseau en domaine fréquentiel. S11 (return loss) indique la réflexion ; S21 (perte d’insertion) indique la transmission ; S12 et S22 complètent la caractérisation deux‑ports.
Les spécifications clés incluent : la plage de fréquences (doit couvrir la fréquence d’utilisation), la dynamique (mesure de chemins très atténués), le nombre de ports (multi‑ports) et la qualité d’étalonnage (conditionne la précision).
HILPCB propose des tests VNA jusqu’à 67 GHz pour des vérifications de cartes PTFE exigeantes et des applications mmWave.
Capacités HILPCB de test HF
Analyseur de spectre
Les analyseurs de spectre mesurent l’amplitude du signal en fonction de la fréquence. Ils sont utiles pour des pré‑tests EMI, la détection de signaux parasites et l’analyse harmonique. Ils ne sont pas généralement utilisés pour l’acceptation PCB, mais sont précieux pour le debug au niveau système.
Oscilloscope compatible HF
Des oscilloscopes large bande (multi‑GHz) permettent d’observer les signaux dans le domaine temporel. Essentiels pour l’analyse d’eye diagram en numérique haut débit. La mesure du jitter et l’évaluation de qualité exigent une bande passante suffisante.
Test d’impédance et analyse TDR
Le test d’impédance vérifie que les pistes à impédance contrôlée atteignent leur cible. Le TDR fournit l’impédance moyenne et le profil d’impédance le long de la piste.
Méthodologie détaillée : Transmission Analysis for HF PCB
Principe de mesure TDR
Le TDR injecte un échelon dans la piste. À chaque changement d’impédance, une partie du signal est réfléchie. Le délai entre signal envoyé et réfléchi indique la distance à la discontinuité. Le coefficient de réflexion indique l’écart d’impédance.
Pour un coefficient de réflexion ρ : Z_actual = Z_system × (1 + ρ)/(1 - ρ)
Tests sur coupons
Les tests d’impédance en production utilisent des coupons : des structures dédiées sur le panneau, conçues spécifiquement pour le test. Les coupons incluent des launches compatibles avec les sondes, des géométries de pistes identiques à la production et des longueurs suffisantes pour une mesure pertinente.
Tester des coupons plutôt que le circuit de production évite la difficulté de sonder des features réels, tout en fournissant des données représentatives.
Interpréter les résultats TDR
Les traces TDR montrent l’impédance en fonction de la distance. Examinez l’impédance moyenne vs la cible, les variations le long de la piste, les discontinuités aux transitions (via, connecteur) et la qualité du launch (saut initial).
Un résultat acceptable montre une impédance lisse dans la bande de tolérance. Indicateurs de problème : oscillations (contact de sonde), offset systématique (erreur de géométrie ou matière) et discontinuités locales (défauts de fabrication).
Test d’impédance différentielle
Les paires différentielles doivent être testées en mode différentiel. Le TDR envoie des signaux complémentaires sur les deux pistes et mesure l’impédance différentielle. Cela teste simultanément l’impédance et l’équilibrage de la paire. Des paires déséquilibrées apparaissent comme des variations d’impédance, même si chaque piste prise séparément est correcte.
Paramètres S et analyse réseau
Les paramètres S fournissent une caractérisation complète en domaine fréquentiel. Les mesures VNA révèlent les performances sur toute la bande de fréquences d’intérêt.
Méthodologie détaillée : Frequency Response Testing for PCB
Fondamentaux des paramètres S
Pour un réseau deux‑ports, quatre paramètres S décrivent le comportement : S11 (coefficient de réflexion d’entrée / return loss), S21 (coefficient de transmission / perte d’insertion), S12 (transmission inverse) et S22 (coefficient de réflexion de sortie).
Pour des réseaux passifs réciproques (la plupart des structures PCB), S12 = S21.
Return loss (S11)
Le return loss mesure la part du signal réfléchie à l’entrée. Un return loss plus élevé (plus négatif en dB) signifie moins de réflexion. Pour des systèmes 50Ω, des exigences typiques sont : S11 < -10 dB (bon), S11 < -15 dB (mieux) et S11 < -20 dB (excellent).
Le return loss varie avec la fréquence et se dégrade souvent à haute fréquence, où de petites discontinuités deviennent électriquement significatives.
Perte d’insertion (S21)
La perte d’insertion mesure l’atténuation du signal à travers la structure. Elle inclut les pertes conducteurs, diélectriques et par rayonnement. Elle augmente avec la fréquence : spécifiez la perte à la fréquence maximale d’utilisation.
Pour des pistes PCB, une perte d’insertion de 0.5‑2 dB par inch à 10 GHz est typique selon le matériau et la géométrie.
Paramètres S en mode mixte
Pour des paires différentielles, convertissez les paramètres single‑ended en paramètres mode mixte : Sdd (différentiel‑à‑différentiel), Scc (commun‑à‑commun), Sdc (différentiel‑à‑commun, conversion de mode) et Scd (commun‑à‑différentiel, conversion de mode).
La conversion de mode indique l’équilibrage de la paire. Des paires bien équilibrées ont des Sdc et Scd faibles. Cette analyse est essentielle pour les interfaces différentielles haut débit.
Conception et placement des coupons de test
Les coupons de test permettent des mesures efficaces et précises sans sonder les circuits de production. Une conception correcte garantit que les résultats représentent la performance réelle.
Types de coupons
Les coupons standards incluent : microstrip et stripline single‑ended, paires différentielles (edge‑coupled et broadside), discontinuités d’impédance (transitions de vias) et structures de mesure de pertes.
Choisissez des coupons qui correspondent à vos structures critiques et incluez tous les types de pistes à impédance contrôlée utilisés.
Correspondance géométrique
Les coupons doivent correspondre à la géométrie de production : mêmes largeurs/espacements, même épaisseur diélectrique, même poids de cuivre et mêmes positions de couches.
Si la géométrie diffère, les résultats ne représentent pas les circuits. Utilisez des règles de conception pour garantir la correspondance.
Conception du launch
L’interface sonde‑coupon (launch) ne doit pas limiter la qualité de mesure. Utilisez des motifs GSG (ground‑signal‑ground) ou GSSG adaptés au pitch de la sonde. Prévoyez une masse suffisante autour des pads signal. Faites un taper du pad vers la piste si les dimensions diffèrent.
De mauvais launches créent des réflexions qui masquent la performance réelle des pistes.
Stratégie de placement
Positionnez les coupons pour représenter la variation panneau : centre et coins. Plusieurs coupons révèlent l’uniformité du process. Placez‑les dans une zone qui ne sera pas retirée avant test. Le placement des coupons fait partie de la stratégie globale de validation de carte haute fréquence.
Interprétation des données et critères d’acceptation
Les données brutes exigent une interprétation pour établir le pass/fail et guider l’amélioration de process.
Comparaison à la spécification
Comparez les valeurs mesurées aux spécifications. Impédance : typiquement ±5% ou ±10% de la cible. Pertes : dB/inch maximum à une fréquence spécifiée. Return loss : dB minimum à la fréquence d’utilisation.
Des spécifications claires permettent des décisions pass/fail objectives.
Analyse statistique
Analysez les données statistiquement en production. Calculez moyenne, écart‑type et Cpk. Suivez les tendances. Distinguez variations systématiques et variations aléatoires.
L’analyse statistique révèle la capabilité au‑delà du simple pass/fail. Cela soutient l’amélioration de process pour le debug PCB HF et l’optimisation de fabrication.
Corrélation avec la conception
Comparez les résultats aux prédictions de conception. La simulation doit prédire impédance, pertes et autres paramètres. La corrélation valide à la fois les modèles et le process.
Les écarts indiquent soit une erreur de modélisation, soit des variations de process à investiguer.
Génération de rapports
Documentez les résultats pour la traçabilité : identification et emplacement du coupon, équipement et étalonnage, valeurs avec pass/fail et données graphiques (traces TDR, plots de paramètres S).
Une documentation complète supporte les exigences qualité et permet une référence future.
HILPCB fournit des rapports complets pour la production de cartes HF sur laminés Rogers et d’autres matériaux.
Services HILPCB de test HF
HILPCB fournit des tests complets pour les PCB haute fréquence :
Vérification d’impédance : test TDR 100% sur impédance contrôlée avec reporting détaillé.
Caractérisation VNA : mesure de paramètres S jusqu’à 67 GHz pour les applications mmWave.
Développement de tests sur mesure : stratégies adaptées à vos exigences et à votre bande de fréquences.
Analyse de données : analyse statistique et suivi de tendances pour l’optimisation de process.
Des prototypes RF à la production en volume, HILPCB fournit des tests qui valident les performances haute fréquence.
Contactez HILPCB pour une consultation de test HF et un devis de fabrication.
Questions fréquentes
Pourquoi le TDR seul ne suffit-il pas pour tester les performances d’un PCB haute fréquence ?
Le TDR est très utile pour repérer les discontinuités d’impédance, mais il ne décrit pas à lui seul la perte d’insertion, la perte de retour ou le comportement large bande du canal. À mesure que la fréquence monte et que la marge se réduit, il faut en général combiner mesures temporelles et fréquentielles.
Quand faut-il intégrer un VNA dans le plan de test ?
Le VNA devient essentiel lorsqu’il faut valider les S-parameters, la perte de canal, les transitions de connecteurs ou le comportement sur toute la bande utile. En RF, micro-ondes et millimétrique, c’est souvent l’outil qui confirme si le chemin de signal réel suit bien le modèle.
Pourquoi les coupons de test doivent-ils reproduire avec précision la géométrie de production ?
Parce que les mesures sur coupon n’ont de valeur que si largeur de piste, espacement, diélectrique, cuivre et position dans l’empilement correspondent à la carte réelle. Sinon, les résultats ne représentent plus le matériel que l’on cherche à qualifier.
Sur quoi les ingénieurs doivent-ils se concentrer lorsqu’ils lisent un rapport de test haute fréquence ?
Ils doivent regarder au-delà du simple pass/fail et vérifier l’écart à la cible de conception, la dispersion statistique, l’emplacement du coupon, l’état de calibration et la corrélation avec la simulation. Un bon rapport montre si le process est réellement maîtrisé.