
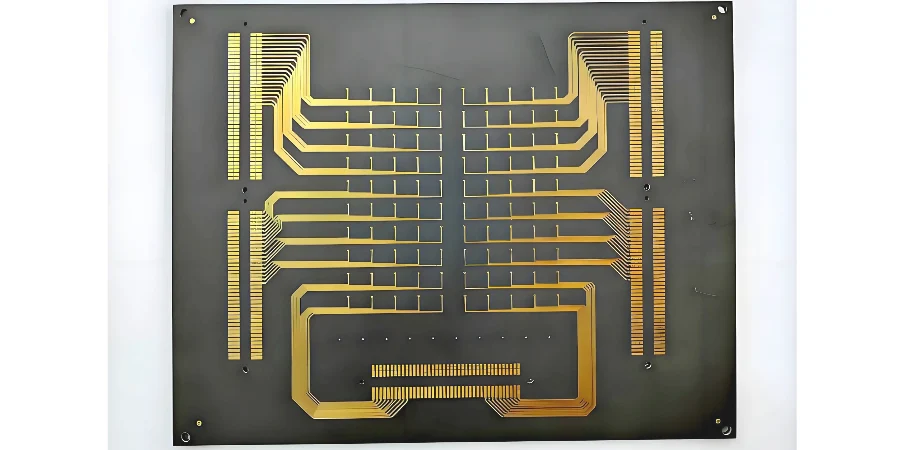
Avec l’évolution de la 5G-Advanced vers la 6G, les équipements radio utilisent des bandes plus élevées, des canaux plus larges et des architectures d’antenne plus denses. Le PCB pour réseau d’antennes mmWave ne sert plus seulement de support mécanique : géométrie des lignes, pertes, cohérence de phase, alimentation et dissipation influencent directement le frontal RF. Sur une chaîne comprenant bande de base, fronthaul eCPRI/O-RAN RU, synchronisation et antenne, chaque décibel de perte et chaque picoseconde de retard doivent être intégrés au budget système.
À 28 GHz, 39 GHz, 60 GHz et au-delà, une petite variation de diélectrique, de largeur de piste ou de transition peut déplacer impédance et phase. Cette page présente les choix de filtrage, l’intégration des composants, l’assemblage, la validation par S-paramètres et les arbitrages nécessaires pour passer d’un prototype à une production répétable de PCB mmWave 5G/6G.
Filtres, duplexeurs et multiplexeurs pour PCB d’antenne mmWave
Dans un spectre dense, filtres et multiplexeurs déterminent la réjection hors bande, les pertes d’insertion et l’isolation entre voies. Leur implantation sur un réseau d’antennes doit être choisie avec l’architecture TX/RX, la largeur de bande, la puissance, la surface disponible et le coût de fabrication.
Choisir entre filtres LC, distribués, SAW/BAW et SIW
- Filtres à éléments localisés LC : flexibles et compacts aux fréquences basses, ils deviennent difficiles à modéliser en mmWave lorsque les parasites dominent et que le facteur Q diminue. Les pertes peuvent alors rendre cette solution inadaptée.
- Filtres distribués : réalisés en microruban ou stripline, ils constituent une solution courante pour les PCB mmWave. La réponse dépend de la longueur électrique et de la géométrie des lignes. Leur encombrement suit toutefois la longueur d’onde et peut rester important, même autour de 28 GHz.
- Filtres SAW/BAW : leur facteur Q élevé et leur boîtier compact les rendent très présents sous 6 GHz. Aux fréquences mmWave, leur utilisation reste liée à la bande et au composant disponible ; l’interconnexion et l’adaptation au substrat PCB doivent être modélisées comme une partie du filtre.
- Guide d’onde intégré au substrat (SIW) : deux rangées de vias métallisés reproduisent dans le diélectrique une propagation proche de celle d’un guide métallique. Cette structure combine intégration plane, facteur Q élevé et faibles pertes, notamment pour des filtres passe-bande et réseaux d’alimentation d’antenne.
Une antenne réseau à commande de phase peut ainsi employer du SIW dans les chemins où la perte doit être minimale et des composants BAW compacts sur certains nœuds TX/RX. L’optimisation du coût consiste à sélectionner la topologie adaptée à chaque fonction, plutôt qu’à imposer la technologie la plus onéreuse à tout le circuit.
Intégration et assemblage des composants RF mmWave
À ces fréquences, un boîtier, une pastille, un via ou une courte piste peut créer une réactance ou un couplage non prévu. L’intégration des amplificateurs de puissance (PA), amplificateurs faible bruit (LNA), commutateurs et déphaseurs doit donc être simulée avec les transitions réelles et les tolérances de fabrication.
Réduire les parasites des boîtiers, vias et retours de masse
Les boîtiers BGA/QFN, pastilles, vias et interconnexions ajoutent inductance et capacité parasites. Ils peuvent déplacer l’impédance, augmenter les réflexions et pertes d’insertion, voire favoriser une oscillation si l’isolation et la stabilité du composant sont insuffisantes.
- Mise à la masse : un plan de masse continu à faible impédance fournit le retour RF. Des réseaux de vias de masse sous et autour des composants raccourcissent la boucle et participent au contrôle d’impédance.
- Optimisation des vias : la longueur d’un via de signal ajoute inductance, perte et déphasage. Le perçage arrière pour supprimer un stub ou l’emploi de microvias HDI peut réduire cet effet lorsque la géométrie et la fiabilité le justifient.
- Isolation : clôtures de vias, bandes de masse et séparation physique limitent le couplage entre éléments d’antenne, voies RF et lignes de commande numériques. Leur efficacité doit être confirmée par simulation électromagnétique puis mesure.
Maîtriser l’impression, le placement, la refusion et le sous-remplissage
L’assemblage modifie la transition entre composant et PCB. Le service d’assemblage de prototypes doit donc recevoir les tolérances de placement, le profil de refusion, les critères de vide et les points d’inspection propres au boîtier RF.
- Qualité des joints brasés : impression de pâte, position X/Y/Z, rotation et profil thermique doivent rester dans les limites du composant et du dessin. Un excès de pâte, un décalage ou des vides peuvent modifier l’adaptation et le chemin thermique ; une exigence « au micron » ne doit être retenue que si elle est mesurable et nécessaire.
- Sous-remplissage : il améliore la tenue mécanique de certains BGA, mais sa permittivité, ses pertes et sa position près des champs RF doivent être prises en compte. Le matériau se valide sur la bande de fonctionnement, pas seulement sur une valeur nominale à basse fréquence.
📡 Assemblage d’un PCB mmWave de 24 à 77 GHz : boucle de contrôle
Examiner les composants sensibles, la compensation des pastilles, les antipads et les zones d’exclusion. L’ouverture du masque de soudure doit être intégrée au modèle lorsque son bord peut modifier l’impédance de la ligne d’alimentation d’antenne.
Employer si nécessaire un pochoir étagé découpé au laser et un contrôle SPI automatisé. La répétabilité du volume de pâte évite une capacité parasite excessive ou une discontinuité liée à un joint insuffisant.
Le moyen de placement doit être adapté aux composants 01005 et aux BGA à pas fin. L’alignement des billes avec les pastilles RF se contrôle selon une tolérance documentée afin de limiter les écarts mécaniques entre unités.
Une refusion sous azote avec phase de vide peut réduire les microbulles des joints BGA. Un objectif de taux de vide < 5 % doit être relié au composant, à la zone mesurée et à une méthode d’inspection convenue ; il ne constitue pas une garantie générique.
Le plan peut prévoir une couverture de 100 % des unités pour les caractéristiques définies par AOI 3D et radiographie, avec tomographie si le risque le justifie. Il doit préciser les défauts détectables, l’échantillonnage éventuel et les limites d’acceptation des courts-circuits, joints froids ou vides.
Intégrité du signal mmWave : pertes, isolation et retard de groupe
L’intégrité du signal est une exigence centrale d’un PCB pour réseau d’antennes mmWave. À mesure que la fréquence augmente, une courte interconnexion peut apporter une atténuation et un déphasage significatifs ; le modèle doit couvrir ligne, via, finition, connecteur et boîtier.
- Réduire les pertes d’insertion
- Pertes diélectriques : elles font partie du budget total. Des laminés RF à très faible Df, par exemple les matériaux de PCB Rogers ou les composites PTFE, sont choisis selon la stabilité de Dk/Df sur la bande et la température.
- Pertes conductrices : elles dépendent de l’effet de peau, de la rugosité du cuivre et de la finition. Un cuivre VLP/HVLP et une finition adaptée, telle que l’ENEPIG si le procédé et le budget de pertes le permettent, doivent être évalués avec le profil de cuivre réellement fourni.
- Améliorer l’isolation Une forte réjection réduit diaphonie et interférences. La séparation physique, les clôtures de vias et la masse doivent être complétées par un filtre offrant la pente et l’atténuation hors bande requises.
- Contrôler le retard de groupe Le retard de groupe représente l’écart temporel entre composantes fréquentielles. Une ondulation excessive sur une modulation large bande telle que l’OFDM peut créer de l’interférence intersymbole et réduire le débit. Filtre, adaptation, pistes, vias et composants doivent être co-optimisés par simulation électromagnétique.
Le contrôle d’impédance relie ces trois objectifs. Un calculateur d’impédance aide au premier dimensionnement, mais le modèle final doit utiliser l’empilement validé par le fabricant et être vérifié par coupons ou structures de test.
Validation S-paramètres et répétabilité en production mmWave
Une simulation favorable n’est utile que si le matériel reproduit la réponse attendue. Le plan de validation doit distinguer mesure de conception, contrôle de procédé et test série, avec des limites et des plans d’échantillonnage définis.
Mesurer S11/S21 et retirer les effets du montage de test
Les S-paramètres décrivent le comportement d’un réseau RF. Un analyseur de réseau vectoriel (VNA) mesure par exemple S11 pour l’adaptation et S21 pour les pertes d’insertion. Aux fréquences mmWave, câbles, sondes et structures de lancement ajoutent leurs propres pertes et réflexions ; un retrait mathématique de ces effets est nécessaire pour déplacer le plan de référence jusqu’au dispositif testé.
- Étalonnage TRL/LRM : Thru-Reflect-Line et Line-Reflect-Match utilisent des standards réalisés sur le même PCB ou sur un support représentatif. Leur géométrie, leurs propriétés matière et leur plage de validité déterminent la précision obtenue ; ils doivent être conçus en même temps que le coupon de test.
Assurer la cohérence entre prototypes, panneaux et lots
Le passage de quelques prototypes à une production en série exige de surveiller les variables qui déplacent pertes et phase.
- Régularité matière : spécifier les tolérances de Dk, Df et épaisseur, puis contrôler les changements de lot et de référence matière.
- Maîtrise du procédé : appliquer un suivi statistique aux étapes critiques comme gravure, stratification et perçage afin de suivre largeur/espacement et épaisseur diélectrique.
- Test en ligne : définir si les indicateurs RF seront mesurés par échantillonnage ou sur 100 % des unités. La méthode, le temps de test et la corrélation au VNA doivent être compatibles avec le volume et le coût cible.
Une validation réussie démontre à la fois la conception et la robustesse du procédé. Elle doit inclure plusieurs panneaux ou lots représentatifs avant de conclure à la répétabilité de série.
Points de contrôle d’une validation PCB mmWave
- Montage de test précis : environnement de 50 Ω et connexions mécaniques stables et répétables.
- Standards d’étalonnage maîtrisés : la précision de fabrication des standards TRL/LRM limite celle du retrait des effets du montage.
- Contact des sondes : employer des sondes mmWave adaptées, par exemple GSG, et surveiller la répétabilité du contact.
- Environnement contrôlé : température et humidité peuvent modifier le diélectrique et la mécanique de contact.
- Corrélation simulation-mesure : comparer les S-paramètres, expliquer les écarts et réinjecter les résultats dans la conception et le procédé.
Coût d’un PCB mmWave : matériaux, procédés et délai
La performance maximale augmente souvent le coût matière, les contraintes de fabrication et le temps de test. Pour industrialiser un réseau d’antennes, le budget doit être construit avec les pertes et tolérances réellement nécessaires, et non avec une accumulation de procédés « haut de gamme ».
Choisir un matériau RF ou un empilement hybride
- Empilement entièrement haut de gamme : PTFE pur ou laminé hydrocarboné chargé céramique peut offrir d’excellentes performances RF, mais coûte davantage et demande un procédé adapté.
- Empilement hybride : réserver les matériaux à faibles pertes aux couches portant les signaux mmWave et utiliser du FR-4 standard ou à Tg élevée pour commande numérique, alimentation et masse peut réduire le coût. Cette approche de PCB haute fréquence exige de maîtriser adhérence, stratification, perçage et dilatation entre matériaux différents.
- Matériaux émergents : de nouveaux laminés cherchent à rapprocher performances RF, coût et fabricabilité. Ils doivent être qualifiés sur la fréquence, l’état de surface et le procédé ciblés avant remplacement d’un matériau connu.
Arbitrer complexité de fabrication et délai de prototype
Perçage arrière, vias aveugles ou enterrés et lignes fines ajoutent opérations, risque de rendement et délai. Une revue précoce avec le fabricant permet de comparer une solution indispensable à une variante plus simple. Pour un prototype rapide, demandez quelles matières, épaisseurs et outils sont déjà disponibles et quelles concessions seraient nécessaires. La continuité entre prototype et série doit être planifiée dès le départ afin d’éviter un empilement ou un test impossible à reproduire au volume prévu.
Intégrité de puissance et gestion thermique d’un réseau mmWave
Un bon chemin RF ne suffit pas : le réseau de distribution d’alimentation (PDN) et la dissipation influencent bruit, phase, rendement et calibration des voies d’antenne.
Intégrité de puissance des amplificateurs PA
Les étages PA peuvent demander de forts courants transitoires en émission. Une impédance PDN trop élevée crée bruit de rail et chute de tension, susceptibles de moduler la RF, dégrader l’EVM ou provoquer une instabilité du système.
- PDN à faible impédance : plans d’alimentation suffisamment larges, capacité interplans et découplage réparti établissent un chemin depuis le module d’alimentation jusqu’aux PA. L’objectif d’impédance se calcule à partir du courant transitoire et de l’ondulation admissible.
- Position des condensateurs : plusieurs valeurs placées près des broches d’alimentation couvrent différentes plages de fréquence. Les vias, la connexion au plan et les résonances du réseau doivent être inclus dans le modèle.
Évacuer la chaleur sans déplacer la phase RF
Le rendement des PA étant limité, une part importante de l’énergie devient chaleur. Dans un réseau compact, densité de puissance, gradient entre voies et résistance thermique vers le boîtier doivent être évalués.
- Chemins thermiques : des réseaux de vias sous les PA conduisent la chaleur vers les plans arrière ou un dissipateur, à condition de maîtriser remplissage, assemblage et interface mécanique.
- Procédés renforcés : un PCB en cuivre épais peut améliorer la conduction latérale. Pour une puissance très élevée, un insert cuivre Coin-in-PCB placé sous le composant peut réduire la résistance thermique ; sa faisabilité et son influence RF doivent être confirmées.
Maintenir les composants dans leur plage de température protège leur fiabilité et limite les variations de Dk/Df et de phase liées à l’échauffement. La validation thermique doit mesurer la carte dans son boîtier et son cycle d’émission réel.
FAQ sur les PCB de réseaux d’antennes mmWave
Pourquoi un PCB d’antenne mmWave est-il plus difficile qu’une carte RF classique ?
Il doit gérer simultanément densité de formation de faisceau, cohérence de phase, pertes du réseau d’alimentation, isolation et tolérances de fabrication. À ces fréquences, un petit écart dimensionnel, diélectrique ou de rugosité cuivre peut déplacer impédance et phase, réduire le gain du réseau et dégrader l’EVM.
Comment choisir le matériau et l’empilement d’un PCB mmWave ?
Partez du budget de pertes, de la stabilité de phase et du comportement thermique, plutôt que du seul nom commercial du laminé. Il faut généralement un matériau à faibles pertes, une épaisseur diélectrique contrôlée, des Dk/Df stables avec la température et des chemins RF courts, tout en conservant masse, blindage et distribution d’alimentation.
Pourquoi le PDN et la thermique influencent-ils les performances RF ?
Les transitoires de courant des PA et leur échauffement ne restent pas confinés au domaine de puissance. Bruit de rail, chute de tension et température peuvent modifier gain, phase, rendement et calibration. L’intégrité de puissance et la thermique font donc partie de la conception RF dès l’architecture.
Que valider avant de passer d’un prototype mmWave à la série ?
Mesurez cohérence d’impédance et de phase, pertes d’insertion, comportement de l’antenne ou du réseau d’alimentation, élévation de température et répétabilité entre panneaux et lots. Vérifiez aussi que le procédé, les montages de test et l’étalonnage peuvent tenir le temps de cycle et le rendement de la production prévue.
Préparer un devis de PCB mmWave 5G/6G
Un PCB de réseau d’antennes mmWave réunit électromagnétisme, matériaux, fabrication de précision et mesure RF. Topologie, empilement, transitions, assemblage, PDN, thermique et test doivent être traités comme un même système, avec des arbitrages explicites entre perte, isolation, coût et fiabilité.
Pour une demande de prototype ou de série auprès de HILPCB, fournissez les bandes de fréquence, le nombre de voies, les objectifs S11/S21, l’impédance, la tolérance de phase, l’empilement, le matériau accepté, les fichiers Gerber/ODB++, le plan de perçage arrière ou de microvias, les composants RF, les limites thermiques, les structures TRL/LRM, les quantités et le plan de test. Ces éléments permettent de comparer la faisabilité d’un prototype rapide et la répétabilité attendue en production.
Les recherches 6G explorent des bandes allant vers le térahertz, où les tolérances et méthodes d’interconnexion deviennent encore plus exigeantes. Toute promesse de capacité doit donc être reliée à une bande, une géométrie et une preuve de mesure précises. Une collaboration précoce entre concepteur RF, assembleur, fabricant PCB et laboratoire de test réduit l’écart entre simulation, premier article et série.