
Chaque chiffre d'une fiche de stratifié est le résultat d'un essai précis : une méthode, une géométrie d'éprouvette, une fréquence ou une température, un critère de jugement. Le solveur de champ, le profil de refusion et le bon de commande ont chacun besoin d'entrées différentes. La plupart des surprises d'empilement viennent d'une valeur transportée d'un contexte à l'autre sans ses conditions d'essai.
Les 20 questions suivantes suivent la chaîne « entrées électriques → fabrication → fiabilité → achat ». Les calculs d'impédance utilisent les équations microstrip de Hammerstad–Jensen à épaisseur de cuivre nulle et sans masque ; toutes les tables de calcul peuvent être reproduites avec le script sensitivity.py joint.
Index rapide
| N° | Question | Champ de la fiche | Ce que le champ ne donne pas |
|---|---|---|---|
| 1 | Impédance mesurée vs simulée | Dk, épaisseur | Si c'est le Dk, l'épaisseur pressée ou la largeur qui a changé |
| 2 | Dk process vs Dk design | Méthode Dk, fréquence | Applicabilité à votre épaisseur et votre feuille |
| 3 | Permittivité effective dans le solveur | Dk | La géométrie ; ε_eff est une sortie du solveur |
| 4 | Faible Df mais insertion élevée | Df, profil de feuille | Pertes de conducteur et de rugosité |
| 5 | Skew de tissage de verre | Type de tissu, taux de résine | Où la piste tombe par rapport aux torons de verre |
| 6 | Taux de résine et fluidité | RC %, flow % | Épaisseur pressée sur votre tracé cuivre |
| 7 | Épaisseur pressée ≠ somme des couches | Épaisseur nominale PP | Remplissage cuivre et perte au pressage |
| 8 | Laminage hybride | Cycle de cure, CTE | Compatibilité de liaison des deux résines |
| 9 | Tg vs Td | DSC/TMA/DMA, TGA | Tenue en service ou au reflow |
| 10 | Deux Td comparables ? | Critère de perte de masse | Équivalence entre critères |
| 11 | T260 / T288 | Temps TMA avant délaminage | Durée de vie du circuit |
| 12 | CTE axe Z | α1, α2, % d'expansion | Contrainte de barillet à votre rapport de forme |
| 13 | CAF | Conditions d'essai CAF | Votre distance de paroi et la qualité de perçage |
| 14 | Absorption d'humidité et étuvage | Absorption % | Recette d'étuvage de la carte finie |
| 15 | Compatibilité perçage laser | Composition résine/verre | Votre type de laser et sa fenêtre de procédé |
| 16 | CTI et rigidité diélectrique | IEC 60112, kV/mm | Les lignes de fuite/distances de votre produit |
| 17 | Flex : PI et feuille cuivre | Pelage, endurance en flexion | Rayon de pliage et fréquence de flexion |
| 18 | Conductivité thermique MCPCB | W/m·K | Résistance thermique de votre couche diélectrique |
| 19 | Déclarations de conformité | RoHS, halogen-free, REACH | Conformité de la carte finie |
| 20 | Comparer des propositions fournisseurs | Toutes les précédentes | Équivalence des deux constructions |
Partie 1 : Paramètres électriques et entrées de modèle
1. Pourquoi l'impédance simulée avec le Dk de la fiche ne correspond pas au TDR mesuré ?
Supposons un microstrip 50 Ω dimensionné avec Dk 4,2 et un diélectrique de 0,20 mm ; la largeur résolue est d'environ 0,40 mm. Le TDR du coupon lit 46 Ω. L'explication courante « le Dk baisse aux hautes fréquences » pointe dans la mauvaise direction :
| Cas (largeur fixe W = 0,40 mm) | h (mm) | Dk entré | Z₀ (Ω) | ε_eff |
|---|---|---|---|---|
| Référence de design | 0,200 | 4,2 | 50,0 | 3,20 |
| Dk plus bas seul | 0,200 | 3,8 | 52,2 | 2,93 |
| Diélectrique pressé plus fin seul | 0,175 | 4,2 | 46,0 | 3,24 |
| Les deux ensemble | 0,175 | 3,8 | 48,1 | 2,96 |
Un Dk plus faible augmente l'impédance du microstrip. Une mesure à 46 Ω correspond mieux à « diélectrique pressé ~25 µm plus fin que modélisé », ou « piste élargie après gravure », ou « Dk plus élevé dans la bande de montée du TDR ». Une seule valeur d'impédance ne peut pas séparer plusieurs inconnues. Ne pas accuser d'abord le stratifié — demander la microsection du coupon (hauteur diélectrique, largeur haut/bas de piste, épaisseur de cuivre), recalculer avec les dimensions réelles ; ce n'est que le résidu qui relève de l'entrée matériau.
2. Pourquoi la fiche liste-t-elle à la fois « Dk process » et « Dk design » ?
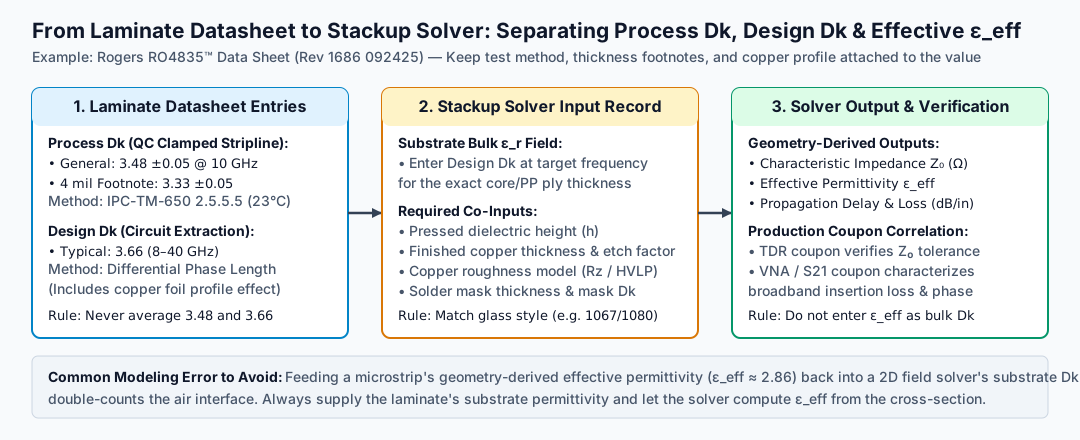
Ce sont deux mesures différentes. La fiche Rogers RO4835 (édition imprimée 1686 092425, p. 2) liste :
| Entrée | Valeur | Condition | Méthode |
|---|---|---|---|
| Dk process | 3,48 ± 0,05 | 10 GHz, 23 °C | IPC-TM-650 2.5.5.5 (stripline serrée) |
| Dk process, noyau 4 mil | 3,33 ± 0,05 | 10 GHz, 23 °C | Même méthode ; exception d'épaisseur |
| Dk design | 3,66 | 8–40 GHz | Méthode de longueur de phase différentielle (extraction sur pistes fabriquées) |
La valeur en stripline serrée caractérise le stratifié pour le contrôle qualité fabricant ; la valeur design est extraite de lignes réelles et inclut rugosité de feuille et effets de structure. Rogers précise que la valeur design est une moyenne sur plusieurs lots et épaisseurs courantes. Toutes deux sont des valeurs typiques, pas des garanties d'achat. Quelle valeur au solveur ? Le Dk design si votre structure correspond à la base d'extraction ; et vérifier la ligne d'épaisseur — le noyau 4 mil a sa propre entrée. Ne jamais moyenner 3,48 et 3,66, ni reporter le ±0,05 de la ligne process sur la valeur design. Le tableau d'entrées de modèle montre comment enregistrer chaque valeur avec sa méthode.
3. Peut-on saisir la permittivité effective du microstrip dans le champ Dk du solveur ?
Non. La permittivité effective ε_eff est une sortie du solveur combinant Dk volumique et géométrie. À la question 1, le Dk volumique 4,2 a donné ε_eff = 3,20 car une partie du champ traverse l'air. Entrer 3,20 comme Dk matériau compte l'air deux fois et gonfle la largeur calculée. Seule exception : un champ d'outil demandant explicitement l'ε_eff d'une piste déjà mesurée.
4. Pourquoi un stratifié à faible Df a-t-il quand même une insertion loss élevée ?
Perte totale = perte diélectrique + perte de conducteur. Estimation au premier ordre du terme diélectrique α_d ≈ 2,3 · f[GHz] · Df · √Dk dB/in. À 14 GHz (Nyquist du NRZ 28 Gbaud), avec Dk 3,7 :
| Df | Perte diélectrique (dB/in) | Total sur 10 in (dB) |
|---|---|---|
| 0,020 | 1,24 | 12,4 |
| 0,010 | 0,62 | 6,2 |
| 0,004 | 0,25 | 2,5 |
Passer à Df 0,004 élimine quasiment le terme diélectrique ; ce qui reste, c'est le cuivre. À 10 GHz la profondeur de peau du cuivre vaut ~0,66 µm, et le courant circule sur la face rugueuse de la feuille liée à la résine. La chronique technique de John Coonrod chez Rogers montre que la rugosité élève la perte de conducteur et modifie la phase — selon fréquence et épaisseur du diélectrique. Enregistrer la nuance exacte de feuille (ED standard, RTF, VLP ou HVLP) avec le nom du stratifié — même résine, autre feuille = autre budget de pertes. La gamme haute vitesse de HILPCB spécifie des feuilles à profil bas et vérifie les pertes par VNA DC–40 GHz.
5. Le skew intra-paire différentielle est-il un problème matériau ?
Possible. Le verre E tissé a un Dk nettement supérieur à la résine époxy/hydrocarbure environnante (~6 vs ~3). Une piste passant sur un toron de verre voit un Dk local supérieur à celle de sa partenaire sur une fenêtre riche en résine. En estimation stripline extrême avec Dk locaux 3,8 et 3,5 :
C'est plus que l'intervalle unitaire de 40 ps d'un NRZ 25 Gb/s. Une paire différentielle réelle moyenne partiellement, mais justement le pire alignement est celui qui ferme l'œil des liaisons longues.
Trois contre-mesures, par coût croissant :
- Type de tissu. Les tissus ouverts 7628, 2116, 1080 laissent de grandes fenêtres de résine ; les tissus étalés 1067, 1078, 1086 répartissent les interstices plus uniformément. La fiche liste les tissus disponibles et les taux de résine associés ; la construction pressée doit nommer le tissu réel.
- Angle de routage. Une piste à angle θ du tissage traverse un pas de tissage p tous les p/tan θ : 7° donne 8,1p, 3° donne 19,1p. Pour un pas de 0,5 mm, soit ~4 mm et ~9,5 mm. Sur une longue liaison, les deux pistes échantillonnent alors verre et résine dans des proportions voisines. La gamme haute vitesse de HILPCB utilise le routage à ±7° ou le tissu étalé contre le skew.
- Rotation dans le panneau. Tourner les motifs dans le panneau produit le même effet de moyenne au prix du rendement matière.
Partie 2 : Construction et laminage
6. Que disent le taux de résine et la fluidité au concepteur d'empilement ?
Le taux de résine (RC, % massique) détermine la quantité de résine d'un prépreg ; la fluidité (%) indique jusqu'où cette résine s'écoule sous chaleur et pression avant gélification. Au pressage, cette résine doit remplir toutes les zones sans cuivre des deux couches qu'elle relie. Les tissus à haut RC comme 106 et 1080 remplissent les couches signaux densément gravées ; les tissus à bas RC comme 7628 donnent épaisseur et stabilité dimensionnelle, mais peuvent laisser des vides pauvres en résine près des grands plans.
Les RC et épaisseurs nominales de la fiche sont mesurés sur noyaux nus ; ils ne donnent pas l'épaisseur sur votre tracé cuivre — c'est l'objet de la question 7.
7. Pourquoi « noyau + prépreg » n'additionne-t-il pas à l'épaisseur finie ?
La résine s'écoule dans les zones sans cuivre. Pour un prépreg pris entre deux couches cuivrées, au premier ordre :
avec R le taux de cuivre résiduel de chaque face. Pour un prépreg de 100 µm :
| Couches en regard | Besoin de remplissage (µm) | Diélectrique estimé (µm) |
|---|---|---|
| Plan 35 µm (R = 0,8) + signal 35 µm (R = 0,3) | 7,0 + 24,5 = 31,5 | 68,5 |
| Signal 105 µm (R = 0,3) + plan 35 µm (R = 0,8) | 73,5 + 7,0 = 80,5 | 19,5 |
La deuxième ligne est un avertissement de manque de résine : entre cuivre épais et plan, il ne reste que 19,5 µm, qui ne tiennent ni la tension ni le remplissage. L'usine ajoutera des feuilles ou choisira un tissu à plus haut RC. Ce qu'il faut spécifier, ce sont les épaisseurs diélectriques finies et les impédances cibles ; laisser l'usine composer avec ses données de pressage mesurées, puis examiner sa proposition d'empilement. La gamme multicouche de HILPCB lie les modèles de solveur aux coupons d'impédance ; en cycles de pressage séquentiels, la fluidité de résine typique est de 10–20 %.
8. En quoi le laminage hybride diffère-t-il ?
Les hybrides sont courants en RF : noyau RO4000 sur les couches antenne, FR-4 pour le contrôle numérique. Trois propriétés doivent être compatibles :
- Cycle de cure. Chaque résine a sa température, sa pression et ses temps de maintien. Soit un cycle unique tombe dans les fenêtres des deux, soit un prépreg de liaison adapté est choisi.
- Expansion Z. Des α2 différents au-dessus de Tg imposent aux barillets traversant l'interface des contraintes supplémentaires au reflow et en cycles thermiques.
- Conditionnement de paroi. Le PTFE et certaines charges céramiques exigent plasma ou activation spéciale avant métallisation, tandis que l'époxy suit le desmear classique. Un barillet traversant les deux matériaux exige un procédé valable pour les deux.
Faire nommer par l'usine la couche de liaison, le cycle de pressage et le conditionnement de paroi pour votre combinaison exacte, et demander la preuve de qualification (par ex. microsections après choc thermique). HILPCB fabrique des cartes hybrides Rogers : Rogers sur les couches RF critiques, FR-4 ailleurs.
Partie 3 : Données thermiques — d'abord harmoniser les méthodes, ensuite classer
9. Tg ou Td : lequel compte davantage ?
Aucun ne tranche seul ; ils mesurent des événements différents :
| Paramètre | Valeur Isola 370HR | Méthode |
|---|---|---|
| Tg (transition vitreuse) | 180 °C | DSC, IPC-TM-650 2.4.25C |
| Td (décomposition) | 340 °C | TGA, 5 % de perte de masse, 2.4.24.6 |
| T260 / T288 | 60 min / 30 min | TMA, éprouvette sans cuivre, 2.4.24.1 |
| CTE Z, avant/après Tg | 45 / 230 ppm/°C | TMA |
| Expansion Z totale, 50–260 °C | 2,8 % | TMA |
Source : fiche Isola 370HR (avril 2021), p. 2, valeurs typiques.
Tg marque le ramollissement de la résine — l'expansion Z y saute de 45 à 230 ppm/°C. Td marque 5 % de décomposition massique. Les pics de refusion sans plomb atteignent environ 245–260 °C, bien au-dessus du Tg de la plupart des FR-4 ; chaque passage au four laisse donc la carte en zone de forte expansion. C'est pourquoi le CTE Z et le T288 comptent au moins autant que le Tg. Le Tg se mesure d'ailleurs par DSC, TMA ou DMA — la même résine donne trois valeurs selon la méthode ; ne comparer que des lignes mesurées de la même façon.
10. Peut-on comparer deux valeurs de Td ?
Seulement à critère de perte de masse identique. La fiche technique AGC NF-30 (2024-08, p. 4) liste pour le même matériau Td 515 °C à 2 % et 530 °C à 5 % de perte. Opposer le chiffre à 2 % d'un fabricant au chiffre à 5 % d'un autre n'est pas une comparaison valide.
11. Qu'apportent T260 / T288 ?
Ce sont les durées TMA avant délaminage d'une éprouvette sans cuivre à 260 °C et 288 °C — la tenue à une exposition prolongée à ces températures. Elles servent à comparer des constructions devant subir plusieurs refusions sans plomb ou des retouches ; elles ne mesurent pas la durée de vie des vias métallisés. La fiabilité des vias se prouve plutôt par IST ou par microsections thermocyclées du véritable empilement. La gamme multicouche de HILPCB rapporte des IST de l'ordre de 200–500 cycles.
12. Comment lire le CTE de l'axe Z ?
D'abord vérifier l'axe, la plage de température, et s'il s'agit d'un coefficient (ppm/°C) ou d'une expansion totale (%). Isola donne 45/230 ppm/°C avant/après Tg plus 2,8 % d'expansion totale 50–260 °C ; NF-30 ne donne que 30 ppm/°C sur 50–150 °C. De ces deux lignes, on ne peut pas tirer de classement.
L'expansion totale compte pour les cartes épaisses. 2,8 % sur 1,6 mm font 44,8 µm de croissance Z entre 50 et 260 °C ; le barillet cuivre (~17 ppm/°C) ne grandit que d'environ 5,7 µm sur la même plage. L'écart est absorbé par la métallisation, concentré aux bouches et aux jonctions de couches internes. Plus la carte est épaisse et le rapport de forme élevé, plus la contrainte est grande. Les matériaux à faible CTE Z comptent surtout sur cartes épaisses et sous grands BGA.
Partie 4 : Fiabilité et compatibilité de procédé
13. Qu'est-ce que le CAF, et que vaut une ligne « CAF-resistant » ?
Le Conductive Anodic Filament (CAF) est une migration de cuivre le long de l'interface verre/résine entre deux conducteurs de potentiels différents, pilotée par humidité et tension. C'est une défaillance de terrain sur des mois ou des années : chute brutale de résistance entre vias voisins ou entre via et plan ; la microsection montre la croissance filamentaire le long des fibres.
Une allégation CAF ne vaut qu'avec ses conditions d'essai : température, humidité, polarisation, distance de paroi, durée (par ex. IPC-TM-650 2.6.25). Un succès à 0,5 mm de paroi ne prouve rien à 0,25 mm. Le procédé compte autant que la résine : les dommages de perçage, le wicking le long des fibres et la qualité du desmear ouvrent les chemins de CAF. Pour les champs de vias denses sous BGA, vérifier que la distance testée couvre votre paroi minimale et demander comment l'usine limite le wicking. La gamme multicouche de HILPCB liste à cet effet des matériaux et procédés résistants au CAF.
14. Comment utiliser l'absorption d'humidité et les données d'étuvage ?
L'eau absorbée devient vapeur au reflow ; sur cartes épaisses à grand nombre de couches, elle peut cloquer et délaminer. L'absorption de la fiche (gain de masse % sous conditionnement normalisé) sert à comparer les résines, mais ne donne pas de recette d'étuvage. Température et durée d'étuvage de la carte finie dépendent de l'épaisseur, de la finition (certaines ne supportent pas les longs étuvages) et de l'historique de stockage — à prendre dans les documents de procédé de l'usine et de l'assembleur, en consignant l'emballage sous vide et la durée de stockage au dossier de lot.
15. Peut-on déduire la compatibilité laser de « matériau haute vitesse » ?
Non. Le laser CO₂ ablate bien la résine mais mal le verre ; un verre dense dans le diélectrique d'empilement laisse des fibres saillantes et des parois de microvias irrégulières. Certaines résines faibles pertes absorbent aussi mal la longueur d'onde CO₂ — le procédé bascule sur laser UV ou d'autres paramètres. Vérifier d'abord si la fiche liste des tissus de prépreg laserables, puis confirmer que l'usine possède une fenêtre laser qualifiée pour ce PP et cette épaisseur. La gamme HDI de HILPCB perce des microvias laser à partir de 0,05 mm avec des systèmes UV et CO₂.
Partie 5 : Exigences applicatives au-delà des chiffres
16. Le CTI et la rigidité diélectrique fixent-ils les distances d'isolation ?
Ils y contribuent mais ne les fixent pas. Le CTI (indice de résistance au cheminement, IEC 60112) classe les matériaux selon leur tenue au cheminement sous pollution : groupe I CTI ≥ 600, II 400–600, IIIa 175–400, IIIb 100–175. La ligne de fuite requise dépend aussi de la tension de service, du degré de pollution et de la norme produit (par ex. IEC 62368-1 ou IEC 60664-1). La rigidité diélectrique (kV/mm) est une mesure d'épaisseur sur éprouvette fine dans des conditions normalisées ; les grandes distances claquent à un champ moyen plus faible — pas d'extrapolation linéaire. Enregistrer les deux valeurs avec leur méthode ; les distances relèvent de la norme de sécurité produit.
17. Quelles données flex comptent pour la flexion dynamique ?
Pour les charnières ou nappes en mouvement permanent :
- Type de feuille. Le cuivre laminé recuit (RA) a des grains allongés dans le plan et survit à bien plus de pliages que les grains colonnaires du cuivre électrolytique (ED). Dans les zones de pliage, orienter le grain RA le long des pistes.
- Construction. Le PI sans adhésif supprime la couche acrylique/époxy, amincit l'empilement et rapproche le cuivre de la fibre neutre.
- Symétrie d'empilement. Un cuivre simple sur la fibre neutre avec coverlays symétriques minimise la contrainte.
Le pelage caractérise l'adhésion, l'endurance en flexion (MIT ou IPC-TM-650 2.4.3) caractérise les cycles pour une géométrie donnée ; ni l'un ni l'autre ne remplace un essai à votre rayon. La gamme flex de HILPCB examine ces choix avec l'empilement.
18. Une conductivité thermique MCPCB plus élevée est-elle toujours meilleure ?
La couche diélectrique isolante entre pistes cuivre et support aluminium est généralement le goulot. La résistance thermique surfacique R = t / (k · A), pour 1 cm² :
| Diélectrique | Épaisseur | k (W/m·K) | R (K/W par cm²) |
|---|---|---|---|
| A | 100 µm | 2,0 | 0,50 |
| B | 75 µm | 3,0 | 0,25 |
Un R divisé par deux divise par deux le ΔT de la LED au substrat sur le diélectrique. Vérifier si le k cité vaut le diélectrique seul ou la carte complète ; préférer, quand elle existe, la résistance thermique mesurée selon une méthode nommée (K·cm²/W). Un diélectrique plus fin réduit aussi la marge de claquage — à arbitrer avec l'exigence d'isolement. La gamme metal core de HILPCB couvre ces options de diélectrique.
19. Comment intégrer les déclarations de conformité à la revue ?
Demander les déclarations portant sur la carte finie, pas seulement le stratifié. RoHS UE limite dix substances (plomb, mercure, cadmium, chrome hexavalent, PBB, PBDE et quatre phtalates). « Sans halogène » pour le stratifié signifie en général IEC 61249-2-21 : Br ≤ 900 ppm, Cl ≤ 900 ppm, total ≤ 1500 ppm. Une déclaration REACH SVHC correspond à la liste candidate ECHA d'une date donnée — noter cette date. Masque, encre de sérigraphie et finition de surface exigent chacun leur déclaration. HILPCB propose une gamme sans halogène.
20. Comment comparer équitablement deux propositions d'empilement ?
Aligner champ par champ sur la structure, pas sur les noms commerciaux :
| Champ | Proposition A | Proposition B | Comparable ? |
|---|---|---|---|
| Stratifié & série PP, tissu | Type nommé | « FR-4 équivalent » | Non, tant que B ne nomme pas le produit |
| Type & poids de feuille | HVLP, 18 µm | Non précisé | Pertes non comparables |
| Épaisseurs diélectriques finies par couche | Valeurs avec tolérances | Seulement l'épaisseur totale | Impédance non vérifiable |
| Dk utilisé avec source | Dk design, méthode citée | Point unique à 1 GHz | Bases différentes |
| Vérification d'impédance | Coupon TDR, ±5 % | ±10 %, méthode non précisée | Critères d'acceptation différents |
| Données thermiques | Méthode Tg et critère Td cités | Seul le Tg | Incomplet |
Si un matériau de substitution est proposé, demander le même tableau pour ce matériau et l'approuver par écrit avant commande. Un prix plus bas sur une structure non nommée est un prix bas pour un produit non décrit.
Quoi joindre à une demande d'empilement ou de matériau
- Épaisseurs diélectriques finies cibles par couche, impédances et tolérances, couche de référence de chaque piste.
- Les stratifiés et PP exacts, profils de feuille, et les lignes Dk/Df utilisées (avec méthode et fréquence — voir le tableau d'entrées).
- Exigences de tissu ou d'angle de routage pour les paires sensibles au skew.
- Exigences thermiques et de fiabilité formulées en essais : nombre de refusions, coupons IST ou thermocycles, distances CAF.
- Si les substitutions sont permises et qui les approuve.
- Rapports requis : confirmation d'empilement, rapport TDR de coupon, microsections, données VNA.
Relier la proposition acceptée au plan de fabrication via la documentation d'empilement.
HILPCB fabrique des multicouches de 4 à 64 couches, des cartes haute vitesse en séries faibles pertes (Megtron, Tachyon…) et des cartes Rogers dont les hybrides Rogers-FR-4. Le TDR de coupon est vérifiable jusqu'à ±5 % sur spécification (standard ±10 %), le VNA en échantillonnage jusqu'à 40 GHz, et les rapports IST/microsections sont livrables par lot. Demander un devis avec l'empilement cible et la liste de matériaux pour une revue d'empilement d'ingénierie.
Questions fréquentes
Une mesure TDR basse prouve-t-elle que le Dk réel est plus élevé que la fiche ?
Pas à elle seule. Dans l'exemple du microstrip 50 Ω ci-dessus, un diélectrique pressé seulement 25 µm plus fin que le modèle abaisse la piste à 46 Ω — à Dk inchangé. Mesurer d'abord la microsection du coupon, recalculer avec la hauteur et la largeur réelles, puis attribuer l'écart restant au Dk.
Un coupon d'impédance peut-il vérifier le Df ?
Non. L'impédance TDR dépend presque entièrement du Dk et de la géométrie ; elle est quasi insensible au Df. La perte se mesure autrement — par ex. insertion loss VNA de deux lignes de longueurs différentes, avec la rugosité du conducteur modélisée à part pour ne pas la compter comme perte diélectrique.
Pourquoi l'usine refuse-t-elle le tissu PP noté sur mon plan ?
Le besoin de remplissage de résine dépend de votre tracé cuivre, que la fiche ne connaît pas. Un prépreg suffisant au-dessus d'un plan peut manquer de résine près d'un cuivre signal de 105 µm (l'estimation de la question 7 donnait 19,5 µm). Spécifier l'épaisseur diélectrique finie et l'impédance, puis examiner la composition que l'usine propose selon ses données de pressage.
Un stratifié sans halogène est-il automatiquement meilleur pour la haute fiabilité ?
Non. « Sans halogène » décrit seulement les teneurs en brome et chlore selon IEC 61249-2-21. Beaucoup de résines sans halogène utilisent d'autres charges, qui changent le comportement au perçage, l'expansion Z et l'absorption d'eau. Qualifier la construction sans halogène sur ses propres données thermiques, CAF et de perçage — ne pas présumer qu'elle couvre la référence bromée remplacée.