
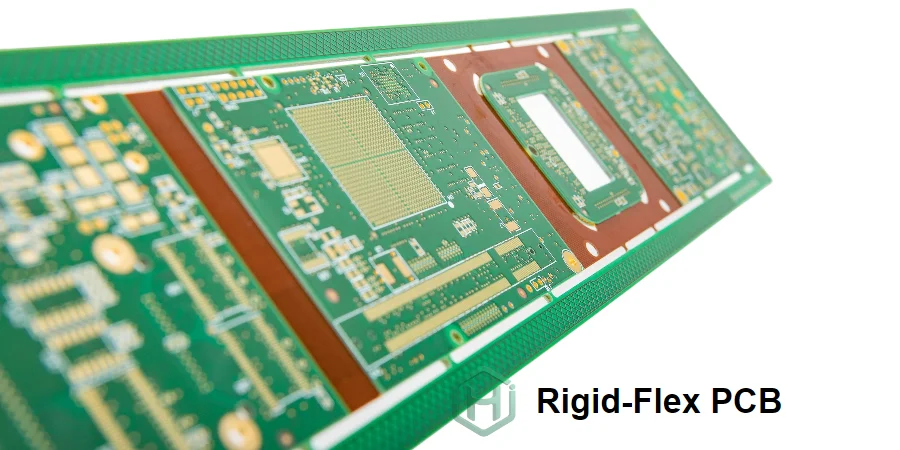
Les PCB rigide-flexibles combinent des sections rigides pour le montage des composants et des circuits flexibles pour le routage 3D, ce qui peut réduire les connecteurs et gagner de la place. Comparez la sollicitation mécanique complète, la testabilité et le plan de réparation avant de revendiquer un avantage de fiabilité sur les interconnexions câble-et-connecteur.
Une production rigide-flexible réussie exige plus que « rigide + flexible » : elle repose sur le contrôle de process en zone de transition, le choix des matériaux, l'expertise en conception pour la fiabilité et les tests de validation garantissant la durabilité dans les conditions réelles d'exploitation.
Pour un devis rigide-flexible HILPCB, communiquez les zones rigides/flexibles proposées, l'empilement, les raidisseurs, les exigences d'impédance et la sollicitation en flexion. Confirmez pour l'application réelle la construction proposée par le site fournisseur, le périmètre d'assemblage, les preuves de qualification et le planning.
Obtenir des transitions rigide-flex fiables dans les ensembles complexes
Les zones de transition rigide-flex sont des zones critiques de concentration de contraintes où les discontinuités mécaniques créent des risques de défaillance sous flexion, vibration ou cycles thermiques. Une conception de transition insuffisante provoque des fractures de pistes cuivre, des délaminations de coverlay et des défaillances de trous métallisés se manifestant par des connexions intermittentes ou des ouvertures complètes du circuit. Utilisez la géométrie de transition et la validation de process pour réduire ces risques ; ni la revue de conception ni une seule coupe ne prouvent la durée de vie.
Revoyez avec le fabricant les plans de transition, y compris la géométrie des bords rigides, les sorties des couches flex, la terminaison coverlay/adhésif, les raidisseurs et les zones d'interdiction.
Techniques clés pour la fiabilité des transitions
Transitions de rigidité progressives : Des raidisseurs étagés ou des sections rigides coniques créent un changement de rigidité mécanique graduel plutôt qu'une discontinuité abrupte, répartissant la contrainte sur des zones plus grandes et réduisant les pics de concentration de contraintes dans les PCB rigide-flexibles pour l'aérospatiale.
Renforcement des plages en goutte d'eau : Les transitions plage-piste en géométrie teardrop (plutôt qu'en jonction perpendiculaire) peuvent réduire les changements de géométrie abrupts ; elles n'éliminent ni la déformation ni n'établissent la durée de vie en fatigue. Maintenez les éléments de plage hors de la zone de flexion active lorsque requis.
Optimisation du placement des vias : Définissez avec le fabricant choisi les zones d'interdiction de vias et de composants aux transitions rigide-flex. La distance requise dépend de l'empilement, de la géométrie de transition, de la construction cuivre et des conditions de flexion ; aucune règle de 50 mil n'est universellement suffisante.
Extension du coverlay dans les zones rigides : Convenez de la terminaison/chevauchement du coverlay et de l'adhésif avec l'empilement et le fabricant retenus. Un chevauchement fixe de 50 à 100 mil n'est pas une règle universelle ; l'excès d'adhésif ou d'épaisseur peut affecter les trous métallisés et la déformation locale.
Fraisage à profondeur contrôlée : L'usinage à profondeur contrôlée peut exposer une zone flex ou former une cavité dans une construction approuvée. Définissez les couches d'arrêt, la matière résiduelle et l'inspection ; cette étape ne remplace pas la séquence de laminage et de collage rigide-flex requise.
Adaptation des dilatations des matériaux : Choisir des matériaux rigides et flexibles à coefficient de dilatation thermique (CTE) proche minimise les contraintes de dilatation différentielle pendant l'assemblage et l'exploitation sur les plages de température industrielles.
Tests de validation de la zone de transition
Les essais de durée de vie accélérée — cycles de flexion (nombre de pliages spécifié vérifié sous rayon, cuivre et environnement définis), cycles thermiques (températures, temps de maintien et nombres de cycles définis par l'application et le plan de qualification) et chocs/vibrations mécaniques — valident l'intégrité de la zone de transition pour les PCB rigide-flexibles pour dispositifs médicaux et applications aérospatiales. Spécifiez l'emplacement des microcoupes et tout test d'adhésion ou de flexion. Une coupe révèle la construction locale échantillonnée et ses défauts ; elle ne peut établir l'absence de tout futur site d'amorçage de fissure.
Gérer la complexité de l'empilement dans les conceptions rigide-flex multicouches
Les PCB rigide-flex multicouches combinent la complexité de l'ingénierie d'empilement rigide multicouche et de la gestion des couches flex, en ajoutant les considérations de zone de transition. La conception de l'empilement détermine la performance d'intégrité de signal, la fabricabilité, le coût et la fiabilité mécanique des sections rigides et flex et exige une optimisation soigneuse.
Convenez des fonctions et du nombre de couches dans les zones rigides et flex, des séquences de collage et d'interconnexion, des exigences électriques et des contraintes mécaniques. Ne déduisez pas une plage de nombre de couches disponible de l'étiquette applicative.
Techniques clés d'ingénierie d'empilement
Transitions flex sélectives de couches : Toutes les couches n'ont pas besoin de fléchir — le choix stratégique des couches passant dans les zones flex optimise à la fois la fiabilité mécanique et l'efficacité du routage dans les solutions PCB rigide-flexibles sur mesure, les couches inutilisées se terminant dans les sections rigides.
Construction flex symétrique : Une construction cuivre/diélectrique équilibrée peut réduire le risque de tuilage, mais la flexion dynamique peut exiger un arrangement différent de l'axe neutre. Vérifiez le comportement dimensionnel et le support d'assemblage pour l'empilement réel.
Optimisation des couches des sections rigides : Les principes standard de conception d'empilement multicouche (impédance contrôlée, distribution d'alimentation, intégrité de signal) s'appliquent aux sections rigides, en s'appuyant sur les technologies éprouvées des PCB rigides dans les constructions avancées de technologie PCB rigide-flexible.
Flex avec ou sans adhésif : La construction sans adhésif peut réduire l'épaisseur et supprimer une interface adhésive. Comparez les matériaux nommés, le type de cuivre, le process et la sollicitation en flexion qualifiée ; cela ne garantit pas à elle seule une durée de vie en fatigue supérieure pour chaque construction.
Stratégie d'intégration des raidisseurs : Les raidisseurs FR4, polyimide ou métalliques renforcent les zones de montage des composants et les connecteurs tout en laissant les zones flex désignées ; leur placement est planifié lors de la conception de l'empilement pour les exigences mécaniques des PCB rigide-flexibles pour l'aérospatiale.
Choix de la technologie de via : Sélectionnez des vias traversants, borgnes ou enterrés pour les connexions inter-couches et la séquence de build-up approuvées. Maintenez les vias hors des zones de flexion active ; être dans un matériau flex ne rend pas un via apte aux flexions répétées.
Documentation et validation de l'empilement
Une documentation d'empilement détaillée — spécifications matériaux, épaisseurs diélectriques, poids de cuivre et coupes de zone de transition — soutient l'exécution de fabrication et la vérification qualité. Convenez de qui réalise la modélisation d'impédance, l'analyse thermo-mécanique et la vérification physique. La simulation appuie une décision d'empilement mais ne valide pas la performance en service d'un ensemble non fabriqué.
Optimiser la flexibilité mécanique dans les applications rigide-flex dynamiques
Si les PCB rigide-flexibles permettent l'intégration tridimensionnelle, les applications à flexion dynamique (appareils articulés, objets portés, ensembles rotatifs) exigent un rayon de courbure, un mouvement, un nombre de cycles, une vitesse et un environnement spécifiés, puis des essais d'endurance physiques représentatifs. Une conception mécanique insuffisante provoque des défaillances prématurées par fatigue, fluage ou délamination induite par contraintes.
Définissez ensemble l'acceptation mécanique et électrique, y compris la surveillance des connexions intermittentes pendant le mouvement plutôt qu'un simple test de continuité après flexion.
Techniques clés de conception mécanique
Calcul et application du rayon de courbure : Déterminez le rayon de courbure à partir de l'empilement fini, de la construction cuivre/coverlay/adhésif, de l'axe neutre, du service statique ou dynamique et des règles du fournisseur. Vérifiez le mouvement 3D installé et la déformation, pas seulement l'épaisseur et le nombre de couches.
Détente des contraintes en zone flex : Des longueurs flex dédiées entre sections rigides évitent la surcontrainte en fournissant assez de matière pour la flexion sans approcher les limites élastiques — critique pour la longévité des PCB rigide-flexibles haute fiabilité.
Différenciation flex dynamique vs statique : Des règles de conception différentes s'appliquent aux sections flex soumises à des flexions répétées (flex dynamique à limites de contrainte réduites) par rapport à la flexion unique d'installation (flex statique admettant une contrainte plus élevée), optimisant le service de fabrication PCB rigide-flexible selon les exigences applicatives.
Cuivre hachuré en zones flex : Le cuivre hachuré peut réduire la rigidité mais modifie impédance, chemins de retour, blindage et capacité de courant. Co-concevez le motif avec les exigences signal/puissance ; ne le supposez pas électriquement équivalent à un plan plein.
Restrictions de placement des composants : Maintenez composants, plages et vias hors des zones de flexion active. Les composants peuvent occuper des zones flex non fléchies correctement supportées ; distinguez-les de la portée mobile.
Orientation du circuit flex : Routez en douceur à travers la flexion prévue, évitez les changements abrupts de largeur/direction dans la portée mobile et prévenez toute torsion ou encoche de bord involontaire. Vérifiez le mouvement installé complet, pas seulement un plan à plat.
Validation et essais mécaniques
L'analyse par éléments finis (FEA) simule la distribution des contraintes pendant la flexion et identifie les zones fortement contraintes à reconcevoir avant prototypage. Les essais physiques — cycles d'endurance en flexion, simulation de contrainte d'installation et vieillissement accéléré — valident la conception mécanique pour les dossiers réglementaires des PCB rigide-flexibles pour dispositifs médicaux. Conservez hypothèses du modèle, construction de l'éprouvette, géométrie de flexion, surveillance et critères de défaillance ; un modèle ou une seule exposition accélérée n'est pas une preuve universelle de durée de vie.
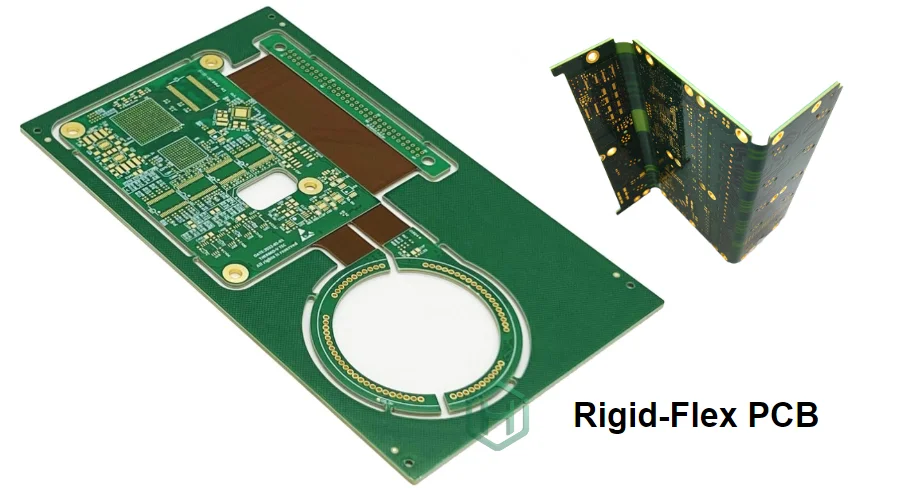
Garantir l'intégrité du signal entre sections rigides et flex
Les signaux haut débit traversant les transitions rigide-flex subissent des discontinuités d'impédance dues aux changements de matériaux, aux transitions de plans de référence et aux vias entre sections. Sans conception soignée, ces discontinuités provoquent réflexions, erreurs de timing et dégradation du signal compromettant la performance système.
Modélisez ensemble les géométries rigides et flex, les chemins de retour et les transitions par rapport au budget d'interface réel ; vérifiez le résultat avec des coupons adaptés et des mesures sur le chemin assemblé.
Techniques clés de gestion de l'intégrité du signal
Continuité d'impédance aux transitions : Fixez les cibles single-ended ou différentielles à partir de la spécification d'interface ; 50 Ω et 100 Ω ne sont ni des cibles universelles ni des modes interchangeables. Ajustez la géométrie au diélectrique et à la référence de chaque section, puis corrélez modélisation et TDR où spécifié.
Gestion des plans de référence : Des plans de masse continus dans les sections flex ou des pistes de masse fortement couplées fournissent les chemins de retour des signaux haut débit — essentiel pour les conceptions PCB rigide-flexibles multicouches supportant USB, Ethernet ou interfaces vidéo.
Optimisation des transitions de vias : Réduire la longueur des stubs et optimiser la géométrie du barillet de via diminue capacité et inductance parasites aux transitions — critique pour les signaux multi-gigabit courants dans les applications PCB haute vitesse.
Discipline de routage des paires différentielles : Utilisez couplage, skew intra-paire, timing inter-voies et limites de chemin de retour issus du canal réel ; un couplage plus serré ou des longueurs physiques égales seuls ne prouvent pas la conformité.
Adaptation de la constante diélectrique : Utilisez dans le modèle d'impédance les propriétés diélectriques, épaisseurs et géométries cuivre réelles de chaque section. L'adaptation du Dk nominal seul ne suffit pas ; ajustez routage/géométrie de référence et analysez la transition.
Gestion de la diaphonie : Évaluez l'espacement, la longueur de parallélisme et la géométrie de référence ; ils réduisent le couplage sans l'éliminer. Placez les vias de masse hors de la flexion active et vérifiez la transition complète.
Validation de l'intégrité du signal
Mesures de paramètres S, analyse du diagramme de l'œil et tests de conformité valident la performance électrique vis-à-vis des spécifications d'interface. Convenez de la géométrie des coupons, des conditions de de-embedding/référence, des structures de test accessibles et des rapports livrés. Ils peuvent soutenir un dossier de vérification médical ou aérospatial le cas échéant ; ils ne constituent ni une approbation FDA, ni une assurance de conception DO-254, ni une qualification complète d'équipement.
Accélérer le développement avec le service de prototypage PCB rigide-flexible
Les conceptions rigide-flex impliquent une intégration mécanique tridimensionnelle complexe ; le prototypage est donc essentiel pour la vérification d'encombrement, la validation des zones flex et le développement du process d'assemblage avant les engagements d'outillage de production. Planifiez le calendrier prototype à partir de l'approvisionnement matière, de l'approbation de l'empilement, de l'outillage, de la fabrication, de l'assemblage et des tests convenus.
Confirmez le jalon de livraison du prototype devisé une fois fichiers, matériaux et tests approuvés. Documentez les différences entre process prototype et série et évaluez si une nouvelle validation est requise.
Capacités clés de prototypage rapide
Build-up séquentiel accéléré : Un planning de laminage rationalisé et des process parallèles réduisent le délai calendaire des constructions PCB rigide-flexibles multicouches complexes sans compromettre qualité ni fiabilité.
Revue de conception pour la fabrication : Une analyse mécanique et électrique experte dans le délai de réponse convenu après revue de l'empilement et des exigences de fabrication identifie avant démarrage les problèmes spécifiques rigide-flex (violations de zone de transition, points de rayon de courbure, faisabilité d'empilement) pour l'efficacité du service de prototypage PCB rigide-flexible.
Quantités minimales flexibles : Convenez de la quantité prototype et des frais de mise en route/panélisation avec le fournisseur ; aucun MOQ universel de 5–10 pièces ni avantage de coût n'est établi ici.
Disponibilité des matériaux : Vérifiez stock réel, durée de vie en stock, substitutions approuvées et dates d'approvisionnement ; un empilement standard ne garantit pas la disponibilité immédiate des matériaux.
Vérification d'encombrement 3D : Les prototypes physiques permettent tests d'installation, vérification d'alignement des connecteurs et validation des zones flex impossibles en conception virtuelle seule — pour les PCB rigide-flexibles pour dispositifs médicaux et l'électronique compacte.
Développement du process d'assemblage : Un service d'assemblage PCB rigide-flexible combiné au prototypage valide fixation des raidisseurs, placement des composants sur sections rigides et procédures de manutention avant la production en volume.
Avantages de vitesse de développement
Le prototypage rapide rigide-flex profite particulièrement aux produits où l'innovation en packaging mécanique différencie la position concurrentielle et où l'intégration 3D détermine la faisabilité. Planifiez les itérations autour des besoins d'approbation et de preuves plutôt que de présumer un service rapide garanti ; les exigences de facteur de forme et de fiabilité peuvent évoluer en développement.

Service professionnel d'assemblage PCB rigide-flexible
Les ensembles rigide-flex présentent des défis uniques au-delà du seul assemblage rigide ou flex : les circuits exigent un support pendant le placement, les profils thermiques doivent tenir compte des masses thermiques différentes des sections, et les raidisseurs requièrent placement et collage précis. Sans capacités spécialisées, l'assemblage rigide-flex souffre de faibles rendements et de problèmes de fiabilité.
Avant commande, confirmez pour la construction réelle le support d'assemblage, le collage des raidisseurs, la gestion de l'humidité, les profils de refusion mesurés et l'inspection.
Capacités avancées d'assemblage rigide-flex
Outillage d'assemblage sur mesure : Un support ou un équipement à vide adapté peut soutenir la construction non plane pendant le placement ; qualifiez bridage, dégagement et appui local pour limiter les dommages en assemblage SMT sur formes complexes.
Expertise de collage des raidisseurs : Alignement de précision et collage sous pression contrôlée fixent les raidisseurs FR4 ou polyimide avec adhésifs acryliques ou époxydes avant l'assemblage des composants — critique pour les PCB rigide-flexibles multicouches exigeant des zones de support composants.
Profilage de refusion multizone : Des profils thermiques adaptés tenant compte de la masse thermique variable entre sections rigides et flex assurent une refusion complète de la brasure sans dégradation du substrat pour les ensembles PCB rigide-flexibles pour l'aérospatiale.
Capacité composants fine-pitch : Les équipements de placement haute précision doivent être vérifiés pour les ensembles fine-pitch requis et les réseaux passifs denses sur sections rigides, tout en maintenant une manipulation douce des zones flex délicates dans les solutions PCB rigide-flexibles sur mesure.
Fiabilité d'assemblage des connecteurs : Les processus d'assemblage traversant optimisés pour substrats rigide-flex assurent des joints de brasure robustes sur les interconnexions — critique pour la fiabilité des PCB rigide-flexibles pour dispositifs médicaux.
Vernis de tropicalisation et enrobage : Le revêtement sélectif protège les sections rigides tout en préservant la flexibilité des zones flex, là où qualifié. La rigidité de l'enrobage, le retrait à la polymérisation et les limites de réparabilité doivent être évalués ; gardez la portée mobile exempte d'enrobage rigide incompatible.
Intégration de fabrication clé en main
Pour les partenariats avec un fournisseur OEM de PCB rigide-flexible, l'assemblage clé en main consolide achat des composants, fabrication rigide-flex, intégration des raidisseurs, assemblage et tests sous gestion de projet unifiée. Cette intégration profite particulièrement aux ensembles complexes où choix des matériaux, process de fabrication et méthodes d'assemblage doivent être coordonnés pour éviter pertes de rendement ou problèmes de fiabilité dans la fabrication de PCB rigide-flexibles haute fiabilité.
Solutions PCB rigide-flexible pour applications aérospatiales et de défense
L'électronique aérospatiale et de défense exige des PCB rigide-flexibles pour l'aérospatiale combinant fiabilité extrême, survie en environnements sévères, réduction de masse et validation de performance soutenant la certification de navigabilité. Ces applications justifient la technologie rigide-flex premium par des bénéfices système : moins de défaillances d'interconnexion, assemblage simplifié, meilleure maintenabilité.
La fabrication et l'assemblage rigide-flex aérospatial doivent suivre le plan qualité projet, le choix documenté des matériaux, les règles de conception de zone de transition et la traçabilité. Toute certification AS9100, rôle d'assurance de conception DO-254 ou qualification spatiale doit être vérifiée indépendamment avant d'être revendiquée.
Applications aérospatiales rigide-flex
Systèmes avioniques : Calculateurs de commandes de vol, systèmes de navigation et équipements de communication utilisent des PCB rigide-flexibles multicouches éliminant la complexité des faisceaux de câbles tout en réduisant la masse et améliorant la fiabilité des applications critiques.
Électronique satellite : Les ensembles rigide-flex embarqués exigent une évaluation projet des vibrations, du thermovide, du dégazage et des radiations. N'assimilez aucune flexion standard ou cycle thermique à une durée de vie qualifiée en orbite.
Systèmes militaires : Équipements de communication tactique, systèmes d'armes et électronique embarquée sur soldat emploient des solutions PCB rigide-flexibles sur mesure offrant des interconnexions durcies survivant aux environnements extrêmes tout en minimisant taille et masse des systèmes portables.
Véhicules aériens sans pilote (UAV) : L'électronique compacte des drones et aéronefs autonomes utilise la technologie rigide-flex pour le packaging 3D dans des carters aérodynamiques, avec une économie PCB rigide-flexible rentable soutenant les marchés des drones commerciaux.
Support qualité et certification aérospatiale
Pour l'approvisionnement aérospatial, demandez des certificats qualité à jour et adaptés au périmètre, les dossiers de qualification matière et la traçabilité de lots requise. Une certification de système qualité aérospatial ou défense ne peut être déduite d'une page produit rigide-flex générale.
Permettre des solutions rigide-flex rentables
Si la technologie rigide-flex apporte des bénéfices système, le contrôle des coûts reste critique pour les produits compétitifs. Les fabricants professionnels aident les clients à optimiser la valeur totale via une collaboration de conception identifiant les opportunités de réduction de coût sans compromettre fiabilité ni performance.
Comparez les coûts devisés de fabrication et d'assemblage aux coûts connecteurs/câbles, installation, test, rebut et réparation de l'ensemble réel ; la technologie n'implique aucun fournisseur universel au moindre coût.
Stratégies clés d'optimisation des coûts
Simplification de conception : Minimiser les zones flex, réduire le nombre de couches dans les sections flex et utiliser les matériaux standards là où suffisant réduit complexité et coût par rapport à des conceptions sur-spécifiées dans les solutions PCB rigide-flexibles sur mesure.
Mise en œuvre rigide-flex sélective : Utiliser le rigide-flex uniquement là où la mécanique l'exige et des cartes rigides classiques reliées par des circuits flexibles là où suffisant optimise les coûts du service de fabrication PCB rigide-flexible.
Utilisation d'empilements standard : Les configurations d'empilement rigide-flex éprouvées réduisent le temps d'ingénierie et permettent des délais plus courts que le développement d'empilements sur mesure pour chaque projet.
Optimisation de la panélisation : Un layout rigide-flex efficace maximisant l'utilisation du panneau réduit gaspillage matière et coûts unitaires — particulièrement significatif pour les petits ensembles en service de prototypage PCB rigide-flexible et production pilote.
Tarification à l'échelle des volumes : L'amortissement des frais de mise en route et d'outillage sur les volumes de production améliore nettement l'économie, avec une tarification transparente par paliers de quantité soutenant la planification client.
Intégration d'assemblage : L'assemblage clé en main peut consolider les responsabilités, mais comparez devis complet, propriété des tests et conditions de retouche plutôt que de supposer la disparition de toutes les marges ou coûts fournisseur.
Valeur en coût total de possession
Au-delà du prix unitaire, moins de connecteurs peut réduire le nombre de contacts et le travail d'assemblage. Le rigide-flex intégré peut aussi rendre réparation ou remplacement plus coûteux. Comparez rendement, accès test, installation, pièces détachées et remplacement terrain à la même frontière système avant de revendiquer un coût total inférieur.
Conclusion
La construction rigide-flex peut combiner support des composants et interconnexion tridimensionnelle. Figez ensemble l'empilement, détails de transition, construction de flexion finie, exigences de mouvement et plan d'assemblage/test. Confirmez le périmètre du site fournisseur et conservez les preuves mécaniques et électriques représentatives ; moins de connecteurs seul ne prouve ni la fiabilité du produit ni le succès du projet.