

Разъем, не выдерживающий оплавление, меняет маршрут сборки всей платы. Его установку нужно планировать после соответствующих проходов печи, с подходящей операцией пайки и доступом для контроля. Поэтому планирование сборки начинается с компонентов и их технологических ограничений, а затем связывает трафаретную печать, установку, пайку и испытания в утвержденную производственную последовательность.
Для плат с SMT-компонентами, штыревыми разъемами и скрытыми паяными соединениями полезный результат — выпущенный технологический маршрут с доказательствами в каждой точке принятия решений. Коммерческие условия относятся к области услуг сборки PCB; интеграция в корпус и работы с готовым изделием продолжаются в сборке электроники. Собранная плата может по-прежнему требовать программирования, калибровки и системной валидации, прежде чем будет готова к использованию.
Какой маршрут сборки подходит компонентам?
Сборка SMT и штыревой монтаж описывают, как компоненты соединяются с платой. BGA, QFN и CSP обозначают формы корпусов; это не отдельные альтернативы SMT. Смешанная плата может требовать нескольких операций пайки, но установка всех штыревых деталей до оплавления не является универсальной последовательностью.
| Состояние платы | Маршрут для оценки | Что решить до выпуска |
|---|---|---|
| SMT с одной стороны | Нанести пасту, проверить отпечатки, установить, оплавить, проконтролировать соединения | Ориентация корпусов, подача пасты, тепловой профиль и доступ для испытаний |
| SMT с двух сторон | Определить первую сторону, вторую сторону и оба прохода оплавления | Удержание деталей первой стороны, суммарная тепловая нагрузка, поддержка и доступ для контроля |
| SMT со штыревыми деталями, непригодными для оплавления | Выполнить применимые проходы SMT, установить эти детали, затем паять селективно, волной или контролируемо вручную | Температурные пределы компонентов, доступ со стороны пайки, соседние детали, совместимость флюса и очистки |
| Штыревые детали, явно допускающие pin-in-paste | Нанести требуемую пасту и установить аттестованные детали перед соответствующим проходом оплавления | Тепловая совместимость разъема, геометрия отверстия и вывода, подача пасты, влияние установки и получаемое заполнение отверстий |
| Чувствительные детали или механические элементы, устанавливаемые поздно | Добавить определенную вторичную операцию | Повреждение при обращении, локальный нагрев, крепление, загрязнение и требования к повторным испытаниям |
Руководство Samtec по выбору разъемов специально различает пайку волной и paste-in-hole и требует, чтобы разъем для paste-in-hole выдерживал SMT-процесс. Наличие штыревых выводов само по себе не подтверждает такую совместимость.
Селективная пайка наносит припой локально, но предварительный нагрев и тепловое воздействие рядом по-прежнему важны. Для пайки волной может понадобиться паллета, защищающая элементы со стороны пайки, и эта паллета должна обеспечивать доступ к нужным соединениям. Ручная пайка также требует контролируемого инструмента, инструкций и критериев приемки. Выбор определяется геометрией, термостойкостью, повторяемостью и объемом производства, а не правилом, что один метод всегда лучше.
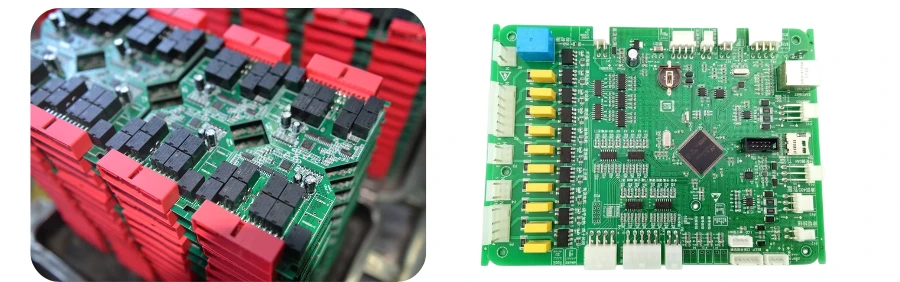
Размещение разъемов и соседние компоненты определяют доступ к пайке и последовательность сборки.
Что на самом деле требует корпус с малым шагом?
Размер корпуса указывает на конструктивное ограничение, а не на аттестованный производственный процесс. Анонс Murata LQP02HQ указывает для индуктивностей 01005 габариты в плане 0,4 × 0,2 мм. Это не устанавливает выход сборщика для платы, где такие детали соседствуют с крупными силовыми выводами, экранами или высокими разъемами.
Для прибора с шагом 0,3 мм или пассивного компонента 01005 передайте фактический номер детали производителя, чертеж корпуса, рисунок контактных площадок и окружающую топологию. Подтвердите подход к печати, подаче, установке, контролю и ремонту для этой комбинации. Шаг выводов, размер пассивного компонента, апертура трафарета и точность установки — разные величины, и подменять одну другой нельзя.
Работа с бескорпусными кристаллами требует отдельного анализа процесса. COB означает chip-on-board: кристалл монтируется непосредственно на плату с подходящим межсоединением и защитой. Проволочное соединение и flip-chip имеют разные потребности в материалах, оснастке и валидации. Не следует предполагать, что обычное предложение SMT включает любой из этих маршрутов.
Пример трафарета для QFN и его условия
AN1902 от NXP, редакция 9 от 28 апреля 2021 г. содержит рекомендации по сборке QFN/SON. В таблице 3 приведены типичные отправные точки, зависящие от остальных компонентов платы и фактического процесса печати:
| Шаг выводов QFN/SON | Типичная толщина трафарета в таблице 3 NXP | Решение для смешанной платы |
|---|---|---|
| 0,50 мм | 150 µm | Проверить, достаточно ли пасты выделяют соседние меньшие апертуры |
| 0,40 мм | 100–125 µm | Проверить, получают ли крупные соединения достаточно пасты; вариантом может быть ступенчатый трафарет |
Для открытой теплоотводящей площадки раздел 5.2.3 NXP описывает целевую площадь покрытия пастой около 60–65% площади площадки. Рассмотрим гипотетическую прямоугольную площадку 4 × 4 мм: ее площадь составляет 16 мм², поэтому указанный процент соответствует 9,6–10,4 мм² номинальной площади под пастой.
Этот расчет — бюджет площади, а не готовый проект трафарета. Сегментация апертур, ширина перемычек, толщина трафарета, отрыв пасты, схема переходных отверстий и результаты проб определяют фактические отпечатки. Это также не допустимый предел пустот 35–40%: площадь напечатанной пасты и площадь пустот в паяном соединении — разные измерения.
NXP допускает корректировку под тепловые требования и предупреждает, что избыток пасты может приподнять корпус и нарушить соединения выводов. Компания также не рекомендует печатать непосредственно над незаглушенными переходными отверстиями. Зафиксируйте утвержденную редакцию трафарета и проверьте отпечатки первой пробы и полученные соединения, прежде чем применять подход к производственной партии.
Как утверждать тепловой процесс?
Уставка печи — это не температура, которую испытывает каждый компонент. Сборщику нужен измеренный профиль платы с термопарами в представительных точках и на чувствительных или термически нагруженных корпусах. Рекомендации NXP по QFN/SON включают измерения на плате и на верхней стороне корпуса; дополнительные инструкции выбранного прибора при этом сохраняются.
Отделяйте классификационные пределы компонента от рабочего окна паяльной пасты. Максимальная температура корпуса не является рекомендованным производственным пиком. Утвержденный процесс должен формировать соединения с соблюдением пределов компонентов, ламината, разъемов и материалов при каждом запланированном нагреве.
Фиксируйте сторону сборки, настройки конвейера и печи, расположение термопар, измеренные кривые, тип пасты и сплава, а также применимые пределы. Для двусторонних сборок оценивайте оба прохода. Замена на компонент другого размера или тепловой массы может потребовать нового профилирования, даже если его электрическая функция эквивалентна.
Очистка и покрытие также должны соответствовать маршруту. Маркировка флюса no-clean не решает вопросы остатков для каждого применения, адгезии покрытия или совместимости с разъемами и датчиками. Согласуйте требуемое конечное состояние и его проверку до выбора этапа очистки или отказа от него.
Какие дефекты выявляет каждый контроль или испытание?
План испытаний требует как перечня дефектов, так и метода наблюдения. «AOI плюс рентген» не описывает полностью электрическое покрытие, а успешное функциональное испытание не выявляет все дефекты изготовления.
| Метод | Полезные доказательства | Оставшееся ограничение |
|---|---|---|
| Контроль паяльной пасты | Положение отпечатков и измеренная геометрия до установки | Не подтверждает окончательное паяное соединение и его срок службы |
| Оптический контроль/AOI | Видимое размещение, полярность и доступные признаки соединений | Скрытые интерфейсы и закрытая маркировка требуют других доказательств |
| Рентгеновский контроль | Изображения скрытой геометрии пайки, перемычек или пустот в пределах возможностей метода | Наложение проекций, разрешение и ориентация дефектов влияют на обнаружение; одно изображение не доказывает электрическую функцию |
| ICT или летающий пробник | Электрические проверки доступных и контролируемых цепей | Параллельные пути, доступ и ограничения защиты уменьшают покрытие отдельных компонентов |
| Boundary scan | Структурные испытания межсоединений, поддерживаемые устройствами и тестовой моделью | Нужны подходящие устройства, точные BSDL/netlist и управляемые/наблюдаемые цепи; одного разъема JTAG недостаточно |
| Функциональное испытание | Заданное поведение при запрограммированных стимулах, нагрузке и условиях | Неиспытанные режимы, поведение в окружающей среде и квалификация изделия остаются за пределами результата |
Смачиваемые боковины QFN могут сделать видимыми некоторые признаки выводов, но не открывают центральную площадку. NXP рекомендует оптические и рентгеновские методы контроля QFN/SON и обсуждает поперечное сечение для оптимизации процесса. Выбранный план контроля должен определять проверяемое соединение или дефект, критерий приемки и контролируемую совокупность, а не объявлять каждый корпус годным лишь потому, что одно изображение выглядело приемлемо.
Для испытаний под напряжением согласуйте ограничения тока, безопасные состояния оснастки, редакцию прошивки и обработку отказов. Сохраняйте измеренные значения там, где они важны, а не только метку «пройдено». Отказ диагностики должен вести к контролируемому решению и повторному испытанию, а не к повторным прогонам, пока плата случайно не пройдет. Подробный выбор методов рассматривается в разделе испытания печатных плат.
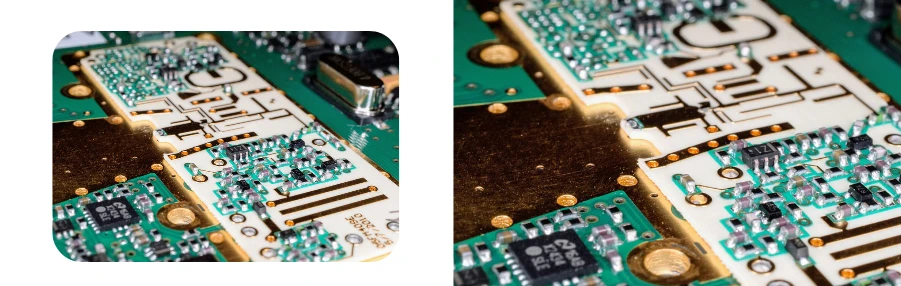
Доступные площадки и скрытые соединения требуют разных подходов к контролю и испытаниям.
Что должен содержать протокол первого изделия?
Первое изделие проверяет, работают ли выпущенный проект и предложенный процесс вместе. Его утверждение должно идентифицировать фактически собранную конфигурацию. Фотография и письмо «пройдено» оставляют слишком много неопределенности, когда следующая партия использует другой компонент, трафарет или программу.
| Элемент выпуска | Какие доказательства запросить | Решение при нерешенном вопросе |
|---|---|---|
| Проект и установленная конфигурация | Редакция платы, BOM/MPN, данные установки, ссылки полярности и утвержденные отклонения | Приостановить затронутые позиции или сборку до согласования расхождений |
| Маршрут сборки | Порядок сторон, исключения штыревого монтажа, методы пайки и вторичные операции | Устранить несовместимый нагрев или недоступные соединения до повторного производства |
| Печать и пайка | Редакция трафарета, тип пасты и сплава, наблюдения первой пробы и измеренный профиль | Пересмотреть процесс и проверить новую пробу, если доказательств недостаточно |
| Контроль и электрический выпуск | Применимые документы и редакции приемки, выборочная совокупность, покрытие, результаты и исключения | Устранить отказы или получить документированное решение; не объявлять непроверенные функции прошедшими |
| Запрограммированное/поставленное состояние | Прошивка, требования калибровки, установленные аксессуары и инструкции по упаковке | Привести состояние отгрузки в соответствие с заказом; определить работы, остающиеся за командой продукта |
| Управление изменениями и ремонтом | Утвержденные альтернативы, история ремонта, объем повторных испытаний и разрешение | Пересмотреть затронутый процесс или функцию до выпуска измененных плат |
Утверждение первого изделия само по себе не устанавливает долгосрочную надежность или постоянную стабильность процесса. Определите, что повторно проверяется в производстве и какие изменения требуют нового утверждения. Новая паста, другое покрытие PCB, альтернативный корпус, метод ремонта или редакция прошивки могут затрагивать разные части пакета доказательств.
Что приложить к анализу процесса сборки?
Отправляйте вместе выпущенные данные платы, BOM, файл установки и сборочные чертежи, включая варианты и исключенные детали. Добавьте инструкции по обращению с компонентами, указания по сборке для конкретных корпусов, критические механические ограничения, требования к разъемам и детали, запрещенные для отдельных тепловых или очистных операций.
Для плана испытаний предоставьте ожидаемые функции, пределы, стимулы, нагрузки, файлы программирования и требования к доступу. Укажите требуемые документы и редакции приемки, любые критерии конкретного продукта, записи для хранения и тех, кто может утверждать исключения. Включите количества прототипов и повторных сборок, чтобы оценить трудозатраты на трафарет, паллету, оснастку и программирование относительно фактического маршрута.
Попросите HilPCB подтвердить предложенную последовательность, технологичность корпусов, объем контроля и испытаний, а также результаты первого изделия для переданного проекта. Держите этот производственный выпуск отдельно от системной, экологической и нормативной квалификации владельца продукта. Полученное предложение должно определять согласованные работы и оставшиеся обязанности по валидации.
Часто задаваемые вопросы
Чем отличается плата с компонентами от пустой PCB?
Пустая PCB обеспечивает сформированные проводники, изоляцию и элементы подключения. Плата с компонентами обычно означает собранное изделие. Эта маркировка не говорит, запрограммировано ли оно, откалибровано, функционально испытано или интегрировано в готовый продукт; заказ должен определять его поставляемое состояние.
Нужно ли устанавливать штыревые компоненты до оплавления?
Нет. Детали, аттестованные для pin-in-paste, можно устанавливать перед соответствующим утвержденным проходом оплавления. Детали, не выдерживающие этот процесс, обычно требуют более поздней установки и подходящей селективной пайки, пайки волной или ручной операции. Двусторонние платы также требуют определенного порядка сторон и оценки повторного нагрева.
Допускает ли покрытие пастой QFN 60–65% пустоты в пайке 35–40%?
Нет. Рекомендация NXP AN1902 около 60–65% относится к покрытию пастой открытой площадки до оплавления. Это не предел приемки пустот после оплавления. Фактическое соединение требует согласованного метода контроля и критериев приемки, соответствующих корпусу, тепловому проекту и применению.
Может ли одна толщина трафарета подойти всем компонентам смешанной платы?
Иногда да, но это нужно доказать для фактических апертур и соединений. Толщина, подходящая для крупных отпечатков, может ухудшать отрыв пасты от малых апертур, а более тонкий трафарет может дать недостаточно пасты другим соединениям. Рекомендации для корпуса, проект апертур и пробные печати определяют, подходит ли общая толщина или ступенчатый подход.
Делает ли разъем JTAG плату полностью проверяемой?
Нет. Покрытие boundary-scan зависит от реализованных устройств, поддерживаемых выводов и инструкций, BSDL и netlist, а также способности управлять нужными соединениями и наблюдать их. Программирование или отладка процессора через JTAG не доказывает, что проверены все компоненты или функции платы.
Когда нужно пересматривать утвержденный процесс сборки?
Пересматривайте его, когда изменение может повлиять на пайку, контроль, электрическое поведение или поставляемую конфигурацию. Примеры: альтернативный корпус, новая редакция трафарета, смена пасты, смена покрытия PCB, новая прошивка или пересмотренный процесс ремонта. Согласуйте затронутые проверки и ответственного за утверждение до сборки измененных изделий.