
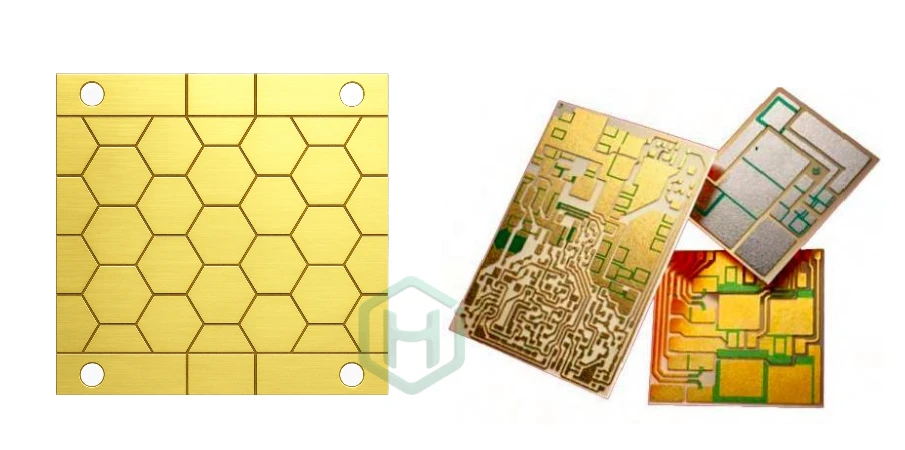
金属化线路图形示意。
当陶瓷层构成热瓶颈的重要部分且需要电气隔离时,应选择 AlN 陶瓷电路板。其热导率高于普通氧化铝,可帮助功率或射频组件散热,但芯片贴装、铜层热扩散、底板接触和冷却方式仍可能主导结温。在为 AlN 付费之前,请先比较完整的热路径结构。
AlN 是陶瓷 PCB 系列中的一种材料。如需更广泛的材料选型,请参阅氮化铝 PCB;本文重点讨论陶瓷等级、DBC/AMB 金属化、热特性表征和装配界面对已发布设计的影响。HILPCB 的陶瓷服务列出了 AlN、DBC/DPC 金属化以及相关的检测/建模途径。AMB 的可用性以及任何专门的芯片贴装或模块封装工艺都需要明确确认,而不能仅凭陶瓷制造报价来推定。
1. AlN 基板的热学与电气特性
AlN 陶瓷电路板的价值始于其固有的材料特性,这些特性直接影响功率密度、效率和射频性能。
1.1 热行为与热扩散
请使用具体等级的数据手册及其温度范围,而不是采用一个通用的 AlN 数值。以一手资料为例,CeramTec 2025 年的 Alunit AlN HP 材料数据按 DIN EN 821-2 列出了 ≥170 W/(m·K) 的室温典型热导率,并注明 ±10% 的测量公差。HILPCB 的陶瓷服务列出了 170–190 W/(m·K) 的 AlN 材料选项;请在报价中确认实际等级和测试条件。
CTE 也取决于温度区间:同一份 CeramTec 数据表列出了 100–800°C 范围内约 4.8–6.2 × 10⁻⁶/K 的数值。不要将该数值与室温硅的数值比较后就断定整个铜/陶瓷/芯片叠层无应力。陶瓷强度、铜层厚度、贴装柔顺性和温度波动幅度都很重要。
陶瓷的耐温性并不能确立金属化且完成贴装的电路板的工作温度额定值。钎焊/键合层、表面处理、焊料或烧结层、元器件以及安装界面都可能带来更低的限制。
一个简单的计算可以说明陶瓷是否值得关注。在 0.60 mm 厚度、170 W/(m·K) 热导率,以及通过 100 mm² 面积的一维均匀热流 的明确假设下,Rth = t/(kA) ≈ 0.035 K/W。在 50 W 下,仅陶瓷层的温降约为 1.8 K。这未包含热扩散、铜层、芯片贴装、接触热阻和散热器,也不是模块实测结果。如果另一个界面贡献的热阻大得多,改善它可能比更换陶瓷等级带来更大收益。
当热路径的其余部分允许时,更高的热导率可以支持更低的结温,或在相同温度限制下承载更大的功率。紧凑性和寿命仍需通过热学和机械验证来确认。
1.2 电气与射频特性
电气特性必须结合频率、温度和样品条件来解读:
- 介电常数: CeramTec 的 AlN HP 数据表给出了室温和 1 MHz 下约 8.5 的数值,依据为 ASTM D150。这是特定等级的参考值,并非每块 AlN 电路板都有保证的微波设计 Dk。
- 介质损耗: 请获取实际射频频段和温度下的损耗数据。1 MHz 下的损耗测量无法确立 GHz 频段的损耗角正切。比较插入损耗时,应纳入金属化粗糙度、表面处理、线路几何形状和馈入结构的影响。
- 绝缘: 材料击穿强度是样品测试属性。产品的绝缘设计还取决于陶瓷厚度、边缘、铜间距、缺陷、爬电距离、适用时的局部放电要求以及规定的测试条件。不要将材料的 kV/mm 数值直接当作组件的电压额定值。
对于射频功率放大器或雷达前端,应结合散热和电气预算来选择 AlN。DPC 或其他合适的金属化工艺可能提供所需的精细图形;厚铜功率 DBC 图形并不自动满足精密射频布局的要求。
2. AlN 上的 DBC 与 AMB 覆铜键合
AlN 陶瓷电路板的性能并不仅由陶瓷本身决定。铜与 AlN 的键合方式同样重要,因为它影响热阻、机械强度和疲劳寿命。
对于功率基板,应比较直接覆铜键合(DBC)和活性金属钎焊(AMB)这两种候选金属化工艺。精细图形的射频结构则可能采用 DPC 或其他工艺。陶瓷等级和铜层几何形状仍是比较的一部分。
2.1 直接覆铜键合(DBC)
DBC 采用高温铜/氧键合工艺,并对陶瓷表面进行受控预处理。AlN 加工需要适当的表面/界面状态;“直接键合”并不意味着所有等级都可以不经处理直接键合。
关键技术要点:
该工艺取决于能否维持适当的温度和氧含量,使铜与 AlN 之间形成受控的中间层,从而确保附着力和可接受的残余应力。
功率循环可能在铜–陶瓷界面处引发疲劳,尤其是在存在空洞或不均匀性的情况下。
空洞控制: 扫描声学显微镜(SAM)常用于检查键合界面。应明确被检界面、分辨率、排除的边缘区域和缺陷限值。SAM 可帮助检查相应的键合界面缺陷,但仪器能力和结果解读必须与结构相匹配;只有当图像或报告属于约定检验范围时才应要求提供。
典型的 DBC 应用包括:
- 工业功率模块
- 太阳能逆变器
- 通用大功率电源
DBC 确实用于这些应用,但应用名称本身并不能选定寿命额定值。应将实际的基板结构、铜层几何形状和循环验证数据与任务剖面进行对比。
2.2 活性金属钎焊(AMB)
AMB 使用活性钎料合金连接铜和陶瓷,通常在受控真空工艺中进行。合金成分、气氛和热工艺配方由供应商针对所选材料确定。
AlN 陶瓷电路板上 AMB 的技术方面:
活性元素(通常为钛)促进陶瓷界面处的键合。钎料成分和反应层影响附着力和残余应力;它们并不提供相对于 DBC 的普遍疲劳优势。
应要求供应商针对实际的陶瓷/铜组合验证其键合工艺和验收检查,而不是指定一个不相关的通用真空度范围。
剥离或剪切试样可比较键合强度,但须记录方法、试样几何形状、加载速率和单位。仅凭室温附着力不能确定循环寿命。一项同时改变 AlN/Si3N4 陶瓷和 DBC/AMB 工艺的对比,不能把全部寿命差异归因于键合方法。
AMB 是以下项目的候选方案:
- 电动汽车牵引逆变器
- 重载工业驱动器
- 模块必须在大幅温度波动下承受数千次功率循环的应用
应尽可能在开展验证定型前选定工艺路线。从 DBC 转向 AMB 会改变材料和界面,可能需要重新进行热、绝缘、贴装和循环验证。应在相同任务剖面下比较成本、交期和已验证的寿命,而不是把 AMB 当作一种理所当然的后期升级。

基片阵列结构示意。
3. 热验证与寿命预测
从材料特性和工艺描述走向实际可靠性,需要定量测量和分析。这正是热特性表征和寿命建模变得至关重要的地方。
3.1 瞬态热特性表征
仅凭稳态热阻数值往往不够。对于用于 WBG 功率模块的 AlN 陶瓷电路板,工程师越来越依赖瞬态热测试方法。
利用瞬态热分析,可以:
利用校准的器件响应和明确的边界条件,构建有助于解读热路径上变化的结构函数。
将建模层与实测特征进行对比;结构函数在不具备封装结构先验知识的情况下,并不能唯一识别每个物理界面。
检测芯片贴装不良或键合界面退化等异常,这些异常在简单的稳态测量中可能并不明显。
典型的工具和方法包括:
- 能够生成并分析结构函数的专用热瞬态测试仪
- 适用时,符合 JEDEC 或 IEC 标准的 Rth 测量测试程序
应记录功率阶跃、结温敏感参数及其校准、安装/导热界面材料、边界条件和提取方法。比较 Rth(j-c) 或瞬态阻抗时,应使用一致的壳温和环境定义;未明确说明的“壳温”可能使两份本来精确的报告无法比较。
3.2 功率循环与统计寿命模型
热测量需要与寿命预期关联起来。对于功率模块中的 AlN 陶瓷电路板,关键机理包括:
- 受几何形状和键合影响的铜/陶瓷开裂、界面分层或疲劳
- 芯片贴装层(如焊料或烧结银)的疲劳
- 模块级互连处焊点的疲劳
功率循环测试使用真实的温度波动和电流曲线对这些结构施加应力。所得失效数据通常采用 Weibull 统计分析,以确定:
- 特征寿命,需结合所选的统计模型、样本量、删失存活样本和失效判据来解读
- 形状因子,它表示失效分布的离散程度,从而影响降额决策
要使这些数据有意义,必须确保:
- 循环测试中施加的温度波动(ΔT)、驻留时间和升降温速率反映实际任务剖面,例如模块在服役中将经历的通断电时长、负载模式和环境条件。
应利用失效机理、样本数量和置信区间来判断外推是否合理。功率循环和被动温度循环对模块的不同部位施加应力;任何单一测试都不能确立现场寿命。一个模型只能在其已验证的机理和载荷范围内支持 DBC/AMB、铜层或芯片贴装决策。
4. AlN 功率与射频组件中的热集成
AlN 陶瓷基板最适用于需要将热量从半导体芯片导入热扩散器或底板、同时保持电气隔离的场合。应验证完整的热阻路径,包括芯片贴装、铜金属化、界面材料、陶瓷厚度、安装平整度和热循环。
关键热设计检查
- 采用真实界面和接触压力建模结–壳与壳–环境热阻。
- 规定 DBC 或 AMB 铜层厚度以及键合完整性和分层的验收标准。
- 在应用任务剖面下验证热梯度、芯片贴装疲劳和功率循环。
5. 复杂 AlN 模块的质量体系与 DFM
AlN 陶瓷电路板广泛应用于汽车、工业电源、射频通信、航空航天和医疗电子领域的长寿命、高可靠性产品。一致的质量控制和早期 DFM 是实现可预测性能的关键。
5.1 质量管理与可追溯性
高可靠性 AlN 制造需要严谨的工艺控制和完整的可追溯性,通常包括:
- 根据应用要求选择 IATF 16949、AS9100、ISO 13485 或 ISO 9001
- AlN 基板、钎料合金、DBC/AMB 炉次、金属化工艺和最终测试结果的批次级跟踪
- 存档的检验数据,如 SAM 键合界面扫描、剥离/拉伸强度测试和电气测试记录
应明确规定需要哪些记录以及它们如何关联到基板/模块批次;仅有认证并不能证明具备所需工艺,也不包含所列的所有报告。
5.2 面向热-机械可靠性与成本的 DFM
由于 AlN 模块的重新设计成本高昂,早期 DFM 聚焦于:
- 技术分区: 仅在热、介电或射频性能需要之处使用 AlN,其余部分采用 FR4/HDI/刚柔结合板/金属基板(MCPCB)以降低成本
- 铜层设计: 选择铜厚和应力释放特征(开槽、圆角、沟槽),在热扩散与界面应力之间取得平衡
- 拼板与外形设计: 优化拼板布局和加工余量,减少材料浪费并提高装配良率
DFM 可以在早期规避几何形状、平整度、键合面积和装配可达性方面的风险;热学和可靠性目标仍需规定的验证来达成。
明确陶瓷与组装的询价需求
对于 HILPCB 的陶瓷 PCB 服务,请提供制造/机械数据、陶瓷等级和厚度、铜/金属化图纸、表面处理、外形/边缘要求、平整度和数量。请注明要求的是 DBC、DPC 还是其他工艺路线;AMB 和专门的模块封装需另行确认。还需补充热源尺寸和功率、贴装/导热界面材料/安装方式、工作温度范围、绝缘/射频指标以及所需的检验或循环验证资料。
该服务列出了 170–190 W/(m·K) 的 AlN、DBC/DPC 选项、50/50 µm 的 DPC 几何能力以及可报价的建模/可靠性工作。这些单项选项并非自动可组合。应要求报价明确所提出的结构、未决的 DFM 事项、键合/平整度限值、包含的报告以及工装/测试费用。如果需要一站式组装,请定义元器件、贴装、烧录和测试范围,避免将裸陶瓷电路与合格的功率模块混淆。
布局前热模拟: 早期建模识别潜在热点区域,允许在生产前进行布局调整。
叠层和材料优化: 平衡介电厚度、铜重量和热界面材料,在控制热传递的同时保持射频完整性。
常见问题
什么是 AlN PCB?
AlN PCB 以氮化铝作为电路金属化层下方的陶瓷绝缘基板。当热流足以支撑材料和工艺成本时,它是功率模块、激光器载体和射频功率级的候选方案。请使用实际等级的热导率/CTE 以及完整的贴装/散热结构来评估;AlN 并非对每个大功率设计都自动是最佳选择。