
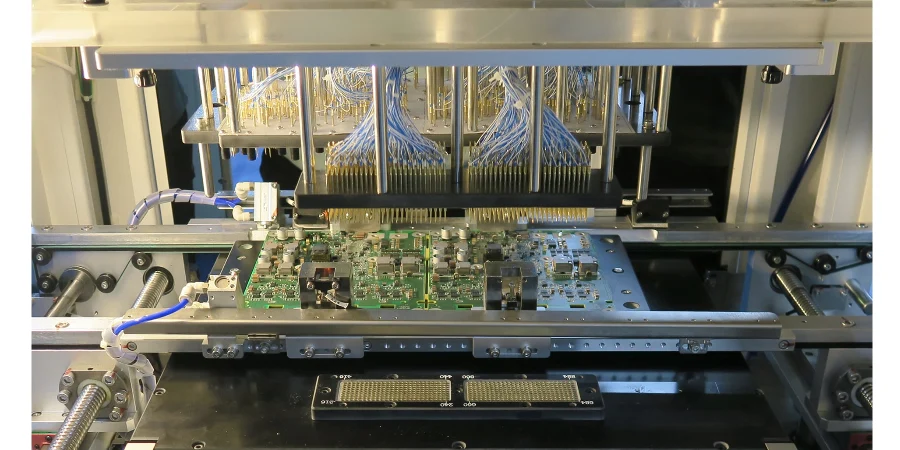
在数据中心以指数级速度迈向 800G 乃至 1.6T 时代的今天,光模块作为网络连接的“心脏”,其性能与可靠性直接决定了整个系统的带宽与稳定性。这背后,印刷电路板(PCB)的设计与制造扮演着至关重要的角色。然而,仅仅设计出一块符合电气规范的 PCB 是远远不够的。如何确保其在复杂的组装流程后,依然能满足严苛的光电性能与热管理要求?这正是 Fixture design (ICT/FCT) 发挥核心价值的地方。一个优秀的测试夹具设计,不仅是生产线上的质量“守门员”,更是连接设计仿真与最终产品性能的桥梁,确保每一个经过 SMT assembly 流程的模块都能在真实工况下稳定运行。
本文将以连接器与光纤工程师的视角,深入剖析数据中心光模块 PCB 测试中的 Fixture design (ICT/FCT),探讨其如何在高速信号完整性、精密热管理、材料科学与系统级气流组织之间取得精妙平衡,并阐述其与 First Article Inspection (FAI)、Flying probe test 等质量控制手段的协同作用,最终实现高性能光模块的可靠量产。
Fixture Design (ICT/FCT) 的核心挑战:高速信号与热管理的双重博弈
对于光模块而言,测试夹具的设计远非简单的电气连接。它是一个必须同时解决两大核心矛盾的复杂系统工程:既要保证高达 112G PAM4 信号的完整性,又要为功耗高达 20W 以上的模块提供精确的热管理。
1. 高速信号完整性(Signal Integrity)的挑战:
在电路内测试(ICT)和功能测试(FCT)中,测试夹具通过探针(Pogo Pin)或专用连接器与待测板(DUT)连接。这些物理连接本身就构成了高速信号链路的一部分。任何阻抗不匹配、串扰或损耗都会直接影响测试结果的准确性,甚至导致功能正常的模块被误判为不良品。
- 阻抗控制: 从探针、转接板到线缆,整个测试链路都必须维持严格的 50Ω 或 100Ω 差分阻抗。夹具设计需要通过 3D 电磁场仿真,精确计算探针间距、走线宽度和接地路径,以最大限度地减少反射(Jitter)和损耗。
- 低损耗材料: 夹具内部的 PCB 和连接器必须选用超低损耗材料,其性能甚至要优于产品本身所用的 High-Speed PCB 材料,以确保测试系统不会成为性能瓶颈。
- 探针设计: 高频探针的设计至关重要。需要选择具有低电感、高带宽和稳定接触电阻的探针,并优化其布局,避免探针场之间的电磁耦合。
2. 热管理(Thermal Management)的挑战:
现代光模块,特别是 QSFP-DD 和 OSFP 封装,集成了高性能的 DSP 芯片、驱动器和激光器,功耗急剧攀升。在 FCT 阶段,模块需要满负荷运行以测试其在极限工况下的光眼图、误码率等关键指标。此时,夹具必须模拟或提供比最终应用环境更有效的散热方案。
- 模拟真实散热环境: 理想的 FCT 夹具应能模拟模块在最终机箱内的散热条件,包括与散热器(Heat Spreader)的接触热阻和周围的气流(Airflow)环境。
- 主动散热集成: 对于高功耗模块,夹具通常需要集成主动散热元件,如风扇、热管、甚至微型液冷系统,以确保 DSP 和激光器芯片的温度维持在规格范围内。
- 温度监控: 夹具上需要集成多个热电偶或传感器,实时监控模块关键位置的温度,并将数据反馈给测试系统,用于性能关联分析和过热保护。
在整个流程中,Fixture design (ICT/FCT) 是验证 SMT assembly 质量的关键环节。早期的 Flying probe test 只能检测裸板的开路和短路,而功能性的验证则完全依赖于设计精良的测试夹具。
TEC 与热路径协同:从芯片到散热器的完整热流管理
光模块的长期可靠性在很大程度上取决于其内部温度的稳定性,尤其是对波长精度要求极高的 DML/EML 激光器。热电制冷器(TEC)是实现主动温度控制的核心器件,而其效率则依赖于一条从芯片到最终散热器畅通无阻的“热路径”。FCT 夹具的设计必须深度介入并验证这一完整的热流管理体系。
1. 器件-PCB-散热器的热路径分析:
一条典型的热路径包含多个环节,每个环节的热阻都会影响整体散热效率:
- 芯片到封装: 发热核心(如 DSP 或激光器)通过 TIM(热界面材料)将热量传导至其封装盖板或基板。
- 封装到 PCB: 封装通过焊点或导热胶将热量传递到 PCB 表面的铜箔。
- PCB 内部传导: 热量通过大面积的铜箔层(Heat Spreader)和密集的导热过孔(Thermal Via)阵列,从表层高效地传导至 PCB 的另一侧。这正是 High-Thermal PCB 设计的精髓所在。
- PCB 到散热器: PCB 的背面与外部散热器(如光模块外壳或骑马式散热器)接触,通过 TIM 将热量最终散发到空气中。
2. FCT 夹具在热路径验证中的作用:
FCT 夹具不仅要给模块供电,更要扮演“临时散热器”的角色。它通过一个精确设计的导热块(Thermal Block),紧密贴合在模块 PCB 的指定散热区域,模拟最终散热器的热沉效应。
- TEC 控制与稳定性测试: 夹具需要为 TEC 提供一个稳定、低噪声的电源,并监控其工作电流和温差(ΔT)。通过在不同环境温度下运行 FCT,可以验证 TEC 控制环路的稳定性,确保其能将激光器温度精确锁定在目标值。
- 导热过孔阵列验证: 通过红外热像仪配合 FCT 测试,可以直观地看到热量是否通过导热过孔阵列被均匀地导出。如果在 First Article Inspection (FAI) 阶段发现过孔设计或制造存在偏差,热成像结果将清晰地显示出局部热点。
表1:不同热管理方案在光模块PCB中的应用对比
| 技术方案 | 核心原理 | 优势 | 挑战与夹具设计要点 |
|---|---|---|---|
| 导热过孔阵列 (Thermal Vias) | 利用金属化的过孔,在Z轴方向建立低热阻通道。 | 成本低,与标准PCB工艺兼容。 | 过孔密度、孔径与填铜工艺影响效率。FCT夹具需精确对位散热区域。 |
| 埋嵌铜块 (Embedded Coin) | 将实心铜块直接嵌入PCB叠层中,置于关键器件下方。 | 极低的热阻,散热效率极高。 | 工艺复杂,成本高,CTE匹配是关键。夹具需保证与铜块的良好接触。 |
| 热电制冷器 (TEC) | 利用帕尔贴效应,主动将热量从一端泵送到另一端。 | 可实现精密温度控制,甚至低于环境温度。 | 消耗额外功率,热端散热是关键。夹具需提供稳定电源并为热端散热。 |
| 热管/均温板 (Heat Pipe/VC) | 利用工质的相变传热,实现热量的快速远距离输运。 | 等效导热系数极高,能快速均化热点。 | 需要额外的机械集成空间。FCT夹具需模拟其与PCB的集成方式。 |
CTE 匹配与低翘曲:保障光纤耦合效率与组装良率
光模块的核心是光电转换,其性能高度依赖于微米甚至亚微米级别的对准精度,例如激光器与光纤阵列(Fiber Array)的耦合。PCB 的热致形变(翘曲)是这一精密对准的“天敌”。热膨胀系数(CTE)的不匹配是导致翘曲的主要原因。
- CTE 不匹配的根源: 光模块 PCB 上集成了多种材料,包括 FR-4 或高性能树脂基材、铜箔、陶瓷封装的芯片、金属外壳等。这些材料的 CTE 各不相同。在经历 SMT assembly 的回流焊或 Selective wave soldering 的高温过程,以及在工作中的温度波动时,不同材料的膨胀和收缩不一致,会产生巨大的内应力,导致 PCB 发生弯曲或扭曲。
- 翘曲的危害:
- 光纤耦合损耗: PCB 翘曲会直接改变光引擎(Optical Engine)的相对位置和角度,导致光纤耦合效率急剧下降,信号质量劣化。
- 组装困难: 翘曲的 PCB 难以精确地装入模块外壳,也可能导致与散热器接触不良,形成气隙,严重影响散热。
- 焊点可靠性: 长期应力循环会加速 BGA 等关键焊点的疲劳失效。
设计与测试策略:
为了应对这一挑战,必须从材料、叠层设计和测试验证三个层面入手。
- 材料选择: 选择低 CTE 的芯材和半固化片是根本。例如,采用具有特殊填料的高性能树脂,可以使 PCB 在 X、Y 轴的 CTE 更接近于陶瓷或半导体材料,从而减小应力。
- 对称叠层设计: 在 HDI PCB 的叠层设计中,必须严格遵守对称原则。即以 PCB 的中心层为镜像,上下两部分的介质厚度、铜厚、布线密度等都应保持一致。这可以有效平衡内部应力,抑制翘曲。
- FCT 夹具的验证作用: FCT 夹具在验证翘曲控制方面至关重要。夹具通过精确的定位销和压块,将 PCB 固定在理想的平面状态下。通过在不同温度下进行功能测试,可以评估翘曲对光电性能的实际影响。如果一个模块在室温下性能优良,但在高温下误码率飙升,很可能就是由热致翘曲导致的光路失准引起的。
QSFP-DD/OSFP Cage 的气流组织与压降(ΔP)优化
当光模块 PCB 完成组装并置于测试夹具中时,我们关注的不仅仅是板级本身,更要放眼于其最终工作的系统环境。在数据中心机架中,数十个 QSFP-DD 或 OSFP 模块并排插入,形成高密度的散热区域。模块的散热性能不仅取决于自身的散热器设计,更受到机箱内复杂气流(Airflow)和系统阻抗(压降 ΔP)的强烈影响。
1. 系统级气流分析:
- 通道效应: 密集的模块阵列形成了狭窄的散热通道。上游模块排出的热空气会直接加热下游模块,导致下游模块的进风温度远高于机箱的入口温度。
- 压降(ΔP): 空气流过散热器鳍片、PCB 上的元器件以及模块笼(Cage)的通风孔时,会遇到阻力,导致压力下降。系统风扇提供的总风压必须足以克服整个路径上的所有压降。如果单个模块的散热器设计过于密集(为了追求更大的散热面积),其自身的高压降可能会“抢夺”风量,恶化邻近模块的散热。
2. FCT 夹具如何模拟系统环境:
先进的 Fixture design (ICT/FCT) 会将系统级因素考虑在内,通过与风洞等设备联动,实现更贴近现实的测试。
- 集成风洞测试: FCT 夹具可以被设计成一个可安装在小型风洞中的测试模组。通过精确控制风洞的风速和进风温度,可以模拟模块在不同机架位置(如上风口、下风口)和不同系统负载(风扇转速变化)下的热性能。
- 压降测量: 在夹具的进风口和出风口设置压力传感器,可以实时测量模块在特定风速下的压降 ΔP。这个数据对于系统散热设计者至关重要,他们需要根据所有模块的 ΔP 总和来选择合适的系统风扇。
- 验证 CFD 仿真: 设计阶段通常会使用计算流体动力学(CFD)软件来仿真模块的热性能。风洞中的 FCT 测试数据是验证和校准 CFD 模型最直接、最有效的方法。
通过这种系统级的测试验证,可以避免“设计最优,系统失效”的窘境,确保模块在真实、恶劣的数据中心环境中依然能够可靠工作。这一环节的严谨性,是衡量一家 Turnkey Assembly 服务商专业能力的重要标准。
设计要点提醒:光模块PCB的热与气流协同设计
- 组件布局优化: 将 DSP 等主要热源放置在迎风侧,或气流最强的区域。避免高大的组件(如电解电容)阻挡关键器件的气流路径。
- 散热器与 Cage 的协同: 散热器的鳍片方向应与 Cage 的主要气流方向一致,以减小压降。同时要考虑与 Cage 之间的旁路气流问题。
- 板材与铜厚选择: 在满足信号完整性的前提下,适当增加接地和电源层的铜厚,可以显著改善板内的热量传导与均温效果。
- 早期验证: 不要等到样机完成后才进行热测试。应在设计阶段就利用仿真工具进行评估,并通过 **First Article Inspection (FAI)** 严格检查物理实现是否与设计一致。
热测试验证:从红外成像到全功能环境测试
设计和仿真是理论,唯有严谨的物理测试才能给予最终的信心。Fixture design (ICT/FCT) 的终极目标就是为这些验证手段提供一个稳定、可控且高效的平台。一套完整的热测试验证流程,通常包含以下几个关键环节。
1. 红外热成像(Infrared Imaging):
红外热像仪可以非接触式地捕捉整个 PCB 表面的温度分布,是识别热点、评估热路径效率最直观的工具。
- 夹具设计要求: 为了便于红外观测,FCT 夹具在模块上方的结构应尽可能减少遮挡,甚至设计有专门的观测窗口。在某些情况下,夹具的导热块和压块需要被临时移除,在短时间内(避免热饱和)进行热成像拍摄。
- 分析价值: 通过热成像图,工程师可以清晰地看到热量是否从 DSP 下方通过导热过孔均匀散开,TEC 的热端和冷端是否存在明显的温差,以及电源 DCDC 等辅助热源的温度是否在预期范围内。任何异常的局部高温都可能预示着设计缺陷或 SMT assembly 过程中的虚焊等问题。
2. 多点热电偶测温:
虽然红外成像很直观,但其精度受表面发射率影响。更精确的温度数据来自于直接粘贴在关键器件(如 DSP 表面、激光器外壳、PCB 热点)上的微型热电偶。
- 夹具集成: FCT 夹具需要预留出精细的走线通道,以便将这些热电偶的引线从待测模块上引出,连接到数据采集设备,而不会干扰模块的安装或气流。
- 数据关联分析: 测试系统会将采集到的多点温度数据与光模块的各项性能参数(如光功率、误码率、功耗)进行实时关联。由此可以绘制出关键性能随温度变化的曲线,确定模块的安全工作温度范围。
3. 全功能环境测试:
这是最严苛的考验,旨在模拟光模块在其整个生命周期中可能遇到的各种环境温度。
- 测试流程: 将安装有待测模块的 FCT 夹具整体置于高低温环境箱中。测试程序会自动控制环境箱的温度,在指定的温度点(如 -5°C, 25°C, 70°C)稳定后,执行全套的功能测试。
- 夹具的耐候性: 这对夹具本身提出了极高的要求。夹具所用的材料、线缆、探针和活动部件都必须能在宽温范围内稳定工作,不会因热胀冷缩而导致接触不良或机械故障。
- 验证的最终目的: 通过环境测试,可以暴露许多在室温下无法发现的深层次问题,例如低温下某些元器件的参数漂移、高温下材料的 CTE 不匹配导致的性能恶化,以及 THT/through-hole soldering 连接器在温度循环下的可靠性等。
从最初的 Flying probe test 确保电气连通性,到 First Article Inspection (FAI) 验证物理实现的准确性,再到最终通过精密的 Fixture design (ICT/FCT) 进行全面的电性能、热性能和环境适应性测试,这是一个环环相扣、缺一不可的质量保证链条。
结论:测试夹具是连接设计与现实的最后一道关口
在数据中心光模块这一集光、电、热、精密机械于一体的尖端领域,PCB 的角色早已超越了简单的电气互连。它成为了整个系统性能与可靠性的基石。而 Fixture design (ICT/FCT) 则是确保这块基石坚如磐石的最终保障。
一个成功的测试夹具设计,是设计工程师对高速信号、热力学、材料科学和系统应用环境深刻理解的结晶。它不仅要在电学上“透明”,在热学上“仿真”,更要在机械上“稳定”,从而确保从实验室到大规模生产的每一块 PCB,无论是经过复杂的 SMT assembly 还是精密的 THT/through-hole soldering 工艺,其最终表现都与设计预期高度一致。
在 HILPCB,我们深知先进的测试能力是高端 PCB 制造与组装服务不可或缺的一环。我们不仅提供业界领先的 SMT Assembly 服务,更致力于与客户在设计初期就介入,共同探讨可测试性设计(DFT),并协同开发能够精准反映真实工况的测试方案。因为我们相信,卓越的 Fixture design (ICT/FCT) 不仅仅是一项生产工具,更是对客户产品性能与市场承诺的最终守护。
常见问题
为什么光模块治具必须做到电学“透明”、热学“真实”?
因为光模块的测量结果高度依赖测试环境本身。如果治具带来额外损耗、噪声、接触不稳或不真实的散热条件,测试数据就无法反映模块在真实应用中的实际表现。
为什么光学、电学和热学测量要放在同一套治具策略里考虑?
光模块是高度耦合的系统,激光器输出、DSP 状态、功耗和温度之间会相互影响。如果把这些因素割裂开来测试,就很容易错过带宽裕量下降或性能不稳定的真正根因。
为什么环境测试和接触稳定性对这类治具这么关键?
光模块通常要在较宽温度范围内工作,并经历大量插拔与循环测试。因此治具必须在温度变化和重复操作下,仍然保持探测接触、信号通路和机械对位的稳定性。
提前规划治具如何降低从样机到量产的风险?
它能帮助团队更早定义 DFT 接口、热电偶走线、温箱测试方案和可重复的功能测试方法。在验证成本变高之前把这些问题想清楚,可以显著减少改版和后期返工。