
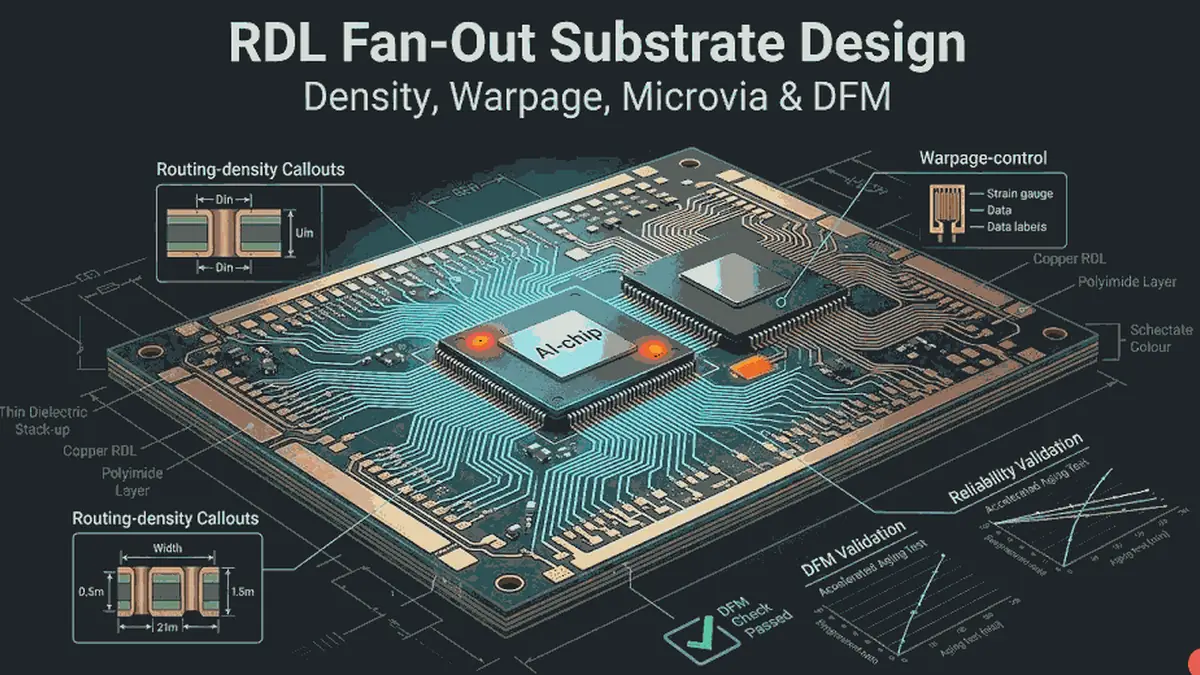
RDL 扇出基板已经成为 AI 芯片、chiplet 封装和高带宽互连平台里的关键结构。对工程团队来说,RDL 扇出基板设计并不只是把线做得更细,而是要同时控制布线密度、叠层供电、翘曲行为、微孔可靠性和量产工艺窗口。很多项目前期只盯着 I/O 扇出数量和通道密度,但真正会在试产和验证阶段暴露风险的,往往是铜分布不平衡、微孔结构过激、热失配过大以及制造公差没有被前置收敛。
从制造导入角度看,RDL 和 fan-out substrate 项目最难的部分,并不是某一段局部走线,而是极细线路、薄介质、微孔、电流密度和封装装配行为能否在同一套工艺条件下稳定复现。如果结构设计只停留在仿真极限,而没有同步结合真实工艺窗口,后面就会在翘曲、切片、可靠性或良率上付出代价。更稳妥的做法,是把 RDL 扇出基板当成“设计规则 + 制造纪律 + 验证闭环”的系统问题来处理。
RDL扇出基板为什么比普通高密板更难做
很多团队会把 RDL 扇出基板理解为“更细一点的 HDI”或“更高密度的 substrate”,但它的难点并不只是尺寸更小。因为当互连进入扇出封装和高带宽封装场景后,几何裕量、热裕量和可靠性余量都会明显变窄。
实际项目里最常见的问题通常集中在四类:
- 线宽线距过于贴近极限,工艺波动一放大就会影响良率
- 供电与高速信号在薄介质下相互耦合,导致 SI / PI 目标很难同时满足
- 铜分布和材料组合不平衡,引发翘曲和装配问题
- 微孔结构在热循环和装配应力下提前暴露疲劳失效
所以,RDL 扇出基板不是单纯的“高密布线问题”,而是设计、材料、制造与装配共同受限的问题。
RDL扇出基板关键设计参数对照表
下表不是固定行业标准,而是 RDL 扇出基板项目中常见的评审窗口。真正参数仍应按封装形式、I/O 规模、材料体系和供应商能力确认。
| 参数项 | 项目中常见关注窗口 | 设计提示 |
|---|---|---|
| 线宽 / 线距 | 常按成熟量产窗口而非极限能力评估 | 理论可做不等于可稳定量产 |
| 介质厚度 | 越薄越需关注翘曲与阻抗波动 | 不应只从布线密度出发决定 |
| 微孔策略 | 叠孔、错孔、填孔方案需分场景确认 | 可靠性和量产难度要一起判断 |
| 铜分布 | 全局与局部铜平衡都要控制 | 直接影响压合、翘曲和热行为 |
| 阻抗与供电 | 高速通道和低电感供电需同时满足 | 不能只优化 SI 或只优化 PI |
| 热边界 | 大算力 die 与 HBM 区通常最敏感 | 热应力会反过来影响微孔寿命 |
| 拼板与装配 | 面板方式、装配温度曲线需前置考虑 | 晶片区与局部应力区不能后补处理 |
| 验证计划 | 切片、翘曲、热循环和失效分析要提前定义 | 不能等试产失败后再补 |
这些参数如果在样机前没有冻结,后面往往会在良率、翘曲和可靠性阶段反复返工。
布线密度为什么必须建立在稳定工艺窗口上
RDL 扇出设计首先面对的压力几乎总是 I/O 扇出和布线密度。AI 芯片和高性能封装需要极高的互连数量,这会把设计不断推向更细的线宽线距、更薄的介质和更激进的结构。但密度本身不等于可制造。
布局和 DFM 评审时通常要优先确认:
- 目标线宽线距是否处于供应商可重复量产窗口,而不是只接近单次打样极限
- 最紧区域的对位公差会不会吞掉原本的设计余量
- 捕获盘、焊盘和过孔结构在制造波动后是否仍能保留足够安全边界
- 在合理拆分信号、电源和参考结构后,是否真的需要这么激进的密度
如果项目已经接近更高阶互连窗口,也可参考先进 HDI 制造能力的工艺边界理解为什么“可做一次”和“能稳定放量”不是同一个概念。
叠层、供电与高速互连为什么要一起评估
在扇出基板里,把信号完整性、电源完整性和机械结构拆开看,通常会得出错误结论。因为同一套叠层既决定高速通道阻抗和损耗,也决定供电回路电感、铜分布平衡和整体翘曲行为。
更稳妥的叠层评审通常会先确认:
- 高速通道是否需要结合高速 PCB 能力来控制参考层和阻抗窗口
- 供电结构是否真的形成了低电感、可落地的回路
- 铜平衡是否足以支撑压合与装配稳定性
- 局部薄介质和高密微孔区是否与整体材料行为兼容
- 若项目靠近更高阶封装边界,是否应同步评估IC 载板能力
很多叠层从仿真角度看很理想,但如果不能兼顾供电、电热和翘曲,它仍然会在量产中变成高风险结构。
翘曲控制为什么必须在版图前期介入
在先进封装项目里,翘曲不是封装后段才要面对的问题。它会直接影响贴装良率、焊球连接、底填行为和后续可靠性。很多团队前期把注意力几乎全部放在布线密度和阻抗上,结果等版图完成后才发现局部铜分布和材料组合已经把翘曲风险锁死。
更有效的翘曲评审通常包括:
- 全板铜对称性是否合理
- 大芯片区、HBM 区和供电密集区周围是否存在局部铜失衡
- 材料热膨胀与装配温度曲线是否匹配
- 基板厚度、封装尺寸和装配路径是否放大了局部变形
- 面板化与分割方式是否会改变残余应力,可参考拼板设计指南
如果这些问题拖到后期才处理,往往已经不是调小参数的问题,而是需要更大范围的结构回改。
微孔可靠性为什么是RDL扇出基板的核心门槛
微孔是 RDL 扇出基板布线能力的关键来源,但也是最常见的可靠性风险点之一。叠孔结构、填铜质量、高纵横比和热失配,都会在热循环和装配应力下转化为长期失效风险。
设计阶段建议重点确认:
- 当前项目更适合叠孔还是错孔结构
- 微孔深径比是否仍处在成熟工艺窗口内
- 填铜和镀铜假设是否适合后续量产规模
- 局部高热区是否会放大微孔疲劳
- 可靠性目标是否已经写进验证计划,而不是只停留在版图假设
对于 AI 芯片互连平台来说,只通过一次原型验证远远不够。真正关键的是,微孔结构能否撑过试产和长期服役条件。相关失效闭环也可以结合AI 芯片互连 MES 追溯理解为何先进封装项目更依赖过程记录。
热行为与电流密度为什么必须联动判断
AI 封装的功耗密度已经高到不能把热问题和电问题完全分开看。电流密度越高,局部温升越高;温度越高,材料和界面行为又会继续变化,并加速微孔、铜界面和连接结构疲劳。
热评审通常要优先复核:
- 主要电流集中区和热点在哪里
- 供电路径是否形成局部热瓶颈
- 热量如何通过铜层、介质和周边封装结构扩散
- 最热区域的热膨胀失配是否更严重
- 热边界是否已经传递到装配与可靠性验证环节
如果项目同时涉及 AI 板级互连导入,也可以参考AI 芯片系统背景来判断为何供电密度、热边界和封装互连已经越来越难被拆开单独处理。
RDL扇出基板DFM评审与量产验证闭环
很多团队把 RDL 扇出基板验证理解成设计完成后的资格认证,但更有效的做法,是让 DFM 和验证思路在架构阶段就反过来约束设计。因为如果叠层、微孔、铜平衡和装配路径一开始就没有被验证目标约束,等到失效分析出现时,修改成本通常已经很高。
比较实用的量产验证路径通常包括:
- 结构与工艺预评审:确认叠层、线宽线距、微孔和铜分布都处于真实工艺窗口内。
- 翘曲与装配验证:在代表性装配温度和工艺条件下测量变形与贴装风险。
- 热循环与可靠性验证:把关键结构纳入可靠性测试矩阵。
- 切片与失效分析:对微孔、界面和高风险区域建立首件分析闭环。
- 制造交接冻结:通过设计交接最佳实践把工艺假设、材料边界和 release 条件写清楚。
如果项目后续还要进入更复杂组装路径,也可以同步关注AI 芯片互连 SMT 挑战和交钥匙 PCBA 导入挑战,理解为什么扇出基板的结构决策最终仍会影响装配良率。
常见问题
RDL 扇出基板和普通 HDI 板最大的区别是什么?
不仅是线更细,而是它同时受到极细互连、薄介质、微孔可靠性、翘曲和封装装配行为的共同约束。很多在普通 HDI 板里可接受的波动,到了扇出基板阶段就会被放大。
RDL 扇出基板是不是密度越高越好?
不是。密度只有建立在可重复量产的工艺窗口上才有意义。过于贴近极限的设计,往往会在对位、公差和良率上付出更高代价。
为什么微孔策略要在前期就锁定?
因为叠孔、错孔、填铜和深径比会同时影响布线能力、装配窗口和长期可靠性。如果等到样机失败后再改,通常已经涉及较大范围重构。
翘曲为什么不能等版图结束后再处理?
因为翘曲和铜分布、材料组合、装配路径强相关。等版图完成后再发现问题,往往已经不是局部调整能解决的。
量产前最值得优先冻结哪些内容?
优先冻结叠层、线宽线距窗口、微孔策略、铜平衡、装配温度路径、验证矩阵和制造交接条件。越晚冻结,返工和试产波动就越大。
结论
RDL 扇出基板设计不是单纯把互连做到更细,而是在同一套结构里平衡布线密度、供电路径、翘曲控制、微孔可靠性和量产可复制性。真正成熟的方案,通常不是纸面上最激进的那个,而是能稳定落在可制造、可验证、可放量窗口里的那个。
下一步
如果您的团队正在开发 AI 芯片、chiplet 或高性能封装相关的 RDL 扇出基板,HILPCB 可以提供以下支持:
- 扇出基板结构预评审:在投板前识别线宽线距、微孔和铜平衡风险 → 查看 PCB 制造与 DFM 支持能力
- 高速与载板能力协同建议:结合互连密度、供电和材料窗口评估更合适的工艺路径 → 查看 IC 载板能力
- 样机导入与可靠性验证协同:把翘曲、热循环和失效分析尽早串起来 → 获取 PCB 制造与组装报价
如果您希望在首板前先完成 RDL 扇出基板结构评审、微孔可靠性分析或 DFM 放量条件复核,可以直接联系 PCB 工程团队讨论具体项目。
相关阅读:
- 先进 HDI 制造能力:高密互连结构为什么必须先看真实工艺窗口
- AI 芯片系统背景:高算力平台如何把供电、热和互连问题绑在一起
- 可靠性测试矩阵:先进结构为何要前置验证计划
- AI 芯片互连 MES 追溯:量产阶段如何建立结构与失效闭环
- 设计交接最佳实践:如何把工艺假设和 release 条件写进交付数据