
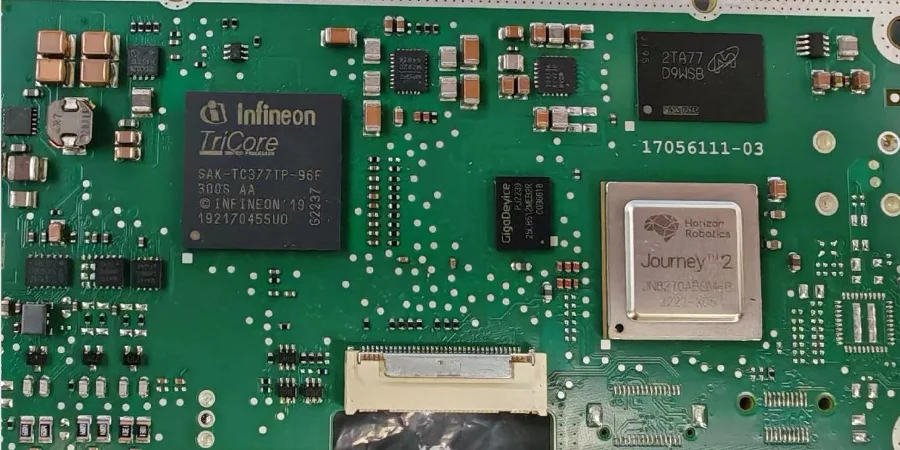
随着汽车行业向电气化和智能化深度转型,高级驾驶辅助系统(ADAS)与电动汽车(EV)电源系统已成为技术创新的核心战场。这些系统的复杂性、性能要求和安全关键性,对印刷电路板(PCB)及其组装工艺提出了前所未有的挑战。在这一背景下,SMT assembly (表面贴装技术组装) 不再是简单的元件焊接过程,而是决定整个电子控制单元(ECU)功能安全、长期可靠性和电磁兼容性(EMC)的关键环节。从毫米波雷达的高频信号完整性,到车载充电器(OBC)的高压大电流管理,每一个设计和制造细节都必须严格遵循车规级标准。
本文将以车载电子系统工程师的视角,深入剖析在 ADAS 与 EV 电源两大应用场景中,如何通过精密的 SMT assembly 工艺与先进的 PCB 设计,应对 ISO 26262 功能安全、AEC-Q 可靠性以及严苛的 EMC 法规挑战。我们将探讨从功能安全目标分解到生产过程质量控制的全链路要求,展示如何将理论上的安全架构和设计原则,转化为符合 ASIL-D 等级的高可靠性硬件实体。
功能安全分解:ASIL目标、硬件度量与诊断覆盖在SMT Assembly中的实现
在汽车电子领域,功能安全是设计的基石。ISO 26262 标准定义了从概念阶段到报废的全生命周期安全要求,其核心是汽车安全完整性等级(ASIL)的分配与实现。对于 ADAS 的感知与决策单元,或 EV 的电池管理系统(BMS)和逆变器,通常要求达到 ASIL-C 甚至 ASIL-D 等级。这意味着硬件必须具备极高的可靠性,以避免由随机硬件失效导致的风险。
SMT assembly 的质量直接影响硬件随机失效的概率。一个虚焊的引脚、一个错误的元件贴装,都可能成为潜在的单点故障(Single-Point Fault)。为了量化硬件的安全性,ISO 26262 引入了三大硬件架构度量:
- 单点故障度量 (SPFM):衡量安全机制对单点故障的覆盖程度。目标是 SPFM ≥ 99% (ASIL-D)。高质量的 SMT assembly 通过确保焊点完整性和元件正确性,从源头减少了单点故障的发生概率。
- 潜伏故障度量 (LFM):衡量安全机制对潜伏故障(即在驾驶周期内未被检测到的多点故障)的覆盖程度。目标是 LFM ≥ 90% (ASIL-D)。例如,在冗余通道设计中,如果一个通道的某个元件因焊接缺陷而失效,必须确保诊断电路能够及时发现,这要求诊断电路本身的组装质量万无一失。
- 诊断覆盖率 (DC):指安全机制能够检测到特定元件或功能失效的比例。PCB 上的测试点、诊断信号走线等,都需要通过可靠的组装工艺来保证其有效性。
在实践中,例如 BMS balancing board impedance control(电池管理系统均衡板阻抗控制)的设计与制造,就直接关系到电池单体电压的精确测量,这是 BMS 功能安全的核心。任何阻抗偏差都可能导致错误的 SOC/SOH 估算,进而引发安全风险。因此,从 PCB 制造到组装,必须严格控制走线宽度、间距和介电常数,确保阻抗的一致性,这正是 HILPCB 等专业制造商的核心能力之一。
高密度与高频挑战:Microvia/stacked via技术在ADAS雷达PCB中的应用
ADAS 系统,特别是 77/79 GHz 毫米波雷达,对 PCB 的要求极为苛刻。高频信号对传输路径的长度、阻抗连续性和寄生参数非常敏感。为了在紧凑的空间内容纳复杂的射频前端、高速数字处理器和电源管理电路,高密度互连(HDI)技术成为必然选择。
在 HDI 设计中,Microvia/stacked via(微通孔/堆叠通孔)技术扮演着至关重要的角色。
- 微通孔 (Microvia):通常采用激光钻孔,孔径小于 150 微米,用于连接相邻层。它们极大地缩短了信号的垂直传输路径,有效降低了寄生电感和电容,是保证高频信号完整性的关键。
- 堆叠通孔 (Stacked Via):允许将多个微通孔直接堆叠在一起,形成跨越多层的垂直互连通道。这种结构进一步提升了布线密度,为 BGA 等高引脚密度芯片提供了更短、更直接的连接路径。
然而,Microvia/stacked via 技术的引入也给 SMT assembly 带来了新的挑战。由于焊盘尺寸极小,对锡膏印刷的精度、贴片机的定位精度以及回流焊的温度曲线控制要求更高。任何微小的偏差都可能导致焊接缺陷,如焊球、桥连或开路。因此,成功的 ADAS radar PCB validation(ADAS 雷达 PCB 验证)不仅依赖于卓越的射频设计,更依赖于能够驾驭 HDI 技术的精密制造与组装能力。在验证过程中,必须通过网络分析仪等设备严格测试 S 参数、插入损耗和回波损耗,以确保最终产品性能达标。HILPCB 提供的 HDI PCB 制造服务,结合其先进的组装线,确保了从设计到实物的无缝转换。
HILPCB 车规级 HDI 制造与组装能力
- 精细线路能力:支持最小 2/2 mil (50/50 µm) 的线宽/线距,满足高密度 BGA 和射频设计需求。
- 先进通孔技术:掌握任意层互连 (Anylayer) 技术,支持多层堆叠微通孔 (Stacked Microvia),实现极致布线密度。
- 精密组装工艺:采用 3D SPI (锡膏检测) 和 3D AOI (自动光学检测),确保 Microvia/stacked via 焊盘的焊接质量。
- 高频材料支持:提供 Rogers、Teflon 等多种低损耗高频材料,确保 ADAS 雷达信号完整性。
- 严格的验证流程:全面的 ADAS radar PCB validation 支持,包括阻抗控制测试、TDR 分析和可靠性试验。
EV电源系统设计:On-board charger PCB layout与高压安全合规
与 ADAS 的高频高速特性不同,EV 电源系统(如 OBC、DC-DC 转换器和逆变器)的核心挑战在于高压、大电流和高热量。这些系统的 PCB 设计与组装必须将电气安全和热管理置于首位。
一个精心设计的 On-board charger PCB layout(车载充电器 PCB 布局)是确保安全与性能的基础。关键设计考量包括:
- 爬电距离与电气间隙:必须严格遵守 IEC 60664-1 等标准,在高压电路与低压控制电路之间、以及高压电路的不同电位之间预留足够的距离,以防止电弧和漏电。这直接影响到最终的 On-board charger PCB compliance(车载充电器 PCB 合规性)。
- 大电流路径:采用加厚的铜箔(例如,3oz 或更厚的 Heavy Copper PCB)、汇流排(Busbar)或嵌入式铜块技术,以承载数十甚至上百安培的电流,同时最小化压降和热量产生。
- 热管理:通过大量的散热通孔(Thermal Vias)、接地铺铜以及与散热器的紧密连接,将功率器件(如 MOSFET、IGBT)产生的热量高效地传导出去。
- 元件布局:将发热元件分散布局,避免热点集中;将高压元件与敏感的控制信号隔离,减少噪声耦合。
On-board charger PCB compliance 不仅仅是设计问题,也与制造和组装工艺密切相关。例如,PCB 基材的 CTI(相对漏电起痕指数)等级必须满足高压应用要求。在 SMT assembly 过程中,必须确保高压电容、共模电感等元件的焊点饱满、无空洞,以保证长期的电气连接可靠性和机械强度。任何组装缺陷都可能在振动或热循环下演变成严重的安全隐患。同样,对于 BMS 系统,精确的 BMS balancing board impedance control 对于在高压共模噪声环境下准确采集数据至关重要,这要求从 PCB 制造到组装的全程阻抗控制。
CISPR 25/ISO 11452 EMC设计与验证
电磁兼容性(EMC)是汽车电子的另一大挑战。车辆内部密集的电子系统,加上外部复杂的电磁环境,使得任何一个 ECU 都可能成为干扰源或被干扰对象。汽车行业主要遵循两大 EMC 标准:CISPR 25(辐射发射)和 ISO 11452(辐射抗扰度)。
在 PCB 层面实现 EMC 合规,需要系统性的设计策略:
- 接地设计:采用完整的多层接地平面,为高速信号和噪声电流提供低阻抗的回流路径。对模拟地、数字地和功率地进行恰当的分割与单点连接。
- 滤波与屏蔽:在电源输入端和 I/O 端口处,合理使用电容、电感和铁氧体磁珠构成 π 型或 T 型滤波器。对敏感电路(如时钟、射频前端)或强干扰源(如开关电源)进行金属屏蔽罩覆盖。
- 走线规则:高速信号线应尽可能短,并进行严格的阻抗控制。差分信号对要保持等长、等距。避免信号线跨越分割的接地平面。
SMT assembly 工艺对 EMC 性能有着直接影响。例如,屏蔽罩的接地焊盘必须 360 度可靠焊接,才能起到预期的屏蔽效果。滤波电容的安装位置应尽可能靠近芯片的电源引脚,以减小引线电感。这些细节如果处理不当,即使设计再完美,也无法通过严格的 ADAS radar PCB validation 或 On-board charger PCB compliance 测试。特别是在高频段,不一致的 BMS balancing board impedance control 会导致共模噪声转换,成为 EMC 测试失败的常见原因。
EMC 设计与组装要点提醒
接地连续性: 在 SMT assembly 过程中,必须确保所有接地焊盘、屏蔽罩接地脚和接地通孔都实现了低阻抗连接。任何虚焊或接触不良都会破坏接地平面的完整性,形成天线效应。
元件寄生参数: 组装过程中使用的焊料量会轻微影响元件的寄生电容。对于高频电路,这种微小变化可能导致滤波器的谐振点偏移,影响其性能。因此,一致且受控的焊接工艺至关重要。
布局与布线验证: 在将设计文件交付制造前,应使用专业的 SI/PI/EMC 仿真工具进行预验证,确保 On-board charger PCB layout 等关键设计符合 EMC 要求,避免后期昂贵的整改。
生产一致性:PPAP/APQP与可追溯体系在车规SMT Assembly中的核心作用
即使拥有完美的设计,如果无法在量产中保持一致的质量,一切都将毫无意义。汽车行业对此有严格的规定,即通过 APQP(先期产品质量策划)和 PPAP(生产件批准程序)来确保供应商的生产过程稳定可控。
对于车规级 SMT assembly 服务,这意味着:
- APQP (Advanced Product Quality Planning):在项目早期就与客户深入合作,共同定义产品规格、工艺流程、控制计划和检验标准。这包括对 PCB 设计进行 DFM(可制造性设计)和 DFA(可装配性设计)分析,从源头规避潜在的生产问题。
- PPAP (Production Part Approval Process):在正式量产前,供应商必须提交一整套文件,证明其生产过程有能力持续稳定地生产出符合所有要求的产品。这套文件通常包括:
- 过程流程图:详细描述从元器件入库到成品出货的每一个步骤。
- FMEA (失效模式与影响分析):识别 SMT assembly 过程中的潜在风险点(如锡膏印刷偏移、元件贴装错误、回流焊温度不当)并制定预防措施。
- 控制计划 (Control Plan):明确每个工序的关键控制点、监控方法、频率和纠正措施。
- 过程能力研究 (Cp/Cpk):通过统计学方法证明关键工艺参数(如贴装精度、焊接温度)的稳定性和能力。
- 测量系统分析 (MSA):确保用于检测的设备(如 AOI、AXI)是准确和可靠的。
此外,可追溯性 (Traceability) 是车规级生产的强制要求。必须能够追溯到每一块 PCBA 所使用的元器件批次、PCB 批次、生产设备、操作人员和工艺参数。一旦出现问题,可以迅速定位受影响的范围,并进行有效的根本原因分析(如 8D 报告)。这种端到端的质量控制体系,是确保 On-board charger PCB compliance 和 ADAS radar PCB validation 长期有效性的基石。选择像 HILPCB 这样具备完整汽车质量体系认证(如 IATF 16949)的合作伙伴,是项目成功的关键。无论是 SMT Assembly 的大批量生产,还是小批量的 Prototype Assembly,都遵循同样严格的质量标准。
结论
在汽车电子化浪潮中,SMT assembly 已从一个传统的制造环节,演变为融合了功能安全、信号完整性、热管理、EMC 和精益制造等多学科知识的系统工程。无论是 ADAS 系统中对 Microvia/stacked via 的精密处理,还是 EV 电源系统中对 On-board charger PCB layout 的高压安全考量,都要求 PCB 制造商和组装服务商具备深刻的行业理解和卓越的技术实力。
驾驭这些挑战的关键,在于建立一个以 ISO 26262 和 IATF 16949 为指导,覆盖设计、制造、组装和测试全流程的质量保证体系。通过严格的过程控制、先进的设备投入和全面的可追溯性管理,才能将复杂的设计图纸,转化为能够在严苛汽车环境中长期可靠运行的高质量电子产品。与 HILPCB 这样深耕车规领域的专业伙伴合作,将为您在通往更安全、更智能汽车的道路上提供坚实可靠的硬件基础,确保您的产品不仅性能卓越,更能满足最严格的安全与合规要求。
常见问题
为什么汽车 ADAS 和 EV 的 SMT 项目比普通电子更难?
因为它们同时承受高可靠性、功能安全、温度循环、振动和寿命要求。汽车项目不仅要“能工作”,还要在多年严苛环境下持续稳定工作。
这个领域最重要的标准和体系是什么?
常见核心框架包括 IATF 16949、ISO 26262,以及围绕 APQP、PPAP 的过程管理要求。它们共同约束设计验证、制造控制和问题闭环方式。
为什么 SI、PI、热和 EMC 必须同时考虑?
因为车规产品的失效通常不是单一因素造成的。高速信号、电源完整性、散热和电磁兼容往往彼此耦合,任何一项失控都可能拖累整机可靠性。
选择车规 SMT 合作伙伴时应该期待什么?
应期待成熟的过程控制、完整追溯、严格检测、工程联动能力以及对车规项目节奏和文档要求的理解。真正合格的伙伴会把制造体系当作产品质量的一部分。