
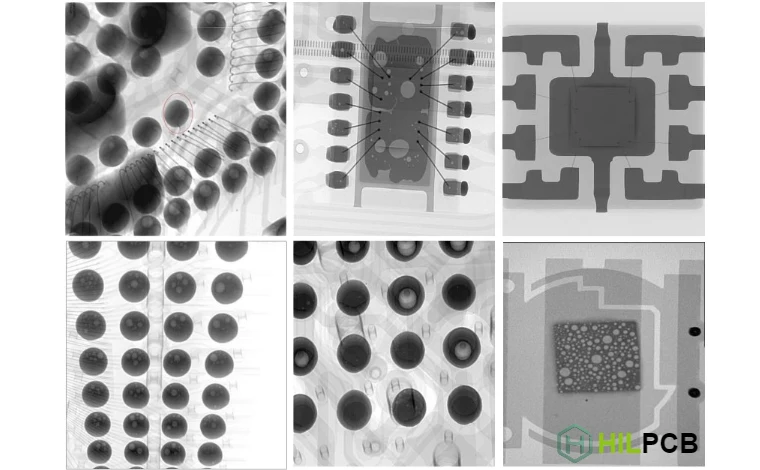
随着5G向6G演进,通信频率正迈向毫米波(mmWave)甚至亚太赫兹(sub-THz)领域。这对PCB(印刷电路板)的设计与制造提出了前所未有的挑战。在这一背景下,一个强大而精密的质量控制体系至关重要,而 SPI/AOI/X-Ray inspection (锡膏检测/自动光学检测/X射线检测) 正是这一体系的核心支柱。它不再是简单的生产终检,而是贯穿于从设计验证到批量生产全过程的数据驱动型保障机制,确保每一块承载着高速信号的PCB都能在严苛的环境下实现低损耗、高可靠的互连。对于采用 Rogers/PTFE 等射频材料与FR-4进行混压(Hybrid Stack-up)的复杂设计,这三项检测技术的协同作用,更是决定产品成败的关键。
DFM/DFT/DFA review:从源头保障毫米波PCB的可制造性
在任何先进的PCB制造流程中,预防永远胜于纠错。一个全面的 DFM/DFT/DFA review (面向制造/测试/组装的设计审查) 是确保毫米波PCB项目成功的基石。这一阶段的目标是在设计冻结前,识别并解决所有可能影响良率、性能和可靠性的潜在问题。对于5G/6G应用,审查的重点远超传统PCB。
首先,材料选择是审查的核心。Rogers、Teflon (PTFE) 等低Dk/Df材料虽然电气性能卓越,但其机械加工特性与标准FR-4迥异。例如,PTFE材料质地较软,钻孔时易产生拖尾和孔壁粗糙,影响金属化质量。在 DFM/DFT/DFA review 过程中,我们必须评估钻孔参数、孔化工艺(如等离子去钻污)是否与所选材料匹配。
其次,审查必须关注叠层结构的具体细节。在混压设计中,不同材料的热膨胀系数(CTE)差异可能导致层压过程中的应力累积、板翘甚至分层。DFM审查会借助仿真工具预测这些风险,并优化压合周期(Press Cycle)和树脂流动(Resin Flow)模型。
最后,这一审查过程为后续的 SPI/AOI/X-Ray inspection 设定了基准。例如,DFM阶段确定的最小焊盘尺寸、阻焊开窗精度和BGA焊盘设计,直接决定了SPI的检测参数和AOI的缺陷识别能力。可以说,一个高质量的 DFM/DFT/DFA review 是整个新产品导入(NPI)流程的起点,为后续的 NPI EVT/DVT/PVT 阶段奠定了坚实基础,确保设计意图能够被精确地转化为可靠的物理产品。
混压叠层(Hybrid Stack-up)的挑战与检测策略
为了在性能与成本之间取得最佳平衡,5G/6G通信设备(如基站天线单元AAU)的PCB普遍采用混压叠层结构。这种结构通常将高性能的射频材料(如 Rogers PCB)用于承载毫米波信号的表层,而将成本较低的FR-4材料用于处理数字和电源信号的内层。然而,这种“混搭”给制造和检测带来了独特的挑战。
层间对位精度:不同材料在压合过程中的涨缩率不一致,是导致层间对位偏移的主要原因。轻微的偏移就可能导致过孔与内层焊盘的连接不良,影响信号路径的阻抗连续性。X-Ray检测在此环节不可或缺,它能够穿透多层板,精确测量内层图形的对位情况,并实时反馈数据以调整生产参数。
孔化(Via Plating)质量:在PTFE与FR-4的交界面钻孔,需要极其精密的控制。钻头磨损、转速和进给速率的细微变化都可能导致孔壁出现树脂钻污(smear),阻碍铜层的可靠附着。除了传统的切片分析,高分辨率的X-Ray检测也能用于非破坏性地评估大批量生产中过孔的均匀性和潜在缺陷。
压合窗口控制:混压板的压合窗口非常狭窄。温度、压力和时间的精确控制对于确保不同材料间形成牢固的结合、避免分层或气泡至关重要。通过集成的 Traceability/MES (可追溯性/制造执行系统),我们可以记录每一块板的压合曲线,并将其与X-Ray检测发现的内层缺陷进行关联分析,从而持续优化工艺。
材料特性对比:射频材料 vs. 标准FR-4
| 参数 | Rogers/PTFE 材料 | 标准 FR-4 材料 |
|---|---|---|
| 介电常数 (Dk) @10GHz | 2.2 - 3.6 (稳定) | 4.2 - 4.8 (频率敏感) |
| 损耗因子 (Df) @10GHz | 0.0009 - 0.004 | ~0.020 |
| 热膨胀系数 (CTE) | 较高且各向异性 | 较低且相对均匀 |
| 加工难度 | 高 (质软,需特殊工艺) | 低 (标准化工艺) |
铜箔粗糙度与玻纤效应:毫米波信号完整性的隐形杀手
当信号频率进入毫米波频段,一些在低频时可以忽略的物理效应开始主导信号损耗,其中最突出的就是铜箔粗糙度(Copper Roughness)和玻纤效应(Weave Effect)。
铜箔粗糙度:在毫米波频率下,趋肤效应(Skin Effect)导致电流绝大部分集中在导体表面非常薄的一层。如果铜箔表面粗糙,电流的实际路径会比理想的光滑表面更长,从而增加了电阻性损耗(即插入损耗)。因此,制造高端 高速PCB 时,必须采用超低轮廓(VLP)或无轮廓(Profile-Free)的铜箔。AOI在这一环节的作用是确保蚀刻后的传输线宽度和边缘平滑度满足设计要求,因为任何线宽的波动都会与铜箔粗糙度共同作用,导致阻抗不匹配和额外的信号反射。
玻纤效应:FR-4等基材由玻璃纤维布和树脂构成。玻璃(Dk ≈ 6)和树脂(Dk ≈ 3)的介电常数差异巨大。当传输线平行于玻璃束(Weave)或位于束间(Gap)时,其感受到的有效Dk会发生变化,导致局部阻抗波动和信号相速差异,引发信号歪斜(Skew)。为了缓解这一问题,设计上会采用扩展性玻纤布(Spread Glass)或将走线旋转一定角度。在制造端,虽然 SPI/AOI/X-Ray inspection 无法直接“看到”玻纤束,但AOI可以精确测量走线宽度的一致性,这是补偿玻纤效应影响的关键设计参数。精确的阻抗控制需要综合考虑这些微观效应,而像 HILPCB 提供的在线阻抗计算器等工具,可以帮助工程师在设计阶段就进行精确建模。
Low-void BGA reflow:确保高密度互连的终极可靠性
5G/6G芯片,如FPGA、ASIC和射频收发器,通常采用高引脚数、细间距的球栅阵列(BGA)封装。这些器件的可靠连接是整板功能的核心,而BGA焊点中的空洞(Void)是其最大的威胁。空洞会降低焊点的导热性和机械强度,在高功率应用中可能导致局部过热,在振动或温度循环下则可能引发早期失效。
实现 Low-void BGA reflow (低空洞率BGA回流焊) 是一个系统工程,而 SPI/AOI/X-Ray inspection 在其中扮演了不可或缺的角色。
SPI (锡膏检测):这是预防空洞的第一道关卡。3D SPI能够精确测量每个焊盘上锡膏的体积、面积、高度和偏移量。锡膏量过多或过少都是产生空洞的潜在原因。通过SPI的实时过程控制(SPC)功能,可以及时发现并纠正印刷缺陷(如钢网堵孔、刮刀压力不当),从源头上保证焊膏沉积的一致性,这是实现 Low-void BGA reflow 的前提。
X-Ray Inspection:这是验证 Low-void BGA reflow 结果的最终手段。由于BGA焊点位于器件下方,X-Ray是唯一能够进行非破坏性内部检查的技术。先进的2.5D或3D AXI(自动X射线检测)系统不仅能检测桥连、枕头效应(Head-in-Pillow)等缺陷,还能精确计算每个焊球的空洞率,并与IPC标准进行比对。这些数据对于优化回流焊温度曲线(例如,在真空回流焊中确定真空开启的时间和时长)至关重要。
通过将SPI和X-Ray数据整合到 Traceability/MES 系统中,制造商可以建立从锡膏印刷到最终焊点质量的完整追溯链,为高端 SMT组装 服务提供强大的质量保证。
📊 BGA 焊点空洞率与可靠性关联
依据 IPC-A-610 及 IPC-7095 标准,通过空洞截面积百分比评估长期电气可靠性。
高可靠性等级,具有极佳的热疲劳寿命,适用于航天、车载及医疗核心板。
焊点截面积减小,在大电流或剧烈振动环境下存在过热及断裂隐患。
超出 IPC 工业二级/三级标准限值,极易引发虚焊或早期随机失效。
NPI EVT/DVT/PVT 流程中的检测闭环与数据追溯
新产品导入(NPI)是一个从原型到量产的系统化过程,通常分为工程验证测试(EVT)、设计验证测试(DVT)和生产验证测试(PVT)三个阶段。SPI/AOI/X-Ray inspection 在每个阶段的目标和应用深度都有所不同,共同构成了一个数据驱动的质量闭环。
EVT (工程验证测试):在此阶段,重点是验证设计的可行性和基本功能。产量小,但分析深入。X-Ray检测常用于对首批样板进行细致的分析,例如检查BGA焊点的形成情况、混压板的内层对位精度等。AOI程序也在这个阶段进行初步创建和调试。所有检测数据都会与设计工程师共享,作为 DFM/DFT/DFA review 的实物反馈,用于指导设计迭代。
DVT (设计验证测试):此阶段旨在验证产品是否满足所有规格和性能指标。生产数量增加,工艺开始趋于稳定。SPI和AOI的检测程序会进行微调和优化,以提高检测覆盖率和降低误判率。X-Ray检测则用于监控关键工艺(如BGA焊接)的稳定性。这个阶段的 NPI EVT/DVT/PVT 流程强调将检测数据与功能测试(FCT)结果相关联,找出影响性能的关键制造变量。
PVT (生产验证测试):这是量产前的最后一道关卡,目标是验证生产线的能力和工艺的稳定性。此时,SPI/AOI/X-Ray inspection 已完全集成到生产流程中。检测数据被实时上传至 Traceability/MES 系统,用于生成统计过程控制(SPC)图表,监控良率和缺陷趋势。这个阶段的成功,标志着产品已经为大规模、高品质的生产做好了准备。整个 NPI EVT/DVT/PVT 流程通过数据闭环,确保了从设计到制造的平稳过渡。
应对复杂通孔与混合组装的先进工艺
现代5G/6G通信板不仅是高频和高速数字信号的载体,还常常包含电源模块、连接器等传统的通孔(Through-hole)元件。这种SMT和THT混合组装的需求,对制造工艺和质量检测提出了新的要求。
选择性波峰焊 (Selective wave soldering):对于只有少量通孔元件的高密度板,传统的整板波峰焊会使已经贴装好的SMT元件(特别是BGA)再次经历高温冲击,存在可靠性风险。Selective wave soldering 技术通过一个可移动的微型焊料喷嘴,只对指定的通孔焊点进行焊接,从而完美解决了这个问题。然而,这种局部焊接的工艺窗口更窄,需要精确控制。AOI和X-Ray检测对于确保选择性焊接的质量至关重要,可以有效检查焊点是否饱满、有无桥连以及通孔填充是否符合IPC标准。
背钻 (Backdrill):为了提升高速信号质量,设计中经常采用背钻技术去除多层板中过孔未使用的“残桩”(stub)。残桩会引起信号反射,在毫米波频段造成严重的信号完整性问题。背钻的深度控制是该工艺的关键。过浅则残桩去除不彻底,过深则可能损伤到有效信号层。X-Ray检测是验证背钻深度和质量的最有效手段,能够非破坏性地确认残桩的剩余长度是否在规格范围内。
这些先进工艺的引入,进一步凸显了 SPI/AOI/X-Ray inspection 作为综合性检测平台的重要性。无论是SMT还是THT,无论是表面特征还是内部结构,这一组合拳都能提供全面的质量监控,为复杂的一站式PCBA服务提供坚实的品质保障。
HILPCB 组装与检测核心优势
- ✅ 全流程检测覆盖:从3D SPI、在线AOI到3D AXI,实现对印刷、贴装、焊接全过程的无死角监控。
- ✅ 先进工艺能力:精通 Low-void BGA reflow、Selective wave soldering 及高精度背钻工艺,满足复杂混合组装需求。
- ✅ 数据驱动决策:强大的 Traceability/MES 系统整合所有检测数据,为 NPI EVT/DVT/PVT 阶段提供数据支持,并实现量产过程的持续优化。
- ✅ 专家级DFM支持:经验丰富的工程师团队提供专业的 DFM/DFT/DFA review,从源头为您规避风险,优化成本。
结论
在通往5G/6G的道路上,PCB不再仅仅是元器件的载体,而是整个系统性能的基石。驾驭毫米波带来的低损耗和高集成度挑战,需要从设计、材料、制造到组装的全方位协同。SPI/AOI/X-Ray inspection 构成了这一协同作战体系的“眼睛”和“大脑”,它提供的不仅仅是“合格/不合格”的判断,更是贯穿产品生命周期的海量数据和深刻洞察。
从最初的 DFM/DFT/DFA review 规避设计风险,到 NPI EVT/DVT/PVT 阶段的工艺验证与迭代,再到量产中对 Low-void BGA reflow 和 Selective wave soldering 等关键工艺的精密监控,这一检测铁三角的作用无可替代。通过与 Traceability/MES 系统的深度融合,HILPCB将 SPI/AOI/X-Ray inspection 的价值最大化,确保交付给客户的每一块5G/6G通信PCB,都具备卓越的性能和坚如磐石的可靠性。
常见问题
为什么 5G/6G 通信板不能只靠 AOI 做质量判断?
因为 AOI 主要看表面形貌,很多真正影响毫米波性能和长期可靠性的风险藏在焊点内部、BGA 底部或复杂通孔结构里。SPI 负责前段印刷质量,AOI 负责外观和贴装缺陷,X-Ray 则补足隐藏结构检查,三者缺一块就容易漏风险。
Low-void BGA reflow 为什么在这类项目里格外重要?
空洞不仅会削弱焊点机械可靠性,还会恶化热传导路径。对于高功耗、高密度的通信器件来说,底部焊盘散热做不好,温升和长期失效风险都会上来,所以回流窗口和 X-Ray 判定标准必须控制得更严。
背钻和选择性波峰焊为什么也离不开检测闭环?
因为这两类工艺都属于窗口窄、返工代价高的特殊工艺。背钻深度稍有偏差就会留下残桩或伤到目标层,选择性波峰焊则容易出现孔填充不足或局部热影响,必须靠 X-Ray、AOI 和过程数据一起确认。
NPI 阶段为什么要把检测数据接入 Traceability/MES?
因为 EVT、DVT、PVT 的价值不只是发现一块坏板,而是要找出问题是设计、物料还是工艺引起的。只有把 SPI、AOI、X-Ray 和后续电测数据串起来,团队才有机会快速收敛工艺窗口,而不是一轮轮重复试错。